
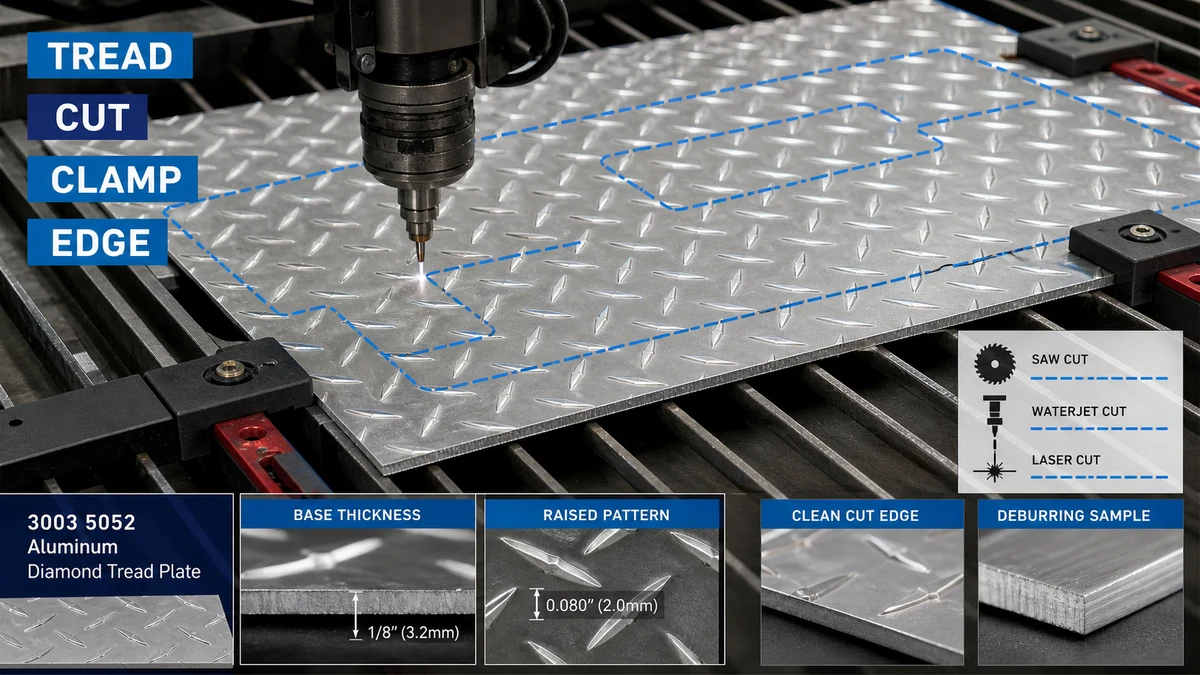
Fabricators kudu milih cara nglereni saka kekandelan dhasar-logam sheet kang, dhuwur-pola wungu, toleransi pinggiran, requirement katon-pasuryan, sensitivitas panas, lan mlengkung hilir. Lembaran kasebut kudu didhukung kanthi lengkap, dijepit liwat titik kontak sing dilindhungi, dipotong kanthi proses sing disetujoni uji coba, lan dibuwang tanpa ngidhak utawa ngrusak permukaan sing katon.
Masalah iki penting kanggo pabrikan logam, kontraktor lantai, produsen kothak piranti, tukang bangunan kendaraan, pemasok platform akses, lan panuku panel industri. Sadurunge milih proses, panuku kudu konfirmasi materi lan konfigurasi kasedhiya liwat kategori produk lembaran aluminium lan darmabakti kisaran lembaran tapak berlian aluminium.
Napa Lembaran Aluminium Tapak Diamond Luwih Susah Dipotong Tinimbang Lembaran Datar?
Lembar tapak berlian ora nyedhiyakake siji permukaan seragam kanggo alat pemotong. Pola sing diunggahake nggawe kontak sing ora rata, dene lembaran dhasar nggawa ketebalan struktur. Yen setelan mesin adhedhasar dhuwur total tinimbang kekandelan dhasar, fabricator bisa milih reresik geser salah, persiyapan saw, jarak support, utawa sangu bend.
| Variabel Cutting | Sing Kudu Dikonfirmasi | Resiko Yen Digatekake |
|---|---|---|
| Ketebalan logam dasar | Kekandelan diukur kanthi kapisah saka tread sing diangkat | Kapasitas mesin sing salah, persiyapan pemotongan, lan petungan tikungan hilir |
| Pola dhuwur lan arah | Profil wungu-pola, pasuryan katon, lan orientasi ing bagean rampung | Berlian flattened, katon ora konsisten, utawa orientasi panel salah |
| Toleransi pinggiran | Ukuran potong sing dibutuhake, kuadrat, akurasi profil, lan panriman burr | Parts ora pas nalika welding, mlengkung, fastening, utawa perakitan |
| Kondisi lumahing | Mill finish, pasuryan hiasan, film protèktif, lan acceptance scratch | Tandha clamp, film sing diobong, kontaminasi, utawa karusakan penanganan sing katon |
| Proses hilir | Mlengkung, rolling, welding, coating, fastening, utawa cahya pinggiran | Potongan sing bisa ditampa minangka kothong bisa uga gagal nalika mbentuk utawa rampung |
Kepiye Pabrikan Ngukur Kekandelan Dasar lan Dhuwur Pola?
Kekandelan dhasar lan dhuwur pola sakabèhé kudu dicathet kanthi kapisah. Inten sing diunggahake minangka bagean saka geometri permukaan, dudu pengganti ketebalan logam dasar nominal. Kanggo pengadaan, gambar lan RFQ kudu nyatakake nilai kekandelan sing ngontrol panriman.
Cek panrima sing migunani kalebu:
- Kekandelan basa-logam nominal lan toleransi sing diidini
- Sakabèhé ukuran sheet lan squareness
- Jinis pola, orientasi, lan pasuryan sing katon
- Flatness lan rocking lokal disebabake ngidhak munggah
- Goresan lumahing, noda, karusakan pinggiran, lan kondisi film protèktif
- Lot utawa paket identifikasi kanggo traceability
Nalika panuku mbutuhake kothong bola-bali, gambar kasebut uga kudu nemtokake manawa ukuran diukur saka pinggir potong, garis tengah pola, utawa referensi sing dikontrol liyane. Iki ngalangi supplier lan fabricator saka nggunakake cara inspeksi beda.
Cara Pemotongan Apa sing cocog karo Potongan Lurus, Profil, lan Toleransi Ketat?
Proses sing bener gumantung saka geometri bagean, toleransi, volume, kualitas pinggiran, sensitivitas panas, lan peralatan sing kasedhiya. Ora ana cara nglereni siji kanthi otomatis paling apik kanggo saben lembaran aluminium ngidhak berlian.
| Metode Cutting | Cocog Gunakake | Titik Kontrol Utama | Bisa Watesan |
|---|---|---|---|
| Saw cutting | Potongan toko sing lurus, kosong persegi panjang sing bola-bali, lan karya fabrikasi umum | Dhukungan lembaran lengkap, feed sing dikontrol, clamping sing dilindhungi, lan nyoba ing paduan lan kekandelan nyata | Getaran, burr pinggiran, goresan permukaan, utawa gerakan pola yen dhukungan kurang |
| Nyukur | Potongan lurus kanthi cepet ing ngendi pinggiran winates lan deformasi pola bisa ditampa | Kekandelan dhasar, reresik, kondisi bilah, lan orientasi pasuryan sing katon | Bisa muter, flatten, utawa molak tread cedhak pinggiran potong |
| nglereni laser | Profil Komplek utawa wangun bola-bali ing ngendi kemampuan proses lan syarat pinggiran mbenerake | Input panas, kompatibilitas film protèktif, owah-owahan warna pinggir, kontaminasi, lan persetujuan nyoba | Efek termal utawa karusakan film bisa uga ora bisa ditampa kanggo bagean sing katon utawa rampung ing hilir |
| Pemotongan waterjet | Profil Komplek sing mbatesi efek termal penting | Dhukungan, kontrol banyu lan abrasif, kondisi pinggir, pangatusan, lan reresik sawise dipotong | Biaya proses, penanganan udan, lan kondisi pinggiran kudu dievaluasi kanggo proyek kasebut |
| Pemasok layanan potong-kanggo-ukuran | Kosong bola-bali, proyek ekspor, lan para panuku sing nggoleki variasi penanganan internal sing luwih murah | Gambar sing disetujoni, toleransi, arah burr, pasuryan sing katon, menehi tandha, pengepakan, lan inspeksi | Owah-owahan sawise produksi mbutuhake panggantos tinimbang recutting lokal |
Kanggo jubin tahan slip, langkah, platform, lan panel industri, para panuku bisa mriksa a lembaran aluminium tahan slip berlian konfigurasi. Referensi liyane sing relevan yaiku piring aluminium kothak pilihan. Cara pemotongan sing tepat isih kudu disetujoni karo paduan, kekandelan, pola, lan bagean rampung.
Kepiye Lembaran Didhukung lan Dijepit?
Dhukungan sing ora rata minangka panyebab umum saka geter, obrolan, potongan sing ora akurat, lan tapak sing rata. Pola sing diunggahake bisa nggawe lembaran rock nalika ana ing sawetara titik kontak. Dhukungan mula kudu nutupi area kerja lan tetep stabil sajrone nglereni.
Praktek dhukungan lan clamping sing apik kudu kalebu:
- Lumahing dhukungan sing resik sing ora ngeruk pasuryan sing katon
- Dhukungan sing cukup ing sisih loro potong kanggo nyegah gerakan utawa karusakan
- Titik kontak klem sing dilindhungi sing ora ngremukake utawa nyemir berlian sing diunggahake
- Clamping dipanggonke adoh saka wilayah katon pungkasan yen bisa
- Identifikasi cetha saka pasuryan hiasan lan arah pola
- Nangani plans kanggo kothong gedhe supaya panel ora bend sawise Cut rampung
Pasukan clamping kudu nahan materi kanthi aman tanpa nggunakake pola tapak minangka titik tekanan sing ora bisa dikendhaleni. Kanggo produksi bola-bali, panuku lan fabricator kudu nyetujoni fixture utawa support noto tinimbang gumantung ing panggonan sak wentoro kanggo saben sheet.
Kepiye Distorsi Panas, Burr, lan Edge Bisa Dikontrol?
Pemotongan termal lan pemotongan mekanik nggawe risiko sing beda. Proses termal bisa mengaruhi film protèktif, ngrusak pinggiran, utawa ngenalake distorsi panas lokal. Proses mekanis bisa nggawe burr, pinggiran sing digulung, tandha chatter, utawa pola flattening lokal.
Pitakonan Kontrol Panas
- Apa film protèktif disetujoni kanggo proses pemotongan sing dipilih?
- Apa pinggiran bakal katon sawise perakitan?
- Apa bagean bakal dilas, dilapisi, anodized, diikat, utawa disegel sawise dipotong?
- Apa panuku ngidini warna lokal utawa mbutuhake pinggiran sing resik kanthi visual?
- Kepiye carane residu film, kontaminasi, kelembapan, utawa partikel abrasif bakal dibusak?
Pitakonan Burr lan Edge-Finishing
- Sisih endi sing bisa nggawa burr sawise dipotong?
- Apa pinggiran kapapar operator, pelanggan, segel, kabel, utawa komponen liyane?
- Pira deburring sing diijini sadurunge owah-owahan tampilan tapak?
- Apa sudhut kudu dibunderaké, chamfered, utawa dilindhungi?
- Apa pinggiran rampung ngganti dimensi pungkasan utawa toleransi sing pas?
Napa Arah Pola Kudu Dirancang Sadurunge Mlengkung utawa Majelis?
Arah pola mengaruhi tampilan, drainase, orientasi genggaman, pencocokan panel, lan tata letak fabrikasi. Yen bagean dipasang mung kanggo nggedhekake asil materi, panel jejer bisa nuduhake arah tapak sing beda sawise dipasang.
Sadurunge ngethok, gambar kudu ngenali:
- Pasuryan sing katon
- Arah tapak sing dibutuhake
- Garis mlengkung lan arah mlengkung
- Wilayah sing pola bisa diratakake kanthi perkakas
- Garis gabungan antarane panel jejer
- Posisi pengikat, las, engsel, lan pinggir
Mlengkung kudu dicoba ing materi sing nyata amarga pola sing digedhekake ngganti kontak alat. Panuku kudu nemtokake manawa pola flattening lokal ing cedhak tikungan bisa ditampa lan manawa bagean kasebut bakal dipriksa sadurunge utawa sawise dibentuk.
Apa sing Terjadi ing Urutan Panel Langkah Industri Umum?
Skenario: Panel Tapak Cut lan Bent
Latar mburi bisnis: Produsen peralatan mrentahake lembaran aluminium tapak berlian kanggo langkah akses lan panel layanan sing bisa dicopot. Bagean kasebut mbutuhake potongan lurus, pirang-pirang bolongan, rong tikungan, lan permukaan penggilingan sing katon.
Masalah: Batch pisanan pas karo dimensi sakabèhé, nanging sawetara panel rock sak perakitan, ngidhak cedhak sudhut sheared wis flattened, lan tandha clamp tetep katon sawise instalasi. Sawetara bagean mbengkongaken uga nuduhake arah pola inconsistent.
sabab: RFQ kadhaptar sakabèhé kekandelan lan ukuran sheet nanging ora mbedakake kekandelan dhasar saka dhuwur pola. Uga ngilangi pasuryan sing katon, arah burr, orientasi pola, proteksi clamping, flatness sawise nglereni, lan deformasi pola sing bisa ditampa ing cedhak bends.
Solusi sing disaranake: Sing tuku nganyari gambar kanggo ngenali kekandelan dasar, arah tapak, dimensi rampung, pasuryan sing katon, toleransi potong, sisih burr, garis bend, lan flattening lokal sing bisa ditampa. Artikel pisanan sing wakil dipotong lan ditekuk sadurunge produksi akeh. Supplier banjur ngemas bagean kanthi nggambar nomer lan orientasi karo pemisah sing dilindhungi.
Nilai Keputusan Pembeli: Gambar sing ditambahake lan kontrol artikel pisanan nyuda ngurutake, nggarap ulang, instalasi sing salah, lan penolakan permukaan. Perbandhingan sing bener yaiku biaya saben panel digawe sing ditampa, ora mung rega saben lembar.
Nalika Tuku Bahan Cut-kanggo-Ukuran Luwih Luwih Nglereni Lembar Lengkap?
Tuku lembaran lengkap bisa uga cocog nalika pabrik duwe peralatan sing stabil, syarat nesting fleksibel, lan kapasitas penanganan sing cukup. Pasokan sing dipotong bisa uga luwih ekonomis nalika kothong sing padha diulang, permukaan katon banget, utawa penanganan ekspor nggawe risiko goresan lan variasi dimensi.
| Pilihan Pasokan | Kaluwihan Utama | Risiko Utama | Paling Fit |
|---|---|---|---|
| Lembar lengkap | Fleksibilitas maksimum kanggo nesting lan owah-owahan desain | Penanganan internal luwih akeh, persiyapan pemotongan, kontrol kethokan, lan risiko permukaan | Pabrikan kanthi kemampuan nglereni lan mriksa |
| Kothong persegi panjang sing dipotong nganti ukurane | Penanganan suda lan dimensi kothong sing bisa diulang | Kesalahan nggambar mengaruhi batch lengkap | Panel, langkah, tutup, lan komponen kothak piranti bola-bali |
| Profil-cut artikel pisanan lan bagean produksi | Ngurangi variasi proses internal lan tanggung jawab pemasok sing luwih jelas | Mbutuhake gambar lengkap, cathetan persetujuan, lan kontrol owah-owahan | Profil Komplek, bagean sing katon, lan rakitan sing dikontrol proyek |
Apa sing kudu kalebu RFQ Diamond Tread Aluminium Sheet?
A RFQ lengkap kudu ngidini supplier kanggo Quote materi padha, orane katrangan, inspeksi, lan syarat packing. Para panuku kudu nyedhiyakake:
- Aplikasi, gambar bagean rampung, nomer revisi, lan jumlah
- Persyaratan paduan lan temperamen, utawa panjaluk panyedhiya kanggo ngusulake pilihan
- Ketebalan logam dasar, ukuran lembaran, pola tapak, lan orientasi pola
- Pasuryan sing katon, syarat film protèktif, lan kondisi permukaan sing bisa ditampa
- Cara nglereni yen tetep dening panuku, utawa syarat kinerja yen supplier bisa propose proses
- Rampung dimensi, toleransi, squareness, akurasi profil, lan syarat bolongan
- Arah Burr, Rampung pinggiran, perawatan sudhut, lan syarat pinggiran sing kapapar
- Garis bend, arah bend, flattening pola sing bisa ditampa, lan welding utawa lapisan hilir
- Jumlah artikel pisanan, metode inspeksi, sampling, rekaman, lan proses nonconformance
- Tandha potongan, nomer gambar, tandha orientasi, interleaving, watesan palet, tujuan, lan Incoterm
- MOQ, ramalan, target pangiriman, lan apa kiriman parsial diidini
Pitakonan sing Sering Ditakoni
Apa kekandelan lembaran berlian kudu kalebu pola sing diunggahake?
RFQ kudu mbedakake kekandelan dasar-logam saka dhuwur pola sakabèhé. Persiyapan mesin, kalkulasi kekuatan, perencanaan tikungan, lan panriman bisa salah nalika loro nilai kasebut dianggep minangka pangukuran sing padha.
Apa lembaran aluminium tapak berlian bisa dipotong nganggo gergaji?
Ya, pemotongan saw bisa cocog karo potongan fabrikasi sing lurus nalika paduan lan kekandelan nyata diuji. Dhukungan stabil, clamping sing dilindhungi, feed sing dikontrol, proteksi permukaan, lan inspeksi burr penting.
Apa shearing ngrusak pola berlian?
Nyukur bisa deform utawa flatten pola cedhak pinggiran potong. Apa sing ditrima gumantung saka syarat sing katon, cahya pinggir, toleransi, lan pembentukan hilir. Sidang perwakilan kudu disetujoni.
Bisa film protèktif tetep ing sheet nalika nglereni?
Mung nalika film kasebut dikonfirmasi cocok kanggo proses sing dipilih. Film sing ora dingerteni bisa ngobong, ngrusak pinggiran, njeblug kelembapan, nggawe residu, utawa nyebabake karusakan permukaan sing ora bisa ditampa.
Nalika kudu waterjet utawa nglereni laser dianggep?
Padha bisa dianggep kanggo profil Komplek utawa syarat proses kenceng. Sing tuku kudu mbandhingake sensitivitas panas, kondisi pinggiran, toleransi, reresik, kompatibilitas film, volume, lan biaya total nggunakake materi sing nyata.
Apa arah burr penting?
ya wis. Arah Burr penting nalika pinggiran katon, ditangani dening operator, dipasang ing komponen liyane, dilapisi, disegel, utawa ditekuk. Gambar kasebut kudu ngenali sisih burr sing diidini lan syarat finishing.
Nalika artikel pisanan perlu?
Artikel pisanan penting kanggo gambar anyar, toleransi nyenyet, lumahing katon, profil Komplek, mlengkung sekunder, syarat film sing dilindhungi, utawa produksi bola-bali ing ngendi siji persiyapan bakal digunakake kanggo urutan lengkap.
Njaluk Tinjauan Lembar Tapak Potong-kanggo-Ukuran
Kanggo review proyek-tartamtu, nyedhiyani alloy lan emosi, kekandelan basa, ukuran sheet, pola ngidhak, rampung drawing, pasuryan katon, toleransi nglereni, arah burr, syarat mlengkung, jumlahe, pengawasan, packing, tujuan, lan jadwal pangiriman liwat kutipan TOP METAL lan kaca review technical. Supplier banjur bisa mriksa kasedhiyan materi, ukuran ukuran, syarat sampel, ruang lingkup pangolahan, inspeksi, pengepakan ekspor, MOQ, wektu timbal, lan pengecualian kutipan sadurunge produksi.
Nyuwun kutipan lembaran aluminium tapak berlian karo alloy, emosi, kekandelan dhasar, pola ngidhak, rampung drawing, toleransi nglereni, pasuryan katon, mlengkung, pengawasan, packing lan rincian pangiriman dibutuhake kanggo tawaran iso dibandhingke.