
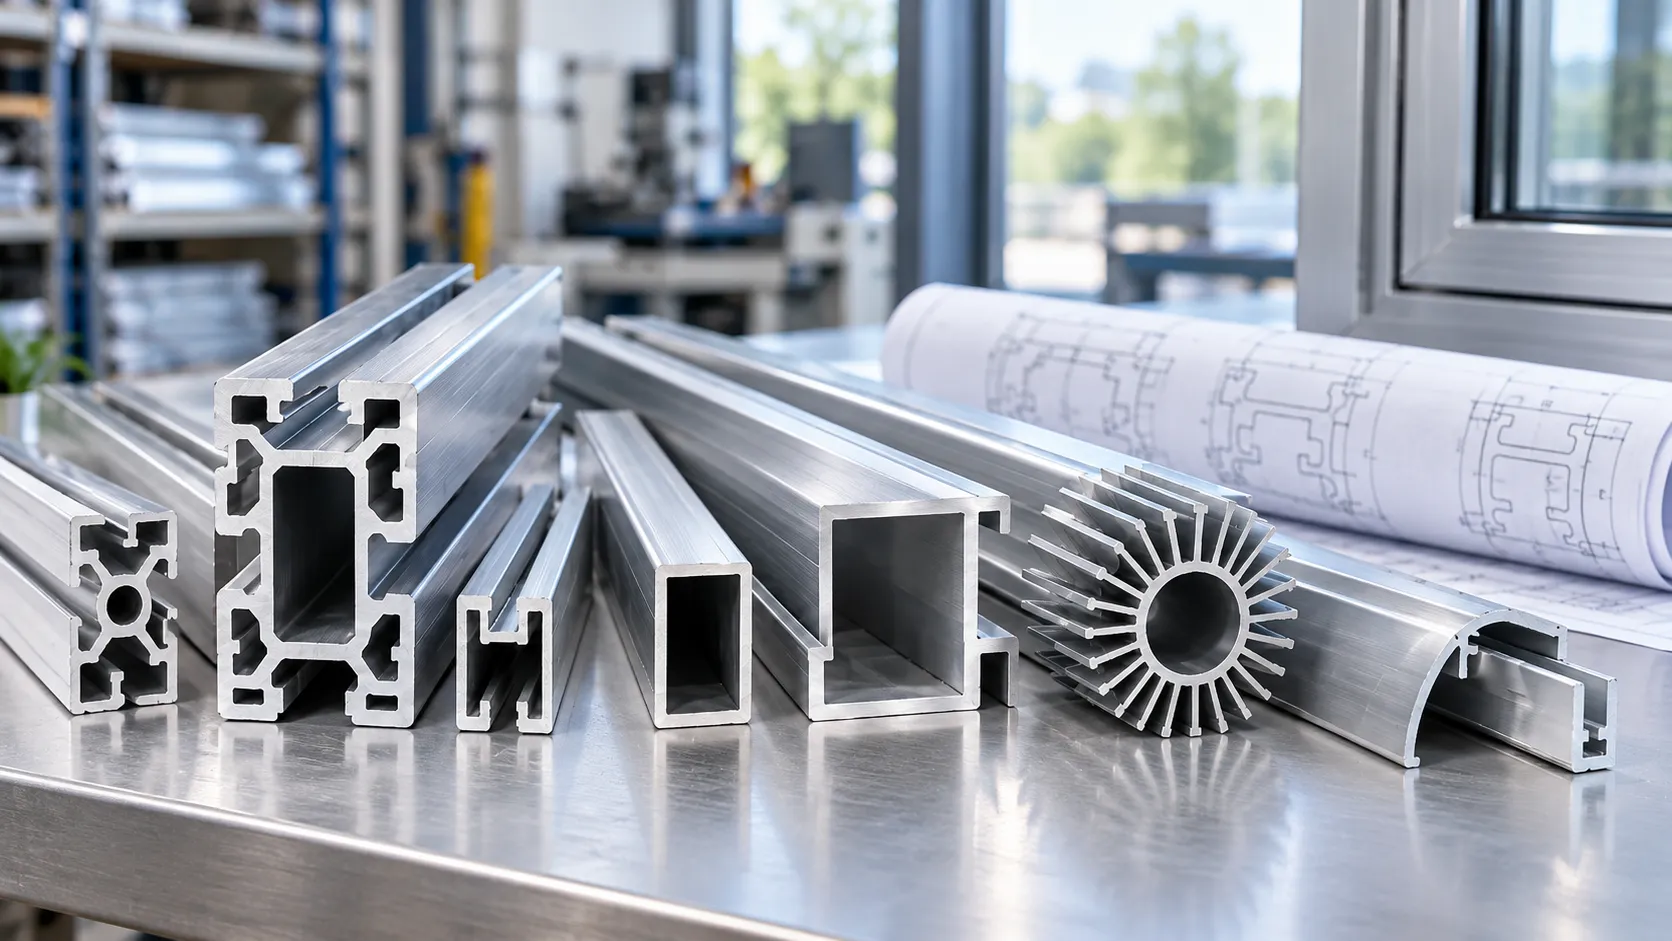
ॲल्युमिनियम प्रोफाइल हे ॲल्युमिनियम किंवा ॲल्युमिनियम-मिश्रधातूचे उत्पादन आहे ज्याचा परिभाषित क्रॉस-सेक्शनल आकार आहे जो त्याच्या लांबीसह चालू असतो. बांधकाम आणि औद्योगिक पुरवठ्यामध्ये, हा शब्द सामान्यतः बाहेर काढलेल्या विभागाचा संदर्भ देतो: आवश्यक फॉर्म तयार करण्यासाठी गरम, घन बिलेट आकाराच्या डायद्वारे दाबले जाते. प्रोफाइलमध्ये उघडे चॅनेल, बंद पोकळी, रिब किंवा माउंटिंग ग्रूव्ह असू शकतात. त्यांचा आकार त्यांना इतर घटकांना आधार देण्यासाठी, शोधण्यात, कनेक्ट करण्यात किंवा संलग्न करण्यात मदत करू शकतो. क्रॉस-सेक्शन मूलभूत उत्पादन ओळखतो, परंतु मिश्रधातू, स्वभाव, पृष्ठभाग समाप्त आणि आयामी आवश्यकता विशिष्ट अनुप्रयोगासाठी आवश्यक तपशील निर्धारित करतात.
ॲल्युमिनियम प्रोफाइल काय परिभाषित करते?
क्रॉस-सेक्शन बाह्यरेखापेक्षा अधिक वर्णन करतो
प्रोफाइलच्या कट एंडकडे पहा. बाहेरील समोच्च त्याचे संपूर्ण स्वरूप दर्शविते; भिंती, अंतर्गत जागा आणि खोबणी हे इतर भागांशी कसे संवाद साधू शकतात हे प्रकट करतात. एका चॅनेलला पॅनेलची किनार मिळू शकते, तर खोबणी वीण घटकासाठी स्थान देऊ शकते. ही वैशिष्ट्ये प्रत्येक स्थितीवर स्वतंत्रपणे पुन: निर्माण होण्याऐवजी एक्स्ट्रूझनसोबत चालू राहतात.
आकार आणि कार्य यांच्यातील संबंध "ॲल्युमिनियम सामग्री" च्या अस्पष्ट विनंतीपासून उपयुक्त प्रोफाइल वर्णन वेगळे करतो. एक पोकळ विभाग, एक फ्रेमिंग सदस्य आणि सजावटीची ट्रिम हे सर्व ॲल्युमिनियम प्रोफाइल असू शकतात, जरी ते वेगवेगळ्या समस्यांचे निराकरण करतात. टॉप मेटलची ॲल्युमिनियम प्रोफाइल श्रेणी फ्रेम्स, ट्रिम्स, एन्क्लोजर आणि फॅब्रिकेटेड असेंब्लीचे विभाग समाविष्ट आहेत.
एक प्रोफाइल, एक एक्सट्रूजन आणि एक तयार घटक हे भिन्न वर्णन आहेत
"प्रोफाइल" विभाग भूमितीवर जोर देते. "एक्सट्रुजन" उत्पादन प्रक्रियेचा संदर्भ देते आणि त्याच्या आउटपुटसाठी व्यावसायिकरित्या देखील वापरला जातो. तयार झालेला घटक एक्सट्रूझन म्हणून सुरू होऊ शकतो परंतु नंतर तो कट, ड्रिल, मिल्ड, वाकलेला, जोडलेला किंवा पृष्ठभागावर उपचार केला जाऊ शकतो. ॲल्युमिनियम एक्सट्रूडर्स कौन्सिल या नंतरच्या ऑपरेशन्सचे वर्णन करते ज्या पायऱ्या एक्सट्रूझनला कार्यात्मक घटकांमध्ये बदलतात.
त्यामुळे एक सतत क्रॉस-सेक्शन सुरुवातीच्या लांबीचे वर्णन करतो, अंतिम भागामध्ये छिद्र किंवा कटआउट्स असू शकत नाहीत असा पूर्ण नियम नाही. त्याचप्रमाणे, प्रोफाईलची विनंती केल्याने ऑर्डर दीर्घ लांबीसाठी आहे की इंस्टॉलेशन-रेडी घटकांसाठी आहे हे स्थापित होत नाही. कोटेशन्सची तुलना करण्यापूर्वी हा फरक निश्चित करणे आवश्यक आहे.
ॲल्युमिनियम प्रोफाइल कसे तयार केले जातात?
डाय द सॉलिड बिलेटमधून विभाग तयार करतो
पारंपारिक हॉट एक्सट्रूजनमध्ये, ॲल्युमिनियम बिलेट आणि टूलिंग प्रीहीट केले जातात. दाब नंतर मऊ बिलेटला डायच्या माध्यमातून भाग पाडते, इच्छित विभागासह लांबी तयार करते. बिलेट एक्सट्रूजन दरम्यान घन राहते; ते साच्यातून ओतलेले वितळलेले ॲल्युमिनियम नसते. वितळणे आणि कास्टिंग हे बिलेटच्या पूर्वीच्या उत्पादनाशी संबंधित आहे, एक्सट्रूजन प्रेसमध्ये आकार देणारी क्रिया नाही.
डाय सोडल्यानंतर, प्रोफाइल शीतकरण, यांत्रिक उपचार आणि वृद्धत्वाचा मार्ग त्याच्या मिश्रधातू आणि आवश्यक स्थितीसाठी योग्य आहे. या पायऱ्या महत्त्वाच्या आहेत कारण डाई आकार परिभाषित करते, तर प्रक्रिया करणे भौतिक गुणधर्मांवर देखील प्रभाव टाकते. केवळ बाह्यरेखा रेखाचित्र दोन्हीचे वर्णन करत नाही.
स्थानिक वैशिष्ट्यांना अनेकदा पुढील प्रक्रिया आवश्यक असते
एक रेखांशाचा खोबणी किंवा अंतर्गत रस्ता एक्सट्रूजन विभागात समाविष्ट केला जाऊ शकतो. प्रोफाइलमध्ये एका विशिष्ट स्थानावर एक छिद्र, शेवटचा खिसा किंवा स्थानिकीकृत माउंटिंग कटआउट हे वेगळ्या प्रकारचे वैशिष्ट्य आहे. ड्रिलिंग, टॅपिंग आणि मिलिंग हे असे तपशील तयार करण्यासाठी वापरल्या जाणाऱ्या दुय्यम ऑपरेशन्सपैकी एक आहेत.
सतत शोधणारी खोबणी आणि त्याच्या टोकांजवळ दोन माउंटिंग होल असलेली संलग्न रेलचा विचार करा. खोबणी एक्सट्रूजन भूमितीशी संबंधित आहे; भोक स्थाने तयार-भाग रेखांकन संबंधित आहेत. फक्त एक्सट्रूजन उद्धृत केल्याने छिद्रांची स्थिती आणि मशीनिंग स्कोप अपरिभाषित राहतो. हे स्पष्ट उदाहरण दाखवते की "आकारात बाहेर काढा" चा अर्थ "जमायला तयार" असा का होत नाही.
ॲल्युमिनियम प्रोफाइलचे प्रकार: आकार आणि कार्य
घन, पोकळ आणि अर्ध-पोकळ विभाग
बाहेर काढलेले विभाग सामान्यतः घन, पोकळ किंवा अर्ध-पोकळ म्हणून गटबद्ध केले जातात. एक पोकळ विभाग किमान एक रिकामा पूर्णपणे बंद करतो. एक घन विभाग पोकळ किंवा अर्ध-पोकळ नसतो आणि तरीही प्रक्षेपण किंवा इतर वैशिष्ट्ये समाविष्ट करू शकतात. एक कोन, उदाहरणार्थ, घन एक्सट्रूजन म्हणून पात्र होऊ शकतो; हा शब्द घन आयताकृती पट्ट्यांपुरता मर्यादित नाही. अर्ध-पोकळ विभाग अंशतः जागा व्यापतो, परंतु घन आणि अर्ध-पोकळ यांच्यातील सीमारेषेसाठी एक्सट्रूडरचे मूल्यांकन आवश्यक असू शकते.
इतर परिचित वर्णने उत्पादनाच्या वेगळ्या वैशिष्ट्याचे वर्गीकरण करतात. “टी-स्लॉट,” “कस्टम” आणि “एनोडाइज्ड” हे “पोकळ” साठी पर्याय नाहीत; एकल प्रोफाइल या वर्णनांपैकी एकापेक्षा जास्त बसू शकते.
| वर्णन | ते काय ओळखते | ते काय स्थापित करत नाही |
|---|---|---|
| घन, पोकळ किंवा अर्ध-पोकळ | विभागातील धातू आणि अंतर्गत जागेची व्यवस्था | मिश्रधातू, स्वभाव किंवा भार क्षमता |
| चॅनेल, कोन किंवा टी-स्लॉट | एक ओळखण्यायोग्य आकार किंवा कार्यात्मक वैशिष्ट्य | प्रत्येक परिमाण किंवा वीण-भाग फिट |
| मानक किंवा सानुकूल | विद्यमान विभाग किंवा प्रकल्प-परिभाषित भूमिती आवश्यक आहे का | स्टॉक उपलब्धता किंवा तयार मशीनिंग स्कोप |
| मिल फिनिश, एनोडाइज्ड किंवा लेपित | आवश्यक पृष्ठभागाची स्थिती | संपूर्ण साहित्य किंवा मितीय तपशील |
वर्णने एकत्र काम करतात. उदाहरणार्थ, "एनोडाइज्ड फिनिशसह सानुकूल पोकळ प्रोफाइल" ला ओळखण्यायोग्य ऑर्डर होण्यापूर्वी अद्याप रेखाचित्र, सामग्री स्थिती आणि परिष्करण आवश्यकता आवश्यक आहे. वर्गीकरण हा प्रारंभिक बिंदू आहे, विनिर्देशनाचा पर्याय नाही.
मानक वि कस्टम ॲल्युमिनियम प्रोफाइल
विद्यमान विभाग विचारात घेण्यासारखे आहे जेव्हा त्याचे इंटरफेस आणि एकूण फॉर्म आधीपासूनच असेंब्लीला अनुकूल असतात. सानुकूल विभाग उपयुक्त ठरतो जेव्हा भागाला खोबणी, बरगडी, पोकळी किंवा माउंटिंग वैशिष्ट्यांचे विशिष्ट संयोजन आवश्यक असते. ती वैशिष्ट्ये एकत्रित केल्याने स्वतंत्र ऑपरेशन्स किंवा घटक कमी होऊ शकतात, परंतु फायदा "सानुकूल" या शब्दापेक्षा संपूर्ण डिझाइनवर अवलंबून असतो.
Extrudability अजूनही डिझाइनवर मर्यादा ठेवते. एकूण विभागाचा आकार, धातूचे वितरण, खोल अरुंद वैशिष्ट्ये आणि भिंत-जाडीचे संतुलन प्रोफाइल तयार करणे किती व्यावहारिक आहे यावर परिणाम करतात. जाड आणि पातळ भागांमधील अचानक संक्रमणे धातूचा प्रवाह आणि मितीय नियंत्रण गुंतागुंतीत करू शकतात. त्यामुळे प्रत्येक भिंत पातळ करणे हा चांगल्या किंवा अधिक किफायतशीर भागासाठी स्वयंचलित मार्ग नाही.
प्रकल्प-विशिष्ट विभागासाठी, TOP METAL चे सानुकूल औद्योगिक ॲल्युमिनियम एक्सट्रूजन प्रोफाइल अभिप्रेत इंटरफेस आणि आवश्यक भूमिती विरुद्ध चर्चा केली जाऊ शकते. सारख्या दिसणाऱ्या कॅटलॉग छायाचित्राऐवजी प्रस्तावित रेखाचित्राने भाग परिभाषित केला पाहिजे.
ॲल्युमिनियम प्रोफाइल कशासाठी वापरले जातात?
विंडो फ्रेम्स, ग्लेझिंग आणि आर्किटेक्चरल ट्रिम
आर्किटेक्चरल प्रोफाइल खिडकी आणि दरवाजाच्या फ्रेमचे भाग, ग्लेझिंग असेंब्ली आणि ट्रिम प्रदान करतात. त्यांच्या विभागात केवळ एक आकर्षक दृश्यमान किनार तयार न करता, त्यास पूर्ण करणारे घटक सामावून घेणे आवश्यक आहे. प्रस्तावित फ्रेमसाठी, ग्लेझिंग, मिलन प्रोफाइल आणि संबंधित घटक कोठे बसतात आणि असेंब्लीनंतर कोणते पृष्ठभाग दृश्यमान राहतात याविषयी उपयुक्त चर्चा आहे.
एक्सट्रुडेड ॲल्युमिनियम विंडो प्रोफाइल उत्पादन श्रेणीतील एक उदाहरण आहे. ते घटक आहेत, संपूर्ण विंडोच्या कार्यप्रदर्शनाचा पुरावा नाही. एकत्रित प्रणालीसाठी थर्मल, ध्वनिक किंवा हवामान-प्रतिरोधक दाव्यांसाठी त्या प्रणालीसाठी पुरावे आवश्यक असतात; वैयक्तिक ॲल्युमिनियम विभागातून त्यांचा अंदाज लावला जाऊ नये.
मशीन फ्रेम्स, संलग्नक आणि कार्यात्मक भाग
औद्योगिक प्रोफाइल फ्रेमला समर्थन देऊ शकतात, संरक्षणात्मक गृहनिर्माण बनवू शकतात आणि घटकांमधील इंटरफेस प्रदान करू शकतात. एका संलग्नीकरणासाठी डिझाइन केलेला विभाग कव्हरसाठी शोधण्याच्या वैशिष्ट्यांसह पोकळी एकत्र करू शकतो. उष्णता-विघटन करणारा घटक पंख आणि संलग्नक वैशिष्ट्ये समान एक्सट्रूजनमध्ये समाविष्ट करू शकतो. प्रत्येक बाबतीत, विभाग बाह्य आकार देण्यापलीकडे उपयुक्त कार्य करतो.
टी-स्लॉट ॲल्युमिनियम प्रोफाइल कनेक्शनची भूमिका विशेषतः स्पष्टपणे स्पष्ट करतात: स्लॉट सुसंगत जॉइनिंग हार्डवेअरसाठी इंटरफेस प्रदान करते. तथापि, समान बाहेरील रुंदी असलेली दोन प्रोफाइल अदलाबदल करण्यायोग्य नाहीत. एक वेगळे स्लॉट उघडणे किंवा अंतर्गत राखून ठेवणारा आकार बदलू शकतो की नट योग्यरित्या प्रवेश करते, आसन करते किंवा व्यस्त असते. ही एक भूमिती तपासणी आहे, दोन्ही उत्पादनांना “औद्योगिक प्रोफाइल” असे संबोधून स्थापित केलेली नाही.
तसेच प्रोफाइल फोटो फ्रेम क्षमता किंवा उष्णता-सिंक कार्यप्रदर्शन स्थापित करत नाही. संपूर्ण मूल्यांकनासाठी संबंधित असेंब्ली, लोडिंग किंवा थर्मल परिस्थिती देखील आवश्यक आहे. हे ॲप्लिकेशन-विशिष्ट प्रश्न आहेत, तर प्रोफाइल वर्णन मूल्यमापन होत असलेल्या घटकाची ओळख करून देते.
समान प्रोफाइल आकारात भिन्न तपशील का असू शकतात?
मिश्रधातू आणि टेंपर सामग्रीच्या स्थितीचे वर्णन करतात
मिश्र धातु सामग्रीची रचना ओळखते; प्रक्रिया केल्यानंतर स्वभाव त्याच्या स्थितीचे वर्णन करतो. स्वभाव बदलल्याने समान मिश्रधातूचे वर्तन बदलू शकते, त्यामुळे मिश्रधातू आणि स्थिती दोन्ही ओळखणाऱ्या आवश्यकतेपेक्षा “६०६३ प्रोफाइल” कमी पूर्ण आहे. नंतरचा विचार म्हणून जोडण्याऐवजी टेम्परला नंतरच्या फॅब्रिकेशनला अनुरूप असणे आवश्यक आहे.
उदाहरणार्थ, आर्किटेक्चरल आणि दृश्यमान औद्योगिक प्रोफाइलसह एक्सट्रूजन गुणवत्ता आणि एनोडाइज्ड स्वरूप महत्वाचे आहे तेथे 6063 मोठ्या प्रमाणावर वापरले जाते. 6061 सामान्यतः स्ट्रक्चरल आणि फॅब्रिकेटेड घटकांसाठी मानले जाते जेथे मशीनिंग किंवा वेल्डिंग उत्पादन मार्गाचा भाग आहे. या उपयुक्त निवड प्रवृत्ती आहेत, एका मिश्रधातूचे सार्वत्रिक रँकिंग दुसऱ्यापेक्षा वरचे नाही.
रेखाचित्र आणि साहित्य तपशील अद्याप आवश्यक गुणधर्म स्थापित करणे आवश्यक आहे. दुसऱ्या स्वभावाचे किंवा उत्पादनाच्या स्वरूपाचे सामर्थ्य मूल्य केवळ प्रस्तावित प्रोफाइलला नियुक्त केले जाऊ शकत नाही. जेथे वेल्डिंगचा समावेश आहे, संयुक्त डिझाइन आणि आवश्यक पोस्ट-वेल्ड स्थिती देखील मूल्यांकनात संबंधित आहे; वेल्डेबल मिश्रधातू ओळखणे हे तयार-असेंबली कार्यप्रदर्शन स्थापित करण्यासारखे नाही.
ॲल्युमिनियम प्रोफाइल पृष्ठभाग समाप्त विविध आवश्यकता सेवा
पृष्ठभाग समाप्त विभाग भूमिती पासून वेगळे आहे. मिल-फिनिश सामग्रीला अतिरिक्त सजावटीचे कोटिंग किंवा एनोडाइज्ड उपचार मिळालेले नाहीत. ती स्थिती योग्य आहे की नाही हे दिसणे आणि प्रदर्शनावर अवलंबून असते, तर पेंट केलेले, एनोडाइज्ड किंवा यांत्रिकरित्या तयार केलेले पृष्ठभाग अर्जाची आवश्यकता पूर्ण करण्यासाठी विविध मार्ग देतात.
एनोडायझिंग ही एक इलेक्ट्रोकेमिकल उपचार आहे जी ॲल्युमिनियमच्या पृष्ठभागासह ऑक्साईड स्तर विकसित करते. पावडर कोटिंग कोरडी पावडर इलेक्ट्रोस्टॅटिकली लागू करते आणि नंतर ॲल्युमिनियममधूनच ऑक्साईडचा थर वाढवण्याऐवजी ते कोटिंगमध्ये बरे करते. केवळ "ॲनोडाइज्ड" किंवा "पावडर लेपित" हे शब्द प्रत्येक संबंधित गुणधर्माची व्याख्या करत नाहीत आणि रंगाचे नाव गंज कार्यप्रदर्शन स्थापित करत नाही.
साठी एनोडाइज्ड ॲल्युमिनियम प्रोफाइल, दृश्यमान चेहरे, आवश्यक देखावा आणि लागू होणारे फिनिश तपशील ओळखा. नमुना दिसण्यावर सहमत होण्यास मदत करू शकतो, तर निर्दिष्ट तपासणी किंवा चाचणी वेगळ्या प्रश्नाचे निराकरण करते. चांदीचे स्वरूप किंवा फिनिश लेबल हे सार्वत्रिक बाह्य सेवा जीवनाचा पुरावा नाही.
फिनिशिंग देखील फिट सह छेदते. जोडलेले कोटिंग वीण पृष्ठभागांवर जागा व्यापते. क्लोज-फिटिंग स्लॉट किंवा स्लाइडिंग इंटरफेससाठी, रेखांकन पूर्ण होण्यापूर्वी किंवा नंतर मितीय मर्यादा लागू होते की नाही हे सांगण्याची आवश्यकता आहे. एकटा न केलेला नमुना स्वीकारल्याने तयार झालेले घटक एकत्र बसतील हे स्थापित होत नाही.
ॲल्युमिनियम प्रोफाइल परिमाणे आणि सहिष्णुता नियंत्रण फिट
एकूण रुंदी आणि उंची हे केवळ मितीय व्याख्येचा भाग आहेत. भिंतीची जाडी, अंतर्गत उघडणे, खोबणीचे परिमाण, सरळपणा, वळण आणि कट लांबी देखील असेंबली नियंत्रित करू शकते. एल्युमिनियम एक्सट्रूडर्स कौन्सिल जोर देते की घटकासाठी सहिष्णुता आवश्यकता मान्य केल्या पाहिजेत; एकल विधान जसे की "परिसिजन एक्सट्रूजन" परिभाषित मर्यादा बदलत नाही.
प्रातिनिधिक डिझाइन बदलाचा विचार करा: बाहेरील परिमाणे सारखेच राहतात, परंतु भिंत आतील बाजूस जाड केली जाते. अंतर्गत उघडणे लहान होते. जर वीण घालण्याची रचना मूळ ओपनिंगच्या आसपास केली गेली असेल तर, बाहेरील मोजमाप योग्य दिसत असले तरीही ते यापुढे बसू शकत नाही. बदलामुळे विभाग देखील बदलतो, त्यामुळे त्याचे केवळ कॉस्मेटिक पुनरावृत्ती म्हणून मूल्यांकन केले जाऊ शकत नाही.
म्हणून रेखाचित्राने कार्यात्मक उघडणे आणि त्याची परवानगी दिलेली श्रेणी, एकत्रीकरण-भागाच्या परिमाणांसह ओळखले पाहिजे. तपासणी नंतर मोजण्यासाठी सर्वात सोपा परिमाण ऐवजी फिट नियंत्रित करणारे वैशिष्ट्य तपासू शकते. हे उदाहरण स्पष्ट करते की प्रोफाइल बदलण्यासाठी बाहेरील बाह्यरेखा जुळण्यापेक्षा अधिक का आवश्यक आहे.
ॲल्युमिनियम प्रोफाइल ड्रॉइंग आणि चौकशीमध्ये काय समाविष्ट असावे?
एक विभाग रेखाचित्र आणि भाग काय केले पाहिजे एक लहान स्पष्टीकरण सह प्रारंभ करा. त्याची पुनरावृत्ती ओळखा आणि कनेक्शन, मंजुरी किंवा दृश्यमान पृष्ठभाग नियंत्रित करणारे परिमाण चिन्हांकित करा. अस्तित्वात असलेल्या आयटमसाठी, एक भाग पदनाम आणि नमुना ओळखण्यास समर्थन देऊ शकतात, परंतु आवश्यकतेला अद्याप योग्य आकार असलेल्या परिमाणांपासून नाममात्र आकार वेगळे करणे आवश्यक आहे.
नंतर डिलिव्हरी स्टेज परिभाषित करा: लांब एक्सट्रूजन, कट लांबी किंवा फॅब्रिकेटेड घटक. मिश्रधातू आणि टेम्पर, फिनिश आणि कोणतेही आवश्यक छिद्र, पॉकेट्स किंवा एंड ऑपरेशन्स समाविष्ट करा. हे एक अप्रमाणित लांबी आणि पूर्ण झालेल्या घटकास समतुल्य ऑफर मानण्यापासून प्रतिबंधित करते. एक परिभाषित क्रॉस-सेक्शन, सामग्रीची स्थिती, लांबी, समाप्त आणि प्रमाण पुरवठादारास अवतरणासाठी स्पष्ट आधार देतात.
प्रमाण आणि पॅकेजिंग विनंती पूर्ण करा. दृश्यमान पृष्ठभाग कसे संरक्षित केले जावे ते सांगा आणि स्वीकारण्यासाठी आवश्यक असलेली कोणतीही तपासणी किंवा भौतिक कागदपत्रे ओळखा. मितीय अहवालाने रेखांकनाच्या महत्त्वपूर्ण वैशिष्ट्यांना संबोधित केले पाहिजे; सामग्री रेकॉर्डने निर्दिष्ट मिश्रधातू आणि स्थिती ओळखली पाहिजे. अवतरण स्पष्टपणे नमूद केलेल्या आवश्यकतेपासून कोणत्याही निर्गमनासह, कोणती ऑपरेशन्स, पॅकिंग आणि कागदपत्रे समाविष्ट आहेत हे स्पष्ट केले पाहिजे.
द्वारे TOP METAL सह तुमचा अर्ज आणि तपशील सामायिक करा प्रोफाइल कोटेशन चौकशी. जेथे रेखाचित्र अद्याप विकसित होत असेल तेथे प्रोफाइल निवडण्याऐवजी वीण घटक आणि मर्यादांचे वर्णन करा कारण त्याची बाह्यरेखा परिचित दिसते.