
انوڈائزڈ ایلومینیم شیٹ کی موٹائی: بیس میٹل بمقابلہ کوٹنگ
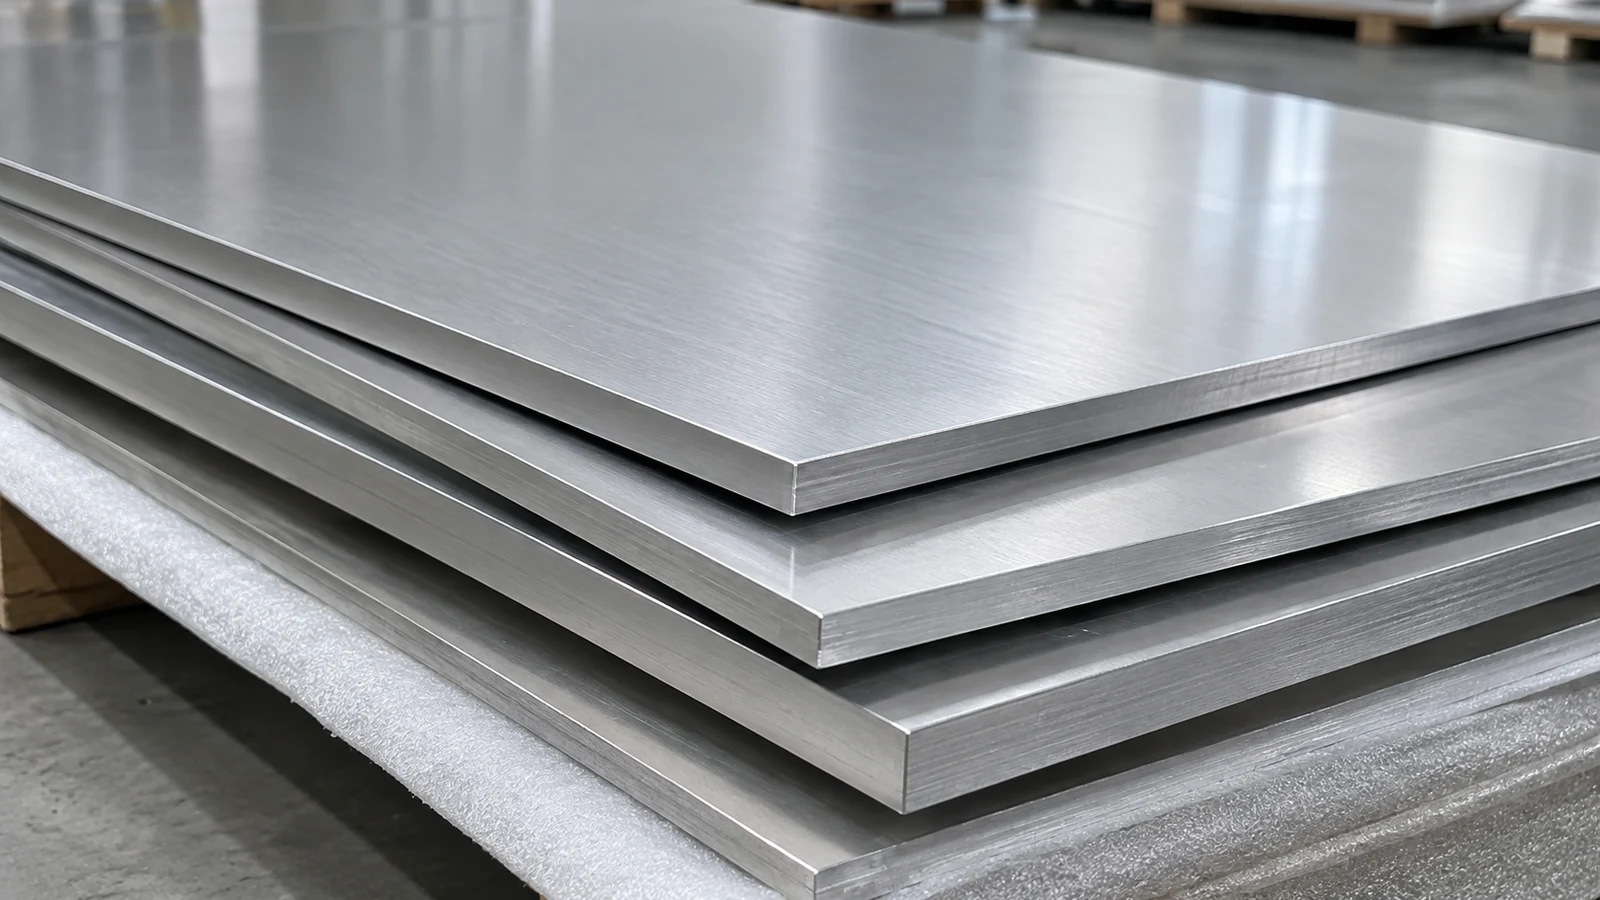
انوڈائزڈ ایلومینیم شیٹ کی موٹائی کا مطلب دو مختلف چیزیں ہو سکتی ہیں: ایلومینیم سبسٹریٹ کی موٹائی اور انوڈک آکسائیڈ پرت کی موٹائی۔ وہ قابل تبادلہ نہیں ہیں۔ سبسٹریٹ کی موٹائی دھات کے بنیادی حصے کا تعین کرتی ہے، جبکہ کوٹنگ کی موٹائی ایک الیکٹرو کیمیکل سطح کی تہہ کو بیان کرتی ہے۔ قریبی فٹنگ حصوں کے لیے، خریداروں کو پروسیسنگ کے بعد تیار شدہ طول و عرض بھی بتانے کی ضرورت پڑ سکتی ہے۔ چونکہ انوڈائزنگ ایلومینیم کی سطح کے ایک حصے کو آکسائیڈ میں تبدیل کرتی ہے، اس لیے جہتی تبدیلی کو صرف دو مکمل طور پر شامل پینٹ کی تہوں کے طور پر نہیں سمجھا جا سکتا۔
TOP METAL انوڈائزڈ ایلومینیم شیٹ اور کوائل پروڈکٹس کو کئی مرکبات اور سطح کی تکمیل میں درج کرتا ہے۔ صحیح تصریح میں یہ فرق ہونا چاہیے کہ دھاتی اسٹاک کے طور پر کیا خریدا جا رہا ہے، کس سطح کے علاج کی ضرورت ہے اور ترسیل کے وقت کیا ماپا جائے گا۔ مندرجہ ذیل گائیڈ ان الگ الگ تقاضوں کی وضاحت کرتا ہے یہ سمجھے بغیر کہ ایک ختم، کوٹنگ کی موٹائی یا معائنہ کا طریقہ پوری پروڈکٹ رینج پر لاگو ہوتا ہے۔
شیٹ کی موٹائی اور انوڈک کوٹنگ کی موٹائی مختلف پیمائشیں ہیں۔
جب کوئی اقتباس "1 ملی میٹر اینوڈائزڈ ایلومینیم شیٹ" کہتا ہے، تو یہ شیٹ کی معمولی موٹائی کی نشاندہی کر سکتا ہے لیکن انوڈک فلم کی موٹائی کی نہیں۔ ایک مکمل تصریح دونوں شعبوں کی ضرورت ہے جہاں کوٹنگ کی اہمیت ہے۔ تیار شدہ حصے میں علیحدہ جہتی قبولیت کی ضرورت بھی ہوسکتی ہے۔
| تفصیلات کا آئٹم | جو یہ بیان کرتا ہے۔ | عام رپورٹنگ یونٹ | تصدیق کے لیے سوال |
|---|---|---|---|
| سبسٹریٹ کی موٹائی | دھاتی اسٹاک یا بیس شیٹ سیکشن | ملی میٹر | کیا آنے والے مواد کے لیے بیان کردہ قدر ہے یا مخصوص حتمی دھاتی حصے کے لیے؟ |
| انوڈک کوٹنگ کی موٹائی | آکسائڈ فلم کی موٹائی انوڈائزنگ کے ذریعہ بنتی ہے۔ | µm | کون سی سطحیں، مقامات، کلاس اور ٹیسٹ کی بنیاد لاگو ہوتی ہے؟ |
| مکمل طول و عرض | مطلوبہ پروسیسنگ کے بعد اصل سائز | ملی میٹر یا ڈرائنگ یونٹ | مینوفیکچرنگ کے کس مرحلے پر اس کا معائنہ کیا جاتا ہے؟ |
| رواداری | مخصوص پراپرٹی کی اجازت شدہ تغیر | ڈرائنگ/معیاری مخصوص | کون سا مواد اور تکمیلی معیار قبولیت کو کنٹرول کرتا ہے؟ |
حوالہ کے لیے، 1 ملی میٹر 1,000 µm کے برابر ہے۔ تبدیلی سبسٹریٹ کی موٹائی اور انوڈک فلم کی موٹائی کو مساوی خصوصیات نہیں بناتی ہے۔ فلم کی موٹائی کی رپورٹ بیس شیٹ کے جہتی معائنہ کی جگہ نہیں لے سکتی، اور تیار شدہ مواد پر مائکرو میٹر ریڈنگ خود آکسائڈ پرت کی موٹائی کو ثابت نہیں کر سکتی۔
کیا انوڈائزنگ ایلومینیم کی مکمل موٹائی کو بڑھاتی ہے؟
انوڈائزنگ ایلومینیم کے حصے کی آخری جہت کو تبدیل کر سکتی ہے، لیکن بیرونی سطح پر تعمیر ضروری نہیں کہ مکمل پیمائش شدہ آکسائڈ فلم کی موٹائی کے برابر ہو۔ یہ عمل سطح پر ایلومینیم کی تبدیلی سے آکسائڈ بناتا ہے۔ فلم کا کچھ حصہ اصلی دھات میں بنتا ہے اور کچھ حصہ باہر کی طرف بڑھ سکتا ہے۔ اصل جہتی ردعمل کا انحصار عمل اور استعمال شدہ مواد پر ہوتا ہے۔
یہ فرق درستگی والے بوروں، نصب کناروں، سلائیڈنگ فیچرز اور محدود کلیئرنس کے ساتھ جمع ہونے والے اجزاء کے لیے اہمیت رکھتا ہے۔ یہ فرض کرنا غلط ہوگا کہ 20 µm انوڈک کوٹنگ ہر ایک بیرونی چہرے پر ہمیشہ بالکل 20 µm کا اضافہ کرتی ہے، یا یہ کہ ایک شیٹ کی مکمل موٹائی خود بخود بیان کردہ فلم کی موٹائی سے دوگنا بڑھ جاتی ہے۔
اگر جہتی تبدیلی اہمیت رکھتی ہے، تو ڈرائنگ میں یہ بتانا چاہیے کہ آیا انوڈائزنگ سے پہلے یا بعد میں اہم جہتیں لاگو ہوتی ہیں اور آیا سطحوں کو ماسک کیا جائے گا۔ مطلوبہ جہتی رواداری، فلم کی ضروریات اور حقیقی فنشنگ روٹ کا ایک ساتھ جائزہ لیا جانا چاہیے بجائے اس کے کہ کسی غیر واضح عالمگیر تناسب کے ساتھ تبدیل کیا جائے۔
کتنی انوڈک کوٹنگ موٹائی ایک درخواست کی ضرورت ہے؟
ہر شیٹ کی درخواست کے لیے کوئی ایک مثالی انوڈک کوٹنگ موٹائی نہیں ہے۔ صحیح ضرورت فنکشن اور معیاری یا پروجیکٹ کی تفصیلات کے استعمال سے آتی ہے، نہ کہ اس مفروضے سے کہ موٹی پرت کا مطلب ہمیشہ بہتر پروڈکٹ ہوتا ہے۔
آرائشی اور عام مقصد کی تکمیل
نظر آنے والے پینلز، نشانیوں یا صارفین کے سامنے والے حصوں کے لیے، ظاہری شکل، یکسانیت، رنگ، سگ ماہی اور ہینڈلنگ کے تقاضے کوٹنگ کی موٹائی کے ساتھ ساتھ اہم ہو سکتے ہیں۔ صرف ایک برائے نام نمبر چمک، سایہ کی تبدیلی یا نظر آنے والے نقائص کو کنٹرول نہیں کرتا ہے۔
آرکیٹیکچرل ایپلی کیشنز
آرکیٹیکچرل فنشز قابل اطلاق علاقائی نظام میں کوٹنگ کلاسز یا نمائش پر مبنی ضروریات کا استعمال کر سکتے ہیں۔ مطلوبہ خدمت کا ماحول، ظاہری شکل کی ضرورت اور اختیار کردہ تفصیلات سے درخواست کی گئی کلاس کا تعین کرنا چاہیے۔ ایک عام مضمون کو تمام اندرونی، بیرونی یا ساحلی تنصیبات کے لیے ایک فلم کی موٹائی تفویض نہیں کرنی چاہیے۔
ہارڈ انوڈائزڈ ختم
ہارڈ انوڈائزنگ میں آرائشی تکمیل سے مختلف سطح اور جہتی تقاضے شامل ہو سکتے ہیں۔ کوٹنگ کا مطلوبہ زمرہ، پہننے سے متعلق ٹیسٹ اور بنیادی مرکب کے ساتھ مطابقت کو بتایا جانا چاہیے جہاں وہ اہمیت رکھتے ہیں۔ نہ تو فلم کی موٹائی کا نمبر اور نہ ہی لفظ "ہارڈ" کسی مکمل حصے کی پہننے کی کارکردگی کو آزادانہ طور پر ثابت کرتا ہے۔
ٹاپ میٹل ڈسپلے anodized ایلومینیم شیٹ اور کنڈلی مصنوعات کے اختیارات. کسی خاص آرڈر کے لیے کسی کوٹنگ کلاس، ہدف کی موٹائی اور قبولیت کے طریقہ کار کی تصدیق مخصوص پروڈکٹ اور خریدار کی تفصیلات کے خلاف کی جانی چاہیے۔ ایک پروڈکٹ فیملی پیج تمام مرکبات میں ایک گارنٹی شدہ موٹائی کا ثبوت نہیں ہے۔
مصر دات اور سطح کی تیاری کا معاملہ کیوں؟
انوڈک ظہور برائے نام کوٹنگ کی موٹائی سے زیادہ پر منحصر ہے۔ کھوٹ، آنے والی سطح کا معیار، صفائی، مکینیکل تیاری اور اصل تکمیل کا عمل نتیجہ کو متاثر کر سکتا ہے۔ ایک ہی مخصوص آکسائیڈ موٹائی والی دو شیٹس میں ایک جیسی عکاسی، رنگ یا بصری ساخت کی ضرورت نہیں ہے۔
مثال کے طور پر، ایک پالش شدہ آرائشی پینل کی سطح کی توقعات ایک عام برش یا مل فنش شیٹ سے مختلف ہوتی ہیں۔ ٹاپ میٹلز 1050 ہائی ریفلیکٹیو آئینے پالش انوڈائزڈ ایلومینیم شیٹ ایک متعلقہ پروڈکٹ کی مثال ہے، لیکن صفحہ کو یہ اندازہ لگانے کے لیے استعمال نہیں کیا جانا چاہیے کہ ہر اینوڈائزڈ پروڈکٹ ایک جیسی ظاہری شکل حاصل کرتی ہے یا علاج کے یکساں حالات استعمال کرتی ہے۔
جہاں ظاہری شکل اہم ہے، خریدار دکھائی دینے والے چہروں کی شناخت کر سکتا ہے اور ایک منظور شدہ حوالہ نمونہ یا کسی اور متفقہ قبولیت کی بنیاد کی درخواست کر سکتا ہے۔ نمونے میں ایک واضح نظرثانی اور پروڈکٹ کا سیاق و سباق ہونا چاہیے تاکہ رنگ، چمک اور سطح کے نقائص کا اندازہ کسی غیر متعلقہ تصویر سے نہ ہو۔
کیا ایلومینیم شیٹ کو انوڈائزنگ سے پہلے یا بعد میں گھڑا جانا چاہئے؟
دونوں ترتیب مناسب مینوفیکچرنگ سیاق و سباق میں استعمال ہوتے ہیں، لیکن وہ مختلف سوالات کا باعث بنتے ہیں۔ پہلے سے اینوڈائزڈ شیٹ کو کاٹنے سے کٹے ہوئے کنارے پر تازہ دھات سامنے آسکتی ہے۔ فنشنگ کے بعد موڑنا یا پنچ کرنا مواد، موڑ کی شدت اور تکمیل کے لحاظ سے مقامی شکل یا فلم کی حالت کے خدشات پیدا کر سکتا ہے۔
پہلے فیبریکیٹ کرنا اور پھر انوڈائز کرنا مطلوبہ بے نقاب سطحوں کو مطلوبہ عمل میں مکمل کرنے کی اجازت دیتا ہے، لیکن اس کے اپنے تحفظات متعارف کرائے جاتے ہیں: ریکنگ، کانٹیکٹ مارکس، ماسکنگ، شکل، سطح کی تیاری اور جہتی کنٹرول۔
| ترتیب | ممکنہ فائدہ | جس کی تصدیق کرنی ہے۔ |
|---|---|---|
| پہلے سے اینوڈائزڈ شیٹ استعمال کریں، پھر کاٹیں یا فارم کریں۔ | کچھ من گھڑت راستوں کے لیے آسان شروعاتی اسٹاک | بے نقاب کناروں، تشکیل کے بعد ظاہری شکل اور تیار شدہ چہروں کی حفاظت |
| پہلے کٹ/فارم کریں، پھر انوڈائز کریں۔ | پروسیسنگ طے شدہ حصے کی سطحوں کو حل کر سکتی ہے۔ | ریکنگ، ماسکنگ، مسخ، مکمل طول و عرض اور ظاہری شکل |
کسی بھی ترتیب کو عالمی سطح پر برتر نہیں سمجھا جانا چاہیے۔ گاہک کی ڈرائنگ، استعمال کے اختتامی حالات اور سپلائر کا تصدیق شدہ طریقہ کار فیصلہ کرتے ہیں کہ کون سا مناسب ہے۔
سبسٹریٹ اور کوٹنگ کی موٹائی کا معائنہ کیسے کیا جانا چاہئے؟
معائنہ کا آغاز اس خصوصیت کے نام سے ہوتا ہے جس کی پیمائش کی جا رہی ہے۔ سبسٹریٹ کی موٹائی، اینوڈک فلم کی موٹائی اور مکمل شدہ مجموعی طول و عرض مختلف پیمائش کی منصوبہ بندی کی ضرورت ہوتی ہے یہاں تک کہ جب تینوں ایک ہی شیٹ سے متعلق ہوں۔
- سبسٹریٹ: مواد کے معیار، برائے نام موٹائی، رواداری اور معائنے کے متفقہ مقام کی نشاندہی کریں۔
- انوڈک فلم: قابل اطلاق تکمیل کی تفصیلات، کوٹنگ کی موٹائی کی پیمائش کے طریقہ کار اور نمونے لینے کے مقامات کی شناخت کریں۔
- مکمل حصہ: اہم اسمبلی کے طول و عرض کی شناخت کریں اور کیا تکمیل کے بعد قبولیت کا اطلاق ہوتا ہے۔
- ظاہری شکل: رنگ، چمک، خروںچ اور اجازت شدہ بصری تغیرات پر الگ سے متفق ہوں۔
- دستاویزی: اس بات کی وضاحت کریں کہ کون سے معائنے کے نتائج، مواد کے ریکارڈ یا سرٹیفکیٹ معاہدے کے مطابق درکار ہیں۔
مختلف معیارات اور طریقے مختلف اصطلاحات یا تشخیصی اصول استعمال کر سکتے ہیں۔ خریدار کو معاہدے میں قابل اطلاق ایڈیشن کا حوالہ دینا چاہئے اور یہ خیال نہیں کرنا چاہئے کہ ایک عام "انوڈائزڈ موٹائی" نوٹ ہر ضروری قبولیت کے معیار کو فراہم کرتا ہے۔
خریداروں کو ڈرائنگ اور آر ایف کیو پر کیا رکھنا چاہیے؟
اینوڈائزڈ شیٹ کے لیے، پروکیورمنٹ کی تفصیلات کو بنیادی مواد اور سطح کی تکمیل کو الگ الگ تلاش کرنے کے قابل بنانا چاہیے۔ ایک مفید تصریح ہینڈ آف میں شامل ہیں:
- ایلومینیم کھوٹ اور مزاج۔
- سبسٹریٹ برائے نام موٹائی اور رواداری۔
- شیٹ کی لمبائی، چوڑائی اور مطلوبہ مقدار۔
- Anodizing قسم یا ختم زمرہ اور گورننگ تفصیلات.
- مطلوبہ آکسائڈ فلم کی موٹائی یا کلاس جہاں متعلقہ ہو۔
- ایک طرف، دونوں اطراف، کناروں یا منتخب چہروں پر علاج۔
- اگر قابل اطلاق ہو تو ظاہری شکل، رنگ اور منظور شدہ نمونہ کا معیار۔
- کاٹنا، مکے مارنا یا ترتیب دینا اور کنارے کی حالت۔
- علاج کے بعد اہم تکمیل شدہ حصے کے طول و عرض۔
- معائنہ کے مقامات، طریقہ کار اور دستاویزات کی ضروریات۔
- حفاظتی فلم، پیکنگ اور ہینڈلنگ کے حالات۔
ٹاپ میٹل انوڈائزڈ شیٹ کے اختیارات اور دیگر کی فہرست دیتا ہے۔ ایلومینیم شیٹ کی مصنوعات. مناسب پیشکش کا موازنہ کرنے کے لیے، اینوڈائزڈ ایلومینیم شیٹ کوٹیشن کی درخواست کریں۔ مصر، دھات کی موٹائی، تکمیل کی ضرورت، ڈرائنگ یا نمونہ، مقدار اور مطلوبہ درخواست کے ساتھ۔ اس کے بعد پروڈکٹ کے مخصوص پروسیسنگ روٹ اور معائنہ کے دائرہ کار کی قیاس کی بجائے تصدیق کی جا سکتی ہے۔
عین مطابق اینوڈائزڈ شیٹ کی تفصیلات کے لیے، تین سوالات کو الگ رکھیں: دھات کتنی موٹی ہے، اینوڈک فلم کتنی موٹی ہے، اور فراہم کردہ حصے کو کن حتمی جہتوں سے ملنا چاہیے؟ واضح جوابات کوٹیشنز اور انسپکشنز کو زیادہ موازنہ کرتے ہیں۔