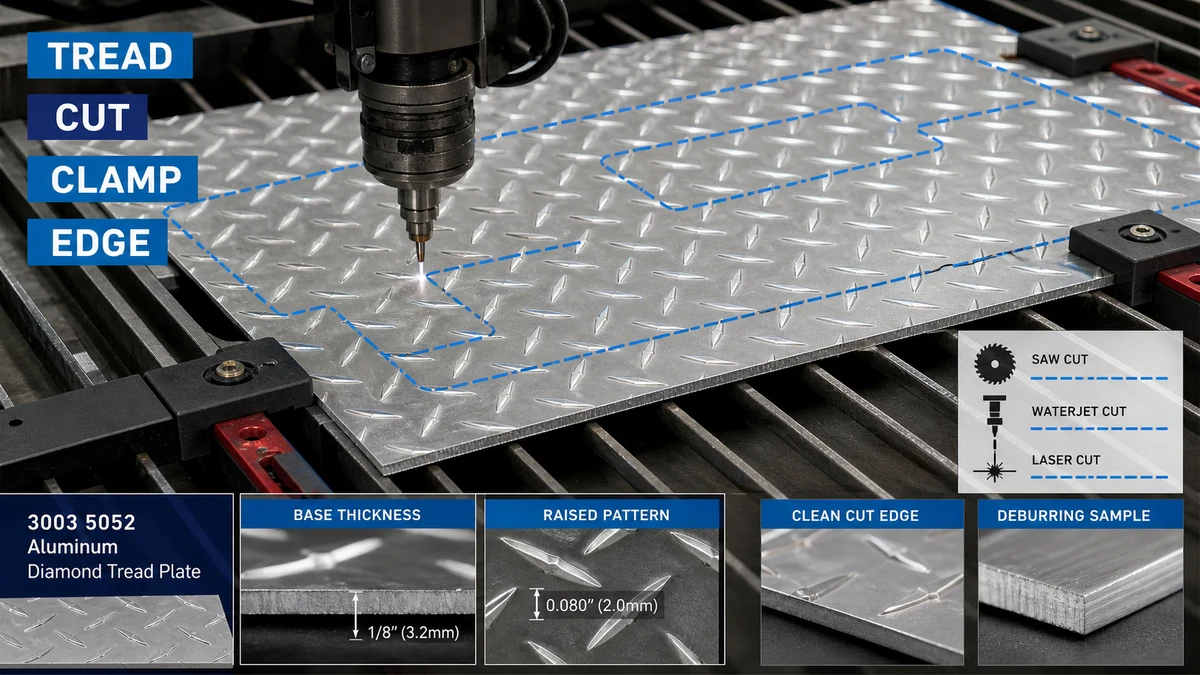
فیبریکٹرز کو شیٹ کی بنیادی دھات کی موٹائی، ابھرے ہوئے پیٹرن کی اونچائی، کنارے کی رواداری، نظر آنے والے چہرے کی ضرورت، گرمی کی حساسیت، اور نیچے کی طرف موڑنے سے کاٹنے کا طریقہ منتخب کرنا چاہیے۔ شیٹ کو مکمل طور پر سہارا دیا جانا چاہیے، محفوظ رابطہ پوائنٹس کے ذریعے کلیمپ کیا جانا چاہیے، آزمائشی طور پر منظور شدہ عمل کے ساتھ کاٹا جانا چاہیے، اور چلتے ہوئے چپٹا کیے یا نظر آنے والی سطح کو نقصان پہنچائے بغیر ڈیبر کیا جانا چاہیے۔
یہ مسئلہ میٹل فیبریکٹرز، فرش بنانے والے ٹھیکیداروں، ٹول باکس مینوفیکچررز، گاڑیوں کے باڈی بنانے والوں، رسائی پلیٹ فارم فراہم کرنے والوں اور صنعتی پینل کے خریداروں کے لیے اہم ہے۔ کسی عمل کو منتخب کرنے سے پہلے، خریداروں کو مواد اور دستیاب کنفیگریشنز کی تصدیق کرنی چاہیے۔ ایلومینیم شیٹ کی مصنوعات کی قسم اور وقف ایلومینیم ڈائمنڈ ٹریڈ شیٹ کی حد.
ڈائمنڈ ٹریڈ ایلومینیم شیٹ فلیٹ شیٹ سے کاٹنا مشکل کیوں ہے؟
ڈائمنڈ ٹریڈ شیٹ کاٹنے کے آلے میں ایک یکساں سطح پیش نہیں کرتی ہے۔ ابھرا ہوا پیٹرن ناہموار رابطہ پیدا کرتا ہے، جبکہ بیس شیٹ ساختی موٹائی رکھتی ہے۔ اگر مشین کی سیٹنگیں بنیاد کی موٹائی کے بجائے کل اونچائی پر مبنی ہیں، تو فیبریکیٹر غلط شیئر کلیئرنس، آر سیٹ اپ، سپورٹ سپیسنگ، یا موڑ الاؤنس کا انتخاب کر سکتا ہے۔
| متغیر کاٹنا | جس کی تصدیق ہونی چاہیے۔ | اگر اسے نظر انداز کیا جائے تو خطرہ |
|---|---|---|
| بیس دھات کی موٹائی | موٹائی کو اٹھائے ہوئے چلنے سے الگ سے ناپا جاتا ہے۔ | غلط مشین کی گنجائش، کٹنگ سیٹ اپ، اور نیچے کی طرف موڑ کا حساب |
| پیٹرن کی اونچائی اور سمت | ابھرا ہوا پیٹرن پروفائل، نظر آنے والا چہرہ، اور تیار شدہ حصے پر واقفیت | چپٹے ہیرے، متضاد ظاہری شکل، یا پینل کی غلط سمت بندی |
| کنارے رواداری | مطلوبہ کٹ سائز، مربع پن، پروفائل کی درستگی، اور burr قبولیت | ویلڈنگ، موڑنے، باندھنے، یا اسمبلی کے دوران پرزے فٹ نہیں ہوتے ہیں۔ |
| سطح کی حالت | مل ختم، آرائشی چہرہ، حفاظتی فلم، اور سکریچ قبولیت | شکنجہ کے نشانات، جلی ہوئی فلم، آلودگی، یا ہینڈلنگ کا دکھائی دینے والا نقصان |
| ڈاؤن اسٹریم کا عمل | موڑنے، رولنگ، ویلڈنگ، کوٹنگ، باندھنا، یا کنارے کی نمائش | خالی کے طور پر قابل قبول کٹ بعد میں تشکیل یا تکمیل کے دوران ناکام ہو سکتی ہے۔ |
Fabricators کو بنیاد کی موٹائی اور پیٹرن کی اونچائی کی پیمائش کیسے کرنی چاہیے؟
بیس کی موٹائی اور مجموعی پیٹرن کی اونچائی الگ الگ ریکارڈ کی جانی چاہیے۔ اٹھائے گئے ہیرے سطحی جیومیٹری کا حصہ ہیں، برائے نام بیس دھات کی موٹائی کا متبادل نہیں۔ حصولی کے لیے، ڈرائنگ اور آر ایف کیو کو یہ بتانا چاہیے کہ کون سی موٹائی کی قدر قبولیت کو کنٹرول کرتی ہے۔
ایک مفید وصول کرنے والے چیک میں شامل ہیں:
- برائے نام بیس دھات کی موٹائی اور اجازت شدہ رواداری
- مجموعی طور پر شیٹ کے طول و عرض اور مربع پن
- پیٹرن کی قسم، واقفیت، اور دکھائی دینے والا چہرہ
- بلندی کی وجہ سے چپٹا پن اور مقامی جھولنا
- سطح پر خروںچ، داغ، کنارے کا نقصان، اور حفاظتی فلم کی حالت
- ٹریس ایبلٹی کے لیے لاٹ یا پیکیج کی شناخت
جب خریدار کو بار بار خالی جگہوں کی ضرورت ہوتی ہے، تو ڈرائنگ کو یہ بھی واضح کرنا چاہیے کہ آیا طول و عرض کو کٹے ہوئے کنارے، پیٹرن کی سینٹرل لائن، یا کسی اور کنٹرول شدہ حوالہ سے ماپا جاتا ہے۔ یہ سپلائر اور فیبریکیٹر کو مختلف معائنہ کے طریقے استعمال کرنے سے روکتا ہے۔
کون سا کاٹنے کا طریقہ سیدھے کٹوں، پروفائلز، اور سخت رواداری میں فٹ بیٹھتا ہے؟
صحیح عمل کا انحصار حصہ جیومیٹری، رواداری، حجم، کنارے کے معیار، حرارت کی حساسیت اور دستیاب آلات پر ہے۔ ہر ڈائمنڈ ٹریڈ ایلومینیم شیٹ کے لیے کوئی ایک کاٹنے کا طریقہ خود بخود بہترین نہیں ہے۔
| کاٹنے کا طریقہ | مناسب استعمال | مین کنٹرول پوائنٹ | ممکنہ حد |
|---|---|---|---|
| کاٹنے کو دیکھا | سیدھی دکان کی کٹائی، بار بار مستطیل خالی جگہیں، اور عام من گھڑت کام | مکمل شیٹ سپورٹ، کنٹرول فیڈ، محفوظ کلیمپنگ، اور اصل کھوٹ اور موٹائی پر ٹرائل | وائبریشن، کنارے گڑبڑ، سطح کی کھرچنا، یا پیٹرن کی حرکت اگر سپورٹ ناقص ہو۔ |
| مونڈنا | تیز سیدھے کٹ جہاں محدود کنارے اور پیٹرن کی خرابی قابل قبول ہے۔ | بنیاد کی موٹائی، کلیئرنس، بلیڈ کی حالت، اور نظر آنے والے چہرے کی واقفیت | کٹے ہوئے کنارے کے قریب چلنا رول، چپٹا، یا بگاڑ سکتا ہے۔ |
| لیزر کٹنگ | پیچیدہ پروفائلز یا بار بار کی شکلیں جہاں عمل کی صلاحیت اور کنارے کی ضروریات اس کا جواز پیش کرتی ہیں۔ | ہیٹ ان پٹ، حفاظتی فلم کی مطابقت، کنارے کی رنگت، آلودگی، اور آزمائشی منظوری | نظر آنے والے یا نیچے کی طرف سے تیار شدہ حصوں کے لیے تھرمل اثرات یا فلم کا نقصان ناقابل قبول ہو سکتا ہے۔ |
| واٹر جیٹ کاٹنا | پیچیدہ پروفائلز جہاں تھرمل اثرات کو محدود کرنا ضروری ہے۔ | سپورٹ، پانی اور کھرچنے والا کنٹرول، کنارے کی حالت، خشک کرنے والی، اور کٹ کے بعد کی صفائی | پراجیکٹ کے لیے عمل کی لاگت، گیلے ہینڈلنگ، اور کنارے کی حالت کا جائزہ لیا جانا چاہیے۔ |
| سپلائر کٹ ٹو سائز سروس | بار بار خالی جگہیں، برآمدی منصوبے، اور خریدار جو اندرونی ہینڈلنگ کے کم تغیرات کے خواہاں ہیں۔ | منظور شدہ ڈرائنگ، رواداری، گڑبڑ کی سمت، دکھائی دینے والا چہرہ، مارکنگ، پیکنگ، اور معائنہ | پیداوار کے بعد ہونے والی تبدیلیوں کے لیے مقامی ریکٹنگ کے بجائے متبادل کی ضرورت پڑ سکتی ہے۔ |
پرچی مزاحم فرش، قدموں، پلیٹ فارمز اور صنعتی پینلز کے لیے، خریدار اس کا جائزہ لے سکتے ہیں۔ ڈائمنڈ ٹریڈ پرچی مزاحم ایلومینیم شیٹ ترتیب ایک اور متعلقہ حوالہ ہے۔ ایلومینیم چیکر پلیٹ اختیار صحیح کاٹنے کا طریقہ ابھی بھی حوالہ شدہ مصر، موٹائی، پیٹرن، اور تیار شدہ حصے کے خلاف منظور کیا جانا چاہئے.
شیٹ کو کس طرح سپورٹ اور کلیمپ کیا جانا چاہئے؟
ناہموار حمایت کمپن، چہچہانا، غلط کٹوتیوں، اور چپٹی چلنے کی ایک عام وجہ ہے۔ اٹھایا ہوا پیٹرن شیٹ کو چٹان بنا سکتا ہے جب یہ بہت کم رابطہ پوائنٹس پر ٹکی ہوئی ہے۔ اس لیے سپورٹ کو ورکنگ ایریا کا احاطہ کرنا چاہیے اور کٹائی کے دوران مستحکم رہنا چاہیے۔
اچھی مدد اور کلیمپنگ کی مشق میں شامل ہونا چاہئے:
- ایک صاف سپورٹ سطح جو نظر آنے والے چہرے کو کھرچتی نہیں ہے۔
- نقل و حرکت یا ڈراپ آف نقصان کو روکنے کے لئے کٹ کے دونوں اطراف میں کافی مدد
- محفوظ کلیمپ رابطہ پوائنٹس جو اٹھائے ہوئے ہیروں کو کچلتے یا پالش نہیں کرتے ہیں۔
- جب ممکن ہو تو کلیمپنگ کو آخری دکھائی دینے والے علاقے سے دور رکھا جائے۔
- آرائشی چہرے اور پیٹرن کی سمت کی واضح شناخت
- بڑے خالی جگہوں کے لیے منصوبہ بندی کرنا تاکہ کٹ مکمل ہونے کے بعد پینل جھک نہ جائے۔
کلیمپنگ فورس کو بغیر کسی کنٹرول شدہ پریشر پوائنٹ کے طور پر ٹریڈ پیٹرن کا استعمال کیے بغیر مواد کو محفوظ طریقے سے پکڑنا چاہیے۔ بار بار پروڈکشن کے لیے، خریدار اور فیبریکیٹر کو چاہیے کہ وہ ہر شیٹ کے لیے عارضی جگہ پر انحصار کرنے کے بجائے فکسچر یا سپورٹ کے انتظامات کو منظور کرے۔
حرارت، گڑبڑ اور کنارے کی مسخ کو کیسے کنٹرول کیا جا سکتا ہے؟
تھرمل کٹنگ اور مکینیکل کٹنگ مختلف خطرات پیدا کرتی ہے۔ حرارتی عمل حفاظتی فلم کو متاثر کر سکتے ہیں، کنارے کو رنگین کر سکتے ہیں، یا مقامی حرارت کو مسخ کر سکتے ہیں۔ مکینیکل عمل گڑبڑ، رولڈ کناروں، چیٹر مارکس، یا پیٹرن کی مقامی چپٹی بنا سکتے ہیں۔
ہیٹ کنٹرول کے سوالات
- کیا حفاظتی فلم منتخب کاٹنے کے عمل کے لیے منظور شدہ ہے؟
- کیا کنارہ اسمبلی کے بعد نظر آتا رہے گا؟
- کیا اس حصے کو ویلڈیڈ، لیپت، انوڈائزڈ، بانڈڈ، یا کاٹنے کے بعد سیل کیا جائے گا؟
- کیا خریدار مقامی رنگت کی اجازت دیتا ہے یا اسے بصری طور پر صاف کنارے کی ضرورت ہوتی ہے؟
- فلم کی باقیات، آلودگی، نمی، یا کھرچنے والے ذرات کو کیسے ہٹایا جائے گا؟
برر اور ایج فنشنگ سوالات
- کاٹنے کے بعد گڑ کس طرف لے جا سکتا ہے؟
- کیا کنارے آپریٹرز، گاہکوں، مہروں، کیبلز، یا دیگر اجزاء کے سامنے ہے؟
- ٹریڈ کی شکل بدلنے سے پہلے کتنی ڈیبرنگ کی اجازت ہے؟
- کیا کونوں کو گول، چیمفرڈ، یا محفوظ کیا جانا چاہیے؟
- کیا ایج فنشنگ حتمی طول و عرض یا فٹنگ رواداری کو تبدیل کرے گی؟
موڑنے یا اسمبلی سے پہلے پیٹرن کی سمت کی منصوبہ بندی کیوں ضروری ہے؟
پیٹرن کی سمت ظاہری شکل، نکاسی آب، گرفت کی سمت بندی، پینل کی مماثلت، اور فیبریکیشن لے آؤٹ کو متاثر کرتی ہے۔ اگر پرزے صرف مواد کی پیداوار کو زیادہ سے زیادہ کرنے کے لیے بنائے گئے ہیں، تو ملحقہ پینل انسٹالیشن کے بعد چلنے کی مختلف سمتیں دکھا سکتے ہیں۔
کاٹنے سے پہلے، ڈرائنگ کو شناخت کرنا چاہئے:
- نظر آنے والا چہرہ
- چلنے کی مطلوبہ سمت
- موڑنے والی لائن اور موڑ کی سمت
- وہ علاقے جہاں ٹولنگ کے ذریعے پیٹرن کو چپٹا کیا جا سکتا ہے۔
- ملحقہ پینلز کے درمیان مشترکہ لائنیں۔
- فاسٹینر، ویلڈ، قبضہ، اور کنارے کی پوزیشنیں
موڑنے کا اصل مواد پر تجربہ کیا جانا چاہئے کیونکہ ابھرا ہوا پیٹرن ٹول کے رابطے کو تبدیل کرتا ہے۔ خریدار کو اس بات کی وضاحت کرنی چاہیے کہ آیا موڑ کے قریب مقامی پیٹرن کا چپٹا ہونا قابل قبول ہے اور آیا حصہ بننے سے پہلے یا بعد میں معائنہ کیا جائے گا۔
ایک عام صنعتی مرحلہ پینل آرڈر میں کیا ہوتا ہے؟
منظر نامہ: کٹ اور مڑے ہوئے ٹریڈ پینلز
کاروباری پس منظر: ایک سازوسامان بنانے والا ڈائمنڈ ٹریڈ ایلومینیم شیٹ تک رسائی کے مراحل اور ہٹنے کے قابل سروس پینلز کا آرڈر دیتا ہے۔ حصوں کو سیدھے کٹوتی، کئی سوراخ، دو موڑ، اور ایک نظر آنے والی مل فنش سطح کی ضرورت ہوتی ہے۔
مسئلہ: پہلی کھیپ مجموعی طول و عرض میں فٹ بیٹھتی ہے، لیکن اسمبلی کے دوران کئی پینل چٹخ جاتے ہیں، کٹے ہوئے کناروں کے قریب چلنا چپٹا ہوتا ہے، اور تنصیب کے بعد کلیمپ کے نشانات نظر آتے ہیں۔ کچھ جھکے ہوئے حصے پیٹرن کی متضاد سمت بھی دکھاتے ہیں۔
وجہ: RFQ نے مجموعی موٹائی اور شیٹ کے سائز کو درج کیا ہے لیکن پیٹرن کی اونچائی سے بیس موٹائی میں فرق نہیں کیا۔ اس نے دکھائی دینے والا چہرہ، گڑ کی سمت، پیٹرن کی سمت، کلیمپنگ پروٹیکشن، کاٹنے کے بعد چپٹا پن، اور موڑ کے قریب پیٹرن کی قابل قبول خرابی کو بھی چھوڑ دیا۔
تجویز کردہ حل: خریدار بنیاد کی موٹائی، چلنے کی سمت، مکمل طول و عرض، دکھائی دینے والا چہرہ، کٹ برداشت، گڑبڑ کی طرف، موڑ کی لکیروں، اور قابل قبول مقامی چپٹی کی شناخت کے لیے ڈرائنگ کو اپ ڈیٹ کرتا ہے۔ ایک نمائندہ پہلا مضمون بلک پیداوار سے پہلے کاٹا اور جھکا ہوا ہے۔ اس کے بعد سپلائر محفوظ جداکاروں کے ساتھ نمبر اور واقفیت کے ذریعے حصوں کو پیک کرتا ہے۔
خریدار کے فیصلے کی قدر: شامل کردہ ڈرائنگ اور فرسٹ آرٹیکل کنٹرول چھانٹنے، دوبارہ کام کرنے، غلط تنصیب اور سطح کو مسترد کرنے کو کم کرتا ہے۔ درست موازنہ فی من گھڑت پینل کی قیمت ہے، نہ صرف قیمت فی شیٹ۔
کٹ ٹو سائز میٹریل کب خریدنا پوری چادریں کاٹنے سے بہتر ہے؟
مکمل چادریں خریدنا اس وقت موزوں ہو سکتا ہے جب فیبریکیٹر کا سامان مستحکم ہو، گھوںسلا کے لچکدار تقاضے ہوں، اور ہینڈلنگ کی کافی صلاحیت ہو۔ کٹ ٹو سائز سپلائی زیادہ کفایتی ہو سکتی ہے جب ایک ہی خالی جگہ دہرائی جائے، سطح بہت زیادہ دکھائی دے، یا ایکسپورٹ ہینڈلنگ سے خروںچ اور جہتی تغیرات کا زیادہ خطرہ پیدا ہوتا ہے۔
| سپلائی آپشن | اہم فائدہ | اہم خطرہ | بہترین فٹ |
|---|---|---|---|
| مکمل شیٹس | گھونسلے اور ڈیزائن کی تبدیلیوں کے لیے زیادہ سے زیادہ لچک | مزید اندرونی ہینڈلنگ، کٹنگ سیٹ اپ، سکریپ کنٹرول، اور سطح کا خطرہ | قائم کاٹنے اور معائنہ کی صلاحیت کے ساتھ Fabricators |
| مستطیل کٹ ٹو سائز خالی جگہیں۔ | کم ہینڈلنگ اور دوبارہ قابل خالی طول و عرض | ڈرائنگ کی غلطیاں پورے بیچ کو متاثر کرتی ہیں۔ | بار بار پینل، قدم، کور، اور ٹول باکس کے اجزاء |
| پروفائل کٹ پہلے مضامین اور پروڈکشن کے حصے | کم داخلی عمل میں فرق اور واضح سپلائر کی ذمہ داری | مکمل ڈرائنگ، منظوری کے ریکارڈ، اور کنٹرول کو تبدیل کرنے کی ضرورت ہے۔ | پیچیدہ پروفائلز، دکھائی دینے والے حصے، اور پروجیکٹ کے زیر کنٹرول اسمبلیاں |
ڈائمنڈ ٹریڈ ایلومینیم شیٹ آر ایف کیو میں کیا شامل ہونا چاہیے؟
ایک مکمل RFQ کو فراہم کنندگان کو ایک ہی مواد، کٹنگ اسکوپ، معائنہ اور پیکنگ کے تقاضوں کا حوالہ دینے کی اجازت دینی چاہیے۔ خریداروں کو فراہم کرنا چاہئے:
- درخواست، تیار شدہ حصہ ڈرائنگ، نظر ثانی نمبر، اور مقدار
- ملاوٹ اور مزاج کی ضرورت، یا سپلائر کے لیے ایک آپشن تجویز کرنے کی درخواست
- بیس میٹل کی موٹائی، شیٹ کا سائز، چلنے کا پیٹرن، اور پیٹرن کی واقفیت
- مرئی چہرہ، حفاظتی فلم کی ضرورت، اور قابل قبول سطح کی حالت
- کاٹنے کا طریقہ اگر خریدار کے ذریعہ طے کیا گیا ہو، یا اگر سپلائر پروسیس کی تجویز دے سکتا ہے تو کارکردگی کی ضروریات
- مکمل طول و عرض، رواداری، مربع پن، پروفائل کی درستگی، اور سوراخ کی ضروریات
- گڑ کی سمت، کنارے ختم، کونے کا علاج، اور بے نقاب کنارے کی ضروریات
- موڑ لائنیں، موڑ کی سمت، قابل قبول پیٹرن چپٹا، اور نیچے کی طرف ویلڈنگ یا کوٹنگ
- پہلے مضمون کی مقدار، معائنہ کا طریقہ، نمونے لینے، ریکارڈز، اور غیر موافقت کا عمل
- پیس مارکنگ، ڈرائنگ نمبر، اورینٹیشن مارکس، انٹر لیونگ، پیلیٹ کی حدیں، منزل، اور انکوٹرم
- MOQ، پیشن گوئی، ترسیل کا ہدف، اور آیا جزوی ترسیل کی اجازت ہے۔
اکثر پوچھے گئے سوالات
کیا ڈائمنڈ ٹریڈ شیٹ کی موٹائی میں ابھرا ہوا پیٹرن شامل ہونا چاہیے؟
RFQ کو بنیادی دھات کی موٹائی کو پیٹرن کی مجموعی اونچائی سے الگ کرنا چاہیے۔ مشین کا سیٹ اپ، طاقت کا حساب، موڑ کی منصوبہ بندی، اور قبولیت غلط ہو سکتی ہے جب دونوں اقدار کو ایک ہی پیمائش کے طور پر سمجھا جاتا ہے۔
کیا ڈائمنڈ ٹریڈ ایلومینیم شیٹ کو آری سے کاٹا جا سکتا ہے؟
جی ہاں، جب اصل کھوٹ اور موٹائی کی آزمائش کی جاتی ہے تو آری کٹنگ سیدھے من گھڑت کٹوتیوں کے مطابق ہوسکتی ہے۔ مستحکم سپورٹ، محفوظ کلیمپنگ، کنٹرول شدہ فیڈ، سطح کی حفاظت، اور گڑ کا معائنہ ضروری ہے۔
کیا کترنے سے ہیرے کے نمونے کو نقصان پہنچتا ہے؟
مونڈنا کٹے کنارے کے قریب پیٹرن کو درست یا چپٹا کر سکتا ہے۔ یہ قابل قبول ہے یا نہیں اس کا انحصار چہرے کے دکھائی دینے کی ضرورت، کنارے کی نمائش، رواداری، اور بہاو کی تشکیل پر ہے۔ نمائندہ ٹرائل کی منظوری دی جائے۔
کیا حفاظتی فلم کاٹنے کے دوران شیٹ پر رہ سکتی ہے؟
صرف اس صورت میں جب فلم کے منتخب عمل کے لیے موزوں ہونے کی تصدیق کی جائے۔ نامعلوم فلم جل سکتی ہے، کنارے کو آلودہ کر سکتی ہے، نمی کو پھنس سکتی ہے، باقیات پیدا کر سکتی ہے، یا سطح کو ناقابل قبول نقصان پہنچا سکتی ہے۔
واٹر جیٹ یا لیزر کٹنگ پر کب غور کیا جانا چاہئے؟
ان پر پیچیدہ پروفائلز یا سخت عمل کی ضروریات کے لیے غور کیا جا سکتا ہے۔ خریدار کو اصل مواد کا استعمال کرتے ہوئے گرمی کی حساسیت، کنارے کی حالت، رواداری، صفائی، فلم کی مطابقت، حجم اور کل لاگت کا موازنہ کرنا چاہیے۔
کیا burr کی سمت سے فرق پڑتا ہے؟
جی ہاں بر کی سمت اس وقت اہمیت رکھتی ہے جب کنارہ نظر آتا ہے، آپریٹرز کے ذریعے سنبھالا جاتا ہے، کسی دوسرے جزو کے خلاف لگایا جاتا ہے، لیپت، مہربند، یا جھکا ہوتا ہے۔ ڈرائنگ میں اجازت شدہ برر سائیڈ اور فنشنگ کی ضرورت کی شناخت ہونی چاہیے۔
پہلا مضمون کب ضروری ہے؟
پہلا مضمون نئی ڈرائنگ، سخت رواداری، نظر آنے والی سطحوں، پیچیدہ پروفائلز، ثانوی موڑنے، محفوظ فلم کی ضروریات، یا بار بار پروڈکشن کے لیے قیمتی ہے جہاں ایک سیٹ اپ کو مکمل ترتیب کے لیے استعمال کیا جائے گا۔
کٹ ٹو سائز ٹریڈ شیٹ ریویو کی درخواست کریں۔
پراجیکٹ کے لیے مخصوص جائزے کے لیے، ٹاپ میٹل کوٹیشن اور تکنیکی جائزہ والے صفحہ کے ذریعے کھوٹ اور مزاج، بنیاد کی موٹائی، شیٹ کا سائز، چلنے کا نمونہ، تیار شدہ ڈرائنگ، دکھائی دینے والا چہرہ، کاٹنے کی رواداری، گڑبڑ کی سمت، موڑنے کی ضروریات، مقدار، معائنہ، پیکنگ، منزل، اور ترسیل کا شیڈول فراہم کریں۔ اس کے بعد سپلائر مواد کی دستیابی، کٹ ٹو سائز فزیبلٹی، نمونے کی ضروریات، پروسیسنگ کی گنجائش، معائنہ، برآمدی پیکنگ، MOQ، لیڈ ٹائم، اور کوٹیشن کے اخراج کا جائزہ لے سکتا ہے۔
ڈائمنڈ ٹریڈ ایلومینیم شیٹ کوٹیشن کی درخواست کریں۔ الائے، ٹمپر، بیس موٹائی، ٹریڈ پیٹرن، تیار ڈرائنگ، کٹنگ ٹولرینس، نظر آنے والا چہرہ، موڑنے، معائنہ، پیکنگ اور ڈیلیوری کی تفصیلات کے ساتھ موازنہ پیشکش کے لیے درکار ہے۔