
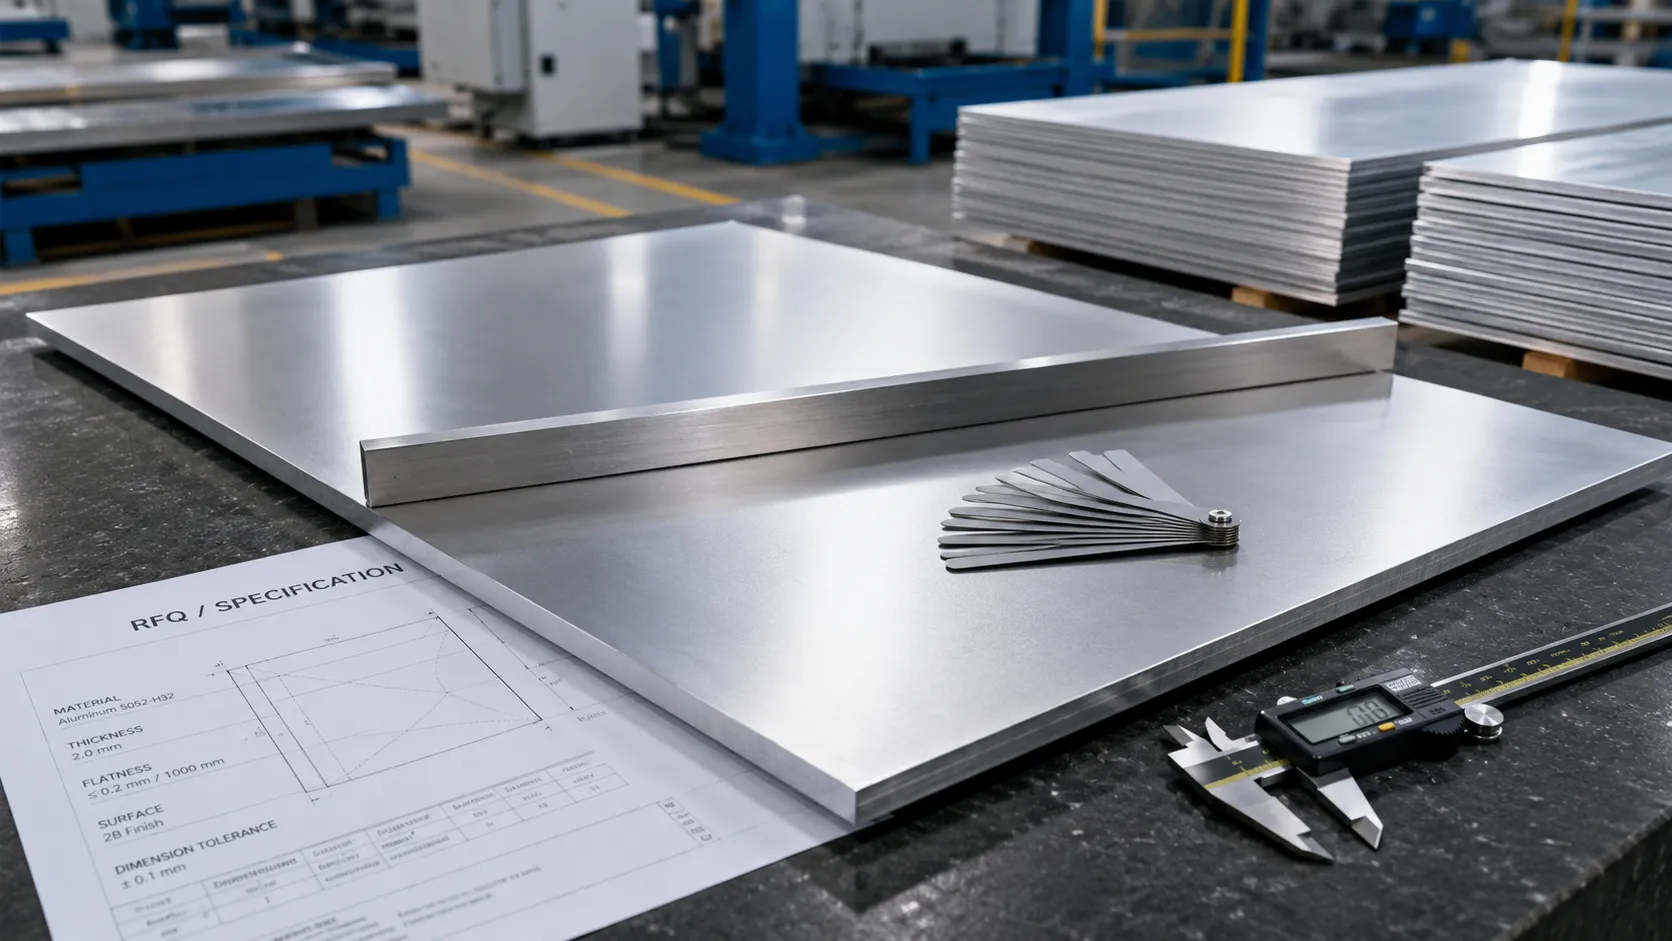
אַלומינום בויגן פלאַטנאַס זאָל זיין ספּעסיפיעד איידער קויפן, ספּעציעל ווען די מאַטעריאַל וועט זיין לאַזער שנייַדן, פּאַנטשט, בענט, מאַשינד, לאַמאַנייטאַד אָדער געוויינט ווי אַ קענטיק טאַפליע. דאָס איז וויכטיק פֿאַר בויגן-מעטאַל פאַבריקייטערז, אָפּצוימונג מאַניאַפאַקטשערערז, אָטאַמאָוטיוו סאַפּלייערז, צייכן מייקערז, אַרקאַטעקטשעראַל קאָנטראַקטאָרס און ימפּאָרטערז וואָס דאַרפֿן פּאַרץ צו בלייבן אין פֿאַרזאַמלונג טאָלעראַנץ נאָך פּראַסעסינג. די מערסט וויכטיק RFQ דעטאַילס זענען צומיש און געדולד, גרעב און בויגן גרייס, די פארלאנגט פלאַטנאַס טאָלעראַנץ און דורכקוק אופֿן, קאַטינג ריכטונג און טייל דזשיאַמאַטרי, שנייַדן-צו-גרייס טאָלעראַנץ, ייבערפלאַך שוץ און אַרויספירן פּאַקקאַגינג. א בויגן קענען טרעפן זיין נאָמינאַל גרעב און נאָך רירן נאָך קאַטינג אויב די געדולד, ריזידזשואַל-דרוק צושטאַנד, האַנדלינג אָדער מעזשערמאַנט אופֿן איז ומפּאַסיק פֿאַר די לעצט טייל. דער פירער דערקלערט די זיבן דעטאַילס בויערס זאָל שטעלן אין אַ אַלומינום בלאַט RFQ, ווי סאַפּלייערז טייַטשן זיי, וואָס דאָקומענטן צו בעטן, און וואָס אינפֿאָרמאַציע העלפּס רעדוצירן וואָרפּינג, ריווערק און ריסיווינג דיספּיוץ.
וואָס טוט אַלומינום שיץ פלאַטנאַס מיינען פֿאַר בויערס?
פלאַטנאַס פון אַלומינום בויגן באשרייבט ווי ווייַט די מאַטעריאַל ייבערפלאַך דיוויייץ פון אַ ספּעסיפיעד רעפֿערענץ פלאַך.
אין פּראַקטיש פּערטשאַסינג, אָבער, די וואָרט "פלאַטנאַס" קענען אָפּשיקן צו עטלעכע פאַרשידענע באדערפענישן:
- דער צושטאַנד פון אַ פול בלאַט איידער פּראַסעסינג
- דער צושטאַנד פון אַ שנייַדן-צו-גרייס ליידיק
- די פלאַטנאַס פון אַ פאַרטיק לאַזער-שנייַדן אָדער פּאַנטשט טייל
- לאקאלע וואַווינעסס לעבן אַ ברעג
- בויגן אַריבער די בויגן לענג
- קראָסבאָוו אַריבער די בויגן ברייט
- דרייַ צווישן פאַרקערט עקן
- דימענשאַנאַל באַוועגונג נאָך באַזייַטיקונג פון מאַטעריאַל
דאס זענען נישט אויטאָמאַטיש די זעלבע פאָדערונג.
א סאַפּלייער קען באַשטעטיקן אַז די איבערגעגעבן בלאַט טרעפן די אָנווענדלעך מיל-פּראָדוקט טאָלעראַנץ, בשעת די קוינע יקספּעקץ אַז יעדער פאַרטיק שנייַדן קאָמפּאָנענט זאָל בלייבן אין אַ פיל טייטער פֿאַרזאַמלונג טאָלעראַנץ.
דער RFQ זאָל דעריבער ויסטיילן צווישן:
- ינקאַמינג מאַטעריאַל פלאַטנאַס
- שנייַדן פּוסט פלאַטנאַס
- פאַרטיק-טייל פלאַטנאַס
- מעאַסורעמענט טנאָים
- פֿאַראַנטוואָרטלעכקייט פֿאַר דיפאָרמיישאַן נאָך קאַטינג
ASTM B209/B209M איז אַ וויידלי רעפערענסעד ספּעסיפיקאַטיאָן פֿאַר אַלומינום און אַלומינום-צומיש בויגן און טעלער, אָבער בויערס זאָל זאָגן די פּינטלעך נאָרמאַל, אַדישאַן און קיין טייטער פּרויעקט פאָדערונג אלא ווי צו שרייַבן בלויז "נאָרמאַל טאָלעראַנץ."
בויערס קענען באריכטן TOP METAL ס אַלומינום בויגן קייט ווען קאַמפּערינג בנימצא פלאַך-ראָולד מאַטעריאַלס, צומיש סעריע און שנייַדן-ליידיק אָפּציעס.
RFQ דעטאַל 1: ספּעציפיצירן די ריכטיק צומיש און טעמפּער
די צומיש נומער אַליין טוט נישט גאָר באַשרייַבן ווי אַ אַלומינום בויגן וועט ביכייווז בעשאַס קאַטינג, בענדינג אָדער מאַשינינג.
דער געדולד איז גלייַך וויכטיק.
למשל:
- 3003-O און 3003-H14 טאָן ניט האָבן די זעלבע שטאַרקייט אָדער פאָרמאַביליטי.
- 5052-O איז סאַפטער און מער פאָרמאַבאַל ווי 5052-H32 אָדער H34.
- 6061-T6 און 6061-T651 זענען פּראַסעסט אַנדערש.
- דרוק-ריליווד ט651 טעלער איז אויסגעקליבן פֿאַר פאַרשידענע סיבות ווי דין ה-געדולד בויגן.
דער קוינע זאָל צושטעלן ביידע:
ביישפילן:
- 3003-H14
- 5052-H32
- 5052-אָ
- 6061-ט6
- 6061-ט651
- 7075-ט651
וואָס אַלומינום צומיש סטייז פלאַטער נאָך קאַטינג?
עס איז קיין איין צומיש וואָס בלייבט פלאַטערל אין יעדער קאַטינג פּראָצעס.
לעצט פעסטקייַט אויך דעפּענדס אויף:
- געדולד
- פּראָדוקט פאָרעם
- גרעב
- ראָולינג געשיכטע
- רעזידענטשאַל דרוק
- סכום פון מאַטעריאַל אַוועקגענומען
- קאָמפּאָנענט דזשיאַמאַטרי
- קאַטינג סיקוואַנס
- קלאַמפּינג אופֿן
- היץ אַרייַנשרייַב
- סטאָרידזש און האַנדלינג
פֿאַר אַלגעמיינע פאַבריקייטיד בלאַט-מעטאַל טיילן, 5052 אַלומינום בויגן איז קאַמאַנלי געהאלטן ווו קעראָוזשאַן קעגנשטעל, ווערקאַביליטי און פאָרמינג פאָרשטעלונג זענען וויכטיק. שפּיץ מעטאַל דערווייַל ליסטעד 5052 אין אָ, ה32, ה34, ה36 און ה38 טעמפּעראַטורעס, מיט בויגן טיקנאַס פון בעערעך 0.2 צו 6.0 מם.
פֿאַר טיקער, שווער מאַשינד קאַמפּאָונאַנץ, אַ דרוק-ריליווד טעלער געדולד קען זיין מער צונעמען. שפּיץ מעטאַל ס 7075-T651 אַלומינום טעלער איז יידענאַפייד ווי דרוק ריליווד און בדעה צו צושטעלן ימפּרוווד דימענשאַנאַל פעסטקייַט בעשאַס מאַשינינג.
טעכניש ליטעראַטור פון הידראָ אויך הערות אַז דרוק-ריליווד ט6511 מאַטעריאַל איז געשאפן צו מינאַמייז ריזידזשואַל סטרעסאַז און פֿאַרבעסערן מאַשינאַביליטי.
וואָס זאָל בויערס אַרייַננעמען אין די RFQ?
שטאַט:
- פארלאנגט צומיש
- פארלאנגט געדולד
- דערלויבט אָלטערנאַטיוו צומיש, אויב קיין
- לעצט אַפּלאַקיישאַן
- קאַטינג אָדער מאַשינינג אופֿן
- פאָרמינג פאָדערונג
- וועלדינג פאָדערונג
- קעראָוזשאַן סוויווע
- פארלאנגט מעטשאַניקאַל פּראָפּערטיעס
- פארלאנגט מאַטעריאַל נאָרמאַל
ויסמיידן בלויז שרייבן:
א מער נוציק בקשה איז:
אויב די ריכטיק מיינונג איז ומזיכער, בויערס קענען נוצן די אַלומינום צומיש סעלעקציע גייד אָדער פאָרלייגן די אַפּלאַקיישאַן טנאָים פֿאַר סאַפּלייער אָפּשאַצונג.
RFQ דעטאַל 2: באַשטעטיקן גרעב, ברייט, לענג און פּראָדוקט פאָרעם
פלאַטנאַס באדערפענישן קענען ניט זיין עוואַלואַטעד ינדיפּענדאַנטלי פון מאַטעריאַל דימענשאַנז.
א 1 מם בויגן און אַ 6 מם בויגן טאָן ניט האָבן די זעלבע סטיפנאַס. א לאַנג, שמאָל פּאַס קען אויך ביכייוו דיפערענטלי פון אַ קוואַדראַט פּוסט שנייַדן פון דער זעלביקער פאָטער בלאַט.
די RFQ זאָל באַשטעטיקן:
- נאָמינאַל גרעב
- גרעב טאָלעראַנץ
- גאַנץ בלאַט ברייט
- גאַנץ בלאַט לענג
- שנייַדן ליידיק ברייט
- שנייַדן פּוסט לענג
- ראָולינג ריכטונג
- פארלאנגט קוואַנטיטי
- בויגן, טעלער אָדער שפּול פאָרעם
- צי בלאַנקס זענען שנייַדן פון בויגן אָדער לעוואַלד שפּול
TOP METAL דערווייַל ליסטעד זייַן אַלגעמיין אַלומינום בויגן קייט ביי בעערעך 0.2-6.0 מם דיק. זיין 5052 בלאַט בלאַט ליסטעד ברייטס פון 100-2500 מם און לענג פון 500-12000 מם, מיט מנהג סלאַטינג און שנייַדן-צו-לענג באַדינונגס בנימצא.
די ריינדזשאַז באַשרייַבן סאַפּלייער פיייקייט; די לעצט אַטשיוואַבאַל טאָלעראַנץ און פלאַטנאַס זאָל זיין באשטעטיקט פֿאַר די אויסגעקליבן צומיש, געדולד, גרעב און סדר קוואַנטיטי.
טוט טיקער אַלומינום בויגן וואָרפּ ווייניקער?
א טיקער בויגן נאָרמאַלי האט אַ גרעסערע בענדינג סטיפנאַס, אָבער גרעב אַליין טוט נישט גאַראַנטירן פעסטקייַט.
א דיק קאָמפּאָנענט קען נאָך מאַך נאָך קאַטינג ווען:
- גרויס וואַליומז פון מאַטעריאַל זענען אַוועקגענומען
- דער טייל איז מאַשינד שווער אויף איין זייַט
- ינערלעך דרוק איז באפרייט אַניוואַנלי
- דער פּלאַן כּולל דין ריבס אָדער שמאָל ראָמען
- קלאַמפּינג דרוק איז אַניוואַן
- טערמאַל אַרייַנשרייַב איז קאַנסאַנטרייטאַד אין איין געגנט
דין בויגן קען זיין מער שפּירעוודיק צו האַנדלינג, סטאַקינג, סאַקשאַן ליפטינג און היגע היץ.
אַנשטאָט אַסומינג אַז אַ טיקער בויגן וועט סאָלווע די פּראָבלעם, בויערס זאָל צושטעלן די לעצט קאָמפּאָנענט צייכענונג און בדעה פּראַסעסינג אופֿן.
זאָל בויערס סדר פול שיץ אָדער שנייַדן-צו-גרייס בלאַנקס?
גאַנץ שיץ קען זיין פּאַסיק ווען די קוינע האט עפעקטיוו נעסטינג און קאַטינג פיייקייט.
קאַט-צו-גרייס בלאַנקס קען זיין בעסער ווען די קוינע וויל צו:
- רעדוצירן האַנדלינג
- רעדוצירן ברעקל
- פאַרקירצן צוגרייטונג צייט
- באַקומען מאַטעריאַל דורך טייל נומער
- באַשיצן קענטיק סערפאַסיז
- פאַרפּאָשעטערן ווערכאַוס קאָנטראָל
די ריכטיק אָפּציע דעפּענדס אויף נעסטינג עפעקטיווקייַט, פארלאנגט טאָלעראַנץ, יערלעך באַנד און פרייט קאָס.
RFQ דעטאַל 3: דעפינירן די פלאַטנאַס טאָלעראַנץ און מעאַסורעמענט מעטאַד
שרייבן "מוזן זיין פלאַך" איז נישט אַ מעזשעראַבאַל באַשרייַבונג.
א ניצלעך RFQ זאָל זאָגן:
- מאַקסימום דערלויבט דיווייישאַן
- מעזשערמאַנט לענג אָדער געגנט
- רעפערענץ ייבערפלאַך
- מעאַסורעמענט ויסריכט
- בלאַט שטיצן צושטאַנד
- טעמפּעראַטור צושטאַנד
- צי פּראַטעקטיוו פילם בלייבט אינסטאַלירן
- צי די פאָדערונג אַפּלייז איידער אָדער נאָך קאַטינג
- מוסטערונג קוואַנטיטי
- אַקסעפּטאַנס קרייטיריאַ
ווי זאָל אַלומינום בויגן פלאַטנאַס ווערן געמאסטן?
מעגלעך מעטהאָדס אַרייַננעמען:
- סטריגהטעדגע און פילער מאָס
- פלאַך דורכקוק טיש
- רעדל גראדן
- הייך מאָס
- קאָואָרדאַנאַט מעסטן מאַשין
- לייזער מעזשערמאַנט סיסטעם
די אויסגעקליבן אופֿן זאָל גלייַכן די פארלאנגט טאָלעראַנץ.
פֿאַר גענעראַל געשעפט בלאַט, די קוינע קען דערמאָנען אַן אָנווענדלעך מאַטעריאַל נאָרמאַל.
פֿאַר פּינטלעכקייַט פּאַנאַלז, מאַשין באַסעס אָדער ענג פיטאַד אַסעמבליז, די צייכענונג קען דאַרפֿן אַ טייטער פּרויעקט-ספּעציפיש פאָדערונג.
פארוואס מוזן די שטיצן צושטאַנד זיין דיפיינד?
א דין אַלומינום בויגן קענען טוישן פאָרעם דיפּענדינג אויף ווי עס איז געשטיצט.
די געמאסטן רעזולטאַט קען זיין אַנדערש ווען די בלאַט איז:
- סוספּענדעד
- געשטעלט אויף דרייַ פונקטן
- געשטעלט אויף אַ גאַנץ פלאַך טיש
- קלאַמפּט בייַ די עדזשאַז
- געמאסטן מיט פּראַטעקטיוו פילם
- געמאסטן נאָך אַנפּאַקקינג
- געמאסטן מיד נאָך טעמפּעראַטור טוישן
די RFQ זאָל דערקלערן ווי די סאַפּלייער און קוינע וועט רעפּראָדוצירן די זעלבע דורכקוק צושטאַנד.
ינקאַמינג פלאַטנאַס קעגן פאַרטיק-טייל פלאַטנאַס
א סאַפּלייער קענען נאָרמאַלי קאָנטראָלירן די צושטאַנד פון די מאַטעריאַל אָדער ליידיק ביי עקספּרעס.
דער סאַפּלייער קען נישט קענען צו גאַראַנטירן די פלאַטנאַס פון די לעצט קאָמפּאָנענט אָן וויסן:
- קאַטינג פּראָגראַם
- טייל דזשיאַמאַטרי
- היץ אַרייַנשרייַב
- געצייַג צושטאַנד
- קלאַמפּינג אופֿן
- מאַטעריאַל באַזייַטיקונג סיקוואַנס
- פאָרמינג אָפּעראַציע
- וועלדינג אָפּעראַציע
א פּראַקטיש RFQ זאָל זאָגן צי דער סאַפּלייער איז פאַראַנטוואָרטלעך פֿאַר:
- מיל בלאַט בלויז
- שנייַדן פּוסט בלויז
- גאָר פּראַסעסט קאָמפּאָנענט
- דורכקוק נאָך מאַשינינג
RFQ דעטאַל 4: צושטעלן קאַטינג ריכטונג און טייל דזשיאַמאַטרי
מאַטעריאַל באַוועגונג אָפט ווערט קענטיק בלויז נאָך די בויגן איז שנייַדן אין אַ ספּעציפיש פאָרעם.
די פאלגענדע דיזיינז קען זיין מער שפּירעוודיק:
- לאנג שמאָל סטריפּס
- גרויס רעקטאַנגגיאַלער ראָמען
- פּאַנאַלז מיט אַ דין אַרויס גרענעץ
- טיילן מיט גרויס ינערלעך אָופּאַנינגז
- אַסיממעטריק פּראָופיילז
- קאַמפּאָונאַנץ מיט געדיכט פּערפעריישאַנז אויף איין זייַט
- טיילן מיט דין קאַנעקטינג וועבס
- פּאַנאַלז ריקוויירינג ברייט מאַטעריאַל באַזייַטיקונג
דער סאַפּלייער טוט נישט דאַרפֿן יעדער קאַנפאַדענשאַל פּלאַן דעטאַל צו צוגרייטן אַן ערשט ציטאַט, אָבער אַ סימפּלאַפייד צייכענונג קענען העלפֿן אַססעסס קאַטינג און פעסטקייַט ריסקס.
טוט ראָולינג ריכטונג ווירקן די פאַרטיק טייל?
ראָולינג ריכטונג קען ווירקן:
- פאָרמינג נאַטור
- בייגן פאָרשטעלונג
- ייבערפלאַך אויסזען
- קערל אָריענטירונג
- דימענשאַנאַל ענטפער בעשאַס קאַטינג
- נעסטינג ריכטונג
די RFQ זאָל זאָגן צי דער קאָמפּאָנענט מוזן זיין אַליינד:
- פּאַראַלעל צו די ראָולינג ריכטונג
- פּערפּענדיקולאַר צו די ראָולינג ריכטונג
- אין קיין ריכטונג
- מיט קאָנסיסטענט אָריענטירונג אין אַלע טיילן
דאָס איז דער הויפּט וויכטיק פֿאַר קענטיק פּאַנאַלז, בענט קאַמפּאָונאַנץ און איבערחזרן פּראָדוקציע.
וואָס צייכענונג אינפֿאָרמאַציע זאָל זיין סאַפּלייד?
צושטעלן:
- לעצט טייל דימענשאַנז
- ינערלעך קאַטאַוץ
- לאָך מוסטער
- נעראָוסט וועב ברייט
- בייגן שורות
- ראָולינג-ריכטונג פאָדערונג
- ייבערפלאַך-זייַט לעגיטימאַציע
- פלאַטנאַס-קריטיש געביטן
- קאָסמעטיק געביטן
- קוואַנטיטי פּער צייכענונג
פֿאַר CNC אָדער שווער מאַשינד קאַמפּאָונאַנץ, שפּיץ מעטאַל ס CNC מאַשינינג & טאָאָלינג לייזונג רעקאַמענדז וואָס ריכטן די לאַגער פאָרעם, געדולד, ליידיק גרייס און קאַטינג פּענסיע צו די לעצט דזשיאַמאַטרי און סומע פון מאַטעריאַל באַזייַטיקונג.
RFQ דעטאַל 5: דעפינירן קאַט-צו-גרייס טאָלעראַנץ און מאַשינינג אַלאַואַנס
דורכשניט-צו-גרייס אַלומינום בויגן זאָל ניט זיין אָרדערד בלויז דורך זייַן פאַרטיק נאָמינאַל דימענשאַנז.
די RFQ זאָל ידענטיפיצירן:
- ליידיק ברייט
- ליידיק לענג
- ברייט טאָלעראַנץ
- לענג טאָלעראַנץ
- קוואַדראַטנעסס
- דיאַגאָנאַל חילוק
- ברעג צושטאַנד
- בורר פּענסיע
- געזען-שנייַדן אָדער שערן-שנייַדן ענדיקן
- מאַשינינג פּענסיע
- טייל נומער מאַרקינג
וואָס איז מאַשינינג פּענסיע?
מאַשינינג פּענסיע איז נאָך מאַטעריאַל בעקיוון לינקס אויף די ליידיק אַזוי די קוינע קענען ענדיקן די קאָמפּאָנענט צו זיין פארלאנגט דימענשאַנז.
פֿאַר בייַשפּיל, אויב די לעצט קאָמפּאָנענט איז 500 × 300 מם, די קוינע קען דאַרפן אַ ביסל גרעסערע ליידיק פֿאַר מילינג אָדער ברעג פינישינג.
די ריכטיק פּענסיע דעפּענדס אויף:
- קאַטינג אופֿן
- לעצט טאָלעראַנץ
- ברעג קוואַליטעט
- טייל דזשיאַמאַטרי
- פיקטשערינג אופֿן
- מאַשינינג סיקוואַנס
דער סאַפּלייער זאָל נישט טרעפן די פארלאנגט פּענסיע.
טוט שנייַדן-צו-גרייס דינסט עלימינירן וואָרפּינג?
ניין.
דורכשניט-צו-גרייס דינסט קענען פֿאַרבעסערן מאַטעריאַל האַנדלינג און צוגרייטן די ריכטיק ליידיק דזשיאַמאַטרי, אָבער עס קען נישט עלימינירן אַלע באַוועגונג געפֿירט דורך:
- ינערלעך דרוק
- דין דזשיאַמאַטרי
- באַזייַטיקונג פון שווער מאַטעריאַל
- אַניוואַן היץ
- ימפּראַפּער קלאַמפּינג
- וועלדינג
- פאָרמינג
בויערס זאָל באַהאַנדלען די סערוויסעס אין גרייס ווי איין טייל פון אַ גאַנץ מאַטעריאַל און פּראַסעסינג פּלאַן.
וואָס זאָל זיין אנגעצייכנט אויף יעדער ליידיק?
פֿאַר פּראַדזשעקס מיט קייפל פּאַרץ, בעטן לאַבעלס וואָס ווייַזן:
- קוינע טייל נומער
- אַללוי
- געדולד
- גרעב
- ליידיק גרייס
- היץ אָדער פּעקל נומער
- צייכענונג רעוויזיע
- קוואַנטיטי
- ייבערפלאַך זייַט
- ראָולינג ריכטונג, אויב פארלאנגט
קלאָר לעגיטימאַציע ראַדוסאַז ווערכאַוס און פּראָדוקציע ערראָרס.
RFQ דעטאַל 6: באַשטעטיקן ייבערפלאַך ענדיקן און פּראַטעקטיוו פילם
פלאַטנאַס איז נישט די בלויז אַקסעפּטאַנס פאָדערונג פֿאַר קענטיק אַלומינום בויגן.
אַרקאַטעקטשעראַל פּאַנאַלז, עקוויפּמענט ינקלאָוזשערז, סיינידזש און אַפּפּליאַנסע טיילן קען אויך דאַרפן:
- מיל ענדיקן
- בראַשט ענדיקן
- אַנאָדיזעד ייבערפלאַך
- פּיינטיד ייבערפלאַך
- ימבאָסט ייבערפלאַך
- איין-זייַט קאָסמעטיק קוואַליטעט
- צוויי-זייַט קאָסמעטיק קוואַליטעט
- פּווק אָדער פּע פּראַטעקטיוו פילם
- פּאַפּיר ינטערליווינג
- ספּעציפיש פילם אַדכיזשאַן
- ספּעציפיצירט פילם באַזייַטיקונג ריכטונג
TOP METAL זאגט אַז עס אָפפערס ייבערפלאַך באַהאַנדלונג און פּראַטעקטיוו פילם אָפּציעס צוזאמען מיט שנייַדן-צו-גרייס און ספּליטינג באַדינונגס.
קענען פּראַטעקטיוו פילם ווירקן פלאַטנאַס דורכקוק?
פּראַטעקטיוו פילם קענען ווירקן ווי די בויגן רעסץ אויף אַ דורכקוק ייבערפלאַך, ספּעציעל אויב:
- פילם גרעב איז אַניוואַן
- קלעפּיק בויען זיך לעבן אַ ברעג
- פילם איז רינגקאַלד
- פילם איז געווענדט בלויז אויף איין זייַט
- לופט איז טראַפּט אונטער די פילם
די RFQ זאָל ספּעציפיצירן צי פלאַטנאַס איז געמאסטן:
- איידער פילם אַפּלאַקיישאַן
- נאָך פילם אַפּלאַקיישאַן
- מיט פילם אַוועקגענומען
- מיט פילם ריטיינד
וואָס זייַט איז די קענטיק זייַט?
דו זאלסט נישט יבערנעמען אַז די סאַפּלייער וועט וויסן.
צייכן די צייכענונג מיט:
- א זייַט: קענטיק אָדער קאָסמעטיק זייַט
- ב-זייַט: ניט-קענטיק זייַט
- פילם זייַט
- דירעקטיאָנאַל ענדיקן אָריענטירונג
פֿאַר בראַשט אָדער אַנאָדיזעד פּאַנאַלז, אַלע ברעקלעך קען דאַרפֿן אַ קאָנסיסטענט קערל אָדער ענדיקן ריכטונג.
RFQ דעטאַל 7: ספּעציפיצירן פּאַקקאַגינג און טראַנספּאָרטאַטיאָן שטיצן
אַ אַלומינום בויגן קענען לאָזן די פאַבריק אין טאָלעראַנץ און אָנקומען דאַמידזשד אויב עס איז נישט רעכט געשטיצט בעשאַס האַנדלינג און שיפּינג.
מעגלעך פּראָבלעמס אַרייַננעמען:
- ברעג בענדינג
- ווינקל שעדיקן
- בויגן סאַגינג
- פאָרקליפט פּראַל
- אַניוואַן פּאַלאַט שטיצן
- מויסטשער סטיינינג
- שפּול אָדער בויגן באַוועגונג
- יבעריק רימען דרוק
- ייבערפלאַך סקראַטשיז
- געמישט-גרייס סטאַקינג
וואָס פּאַקקאַגינג זאָל בויערס בעטן?
דעפּענדינג אויף די פּראָדוקט און מאַרשרוט, די RFQ קען אַרייַננעמען:
- פלאַך ווודאַן פּאַלאַט
- ריינפאָרסט אַרויספירן קרייט
- פול-לענג דנאָ שטיצן
- וואָטערפּרוף ראַפּינג
- מויסטשער שלאַבאַן
- דעסיקקאַנט
- פּאַפּיר ינטערליווינג
- פּראַטעקטיוו פילם
- ברעג פּראַטעקטערז
- ווינקל פּראַטעקטערז
- שטאָל אָדער פּלאַסטיק סטראַפּינג
- גרייס-צעשיידן פּאַקאַדזשאַז
- מאַקסימום פּעקל וואָג
- ליפטינג פונט לאַבעלס
TOP METAL באשרייבט סעאַוואָרדטיק עקספּאָרט פּאַקידזשינג און מנהג פּראַסעסינג שטיצן פֿאַר בויגן און טעלער אָרדערס. זיין ציטירן בלאַט אויך ליסטעד קאַסטאַמייזד קאַטינג, סלאַטינג און ייבערפלאַך-באַהאַנדלונג באַדינונגס.
פארוואס טוט פּאַלאַט פּלאַן ענין?
אויב אַ לאַנג בויגן איז געשטיצט בלויז אין אַ ביסל שמאָל פונקטן, עס קען בייגן אָדער זיין פּערמאַנאַנטלי דיפאָרמד בעשאַס סטאָרידזש און אַריבערפירן.
דער פּעקל זאָל פאַרשפּרייטן וואָג יוואַנלי און פאַרמייַדן באַוועגונג צווישן לייַערס.
בויערס זאָל זאָגן:
- מאַקסימום פּעקל ברייט און לענג
- מאַקסימום גראָב וואָג
- פאָרקליפט צוטריט ריכטונג
- קראַנע-ליפטינג באדערפענישן
- וואַרעהאָוסע סטאַקינג לימאַץ
- צי דער פּעקל וועט זיין געעפנט ינ דרויסן
ווי זאָל אַלומינום שיץ זיין סטאָרד נאָך עקספּרעס?
נאָך באקומען:
- דורכקוקן די ויסווייניקסט פּאַקקאַגינג איידער אַנלאָודינג.
- פאָטאָגראַפיע קענטיק שעדיקן.
- שטעלן פּאַקאַדזשאַז אויף מדרגה שטיצט.
- האַלטן שיץ טרוקן און ווענאַלייטיד.
- ויסמיידן דירעקט שטאָק קאָנטאַקט.
- צי ניט אָנלייגן שווער זאכן אויף דין שיץ.
- לאָזן קאַלט מאַטעריאַל צו דערגרייכן די דרינענדיק טעמפּעראַטור איידער עפן געחתמעט פּאַקקאַגינג ווו קאַנדאַנסיישאַן איז אַ ריזיקירן.
- גיי די מסכים מאַקסימום סטאַקינג הייך.
פּאַקקאַגינג און סטאָרידזש טנאָים זאָל זיין אַ טייל פון די קוואַליטעט דיסקוסיע ווען פלאַטנאַס איז קריטיש.
וואָס זאָל בויערס אַרייַננעמען אין אַ אַלומינום שיץ RFQ?
ניצן די פאלגענדע טשעקליסט:
| RFQ נומער | אינפֿאָרמאַציע צו צושטעלן |
|---|---|
| אַפּפּליקאַטיאָן | אָפּצוימונג, טאַפליע, אָטאַמאָוטיוו טייל, צייכן, מכשירים אָדער פאַבריקייטיד קאָמפּאָנענט |
| אַללוי | 3003, 5052, 6061, 7075 אָדער אן אנדער מיינונג |
| געדולד | אָ, ה14, ה32, ה34, ט6, ט651 אָדער פּרויעקט-ספּעציפיש |
| נאָרמאַל | ASTM B209, EN נאָרמאַל אָדער אנדערע פארלאנגט ספּעסאַפאַקיישאַנז |
| גרעב | נאָמינאַל גרעב און דערלויבט טאָלעראַנץ |
| גאַנץ בלאַט גרייס | ברייט און לענג |
| שנייַדן ליידיק גרייס | ברייט, לענג און קוואַנטיטי פּער גרייס |
| פלאַטנאַס | מאַקסימום דיווייישאַן און מעזשערמאַנט שפּאַן |
| דורכקוק אופֿן | סטראַיגהטעדגע, טיש, רעדל גראדן אָדער אנדערע אופֿן |
| קאַטינג פּראָצעס | שירינג, סאָינג, לאַזער קאַטינג, פּאַנטשינג אָדער קנק מאַשינינג |
| טייל דזשיאַמאַטרי | צייכענונג, אָופּאַנינגז, שמאָל סעקשאַנז און ראָולינג ריכטונג |
| קאַטינג טאָלעראַנץ | ברייט, לענג, סקווערנאַס און דיאַגאָנאַל טאָלעראַנץ |
| ייבערפלאַך | מיל, בראַשט, אַנאָדיזעד, קאָוטאַד אָדער ימבאָסט |
| פּראַטעקטיוו פילם | זייַט, גרעב, אַדכיזשאַן און קאָלירן |
| דאָקומענטן | MTC, דורכקוק באַריכט אָדער דריט-פּאַרטיי באַווייַזן |
| פּאַקקאַגינג | פּאַלאַט, קרייט, ינטערליווינג, פילם און ברעג שוץ |
| קוואַנטיטי | פּראָצעס קוואַנטיטי און יערלעך פאָדערונג |
| דעסטיניישאַן | לאַנד, פּאָרט און עקספּרעס אַדרעס |
| פארלאנגט דאַטע | פּראָדוקציע קאַמפּלישאַן און עקספּרעס פּלאַן |
א גאַנץ RFQ ינייבאַלז די סאַפּלייער צו אָפּשאַצן צי די געבעטן פלאַטנאַס אַפּלייז צו נאָרמאַל בויגן, פּינטלעכקייַט בלאַנקס אָדער דרוק-ריליווד טעלער.
וואָס קוואַליטעט דאָקומענטן זאָל בויערס בעטן?
דעפּענדינג אויף די פּרויעקט, בויערס קענען בעטן:
- מיל טעסט סערטיפיקאַט
- כעמישער זאַץ באַריכט
- מעטשאַניקאַל פאַרמאָג באַריכט
- מאַטעריאַל נאָרמאַל באַשטעטיקונג
- גרעב דורכקוק
- דורכקוק פון ברייט און לענג
- פלאַטנאַס דורכקוק באַריכט
- ייבערפלאַך דורכקוק
- באַשטעטיקונג פון פּראַטעקטיוו פילם
- פּאַקינג רשימה
- סערטיפיקאַט פון קאַנפאָרמאַטי
- דריט-פּאַרטיי דורכקוק באַריכט
דו זאלסט נישט בעטן יעדער דאָקומענט דורך פעליקייַט.
אויסקלייַבן דאָקומענטן לויט:
- אַפּפּליקאַטיאָן ריזיקירן
- קונה קאָנטראַקט
- רעגולאַטאָרי באדערפענישן
- מאַטעריאַל ווערט
- דורכקוק פּרייַז
- דעסטיניישאַן-מאַרק באדערפענישן
פֿאַר אַ קריטיש ויסמעסטונג, די RFQ זאָל ידענטיפיצירן:
- דורכקוק אופֿן
- מוסטער גרייס
- אַקסעפּטאַנס שיעור
- פאַראַנטוואָרטלעך דורכקוק פּאַרטיי
- פארלאנגט באַריכט פֿאָרמאַט
וואָס זענען די קאַנסידעריישאַנז פון MOQ, קוסטאָמיזאַטיאָן און פירן צייט?
MOQ דעפּענדס אויף:
- אַללוי
- געדולד
- גרעב
- ברייט
- לענג
- ייבערפלאַך ענדיקן
- פּראַטעקטיוו פילם
- קאַטינג פאָדערונג
- Certification
- צי דער מאַטעריאַל איז סטאַקט
די קראַנט ציטירן בלאַט פון TOP METAL זאגט אַ נאָרמאַל מאָק פון בעערעך איין מעטריק טאָן, מיט מעגלעך פּראָצעס קוואַנטאַטיז פון 500 קג פֿאַר עטלעכע פּראָסט סטאַק גראַדעס. מנהג ספּעסאַפאַקיישאַנז קען דאַרפן בעערעך 3-5 טאָנס. דער זעלביקער בלאַט ליסטעד אַן ינדיקאַטיוו פּראָדוקציע פירן צייט פון 15-30 טעג, כאָטש די לעצט מאָק און טיימינג מוזן זיין ריקאַנפערמד פֿאַר יעדער ספּעסאַפאַקיישאַן.
בנימצא קוסטאָמיזאַטיאָן קען אַרייַננעמען:
- שנייַדן-צו-גרייס דימענשאַנז
- שפּאַלט ווידטס
- צומיש און געדולד סעלעקציע
- טייטער דימענשאַנאַל טאָלעראַנץ
- ייבערפלאַך באַהאַנדלונג
- פּראַטעקטיוו פילם
- פּאַפּיר ינטערליווינג
- לאַבעלס
- פּאַלאַט מאַרקינגז
- קוינע לאָגאָ
- דורכקוק ריפּאָרץ
דו זאלסט נישט אַפּרווו פּראָדוקציע ביז די לעצט באַשרייַבונג בלאַט אָדער צייכענונג איז באשטעטיקט.
וואָס דיטערמאַנז די פּרייַז פון פלאַך אַלומינום בויגן?
די פּרייַז דעפּענדס אויף מער ווי די אַלומינום מאַרק פּרייַז.
וויכטיק סיבות אַרייַננעמען:
- אַללוי סעריע
- געדולד
- גרעב
- ברייט און לענג
- סדר קוואַנטיטי
- נאָרמאַל אָדער מנהג דימענשאַנז
- פלאַטנאַס פאָדערונג
- גרעב טאָלעראַנץ
- דורכשניט-צו-גרייס פּראַסעסינג
- סליטטינג
- ייבערפלאַך ענדיקן
- פּראַטעקטיוו פילם
- דורכקוק און סערטיפיקאַץ
- פּאַקקאַגינג
- פרייט
- עקספּרעס פּלאַן
טייטער רעקווירעמענץ יוזשאַוואַלי פאַרגרעסערן:
- מאַטעריאַל סעלעקציע צייַט
- דורכקוק צייט
- רידזשעקשאַן ריזיקירן
- פּראַסעסינג סטעפּס
- פּאַקקאַגינג באדערפענישן
- פּראָדוקציע פּרייַז
בויערס זאָל פאַרגלייַכן ציטאטן באזירט אויף די גאַנץ איבערגעגעבן באַשרייַבונג, ניט בלויז די פּרייַז פּער קילאָ אָדער טאָן.
א נוציק ציטאַט זאָל ווייַזן:
- מאַטעריאַל פּרייַז
- פּראַסעסינג אָפּצאָל
- פילם אָדער ייבערפלאַך אָפּצאָל
- דורכקוק פּרייַז
- פּאַקקאַגינג פּרייַז
- עסטימאַטעד גראָב וואָג
- האַנדל טערמין
- פירן צייט
- ציטאַט גילטיקייַט
ווי זאָל בויערס אָפּשאַצן אַן אַלומינום שיץ סאַפּלייער?
איידער אָרדערינג פלאַטנאַס-קריטיש אַלומינום בויגן, פרעגן:
- וואָס אַלויז און טעמפּערז זענען קעסיידער סטאַקט?
- וואָס גרעב, ברייט און לענג ריינדזשאַז זענען בנימצא?
- וואָס מאַטעריאַל נאָרמאַל אַפּלייז?
- וואָס נאָרמאַל פלאַטנאַס טאָלעראַנץ איז סאַפּלייד?
- קענען אַ טייטער פלאַטנאַס פאָדערונג זיין ריוויוד?
- ווי איז פלאַטנאַס געמאסטן?
- קענען אַ דורכקוק באַריכט זיין צוגעשטעלט?
- קענען ראָולינג ריכטונג זיין אנגעצייכנט?
- קענען בלאַנקס זיין שנייַדן צו גרייס?
- וואָס קאַטינג טאָלעראַנץ זענען בנימצא?
- קענען פּראַטעקטיוו פילם זיין געווענדט?
- ווי זענען קאָסמעטיק סערפאַסיז פּראָטעקטעד?
- קענען מאַטעריאַל זיין פּאַקט דורך טייל נומער?
- וואָס MTC אָדער דורכקוק דאָקומענטן זענען אַרייַנגערעכנט?
- וואָס איז די MOQ?
- וואָס איז די צייט פון פּראָדוקציע?
- ווי איז דער מאַטעריאַל געשטיצט בעשאַס עקספּאָרט שיפּינג?
- ווי זענען קוואַליטעט קליימז כאַנדאַלד?
א פאַרלאָזלעך אַלומינום בויגן סאַפּלייער זאָל ידענטיפיצירן דערענדיקט רעקווירעמענץ איידער פּראָדוקציע אַנשטאָט פון פאָרשלאָגן אַ פּרייַז פון בלויז די צומיש און גרעב.
אָפט געשטעלטע פֿראגן
וואָס איז אַ גלייַך טאָלעראַנץ פון אַלומינום בויגן פלאַטנאַס?
עס איז קיין איין טאָלעראַנץ פֿאַר יעדער צומיש, געדולד, גרעב און בויגן גרייס.
בויערס זאָל דערמאָנען די אָנווענדלעך מאַטעריאַל סטאַנדאַרט און זאָגן קיין טייטער פּרויעקט-ספּעציפיש פאָדערונג, אַרייַנגערעכנט די מעזשערמאַנט שפּאַן און דורכקוק אופֿן.
קענען אַן אַלומינום בויגן טרעפן ASTM B209 און נאָך וואָרפּ נאָך קאַטינג?
יא.
העסקעם מיט אַ ינקאַמינג בויגן אָדער טעלער ספּעסיפיקאַטיאָן טוט נישט גאַראַנטירן אַז יעדער פאַרטיק טייל וועט בלייַבן פלאַך נאָך לאַזער קאַטינג, פּאַנטשינג אָדער מאַשינינג. טייל דזשיאַמאַטרי, ריזידזשואַל דרוק, היץ אַרייַנשרייַב און מאַטעריאַל באַזייַטיקונג קענען ווירקן די רעזולטאַט.
וואָס אַלומינום געדולד איז בעסטער פֿאַר פּרעווענטינג וואָרפּינג?
קיין געדולד איז יונאַווערסאַלי בעסטער.
פֿאַר דיק, שווער מאַשינד פּאַרץ, דרוק-ריליווד ט651 טעלער קען פֿאַרבעסערן דימענשאַנאַל פעסטקייַט. פֿאַר געשאפן דין-בלאַט פּאַרץ, אַ ה געדולד אָדער אָ געדולד קען זיין אויסגעקליבן לויט צו שטאַרקייַט און פאָרמאַביליטי באדערפענישן.
טוט 5052 אַלומינום בויגן בלייבן פלאַך נאָך לאַזער קאַטינג?
5052 איז וויידלי געניצט פֿאַר פאַבריקייטיד בויגן-מעטאַל פּאַרץ, אָבער זייַן לעצט פעסטקייַט דעפּענדס אויף געדולד, גרעב, פאָטער-בלאַט צושטאַנד, טייל דזשיאַמאַטרי און קאַטינג פּראָצעס.
בויערס זאָל פאָרלייגן די צייכענונג און פלאַטנאַס פאָדערונג אלא ווי פאַרלאָזנ בלויז אויף די צומיש נאָמען.
איז טיקער אַלומינום שטענדיק פלאַטער?
ניט דאַווקע.
טיקער מאַטעריאַל האט אַ גרעסערע סטיפנאַס, אָבער שווער מאַשינינג, אַסיממעטריק קאַטינג אָדער ריזידזשואַל דרוק קען נאָך פאַרשאַפן דימענשאַנאַל באַוועגונג.
קען אַ סאַפּלייער גאַראַנטירן פלאַטנאַס נאָך די קוינע שנייַדן די בויגן?
יוזשאַוואַלי ניט אָן ריוויוינג און קאַנטראָולינג די קוינע ס גאַנץ פּראַסעסינג אופֿן.
דער סאַפּלייער קענען מער ריזאַנאַבלי גאַראַנטירן די איבערגעגעבן מאַטעריאַל אָדער שנייַדן ליידיק אונטער אַ מסכים דורכקוק אופֿן.
זאָל פלאַטנאַס זיין געמאסטן איידער אָדער נאָך רימוווינג פּראַטעקטיוו פילם?
די RFQ זאָל דעפינירן דעם צושטאַנד.
פּראַטעקטיוו פילם קען ווירקן ווי דין בויגן רעסץ אויף אַ דורכקוק ייבערפלאַך, אַזוי די סאַפּלייער און קוינע מוזן נוצן די זעלבע מעזשערמאַנט פּראָצעדור.
וואָס אינפֿאָרמאַציע זאָל איך שיקן פֿאַר אַ פּינטלעך ציטאַט?
שיקן:
- צומיש און געדולד
- גרעב
- ברייט און לענג
- קוואַנטיטי
- פלאַטנאַס פאָדערונג
- קאַטינג צייכענונג
- ייבערפלאַך ענדיקן
- פּראַטעקטיוו פילם
- דורכקוק דאָקומענטן
- פּאַקקאַגינג
- דעסטיניישאַן פּאָרט
רעדוצירן אַלומינום שיץ וואָרפּינג איידער פּראָדוקציע סטאַרץ
אַלומינום בויגן פלאַטנאַס קענען ניט זיין קאַנטראָולד דורך שרייבן בלויז די צומיש, גרעב און קוואַנטיטי אויף אַ קויפן סדר.
דער קוינע זאָל באַשטעטיקן זיבן RFQ דעטאַילס:
- צומיש און געדולד
- גרעב און בלאַט דימענשאַנז
- פלאַטנאַס טאָלעראַנץ און מעזשערמאַנט אופֿן
- קאַטינג ריכטונג און טייל דזשיאַמאַטרי
- דורכשניט-צו-גרייס טאָלעראַנץ און מאַשינינג פּענסיע
- ייבערפלאַך ענדיקן און פּראַטעקטיוו פילם
- פּאַקקאַגינג און טראַנספּערטיישאַן שטיצן
ווען איר בעטן אַ ציטאַט, שיקן TOP METAL:
- לעצט אַפּלאַקיישאַן
- צומיש און געדולד
- פארלאנגט דימענשאַנז
- קאַטינג אָדער מאַשינינג צייכענונג
- פלאַטנאַס זאָרג
- ייבערפלאַך באדערפענישן
- קוואַנטיטי
- דורכקוק דאָקומענטן
- פּאַקקאַגינג ינסטראַקשאַנז
- דעסטיניישאַן לאַנד אָדער פּאָרט
בעטן אַ אַלומינום בלאַט ציטאַט צו באַקומען אַ רעקאָמענדאַציע פון מאַטעריאַל, געדולד, גרייס און פּראַסעסינג באזירט אויף דיין פּראָדוקציע רעקווירעמענץ.