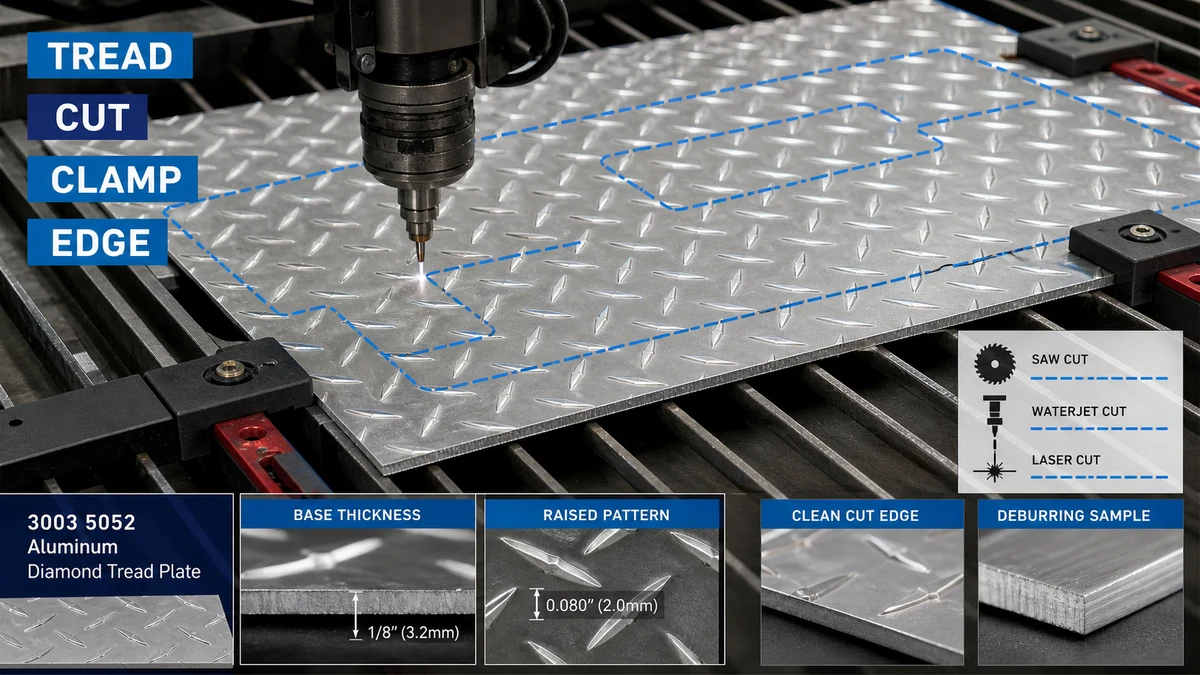
פאַבריקאַטאָרס זאָל קלייַבן די קאַטינג אופֿן פון די בויגן ס באַזע-מעטאַל גרעב, אויפשטיין-מוסטער הייך, ברעג טאָלעראַנץ, קענטיק-פּנים פאָדערונג, היץ סענסיטיוויטי און דאַונסטרים בענדינג. די בויגן מוזן זיין גאָר געשטיצט, קלאַמפּט דורך פּראָטעקטעד קאָנטאַקט פונקטן, שנייַדן מיט אַ פּראָצעס-באוויליקט פּראָצעס, און דעבוררעד אָן פלאַטנינג די טרעד אָדער דאַמידזשינג די קענטיק ייבערפלאַך.
דער אַרויסגעבן איז וויכטיק פֿאַר מעטאַל פאַבריקייטערז, פלאָרינג קאָנטראַקטאָרס, מכשירים מאַניאַפאַקטשערערז, פאָרמיטל-גוף בילדערז, אַקסעס-פּלאַטפאָרמע סאַפּלייערז און ינדאַסטריאַל טאַפליע בויערס. איידער סעלינג אַ פּראָצעס, בויערס זאָל באַשטעטיקן דעם מאַטעריאַל און בנימצא קאַנפיגיעריישאַנז דורך די אַלומינום בלאַט פּראָדוקט קאַטעגאָריע און די דעדאַקייטאַד אַלומינום דימענט טרעד בויגן קייט.
פארוואס איז דיאַמאָנד טרעד אַלומינום שיץ האַרדער צו שנייַדן ווי פלאַך בויגן?
דיאַמאָנד טרעד בלאַט טוט נישט פאָרשטעלן איין מונדיר ייבערפלאַך צו די קאַטינג געצייַג. די אויפשטיין מוסטער קריייץ אַניוואַן קאָנטאַקט, בשעת די באַזע בויגן קאַריז די סטראַקטשעראַל גרעב. אויב מאַשין סעטטינגס זענען באזירט אויף גאַנץ הייך אַנשטאָט פון באַזע גרעב, דער פאַבריקאַנט קען קלייַבן פאַלש שערן רעשוס, זעג סעטאַפּ, שטיצן ספּייסינג אָדער בייגן פּענסיע.
| קאַטינג וואַריאַבלע | וואָס מוזן זיין באשטעטיקט | ריזיקירן אויב עס איז איגנאָרירט |
|---|---|---|
| באַזע-מעטאַל גרעב | די גרעב געמאסטן סעפּעראַטלי פון די אויפשטיין טרעד | פאַלש מאַשין קאַפּאַציטעט, קאַטינג סעטאַפּ און דאַונסטרים בייגן חשבונות |
| מוסטער הייך און ריכטונג | פּראָפיל מיט אַ הויך מוסטער, קענטיק פּנים און אָריענטירונג אויף די פאַרטיק טייל | פלאַטאַנד דיימאַנדז, סתירה אויסזען, אָדער פאַלש טאַפליע אָריענטירונג |
| ברעג טאָלעראַנץ | פארלאנגט שנייַדן גרייס, סקווערנאַס, פּראָפיל אַקיעראַסי, און בער אַקסעפּטאַנס | פּאַרץ טאָן ניט פּאַסיק בעשאַס וועלדינג, בענדינג, פאַסאַנינג אָדער פֿאַרזאַמלונג |
| ייבערפלאַך צושטאַנד | מיל ענדיקן, דעקאָראַטיווע פּנים, פּראַטעקטיוו פילם, און קראַצן אַקסעפּטאַנס | קלאַמערן מאַרקס, פארברענט פילם, קאַנטאַמאַניישאַן אָדער קענטיק האַנדלינג שעדיקן |
| דאַונסטרים פּראָצעס | בענדינג, ראָולינג, וועלדינג, קאָוטינג, פאַסאַנינג אָדער ברעג ויסשטעלן | א שנייַדן פּאַסיק ווי אַ ליידיק קען פאַרלאָזן שפּעטער בעשאַס פאָרמינג אָדער פינישינג |
ווי זאָל פאַבריקייטערז מעסטן באַזע גרעב און מוסטער הייך?
באַזע גרעב און קוילעלדיק מוסטער הייך זאָל זיין רעקאָרדעד סעפּעראַטלי. די אויפשטיין דיימאַנדז זענען טייל פון די ייבערפלאַך דזשיאַמאַטרי, נישט אַ פאַרטרעטער פֿאַר די נאָמינאַל באַזע-מעטאַל גרעב. פֿאַר ייַנשאַפונג, דראַווינגס און RFQs זאָל זאָגן וואָס גרעב ווערט קאָנטראָלס אַקסעפּטאַנס.
א נוציק ריסיווינג טשעק כולל:
- נאָמינאַל באַזע-מעטאַל גרעב און דערלויבט טאָלעראַנץ
- קוילעלדיק בלאַט דימענשאַנז און קוואַדראַטנעסס
- מוסטער טיפּ, אָריענטירונג און קענטיק פּנים
- פלאַטנאַס און היגע ראַקינג געפֿירט דורך די אויפשטיין טרעד
- ייבערפלאַך סקראַטשיז, סטאַינס, ברעג שעדיקן און פּראַטעקטיוו פילם צושטאַנד
- פּלאַץ אָדער פּעקל לעגיטימאַציע פֿאַר טרייסאַביליטי
ווען די קוינע דאַרף ריפּיטיד בלאַנקס, די צייכענונג זאָל אויך דעפינירן צי דימענשאַנז זענען געמאסטן פֿון די שנייַדן ברעג, די צענטער פון די מוסטער אָדער אן אנדער קאַנטראָולד רעפֿערענץ. דאָס פּריווענץ די סאַפּלייער און פאַבריקאַטאָר פון ניצן פאַרשידענע דורכקוק מעטהאָדס.
וואָס קאַטינג מעטאַד איז פּאַסיק פֿאַר גלייַך קאַץ, פּראָפילעס און ענג טאָלעראַנץ?
דער ריכטיק פּראָצעס דעפּענדס אויף טייל דזשיאַמאַטרי, טאָלעראַנץ, באַנד, ברעג קוואַליטעט, היץ סענסיטיוויטי און בנימצא ויסריכט. קיין איין קאַטינג אופֿן איז אויטאָמאַטיש בעסטער פֿאַר יעדער דימענט טרעד אַלומינום בויגן.
| קאַטינג אופֿן | פּאַסיק נוצן | הויפּט קאָנטראָל פונט | מעגלעך לימיטאַטיאָן |
|---|---|---|---|
| געזען קאַטינג | גלייַך קראָם קאַץ, ריפּיטיד רעקטאַנגגיאַלער בלאַנקס, און פּראָסט פאַבריקיישאַן אַרבעט | פול בלאַט שטיצן, קאַנטראָולד קאָרמען, פּראָטעקטעד קלאַמפּינג, און פּראָצעס אויף די פאַקטיש צומיש און גרעב | ווייבריישאַן, ברעג בער, ייבערפלאַך סקראַטשינג אָדער מוסטער באַוועגונג אויב שטיצן איז נעבעך |
| שערן | שנעל גלייַך קאַץ ווו לימיטעד ברעג און מוסטער דיפאָרמיישאַן איז פּאַסיק | באַזע גרעב, רעשוס, בלייד צושטאַנד און אָריענטירונג פון די קענטיק פּנים | קען ראָולד, פלאַטאַן אָדער פאַרקרימען די טרעד לעבן די שנייַדן ברעג |
| לאַזער קאַטינג | קאָמפּלעקס פּראָופיילז אָדער ריפּיטיד שאַפּעס ווו פּראָצעס פיייקייט און ברעג באדערפענישן באַרעכטיקן עס | היץ אַרייַנשרייַב, פּראַטעקטיוו פילם קאַמפּאַטאַבילאַטי, ברעג דיסקאַלעריישאַן, קאַנטאַמאַניישאַן און פּראָצעס האַסקאָמע | טערמאַל יפעקץ אָדער פילם שעדיקן קען זיין אַנאַקסעפּטאַבאַל פֿאַר קענטיק אָדער דאַונסטרים-פאַרטיק פּאַרץ |
| וואַטערדזשעט קאַטינג | קאָמפּלעקס פּראָופיילז ווו לימאַטינג טערמאַל יפעקץ איז וויכטיק | שטיצן, וואַסער און אַברייסיוו קאָנטראָל, ברעג צושטאַנד, דרייינג און נאָך-שנייַדן רייניקונג | פּראָצעס קאָס, נאַס האַנדלינג און ברעג צושטאַנד מוזן זיין עוואַלואַטעד פֿאַר די פּרויעקט |
| סאַפּלייער שנייַדן-צו-גרייס דינסט | ריפּיטיד בלאַנקס, אַרויספירן פראיעקטן און בויערס זוכן נידעריקער ינערלעך האַנדלינג ווערייישאַנז | באוויליקט צייכענונג, טאָלעראַנץ, בור ריכטונג, קענטיק פּנים, מאַרקינג, פּאַקינג און דורכקוק | ענדערונגען נאָך פּראָדוקציע קען דאַרפן פאַרבייַט אלא ווי היגע רעקוטטינג |
פֿאַר צעטל-קעגנשטעליק פלאָרינג, סטעפּס, פּלאַטפאָרמס און ינדאַסטריאַל פּאַנאַלז, בויערס קענען אָפּשאַצן אַ דימענט טרעד צעטל-קעגנשטעליק אַלומינום בויגן קאַנפיגיעריישאַן. אן אנדער באַטייַטיק רעפֿערענץ איז די אַלומינום טשעקערד טעלער אָפּציע. די פּינטלעך קאַטינג אופֿן זאָל נאָך זיין באוויליקט קעגן די ציטירטן צומיש, גרעב, מוסטער און פאַרטיק טייל.
ווי זאָל די בלאַט זיין סופּפּאָרטעד און קלאַמפּט?
אַניוואַן שטיצן איז אַ פּראָסט סיבה פון ווייבריישאַן, פּלאַפּלען, ומפּינקטלעך קאַץ און פלאַטאַנד טרעד. די אויפשטיין מוסטער קענען מאַכן די בויגן שטיין ווען עס רעסץ אויף אַ קליין נומער פון קאָנטאַקט פונקטן. שטיצן זאָל דעריבער דעקן די אַרבעט געגנט און בלייַבן סטאַביל איבער קאַטינג.
גוט שטיצן און קלאַמפּינג פיר זאָל אַרייַננעמען:
- א ריין שטיצן ייבערפלאַך וואָס טוט נישט קראַצן די קענטיק פּנים
- גענוג שטיצן אויף ביידע זייטן פון די שנייַדן צו פאַרמייַדן באַוועגונג אָדער פאַלן-אַוועק שעדיקן
- פּראָטעקטעד קלאַמערן קאָנטאַקט פונקטן וואָס טאָן ניט צעטרעטן אָדער פּויליש די אויפשטיין דיימאַנדז
- קלאַמפּינג פּאַזישאַנד אַוועק פון די לעצט קענטיק געגנט ווען מעגלעך
- קלאָר לעגיטימאַציע פון די דעקאָראַטיווע פּנים און מוסטער ריכטונג
- האַנדלינג פּלאַנז פֿאַר גרויס בלאַנקס אַזוי די טאַפליע טוט נישט בייגן נאָך די דורכשניט איז געענדיקט
קלאַמפּינג קראַפט זאָל האַלטן די מאַטעריאַל סיקיורלי אָן ניצן די טרעד מוסטער ווי אַ אַנקאַנטראָולד דרוק פונט. פֿאַר ריפּיטיד פּראָדוקציע, די קוינע און פאַבריקאַטאָר זאָל אַפּרווו אַ ייַנאָרדענונג אָדער שטיצן אָרדענונג אלא ווי פאַרלאָזנ אויף צייַטווייַליק פּלייסמאַנט פֿאַר יעדער בלאַט.
ווי קענען היץ, בער, און עדזש דיסטאָרשאַן זיין קאַנטראָולד?
טערמאַל קאַטינג און מעטשאַניקאַל קאַטינג מאַכן פאַרשידענע ריסקס. טערמאַל פּראַסעסאַז קענען ווירקן פּראַטעקטיוו פילם, דיסקאַלער די ברעג אָדער באַקענען היגע היץ דיסטאָרשאַן. מעטשאַניקאַל פּראַסעסאַז קענען מאַכן בער, ראָולד עדזשאַז, פּלאַפּלען מאַרקס אָדער היגע פלאַטנינג פון די מוסטער.
היץ-קאָנטראָל פֿראגן
- איז דער פּראַטעקטיוו פילם באוויליקט פֿאַר די אויסגעקליבן קאַטינג פּראָצעס?
- וועט דער ברעג בלייַבן קענטיק נאָך פֿאַרזאַמלונג?
- וועט דער טייל זיין וועלדעד, קאָוטאַד, אַנאָדיזעד, באַנדיד אָדער געחתמעט נאָך קאַטינג?
- צי דער קוינע לאָזן היגע דיסקאַלעריישאַן אָדער דאַרפן אַ וויזשוואַלי ריין ברעג?
- ווי וועט פילם רעזאַדו, קאַנטאַמאַניישאַן, נעץ אָדער אַברייסיוו פּאַרטיקאַלז ווערן אַוועקגענומען?
בורר און עדזש-פינישינג פֿראגן
- וואָס זייַט קען פירן די בער נאָך קאַטינג?
- איז דער ברעג יקספּאָוזד צו אָפּערייטערז, קאַסטאַמערז, סתימות, קייבאַלז אָדער אנדערע קאַמפּאָונאַנץ?
- ווי פיל דעבורינג איז דערלויבט איידער די טרעד אויסזען ענדערונגען?
- מוזן עקן זיין ראַונדיד, טשאַמפערעד אָדער פּראָטעקטעד?
- וועט ברעג פינישינג טוישן די לעצט דימענשאַנז אָדער פּאַסן טאָלעראַנץ?
פארוואס מוזן מוסטער ריכטונג זיין פּלאַננעד איידער בענדינג אָדער אַסעמבאַל?
מוסטער ריכטונג אַפעקץ אויסזען, דריינאַדזש, גריפּ אָריענטירונג, טאַפליע וואָס ריכטן זיך און פאַבריקיישאַן אויסלייג. אויב פּאַרץ זענען נעסטעד בלויז צו מאַקסאַמייז מאַטעריאַל טראָגן, שכייניש פּאַנאַלז קען ווייַזן פאַרשידענע טרעד אינסטרוקציעס נאָך ינסטאַלירונג.
איידער קאַטינג, די צייכענונג זאָל ידענטיפיצירן:
- דאָס קענטיקע פּנים
- די פארלאנגט טרעד ריכטונג
- די בענדינג שורה און בייגן ריכטונג
- געביטן ווו די מוסטער קען זיין פלאַטאַנד דורך מכשירים
- שלאָס שורות צווישן שכייניש פּאַנאַלז
- פאַסטענער, וועלד, הינגע, און ברעג שטעלעס
בענדינג זאָל זיין טריאַלד אויף די פאַקטיש מאַטעריאַל ווייַל די אויפשטיין מוסטער ענדערונגען געצייַג קאָנטאַקט. דער קוינע זאָל דעפינירן צי היגע מוסטער פלאַטנינג לעבן די בייגן איז פּאַסיק און צי דער טייל וועט זיין ינספּעקטיד איידער אָדער נאָך פאָרמינג.
וואָס כאַפּאַנז אין אַ טיפּיש ינדוסטריאַל סטעפּ-פּאַנעל סדר?
סצענאַר: שנייַדן און בענט טרעד פּאַנאַלז
געשעפט הינטערגרונט: אַן עקוויפּמענט פאַבריקאַנט אָרדערס דימענט טרעד אַלומינום בויגן פֿאַר אַקסעס סטעפּס און רימווואַבאַל דינסט פּאַנאַלז. די טיילן דאַרפן גלייַך קאַץ, עטלעכע האָלעס, צוויי בענדס און אַ קענטיק מיל-ענדיקן ייבערפלאַך.
פּראָבלעם: דער ערשטער פּעקל פיץ די קוילעלדיק דימענשאַנז, אָבער עטלעכע פּאַנאַלז שטיין בעשאַס פֿאַרזאַמלונג, די טרעד לעבן די שערד עדזשאַז איז פלאַטאַנד, און קלאַמערן מאַרקס בלייבן קענטיק נאָך ינסטאַלירונג. עטלעכע בענט טיילן אויך ווייַזן סתירה מוסטער ריכטונג.
סיבה: די RFQ ליסטעד קוילעלדיק גרעב און בויגן גרייס אָבער האט נישט ויסטיילן באַזע גרעב פון מוסטער הייך. עס אויך איבערגעהיפּערט די קענטיק פּנים, בער ריכטונג, מוסטער אָריענטירונג, קלאַמפּינג שוץ, פלאַטנאַס נאָך קאַטינג, און פּאַסיק מוסטער דיפאָרמיישאַן לעבן בענדס.
רעקאַמענדיד לייזונג: דער קוינע דערהייַנטיקט די צייכענונג צו ידענטיפיצירן באַזע גרעב, טרעד ריכטונג, פאַרטיק דימענשאַנז, קענטיק פּנים, שנייַדן טאָלעראַנץ, בער זייַט, בייגן שורות און פּאַסיק היגע פלאַטנינג. א רעפּריזענאַטיוו ערשטער אַרטיקל איז שנייַדן און בענט איידער פאַרנעם פּראָדוקציע. דער סאַפּלייער דעמאָלט פּאַקס פּאַרץ דורך צייכענונג נומער און אָריענטירונג מיט פּראָטעקטעד סעפּערייטערז.
קונה באַשלוס ווערט: די צוגעלייגט צייכענונג און ערשטער-אַרטיקל קאָנטראָל רעדוצירן סאָרטינג, ריווערק, פאַלש ינסטאַלירונג און ייבערפלאַך רידזשעקשאַן. די ריכטיק פאַרגלייַך איז די פּרייַז פּער אנגענומען פאַבריקייטיד טאַפליע, ניט בלויז די פּרייַז פּער בלאַט.
ווען איז בייינג קאַט-צו-גרייס מאַטעריאַל בעסער ווי קאַטינג גאַנץ שיץ?
בייינג פול שיץ קען זיין פּאַסיק ווען די פאַבריקאַטאָר האט סטאַביל ויסריכט, פלעקסאַבאַל נעסטינג רעקווירעמענץ און גענוג האַנדלינג קאַפּאַציטעט. די צושטעלן פון שנייַדן-צו-גרייס קען זיין מער שפּאָרעוודיק ווען די זעלבע בלאַנקס איבערחזרן, די ייבערפלאַך איז העכסט קענטיק, אָדער אַרויספירן האַנדלינג קריייץ אַ הויך ריזיקירן פון סקראַטשיז און דימענשאַנאַל ווערייישאַן.
| צושטעלן אָפּציע | הויפּט מייַלע | הויפּט ריזיקירן | בעסטער פּאַסיק |
|---|---|---|---|
| גאַנץ שיץ | מאַקסימום בייגיקייט פֿאַר נעסטינג און פּלאַן ענדערונגען | מער ינערלעך האַנדלינג, קאַטינג סעטאַפּ, ברעקל קאָנטראָל און ייבערפלאַך ריזיקירן | פאַבריקאַטאָרס מיט געגרינדעט קאַטינג און דורכקוק פיייקייט |
| רעקטאַנגגיאַלער שנייַדן-צו-גרייס בלאַנקס | רידוסט האַנדלינג און ריפּיטאַבאַל ליידיק דימענשאַנז | צייכענונג מיסטייקס ווירקן די פול פּעקל | ריפּיטיד פּאַנאַלז, סטעפּס, קאָווערס און מכשירים |
| פּראָפיל-שנייַדן ערשטער אַרטיקלען און פּראָדוקציע טיילן | נידעריקער ינערלעך פּראָצעס ווערייישאַן און קלירער סאַפּלייער פֿאַראַנטוואָרטלעכקייט | ריקוויירז גאַנץ דראַווינגס, האַסקאָמע רעקאָרדס און טוישן קאָנטראָל | קאָמפּלעקס פּראָופיילז, קענטיק פּאַרץ און פּרויעקט קאַנטראָולד אַסעמבליז |
וואָס זאָל אַ דיאַמאָנד טרעד אַלומינום בלאַט רפק אַרייַננעמען?
א גאַנץ RFQ זאָל לאָזן סאַפּלייערז צו ציטירן די זעלבע מאַטעריאַל, קאַטינג פאַרנעם, דורכקוק און פּאַקינג רעקווירעמענץ. בויערס זאָל צושטעלן:
- אַפּפּליקאַטיאָן, פאַרטיק טייל צייכענונג, רעוויזיע נומער און קוואַנטיטי
- צומיש און געדולד פאָדערונג, אָדער אַ בקשה פֿאַר די סאַפּלייער צו פאָרשלאָגן אַן אָפּציע
- באַזע-מעטאַל גרעב, בויגן גרייס, טרעד מוסטער און מוסטער אָריענטירונג
- קענטיק פּנים, פּראַטעקטיוו פילם פאָדערונג, און פּאַסיק ייבערפלאַך צושטאַנד
- קאַטינג אופֿן אויב פאַרפעסטיקט דורך די קוינע, אָדער פאָרשטעלונג רעקווירעמענץ אויב דער סאַפּלייער קען פאָרשלאָגן דעם פּראָצעס
- פאַרטיק דימענשאַנז, טאָלעראַנץ, סקווערנאַס, פּראָפיל אַקיעראַסי און לאָך רעקווירעמענץ
- בור ריכטונג, ברעג ענדיקן, ווינקל באַהאַנדלונג און יקספּאָוזד-ברעג רעקווירעמענץ
- בייגן שורות, בייגן ריכטונג, פּאַסיק מוסטער פלאַטנינג, און דאַונסטרים וועלדינג אָדער קאָוטינג
- ערשטער-אַרטיקל קוואַנטיטי, דורכקוק אופֿן, מוסטערונג, רעקאָרדס און ניט-קאָנפאָרמאַנס פּראָצעס
- שטיק מאַרקינג, צייכענונג נומער, אָריענטירונג מאַרקס, ינטערליווינג, פּאַלאַט לימאַץ, דעסטיניישאַן און ינקאָטערם
- מאָק, פאָרויסזאָגן, עקספּרעס ציל און צי טייל טראַנספּאָרט זענען ערלויבט
אָפט געשטעלטע פֿראגן
זאָל די דימענט טרעד בלאַט גרעב אַרייַננעמען די אויפשטיין מוסטער?
די RFQ זאָל ויסטיילן באַזע-מעטאַל גרעב פון קוילעלדיק מוסטער הייך. מאַשין סעטאַפּ, שטאַרקייַט חשבונות, בייגן פּלאַנירונג און אַקסעפּטאַנס קענען זיין פאַלש ווען די צוויי וואַלועס זענען באהאנדלט ווי די זעלבע מעזשערמאַנט.
קענען דימענט טרעד אַלומינום בויגן זיין שנייַדן מיט אַ געזען?
יאָ, געזען קאַטינג קענען פּאַסן גלייַך פאַבריקיישאַן קאַץ ווען די פאַקטיש צומיש און גרעב זענען טריאַלד. סטאַביל שטיצן, פּראָטעקטעד קלאַמפּינג, קאַנטראָולד קאָרמען, ייבערפלאַך שוץ, און בער דורכקוק זענען יקערדיק.
טוט שירינג שעדיקן די דימענט מוסטער?
שירינג קענען פאַרקרימען אָדער פלאַטאַן די מוסטער לעבן די שנייַדן ברעג. צי דאָס איז פּאַסיק דעפּענדס אויף די פאָדערונג פֿאַר קענטיק פּנים, ויסשטעלן פון די ברעג, טאָלעראַנץ און דאַונסטרים פאָרמינג. א רעפּריזענאַטיוו פּראָצעס זאָל זיין באוויליקט.
קענען פּראַטעקטיוו פילם בלייַבן אויף די בויגן בעשאַס קאַטינג?
בלויז ווען דער פילם איז באשטעטיקט ווי פּאַסיק פֿאַר די אויסגעקליבן פּראָצעס. אומבאַקאַנט פילם קען פאַרברענען, קאַנטאַמאַנייט די ברעג, טראַפּ נעץ, מאַכן רעזאַדו אָדער פּראָדוצירן אַנאַקסעפּטאַבאַל ייבערפלאַך שעדיקן.
ווען זאָל מען באַטראַכטן וואַטערדזשעט אָדער לאַזער קאַטינג?
זיי קען זיין קאַנסידערד פֿאַר קאָמפּלעקס פּראָופיילז אָדער טייטער פּראָצעס רעקווירעמענץ. דער קוינע זאָל פאַרגלייַכן היץ סענסיטיוויטי, ברעג צושטאַנד, טאָלעראַנץ, רייניקונג, פילם קאַמפּאַטאַבילאַטי, באַנד און גאַנץ פּרייַז ניצן די פאַקטיש מאַטעריאַל.
טוט דער ריכטונג פון די בערגער ענין?
יא. בור ריכטונג איז וויכטיק ווען דער ברעג איז קענטיק, כאַנדאַלד דורך אָפּערייטערז, פיטאַד קעגן אן אנדער קאָמפּאָנענט, קאָוטאַד, געחתמעט אָדער בענט. די צייכענונג זאָל ידענטיפיצירן די דערלויבט בור זייַט און פינישינג פאָדערונג.
ווען איז אַ ערשטער אַרטיקל נייטיק?
א ערשטער אַרטיקל איז ווערטפול פֿאַר נייַע דראַווינגס, ענג טאָלעראַנץ, קענטיק סערפאַסיז, קאָמפּלעקס פּראָופיילז, צווייטיק בענדינג, פּראָטעקטעד פילם רעקווירעמענץ אָדער ריפּיטיד פּראָדוקציע ווו איין סעטאַפּ וועט זיין געוויינט פֿאַר די פול סדר.
בעטן אַ דורכשניט-צו-גרייס טרעד בלאַט איבערבליק
פֿאַר אַ פּרויעקט-ספּעציפיש רעצענזיע, צושטעלן די צומיש און געדולד, באַזע גרעב, בויגן גרייס, טרעד מוסטער, פאַרטיק צייכענונג, קענטיק פּנים, קאַטינג טאָלעראַנץ, בער ריכטונג, בענדינג רעקווירעמענץ, קוואַנטיטי, דורכקוק, פּאַקינג, דעסטיניישאַן און עקספּרעס פּלאַן דורך די שפּיץ מעטאַל ציטאַט און טעכניש רעצענזיע בלאַט. דער סאַפּלייער קענען דערנאָך אָפּשאַצן די אַוויילאַבילאַטי פון מאַטעריאַל, פיזאַבילאַטי פון שנייַדן-צו-גרייס, מוסטער רעקווירעמענץ, פּראַסעסינג פאַרנעם, דורכקוק, אַרויספירן פּאַקינג, מאָק, פירן צייט און ציטאַט יקסקלוזשאַנז איידער פּראָדוקציע.
בעטן אַ ציטאַט אַלומינום בויגן מיט דימענט טרעד מיט די צומיש, געדולד, באַזע גרעב, טרעד מוסטער, פאַרטיק צייכענונג, קאַטינג טאָלעראַנץ, קענטיק פּנים, בענדינג, דורכקוק, פּאַקינג און עקספּרעס דעטאַילס פארלאנגט פֿאַר אַ פאַרגלייַכלעך פאָרשלאָג.