
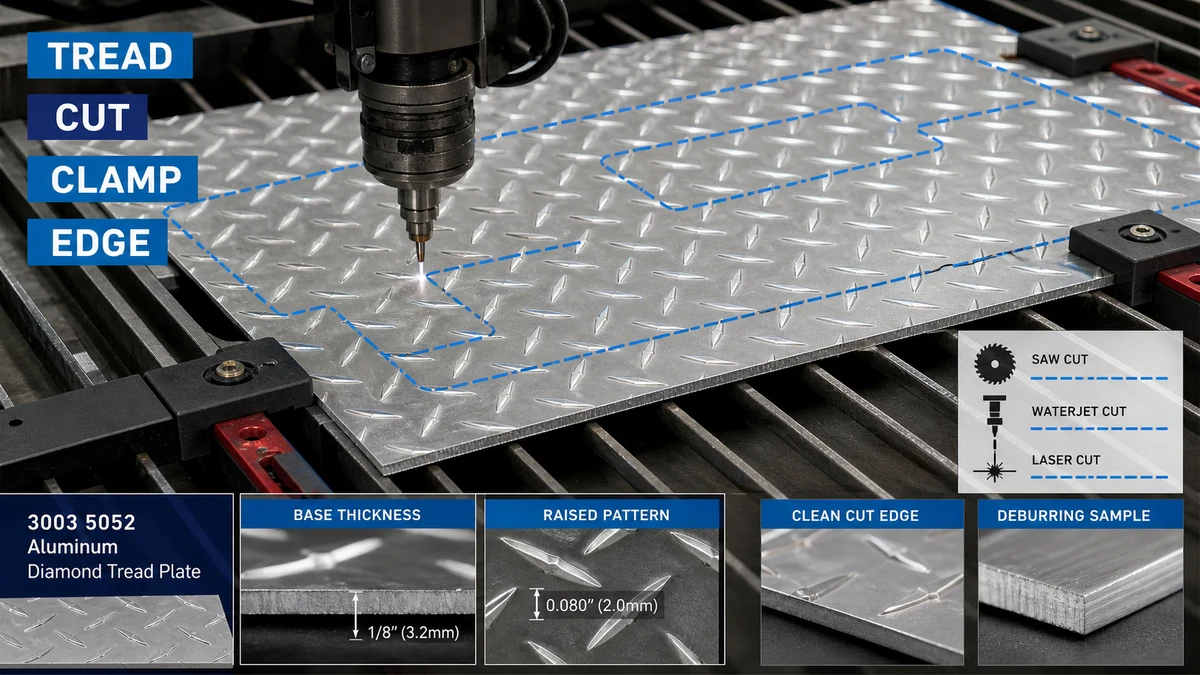
İstehsalçılar kəsmə üsulunu təbəqənin əsas metal qalınlığı, qaldırılmış naxış hündürlüyü, kənar tolerantlıq, görünən üz tələbi, istiliyə həssaslıq və aşağı axın əyilməsindən seçməlidir. Vərəq tam dəstəklənməli, qorunan təmas nöqtələri vasitəsilə sıxışdırılmalı, sınaqda təsdiqlənmiş üsulla kəsilməli və protektoru düzləşdirmədən və görünən səthə zərər vermədən qapaqları təmizlənməlidir.
Bu məsələ metal istehsalçıları, döşəmə podratçısı, alət qutusu istehsalçıları, avtomobil kuzov istehsalçıları, giriş platforması təchizatçıları və sənaye panel alıcıları üçün vacibdir. Prosesi seçməzdən əvvəl alıcılar materialı və mövcud konfiqurasiyaları təsdiq etməlidirlər alüminium təbəqə məhsul kateqoriyası və həsr olunmuş alüminium almaz protektor təbəqəsi.
Niyə almaz protektor alüminium təbəqəni kəsmək düz təbəqədən daha çətindir?
Almaz protektor təbəqəsi kəsici alətə vahid bir səth təqdim etmir. Qaldırılmış naxış qeyri-bərabər əlaqə yaradır, əsas təbəqə isə struktur qalınlığı daşıyır. Maşın parametrləri baza qalınlığı əvəzinə ümumi hündürlüyə əsaslanırsa, istehsalçı səhv kəsmə boşluğunu, mişar quruluşunu, dayaq aralığını və ya əyilmə icazəsini seçə bilər.
| Kəsmə Dəyişən | Nə Təsdiq edilməlidir | Göz ardı edilərsə risk |
|---|---|---|
| Əsas metal qalınlığı | Qalınlıq qaldırılmış protektordan ayrıca ölçülür | Yanlış maşın tutumu, kəsmə quraşdırması və aşağı axın əyilmə hesablamaları |
| Naxışın hündürlüyü və istiqaməti | Yüksəltilmiş naxışlı profil, görünən üz və bitmiş hissədə oriyentasiya | Düzlənmiş brilyantlar, uyğun olmayan görünüş və ya yanlış panel oriyentasiyası |
| Kənar tolerantlığı | Tələb olunan kəsmə ölçüsü, kvadratlıq, profil dəqiqliyi və burr qəbulu | Qaynaq, əyilmə, bərkitmə və ya montaj zamanı hissələr uyğun gəlmir |
| Səthin vəziyyəti | Dəyirman örtüyü, dekorativ üz, qoruyucu film və cızıq qəbulu | Qısqac izləri, yanmış film, çirklənmə və ya görünən işləmə zədəsi |
| Aşağı proses | Bükülmə, yuvarlanma, qaynaq, örtük, bərkitmə və ya kənar məruz qalma | Blank kimi qəbul edilən kəsik sonradan formalaşdırma və ya bitirmə zamanı uğursuz ola bilər |
Fabrikatorlar baza qalınlığını və naxış hündürlüyünü necə ölçməlidirlər?
Əsas qalınlığı və ümumi naxış hündürlüyü ayrıca qeyd edilməlidir. Qaldırılmış brilyantlar səthin həndəsəsinin bir hissəsidir, nominal əsas metal qalınlığını əvəz etmir. Satınalma üçün çertyojlar və RFQ-lərdə hansı qalınlıq dəyərinin qəbula nəzarət etdiyini bildirməlidir.
Faydalı qəbul çekinə aşağıdakılar daxildir:
- Nominal əsas metal qalınlığı və icazə verilən dözümlülük
- Ümumi vərəq ölçüləri və kvadratlıq
- Naxış növü, oriyentasiya və görünən üz
- Protektorun qalxması nəticəsində yaranan düzlük və yerli sallanma
- Səth cızıqları, ləkələr, kənar zədələr və qoruyucu filmin vəziyyəti
- İzləmə üçün lotun və ya paketin identifikasiyası
Alıcının təkrar blanklara ehtiyacı olduqda, rəsm həmçinin ölçülərin kəsilmiş kənardan, naxışın mərkəz xəttindən və ya digər idarə olunan istinaddan ölçüldüyünü müəyyən etməlidir. Bu, təchizatçı və istehsalçının müxtəlif yoxlama üsullarından istifadə etməsinə mane olur.
Hansı kəsmə üsulu düz kəsiklərə, profillərə və sıx toleranslara uyğundur?
Düzgün proses hissənin həndəsəsindən, dözümlülüyündən, həcmindən, kənar keyfiyyətindən, istilik həssaslığından və mövcud avadanlıqdan asılıdır. Hər bir almaz protektoru alüminium təbəqə üçün heç bir kəsmə üsulu avtomatik olaraq ən yaxşı deyil.
| Kəsmə üsulu | Uyğun İstifadə | Əsas Nəzarət Nöqtəsi | Mümkün Məhdudiyyət |
|---|---|---|---|
| Kəsmə gördüm | Düz dükan kəsikləri, təkrarlanan düzbucaqlı blanklar və ümumi istehsal işləri | Tam vərəq dəstəyi, idarə olunan qidalanma, qorunan sıxma və faktiki ərinti və qalınlıq üzrə sınaq | Dəstək zəifdirsə, vibrasiya, kənar burulma, səthin cızılması və ya naxış hərəkəti |
| Qırxma | Məhdud kənar və naxış deformasiyasının məqbul olduğu yerlərdə sürətli düz kəsimlər | Əsas qalınlığı, boşluq, bıçaq vəziyyəti və görünən üzün oriyentasiyası | Kəsilmiş kənarın yaxınlığında protektoru yuvarlaya, düzəldə və ya təhrif edə bilər |
| Lazer kəsmə | Proses qabiliyyəti və kənar tələblər bunu əsaslandıran mürəkkəb profillər və ya təkrarlanan formalar | İstilik girişi, qoruyucu film uyğunluğu, kənarın rəngsizləşməsi, çirklənmə və sınaq təsdiqi | Görünən və ya aşağı axınla bitmiş hissələr üçün istilik effektləri və ya film zədələnməsi qəbuledilməz ola bilər |
| Su reaktiv kəsmə | İstilik effektlərinin məhdudlaşdırılmasının vacib olduğu kompleks profillər | Dəstək, su və aşındırıcı nəzarət, kənar vəziyyəti, qurutma və kəsildikdən sonra təmizləmə | Layihə üçün proses dəyəri, yaş emal və kənar vəziyyəti qiymətləndirilməlidir |
| Təchizatçıdan ölçüyə uyğun xidmət | Təkrarlanan blanklar, ixrac layihələri və daha aşağı daxili idarəetmə dəyişikliyi axtaran alıcılar | Təsdiq edilmiş rəsm, dözümlülük, buruq istiqaməti, görünən üz, işarələmə, qablaşdırma və yoxlama | İstehsaldan sonra dəyişikliklər yerli təkrar kəsmə əvəzinə dəyişdirmə tələb edə bilər |
Sürüşməyə davamlı döşəmə, pilləkənlər, platformalar və sənaye panelləri üçün alıcılar a almaz protektoru sürüşməyə davamlı alüminium təbəqə konfiqurasiya. Digər müvafiq istinaddır alüminium damalı boşqab seçim. Dəqiq kəsmə üsulu hələ də qeyd olunan ərinti, qalınlıq, naxış və bitmiş hissəyə qarşı təsdiq edilməlidir.
Vərəqi necə dəstəkləmək və sıxmaq lazımdır?
Qeyri-bərabər dayaq vibrasiya, tıqqıltı, qeyri-dəqiq kəsiklər və yastı protektorun ümumi səbəbidir. Qaldırılmış naxış, az sayda təmas nöqtələrinə söykəndikdə təbəqəni qaya edə bilər. Buna görə də dayaq iş sahəsini əhatə etməli və kəsmə zamanı sabit qalmalıdır.
Yaxşı dəstək və sıxma təcrübəsi aşağıdakıları əhatə etməlidir:
- Görünən üzü cızmayan təmiz dəstək səthi
- Hərəkətin və ya düşmə zədəsinin qarşısını almaq üçün kəsimin hər iki tərəfində kifayət qədər dəstək
- Qaldırılmış almazları əzməyən və cilalamayan qorunan sıxac əlaqə nöqtələri
- Mümkün olduqda, sıxma son görünən sahədən uzaqlaşdırılır
- Dekorativ üzün və naxış istiqamətinin aydın şəkildə müəyyən edilməsi
- Kəsmə tamamlandıqdan sonra panelin əyilməməsi üçün böyük boşluqların işlənməsi planları
Sıxma qüvvəsi protektor nümunəsini nəzarətsiz təzyiq nöqtəsi kimi istifadə etmədən materialı etibarlı şəkildə tutmalıdır. Təkrar istehsal üçün, alıcı və istehsalçı hər vərəq üçün müvəqqəti yerləşdirməyə güvənməkdənsə, armatur və ya dəstək tənzimləməsini təsdiq etməlidir.
İstilik, Burr və Kənar Təhrifi Necə İdarə Etmək olar?
Termik kəsmə və mexaniki kəsmə müxtəlif risklər yaradır. İstilik prosesləri qoruyucu filmə təsir edə bilər, kənarın rəngini dəyişə bilər və ya yerli istilik təhrifinə səbəb ola bilər. Mexanik proseslər buruq, yuvarlanmış kənarlar, cızıqlar və ya naxışın yerli düzləşməsini yarada bilər.
İstiliyə Nəzarət Sualları
- Qoruyucu film seçilmiş kəsmə prosesi üçün təsdiqlənibmi?
- Quraşdırmadan sonra kənar görünəcəkmi?
- Parça kəsildikdən sonra qaynaq ediləcək, örtüləcək, anodlaşdırılacaq, yapışdırılacaq və ya möhürlənəcəkmi?
- Alıcı yerli rəngin dəyişməsinə icazə verirmi və ya vizual olaraq təmiz kənar tələb edirmi?
- Film qalıqları, çirklənmə, nəmlik və ya aşındırıcı hissəciklər necə çıxarılacaq?
Burr və Kənar Bitirmə Sualları
- Kəsdikdən sonra buru hansı tərəf daşıya bilər?
- Kənar operatorlara, müştərilərə, möhürlərə, kabellərə və ya digər komponentlərə məruz qalırmı?
- Protektorun görünüşü dəyişməzdən əvvəl nə qədər qapaqların təmizlənməsinə icazə verilir?
- Künclər yuvarlaqlaşdırılmalı, oluklu və ya qorunmalıdır?
- Kənarların işlənməsi son ölçüləri və ya uyğunlaşma dözümünü dəyişəcəkmi?
Niyə əyilmə və ya montajdan əvvəl naxış istiqaməti planlaşdırılmalıdır?
Nümunə istiqaməti görünüşə, drenaja, tutma istiqamətinə, panel uyğunluğuna və istehsalın düzülməsinə təsir göstərir. Əgər hissələr yalnız material məhsuldarlığını artırmaq üçün iç-içə yerləşdirilirsə, bitişik panellər quraşdırmadan sonra fərqli protektor istiqamətlərini göstərə bilər.
Kəsmədən əvvəl rəsm müəyyən etməlidir:
- Görünən üz
- Tələb olunan protektor istiqaməti
- Bükülmə xətti və əyilmə istiqaməti
- Naxışın alətlə düzəldilə biləcəyi sahələr
- Bitişik panellər arasında birləşmə xətləri
- Bağlayıcı, qaynaq, menteşə və kənar mövqelər
Bükülmə faktiki material üzərində sınaqdan keçirilməlidir, çünki qaldırılmış naxış alətin təmasını dəyişir. Alıcı əyilmə yaxınlığında yerli naxışların düzəldilməsinin məqbul olub-olmadığını və hissənin formalaşmadan əvvəl və ya sonra yoxlanılacağını müəyyənləşdirməlidir.
Tipik bir sənaye pilləli panel sifarişində nə baş verir?
Ssenari: Kəsilmiş və əyilmiş protektor panelləri
Biznes haqqında məlumat: Avadanlıq istehsalçısı giriş pillələri və çıxarıla bilən xidmət panelləri üçün almaz protektorlu alüminium təbəqə sifariş edir. Parçalar düz kəsiklər, bir neçə deşik, iki döngə və görünən dəyirman səthi tələb edir.
Problem: Birinci partiya ümumi ölçülərə uyğundur, lakin montaj zamanı bir neçə panel yellənir, kəsilmiş kənarların yaxınlığında protektor düzlənir və quraşdırmadan sonra sıxac izləri görünür. Bəzi əyilmiş hissələr də uyğun olmayan naxış istiqamətini göstərir.
Səbəb: RFQ ümumi qalınlığı və vərəq ölçüsünü sadaladı, lakin əsas qalınlığı nümunənin hündürlüyündən fərqləndirmədi. O, həmçinin görünən üz, buruq istiqaməti, naxış oriyentasiyası, sıxma qorunması, kəsildikdən sonra düzlük və əyilmələr yaxınlığında məqbul nümunə deformasiyasını buraxdı.
Tövsiyə olunan Həll: Alıcı baza qalınlığını, protektorun istiqamətini, bitmiş ölçüləri, görünən üzü, kəsmə dözümlülüyünü, burulma tərəfini, əyilmə xətlərini və məqbul yerli düzləşdirməni müəyyən etmək üçün çertyojı yeniləyir. Nümunəvi ilk məhsul toplu istehsaldan əvvəl kəsilir və bükülür. Təchizatçı daha sonra hissələri qorunan ayırıcılarla nömrə və oriyentasiya ilə qablaşdırır.
Alıcı Qərar Dəyəri: Əlavə edilmiş rəsm və birinci məqalə nəzarəti çeşidləmə, yenidən işləmə, səhv quraşdırma və səthdən imtinanı azaldır. Düzgün müqayisə yalnız vərəq başına qiymət deyil, qəbul edilmiş istehsal panelinə düşən xərcdir.
Kəsilmiş materialı almaq nə vaxt tam vərəqləri kəsməkdən daha yaxşıdır?
İstehsalçı sabit avadanlıqa, çevik yuva tələblərinə və kifayət qədər işləmə qabiliyyətinə malik olduqda tam vərəqlərin alınması uyğun ola bilər. Eyni blanklar təkrarlandıqda, səth yüksək görünəndə və ya ixracla işləmə yüksək cızıqlar və ölçü dəyişikliyi riski yaratdıqda, ölçüdə kəsilmiş tədarük daha qənaətli ola bilər.
| Təchizat Seçimi | Əsas Üstünlük | Əsas Risk | Ən yaxşı uyğunluq |
|---|---|---|---|
| Tam vərəqlər | Yuva və dizayn dəyişiklikləri üçün maksimum çeviklik | Daha çox daxili idarəetmə, kəsmə quraşdırma, qırıntılara nəzarət və səth riski | Müəyyən edilmiş kəsmə və yoxlama qabiliyyəti olan istehsalçılar |
| Düzbucaqlı kəsilmiş ölçülü boşluqlar | Azaldılmış idarəetmə və təkrarlanan boş ölçülər | Rəsm səhvləri tam partiyaya təsir göstərir | Təkrarlanan panellər, addımlar, örtüklər və alətlər qutusu komponentləri |
| Profil kəsilmiş ilk məqalələr və istehsal hissələri | Aşağı daxili proses variasiyası və daha aydın təchizatçı məsuliyyəti | Tam təsvirlər, təsdiq qeydləri və dəyişikliklərə nəzarət tələb olunur | Kompleks profillər, görünən hissələr və layihə ilə idarə olunan birləşmələr |
Bir almaz protektoru alüminium təbəqə RFQ nəyi ehtiva etməlidir?
Tam RFQ təchizatçılara eyni materialı, kəsmə həcmini, yoxlamanı və qablaşdırma tələblərini təklif etməyə imkan verməlidir. Alıcılar təmin etməlidirlər:
- Tətbiq, hazır hissənin çertyojı, təftiş nömrəsi və kəmiyyət
- Alaşım və temper tələbi və ya təchizatçının bir seçim təklif etməsi tələbi
- Əsas metal qalınlığı, təbəqə ölçüsü, protektor nümunəsi və naxış istiqaməti
- Görünən üz, qoruyucu film tələbi və məqbul səth vəziyyəti
- Alıcı tərəfindən müəyyən edildikdə kəsmə üsulu və ya təchizatçı prosesi təklif edə bilərsə, performans tələbləri
- Bitmiş ölçülər, dözümlülüklər, kvadratlıq, profil dəqiqliyi və çuxur tələbləri
- Burr istiqaməti, kənar bitirmə, künc müalicəsi və açıq kənar tələblər
- Bükülmə xətləri, əyilmə istiqaməti, məqbul nümunənin düzəldilməsi və aşağı qaynaq və ya örtük
- Birinci məqalənin miqdarı, yoxlama üsulu, nümunə götürmə, qeydlər və uyğunsuzluq prosesi
- Parça markalanması, rəsm nömrəsi, oriyentasiya işarələri, interleaving, palet limitləri, təyinat yeri və Incoterm
- MOQ, proqnoz, çatdırılma hədəfi və qismən göndərişlərə icazə verilib-verilməməsi
Tez-tez verilən suallar
Almaz protektor təbəqəsinin qalınlığına qaldırılmış naxış daxildirmi?
RFQ əsas metal qalınlığını ümumi naxış hündürlüyündən fərqləndirməlidir. Maşının qurulması, gücün hesablanması, əyilmənin planlaşdırılması və qəbulu iki dəyər eyni ölçü kimi qəbul edildikdə yanlış ola bilər.
Alüminium təbəqə almaz protektoru mişarla kəsilə bilərmi?
Bəli, mişar kəsimi faktiki ərinti və qalınlıq sınaqdan keçirildikdə düz istehsal kəsiklərinə uyğun ola bilər. Sabit dayaq, qorunan sıxma, idarə olunan qidalanma, səthin qorunması və buruqların yoxlanılması vacibdir.
Qırxma almaz naxışına zərər verirmi?
Kəsmə, kəsilmiş kənarın yaxınlığında nümunəni deformasiya edə və ya düzəldə bilər. Bunun məqbul olub-olmaması görünən üz tələbindən, kənarın ifşasından, dözümlülüyündən və aşağı axının formalaşmasından asılıdır. Nümayəndəlik məhkəməsi təsdiq edilməlidir.
Kəsmə zamanı vərəqdə qoruyucu film qala bilərmi?
Yalnız filmin seçilmiş prosesə uyğunluğu təsdiqləndikdə. Naməlum film yandıra, kənarı çirkləndirə, nəm tuta, qalıq yarada və ya qəbuledilməz səth zədələnməsinə səbəb ola bilər.
Waterjet və ya lazerlə kəsmə nə vaxt nəzərə alınmalıdır?
Onlar mürəkkəb profillər və ya daha sərt proses tələbləri üçün nəzərə alına bilər. Alıcı faktiki materialdan istifadə edərək istilik həssaslığını, kənar vəziyyətini, dözümlülüyünü, təmizlənməsini, film uyğunluğunu, həcmini və ümumi dəyəri müqayisə etməlidir.
Burr istiqaməti vacibdirmi?
Bəli. Burr istiqaməti kənarın göründüyü, operatorlar tərəfindən idarə edildiyi, başqa bir komponentə qarşı quraşdırılmış, örtülmüş, möhürlənmiş və ya əyilmiş olduqda vacibdir. Rəsmdə icazə verilən burr tərəfi və bitirmə tələbi müəyyən edilməlidir.
İlk məqalə nə vaxt lazımdır?
Birinci məqalə yeni çertyojlar, sıx dözümlülüklər, görünən səthlər, mürəkkəb profillər, ikinci dərəcəli əyilmə, qorunan film tələbləri və ya tam sifariş üçün bir quraşdırmanın istifadə ediləcəyi təkrar istehsal üçün dəyərlidir.
Ölçüsünə görə kəsilmiş protektor vərəqinin nəzərdən keçirilməsini tələb edin
Layihəyə xüsusi baxış üçün TOP METAL kotirovkası və texniki baxış səhifəsi vasitəsilə ərinti və temper, əsas qalınlığı, təbəqə ölçüsü, protektor nümunəsi, bitmiş rəsm, görünən üz, kəsmə dözümlülüyü, buruq istiqaməti, əyilmə tələbləri, kəmiyyət, yoxlama, qablaşdırma, təyinat və çatdırılma cədvəlini təqdim edin. Təchizatçı daha sonra istehsaldan əvvəl materialın mövcudluğunu, ölçüyə uyğun olaraq kəsilmiş texniki imkanları, nümunə tələblərini, emal həcmini, təftişi, ixrac qablaşdırmasını, MOQ, çatdırılma müddəti və kotirovka istisnalarını nəzərdən keçirə bilər.
Bir almaz protektoru alüminium təbəqəsi üçün kotirovka tələb edin müqayisəli təklif üçün tələb olunan ərinti, temper, əsas qalınlığı, protektor nümunəsi, bitmiş rəsm, kəsmə tolerantlığı, görünən üz, əyilmə, yoxlama, qablaşdırma və çatdırılma detalları ilə.