
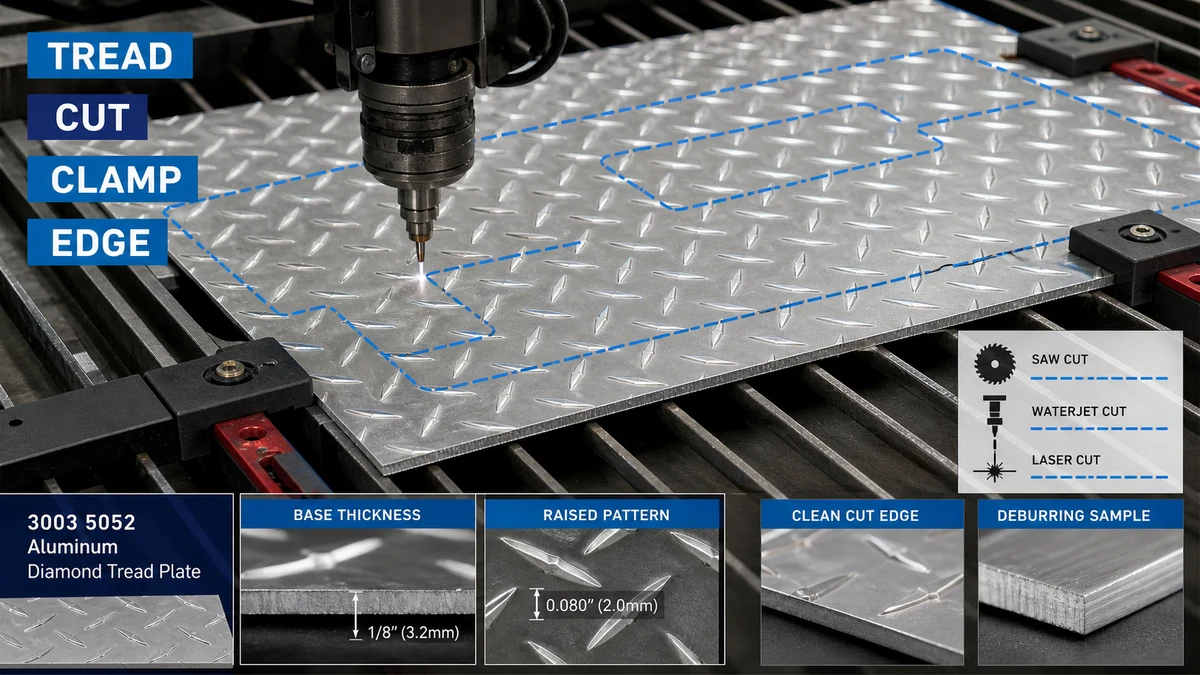
Proizvođači bi trebali odabrati metodu rezanja na osnovu debljine osnovnog metala lima, visine podignutog uzorka, tolerancije ruba, zahtjeva za vidljivim licem, osjetljivosti na toplinu i savijanja nizvodno. Ploča mora biti potpuno poduprta, stegnuta kroz zaštićene kontaktne tačke, isečena probno odobrenim postupkom i očišćena od ivica bez izravnavanja gazećeg sloja ili oštećenja vidljive površine.
Ovo pitanje je važno za proizvođače metala, podove, proizvođače kutija za alate, proizvođače karoserija vozila, dobavljače pristupnih platformi i kupce industrijskih panela. Prije odabira procesa, kupci trebaju potvrditi materijal i dostupne konfiguracije putem kategorija proizvoda od aluminijumskog lima i posvećeni asortiman aluminijumskih dijamantskih limova.
Zašto je aluminijumski lim s dijamantskim slojem teže rezati od ravnog lima?
Dijamantna ploča gazećeg sloja ne predstavlja jednu ujednačenu površinu za rezni alat. Uzdignuti uzorak stvara neravnomjeran kontakt, dok osnovni lim nosi strukturnu debljinu. Ako se postavke mašine zasnivaju na ukupnoj visini umjesto na debljini osnove, proizvođač može odabrati netačan razmak smicanja, postavljanje pile, razmak između oslonca ili dopuštenje savijanja.
| Varijabla rezanja | Šta se mora potvrditi | Rizik ako se zanemari |
|---|---|---|
| Debljina osnovnog metala | Debljina mjerena odvojeno od podignutog gazećeg sloja | Netačan kapacitet mašine, podešavanje rezanja i proračuni savijanja nizvodno |
| Visina i smjer uzorka | Profil podignutog uzorka, vidljivo lice i orijentacija na gotovom dijelu | Spljošteni dijamanti, nedosljedan izgled ili nepravilna orijentacija ploče |
| Tolerancija ivica | Potrebna veličina rezanja, pravougaonost, tačnost profila i prihvatanje neravnina | Dijelovi se ne uklapaju tokom zavarivanja, savijanja, pričvršćivanja ili montaže |
| Stanje površine | Završna obrada glodala, ukrasno lice, zaštitni film i prihvatljivost za ogrebotine | Oznake stezaljki, spaljeni film, kontaminacija ili vidljiva oštećenja pri rukovanju |
| Nizvodni proces | Savijanje, valjanje, zavarivanje, premazivanje, pričvršćivanje ili izlaganje rubova | Rez prihvatljiv kao blanko može kasnije da pokvari tokom oblikovanja ili završne obrade |
Kako bi proizvođači trebali mjeriti debljinu osnove i visinu uzorka?
Debljinu osnove i ukupnu visinu uzorka treba zabilježiti odvojeno. Izdignuti dijamanti su dio geometrije površine, a ne zamjena za nominalnu debljinu osnovnog metala. Za nabavku, crteži i RFQ trebaju navesti koja vrijednost debljine kontrolira prihvatanje.
Koristan ček za primanje uključuje:
- Nazivna debljina osnovnog metala i dozvoljena tolerancija
- Ukupne dimenzije i kvadratnost lima
- Tip uzorka, orijentacija i vidljivo lice
- Ravnost i lokalno ljuljanje uzrokovano podignutim gazećim slojem
- Površinske ogrebotine, mrlje, oštećenja ivica i stanje zaštitnog filma
- Identifikacija serije ili paketa radi sljedivosti
Kada kupac treba ponovljene praznine, crtež bi također trebao definirati da li se mjere mjere od ruba reza, središnje linije šare ili druge kontrolirane reference. Ovo sprečava dobavljača i proizvođača da koriste različite metode inspekcije.
Koja metoda rezanja odgovara ravnim rezovima, profilima i uskim tolerancijama?
Ispravan proces ovisi o geometriji dijela, toleranciji, volumenu, kvaliteti rubova, osjetljivosti na toplinu i dostupnoj opremi. Nijedna metoda rezanja nije automatski najbolja za svaki dijamantski aluminijumski lim.
| Metoda rezanja | Prikladna upotreba | Glavna kontrolna tačka | Moguće ograničenje |
|---|---|---|---|
| Sečenje pilom | Ravni radni rezovi, ponovljeni pravougaoni zarezi i uobičajeni rad u proizvodnji | Potpuna potpora lima, kontrolisano uvlačenje, zaštićeno stezanje i probna stvarna legura i debljina | Vibracije, neravnine na rubovima, grebanje površine ili pomicanje uzorka ako je podrška loša |
| Smicanje | Brzi ravni rezovi gdje su ograničene ivice i deformacije uzorka prihvatljive | Debljina osnove, klirens, stanje oštrice i orijentacija vidljivog lica | Može se kotrljati, spljoštiti ili izobličiti gazeći sloj u blizini rezne ivice |
| Lasersko rezanje | Složeni profili ili oblici koji se ponavljaju gdje to opravdavaju sposobnost procesa i zahtjevi ivica | Unos topline, kompatibilnost sa zaštitnim filmom, promjena boje ivica, kontaminacija i odobrenje za probu | Toplotni efekti ili oštećenje filma mogu biti neprihvatljivi za vidljive ili nizvodno gotove dijelove |
| Rezanje vodenim mlazom | Kompleksni profili kod kojih je važno ograničavanje toplotnih efekata | Podrška, kontrola vode i abraziva, stanje rubova, sušenje i čišćenje nakon rezanja | Troškovi procesa, mokro rukovanje i stanje rubova moraju se procijeniti za projekat |
| Dobavljač usluga rezanja po mjeri | Ponovljeni praznini, izvozni projekti i kupci koji traže manje varijacije internog rukovanja | Odobreni crtež, tolerancija, smjer ivica, vidljivo lice, označavanje, pakovanje i inspekcija | Promjene nakon proizvodnje mogu zahtijevati zamjenu, a ne lokalno ponovno sečenje |
Za podove, stepenice, platforme i industrijske panele otporne na klizanje, kupci mogu pregledati a dijamant gazećeg sloja otporan na klizanje aluminijumski lim konfiguraciju. Još jedna relevantna referenca je aluminijumska karirana ploča opcija. Tačna metoda rezanja i dalje treba biti odobrena prema navedenoj leguri, debljini, uzorku i gotovom dijelu.
Kako lim treba poduprijeti i stegnuti?
Neravnomjeran oslonac je čest uzrok vibracija, klepetanja, nepreciznih rezova i spljoštenog gazećeg sloja. Uzdignuti uzorak može učiniti lim kamenom kada se oslanja na mali broj dodirnih točaka. Podrška bi stoga trebala pokriti radnu površinu i ostati stabilna tokom rezanja.
Dobra praksa potpore i stezanja treba da uključuje:
- Čista potporna površina koja ne grebe vidljivo lice
- Dovoljan oslonac na obje strane reza kako bi se spriječilo pomicanje ili oštećenje od pada
- Zaštićene kontaktne tačke stezaljki koje ne drobe ili poliraju podignute dijamante
- Stezanje je pozicionirano dalje od konačnog vidljivog područja kada je to moguće
- Jasna identifikacija ukrasnog lica i smjera uzorka
- Planovi rukovanja velikim zarezima tako da se ploča ne savija nakon završetka rezanja
Sila stezanja treba da čvrsto drži materijal bez upotrebe dezena gazećeg sloja kao nekontrolisane tačke pritiska. Za ponovnu proizvodnju, kupac i proizvođač bi trebali odobriti učvršćenje ili aranžman za podršku umjesto da se oslanjaju na privremeno postavljanje za svaki list.
Kako se može kontrolisati toplina, grebanje i izobličenje ivica?
Termičko i mehaničko rezanje stvaraju različite rizike. Toplotni procesi mogu utjecati na zaštitni film, promijeniti boju rubova ili dovesti do lokalnog izobličenja topline. Mehanički procesi mogu stvoriti neravnine, valjane rubove, tragove klepetanja ili lokalno izravnavanje uzorka.
Pitanja o kontroli topline
- Da li je zaštitni film odobren za odabrani proces rezanja?
- Hoće li rub ostati vidljiv nakon montaže?
- Hoće li dio biti zavaren, premazan, anodiziran, spojen ili zapečaćen nakon rezanja?
- Da li kupac dozvoljava lokalnu promjenu boje ili zahtijeva vizualno čist rub?
- Kako će se ukloniti ostaci filma, kontaminacija, vlaga ili abrazivne čestice?
Burr i pitanja za završnu obradu ivica
- Koja strana može nositi neravnine nakon rezanja?
- Da li je ivica izložena operaterima, kupcima, brtvama, kablovima ili drugim komponentama?
- Koliko je skidanja ivica dozvoljeno prije promjene izgleda gazećeg sloja?
- Moraju li uglovi biti zaobljeni, zakošeni ili zaštićeni?
- Hoće li završna obrada rubova promijeniti konačne dimenzije ili toleranciju uklapanja?
Zašto se smjer uzorka mora planirati prije savijanja ili sklapanja?
Smjer uzorka utječe na izgled, drenažu, orijentaciju rukohvata, podudaranje panela i izgled izrade. Ako su dijelovi ugrađeni samo da bi se maksimizirao prinos materijala, susjedni paneli mogu pokazati različite smjerove gazećeg sloja nakon ugradnje.
Prije rezanja, crtež treba identificirati:
- Vidljivo lice
- Potreban smjer gazećeg sloja
- Linija savijanja i smjer savijanja
- Područja gdje se uzorak može izravnati alatom
- Linije spojeva između susjednih panela
- Položaji pričvršćivača, varova, šarki i rubova
Savijanje treba isprobati na stvarnom materijalu jer podignuti uzorak mijenja kontakt alata. Kupac treba definirati da li je lokalno izravnavanje uzorka u blizini krivine prihvatljivo i da li će se dio pregledati prije ili nakon oblikovanja.
Šta se događa u tipičnoj industrijskoj narudžbi Step-Panel?
Scenario: Izrezane i savijene ploče gazećeg sloja
Pozadina poslovanja: Proizvođač opreme naručuje dijamantski aluminijumski lim za pristupne stepenice i servisne ploče koje se mogu ukloniti. Dijelovi zahtijevaju ravne rezove, nekoliko rupa, dva savijanja i vidljivu završnu površinu.
problem: Prva serija odgovara ukupnim dimenzijama, ali nekoliko panela se ljulja tokom montaže, gazište u blizini posječenih ivica je spljošteno, a tragovi stezanja ostaju vidljivi nakon ugradnje. Neki savijeni dijelovi također pokazuju nedosljedan smjer uzorka.
Uzrok: RFQ navodi ukupnu debljinu i veličinu lista, ali ne razlikuje debljinu osnove od visine uzorka. Takođe je izostavljeno vidljivo lice, pravac ivica, orijentacija uzorka, zaštita od stezanja, ravnost nakon rezanja i prihvatljiva deformacija uzorka u blizini krivina.
Preporučeno rješenje: Kupac ažurira crtež kako bi identificirao debljinu osnove, smjer gazećeg sloja, gotove dimenzije, vidljivo lice, toleranciju rezanja, stranu neravnina, linije savijanja i prihvatljivo lokalno izravnavanje. Reprezentativni prvi artikal se reže i savija pre masovne proizvodnje. Dobavljač zatim pakuje dijelove prema broju crteža i orijentaciji sa zaštićenim separatorima.
Vrijednost odluke kupca: Dodati crtež i kontrola prvog artikla smanjuju sortiranje, preradu, pogrešnu instalaciju i odbacivanje površine. Ispravno poređenje je cijena po prihvaćenom izrađenom panelu, a ne samo cijena po listu.
Kada je kupovina materijala po mjeri bolja od rezanja cijelih listova?
Kupovina punih listova može biti prikladna kada proizvođač ima stabilnu opremu, fleksibilne zahtjeve za ugnježđenjem i dovoljan kapacitet rukovanja. Isporuka po veličini može biti ekonomičnija kada se isti praznici ponavljaju, kada je površina vrlo vidljiva ili rukovanje izvozom stvara visok rizik od ogrebotina i varijacija u dimenzijama.
| Supply Option | Glavna prednost | Glavni rizik | Best Fit |
|---|---|---|---|
| Pune listove | Maksimalna fleksibilnost za ugnježđenje i promjene dizajna | Više unutrašnjeg rukovanja, podešavanja rezanja, kontrole otpada i površinskog rizika | Proizvođači sa uspostavljenom sposobnošću rezanja i inspekcije |
| Pravokutni izrezani blankovi | Smanjeno rukovanje i ponovljive dimenzije praznine | Greške u crtanju utiču na celu seriju | Ponovljeni paneli, koraci, poklopci i komponente kutije sa alatima |
| Profilno rezani prvi artikli i proizvodni dijelovi | Manje interne varijacije procesa i jasnija odgovornost dobavljača | Zahtijeva kompletne crteže, zapise o odobrenjima i kontrolu promjena | Složeni profili, vidljivi dijelovi i projektno kontrolirani sklopovi |
Šta treba da sadrži RFQ aluminijumske ploče sa dijamantskim gazištem?
Kompletan RFQ trebao bi omogućiti dobavljačima da citiraju isti materijal, obim rezanja, inspekciju i zahtjeve za pakovanje. Kupci treba da obezbede:
- Aplikacija, crtež gotovog dijela, broj revizije i količina
- Zahtjev za leguru i temperaturu, ili zahtjev da dobavljač predloži opciju
- Debljina osnovnog metala, veličina lima, šara gazećeg sloja i orijentacija šare
- Vidljivo lice, zahtjevi za zaštitnim filmom i prihvatljivo stanje površine
- Metoda rezanja ako je odredio kupac, ili zahtjevi za performanse ako dobavljač može predložiti proces
- Završne dimenzije, tolerancije, pravougaonost, tačnost profila i zahtjevi za rupom
- Zahtjevi za smjer bušenja, završna obrada rubova, obrada uglova i otvoreni rubovi
- Linije savijanja, smjer savijanja, prihvatljivo izravnavanje uzorka i nizvodno zavarivanje ili premazivanje
- Količina prvog artikla, metoda inspekcije, uzorkovanje, evidencija i proces neusklađenosti
- Označavanje komada, broj crteža, oznake za orijentaciju, preplitanje, ograničenja paleta, odredište i Incoterm
- MOQ, prognoza, cilj isporuke i da li su dozvoljene delimične isporuke
Često postavljana pitanja
Treba li debljina dijamantske ploče gazećeg sloja uključiti izdignuti uzorak?
RFQ treba razlikovati debljinu osnovnog metala od ukupne visine uzorka. Podešavanje mašine, proračuni čvrstoće, planiranje savijanja i prihvatanje mogu biti netačni kada se dve vrednosti tretiraju kao isto merenje.
Da li se aluminijumski lim dijamantskog gazećeg sloja može rezati testerom?
Da, sečenje testerom može odgovarati pravim rezovima kada se ispitaju stvarna legura i debljina. Stabilan oslonac, zaštićeno stezanje, kontrolirano uvlačenje, površinska zaštita i inspekcija neravnina su neophodni.
Da li smicanje oštećuje dijamantski uzorak?
Smicanje može deformirati ili izravnati uzorak blizu ruba reza. Da li je to prihvatljivo zavisi od zahtjeva za vidljivost lica, ekspozicije rubova, tolerancije i nizvodnog oblikovanja. Trebalo bi odobriti reprezentativno ispitivanje.
Može li zaštitna folija ostati na listu tokom rezanja?
Tek kada je film potvrđen kao prikladan za odabrani proces. Nepoznati film može izgorjeti, kontaminirati rub, zadržati vlagu, stvoriti talog ili izazvati neprihvatljiva oštećenja površine.
Kada treba razmotriti rezanje vodenim mlazom ili laserom?
Mogu se uzeti u obzir za složene profile ili strože zahtjeve procesa. Kupac treba da uporedi osetljivost na toplotu, stanje ivica, toleranciju, čišćenje, kompatibilnost filma, zapreminu i ukupne troškove koristeći stvarni materijal.
Da li je bitan smjer bušenja?
Da. Smjer brušenja je bitan kada je rub vidljiv, rukovalac njime rukuje, postavljen na drugu komponentu, obložen, zapečaćen ili savijen. Crtež treba da identifikuje dozvoljenu stranu ivice i zahteve za završnu obradu.
Kada je neophodan prvi članak?
Prvi artikal je vrijedan za nove crteže, čvrste tolerancije, vidljive površine, složene profile, sekundarno savijanje, zahtjeve za zaštićenim filmom ili ponovnu proizvodnju gdje će se jedna postavka koristiti za punu narudžbu.
Zatražite pregled gazećeg sloja po mjeri
Za pregled specifičnog projekta, navedite leguru i temperament, debljinu osnove, veličinu lima, šaru gazećeg sloja, gotov crtež, vidljivu površinu, toleranciju rezanja, smjer ivica, zahtjeve savijanja, količinu, inspekciju, pakovanje, odredište i raspored isporuke preko stranice TOP METAL ponude i tehničkog pregleda. Dobavljač tada može pregledati dostupnost materijala, izvodljivost rezanja po veličini, zahtjeve za uzorkom, obim obrade, inspekciju, izvozno pakovanje, MOQ, vrijeme isporuke i isključenje ponude prije proizvodnje.
Zatražite ponudu dijamantskog gazišta aluminijumskog lima sa legurom, temperamentom, debljinom osnove, šarom gazećeg sloja, gotovim crtežom, tolerancijom rezanja, vidljivom površinom, savijanjem, pregledom, pakovanjem i detaljima isporuke koji su potrebni za uporedivu ponudu.