
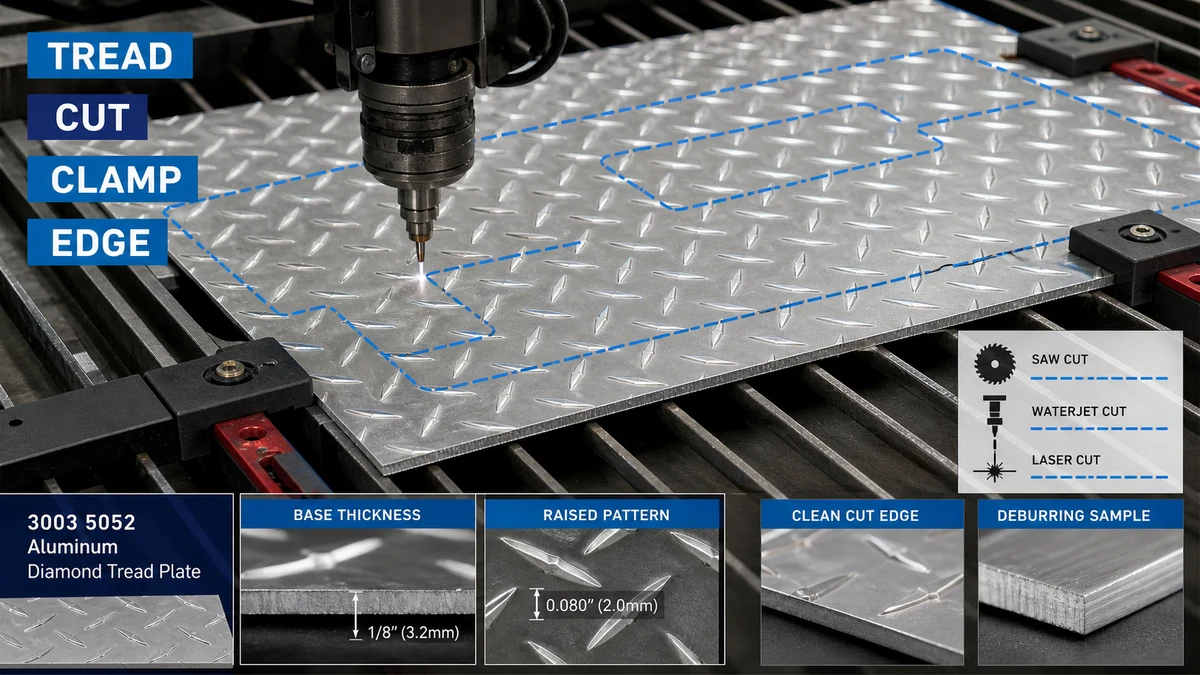
फैब्रिकेटर्स को शीट की आधार-धातु की मोटाई, उभरे हुए पैटर्न की ऊंचाई, किनारे की सहनशीलता, दृश्य-चेहरे की आवश्यकता, गर्मी संवेदनशीलता और डाउनस्ट्रीम झुकने के आधार पर काटने की विधि का चयन करना चाहिए। शीट को पूरी तरह से समर्थित किया जाना चाहिए, संरक्षित संपर्क बिंदुओं के माध्यम से क्लैंप किया जाना चाहिए, परीक्षण-अनुमोदित प्रक्रिया के साथ काटा जाना चाहिए, और ट्रेड को समतल किए बिना या दृश्य सतह को नुकसान पहुंचाए बिना डीबर्ड किया जाना चाहिए।
यह मुद्दा मेटल फैब्रिकेटर्स, फ़्लोरिंग ठेकेदारों, टूलबॉक्स निर्माताओं, वाहन-बॉडी बिल्डरों, एक्सेस-प्लेटफ़ॉर्म आपूर्तिकर्ताओं और औद्योगिक पैनल खरीदारों के लिए महत्वपूर्ण है। किसी प्रक्रिया का चयन करने से पहले, खरीदारों को सामग्री और उपलब्ध कॉन्फ़िगरेशन की पुष्टि करनी चाहिए एल्यूमीनियम शीट उत्पाद श्रेणी और समर्पित एल्यूमीनियम डायमंड ट्रेड शीट रेंज.
डायमंड ट्रेड एल्युमिनियम शीट को काटना फ्लैट शीट की तुलना में अधिक कठिन क्यों है?
डायमंड ट्रेड शीट काटने के उपकरण के लिए एक समान सतह प्रस्तुत नहीं करती है। उभरा हुआ पैटर्न असमान संपर्क बनाता है, जबकि बेस शीट में संरचनात्मक मोटाई होती है। यदि मशीन की सेटिंग्स आधार मोटाई के बजाय कुल ऊंचाई पर आधारित हैं, तो फैब्रिकेटर गलत कतरनी निकासी, आरा सेटअप, समर्थन रिक्ति, या मोड़ भत्ता चुन सकता है।
| चर काटना | क्या पुष्टि होनी चाहिए | अगर इसे नजरअंदाज किया गया तो जोखिम उठाएं |
|---|---|---|
| बेस-मेटल की मोटाई | मोटाई को उठे हुए ट्रेड से अलग से मापा जाता है | गलत मशीन क्षमता, कटिंग सेटअप और डाउनस्ट्रीम मोड़ गणना |
| पैटर्न की ऊंचाई और दिशा | उभरा हुआ पैटर्न प्रोफ़ाइल, दृश्यमान चेहरा, और तैयार भाग पर अभिविन्यास | चपटे हीरे, असंगत उपस्थिति, या गलत पैनल अभिविन्यास |
| धार सहनशीलता | आवश्यक कट आकार, चौकोरता, प्रोफ़ाइल सटीकता और गड़गड़ाहट स्वीकृति | वेल्डिंग, झुकने, बन्धन या संयोजन के दौरान हिस्से फिट नहीं होते हैं |
| सतह की स्थिति | मिल फिनिश, सजावटी चेहरा, सुरक्षात्मक फिल्म, और खरोंच स्वीकृति | क्लैंप के निशान, जली हुई फिल्म, संदूषण, या दृश्यमान हैंडलिंग क्षति |
| डाउनस्ट्रीम प्रक्रिया | झुकना, रोल करना, वेल्डिंग करना, कोटिंग करना, बांधना, या किनारे को एक्सपोज़र करना | रिक्त स्थान के रूप में स्वीकार्य कटौती बाद में निर्माण या परिष्करण के दौरान विफल हो सकती है |
फैब्रिकेटर्स को आधार की मोटाई और पैटर्न की ऊंचाई कैसे मापनी चाहिए?
आधार की मोटाई और समग्र पैटर्न की ऊंचाई अलग-अलग दर्ज की जानी चाहिए। उभरे हुए हीरे सतह ज्यामिति का हिस्सा हैं, नाममात्र आधार-धातु की मोटाई का विकल्प नहीं। खरीद के लिए, चित्र और आरएफक्यू में यह बताया जाना चाहिए कि कौन सा मोटाई मूल्य स्वीकृति को नियंत्रित करता है।
एक उपयोगी प्राप्त चेक में शामिल हैं:
- नाममात्र आधार-धातु की मोटाई और अनुमत सहनशीलता
- समग्र शीट आयाम और चौकोरता
- पैटर्न प्रकार, अभिविन्यास, और दृश्यमान चेहरा
- ऊंचे पदचिह्न के कारण सपाटता और स्थानीय कंपन
- सतह पर खरोंच, दाग, किनारे की क्षति, और सुरक्षात्मक-फिल्म की स्थिति
- पता लगाने की क्षमता के लिए लॉट या पैकेज की पहचान
जब खरीदार को बार-बार रिक्त स्थान की आवश्यकता होती है, तो ड्राइंग को यह भी परिभाषित करना चाहिए कि क्या आयाम कटे हुए किनारे, पैटर्न की केंद्र रेखा या किसी अन्य नियंत्रित संदर्भ से मापा जाता है। यह आपूर्तिकर्ता और फैब्रिकेटर को विभिन्न निरीक्षण विधियों का उपयोग करने से रोकता है।
कौन सी काटने की विधि सीधे कट, प्रोफाइल और सख्त सहनशीलता के लिए उपयुक्त है?
सही प्रक्रिया भाग की ज्यामिति, सहनशीलता, आयतन, किनारे की गुणवत्ता, गर्मी संवेदनशीलता और उपलब्ध उपकरण पर निर्भर करती है। प्रत्येक डायमंड ट्रेड एल्यूमीनियम शीट के लिए कोई एकल कटिंग विधि स्वचालित रूप से सर्वोत्तम नहीं है।
| काटने की विधि | उपयुक्त उपयोग | मुख्य नियंत्रण बिंदु | संभावित सीमा |
|---|---|---|---|
| काटते हुए देखा | सीधे दुकान में कटौती, बार-बार आयताकार रिक्त स्थान, और सामान्य निर्माण कार्य | पूर्ण शीट समर्थन, नियंत्रित फ़ीड, संरक्षित क्लैंपिंग, और वास्तविक मिश्र धातु और मोटाई पर परीक्षण | यदि समर्थन खराब है तो कंपन, किनारे की गड़गड़ाहट, सतह खरोंच, या पैटर्न आंदोलन |
| बाल काटना | तेज़ सीधे कट जहां सीमित किनारे और पैटर्न विरूपण स्वीकार्य है | आधार की मोटाई, निकासी, ब्लेड की स्थिति और दृश्यमान चेहरे का अभिविन्यास | कटे हुए किनारे के पास ट्रेड लुढ़क सकता है, चपटा हो सकता है या विकृत हो सकता है |
| लेजर कटिंग | जटिल प्रोफ़ाइल या दोहराए गए आकार जहां प्रक्रिया क्षमता और किनारे की आवश्यकताएं इसे उचित ठहराती हैं | हीट इनपुट, सुरक्षात्मक-फिल्म अनुकूलता, किनारे का मलिनकिरण, संदूषण, और परीक्षण अनुमोदन | दृश्यमान या डाउनस्ट्रीम-तैयार भागों के लिए थर्मल प्रभाव या फिल्म क्षति अस्वीकार्य हो सकती है |
| वॉटरजेट काटना | जटिल प्रोफाइल जहां थर्मल प्रभाव को सीमित करना महत्वपूर्ण है | समर्थन, पानी और अपघर्षक नियंत्रण, किनारे की स्थिति, सुखाने और काटने के बाद की सफाई | परियोजना के लिए प्रक्रिया लागत, गीली हैंडलिंग और किनारे की स्थिति का मूल्यांकन किया जाना चाहिए |
| आपूर्तिकर्ता कट-टू-साइज़ सेवा | बार-बार रिक्त स्थान, निर्यात परियोजनाएं, और कम आंतरिक हैंडलिंग भिन्नता चाहने वाले खरीदार | अनुमोदित ड्राइंग, सहनशीलता, गड़गड़ाहट दिशा, दृश्यमान चेहरा, अंकन, पैकिंग और निरीक्षण | उत्पादन के बाद बदलावों के लिए स्थानीय स्तर पर कटौती की बजाय प्रतिस्थापन की आवश्यकता हो सकती है |
स्लिप-प्रतिरोधी फर्श, सीढ़ियों, प्लेटफार्मों और औद्योगिक पैनलों के लिए, खरीदार समीक्षा कर सकते हैं डायमंड ट्रेड स्लिप-प्रतिरोधी एल्यूमीनियम शीट विन्यास। एक अन्य प्रासंगिक संदर्भ है एल्यूमीनियम चेकर प्लेट विकल्प। सटीक काटने की विधि को अभी भी उद्धृत मिश्र धातु, मोटाई, पैटर्न और तैयार भाग के विरुद्ध अनुमोदित किया जाना चाहिए।
शीट को कैसे सहारा दिया जाना चाहिए और कैसे जकड़ना चाहिए?
असमान समर्थन कंपन, बकबक, गलत कट और चपटे चलने का एक सामान्य कारण है। जब यह कम संख्या में संपर्क बिंदुओं पर टिका होता है तो उभरा हुआ पैटर्न शीट को चट्टानी बना सकता है। इसलिए समर्थन को कार्य क्षेत्र को कवर करना चाहिए और काटने के दौरान स्थिर रहना चाहिए।
अच्छे समर्थन और क्लैम्पिंग अभ्यास में शामिल होना चाहिए:
- एक साफ समर्थन सतह जो दृश्यमान चेहरे को खरोंच नहीं करती है
- गति या गिरने से होने वाली क्षति को रोकने के लिए कट के दोनों किनारों पर पर्याप्त समर्थन
- संरक्षित क्लैंप संपर्क बिंदु जो उभरे हुए हीरों को कुचलते या पॉलिश नहीं करते हैं
- जब संभव हो तो क्लैंपिंग को अंतिम दृश्य क्षेत्र से दूर रखें
- सजावटी चेहरे और पैटर्न की दिशा की स्पष्ट पहचान
- बड़े रिक्त स्थान के लिए हैंडलिंग योजना ताकि कट पूरा होने के बाद पैनल मुड़े नहीं
क्लैम्पिंग बल को अनियंत्रित दबाव बिंदु के रूप में ट्रेड पैटर्न का उपयोग किए बिना सामग्री को सुरक्षित रूप से पकड़ना चाहिए। बार-बार उत्पादन के लिए, खरीदार और फैब्रिकेटर को प्रत्येक शीट के लिए अस्थायी प्लेसमेंट पर निर्भर रहने के बजाय एक स्थिरता या समर्थन व्यवस्था को मंजूरी देनी चाहिए।
गर्मी, गड़गड़ाहट और किनारे की विकृति को कैसे नियंत्रित किया जा सकता है?
थर्मल कटिंग और मैकेनिकल कटिंग अलग-अलग जोखिम पैदा करते हैं। थर्मल प्रक्रियाएं सुरक्षात्मक फिल्म को प्रभावित कर सकती हैं, किनारे का रंग फीका कर सकती हैं, या स्थानीय ताप विरूपण ला सकती हैं। यांत्रिक प्रक्रियाएं गड़गड़ाहट, लुढ़के हुए किनारे, चटकारे के निशान या पैटर्न का स्थानीय चपटापन पैदा कर सकती हैं।
ताप-नियंत्रण प्रश्न
- क्या चयनित कटिंग प्रक्रिया के लिए सुरक्षात्मक फिल्म स्वीकृत है?
- क्या असेंबली के बाद भी बढ़त दिखाई देगी?
- क्या काटने के बाद हिस्से को वेल्ड किया जाएगा, लेपित किया जाएगा, एनोडाइज किया जाएगा, जोड़ा जाएगा या सील किया जाएगा?
- क्या खरीदार स्थानीय मलिनकिरण की अनुमति देता है या उसे स्पष्ट रूप से साफ किनारे की आवश्यकता होती है?
- फिल्म के अवशेष, संदूषण, नमी, या अपघर्षक कण कैसे हटाये जायेंगे?
गड़गड़ाहट और किनारे-परिष्करण प्रश्न
- काटने के बाद गड़गड़ाहट किस तरफ हो सकती है?
- क्या किनारा ऑपरेटरों, ग्राहकों, सीलों, केबलों या अन्य घटकों के संपर्क में है?
- ट्रेड का स्वरूप बदलने से पहले कितनी डिबरिंग की अनुमति है?
- क्या कोनों को गोलाकार, चैम्फर्ड या संरक्षित किया जाना चाहिए?
- क्या किनारे की फिनिशिंग से अंतिम आयाम या फिटिंग सहनशीलता बदल जाएगी?
झुकने या जोड़ने से पहले पैटर्न की दिशा की योजना क्यों बनाई जानी चाहिए?
पैटर्न की दिशा उपस्थिति, जल निकासी, पकड़ अभिविन्यास, पैनल मिलान और निर्माण लेआउट को प्रभावित करती है। यदि भागों को केवल सामग्री उपज को अधिकतम करने के लिए नेस्ट किया गया है, तो आसन्न पैनल स्थापना के बाद अलग-अलग चलने की दिशा दिखा सकते हैं।
काटने से पहले, ड्राइंग को पहचानना चाहिए:
- दिखने वाला चेहरा
- आवश्यक चलने की दिशा
- झुकने की रेखा और मोड़ की दिशा
- वे क्षेत्र जहां टूलींग द्वारा पैटर्न को समतल किया जा सकता है
- आसन्न पैनलों के बीच संयुक्त रेखाएँ
- फास्टनर, वेल्ड, हिंज और किनारे की स्थिति
झुकने का परीक्षण वास्तविक सामग्री पर किया जाना चाहिए क्योंकि उठा हुआ पैटर्न उपकरण के संपर्क को बदल देता है। खरीदार को यह परिभाषित करना चाहिए कि क्या मोड़ के पास स्थानीय पैटर्न का समतल होना स्वीकार्य है और क्या भाग का निरीक्षण गठन से पहले या बाद में किया जाएगा।
विशिष्ट औद्योगिक स्टेप-पैनल ऑर्डर में क्या होता है?
परिदृश्य: कटे और मुड़े हुए ट्रेड पैनल
व्यावसायिक पृष्ठभूमि: एक उपकरण निर्माता एक्सेस चरणों और हटाने योग्य सर्विस पैनलों के लिए डायमंड ट्रेड एल्यूमीनियम शीट का ऑर्डर देता है। भागों को सीधे कट, कई छेद, दो मोड़ और एक दृश्यमान मिल-फिनिश सतह की आवश्यकता होती है।
समस्या: पहला बैच समग्र आयामों में फिट बैठता है, लेकिन असेंबली के दौरान कई पैनल हिलते हैं, कटे हुए किनारों के पास का ट्रेड चपटा हो जाता है, और स्थापना के बाद क्लैंप के निशान दिखाई देते रहते हैं। कुछ मुड़े हुए हिस्से असंगत पैटर्न दिशा भी दर्शाते हैं।
कारण: आरएफक्यू ने समग्र मोटाई और शीट आकार को सूचीबद्ध किया लेकिन आधार मोटाई को पैटर्न की ऊंचाई से अलग नहीं किया। इसमें दृश्यमान चेहरा, गड़गड़ाहट की दिशा, पैटर्न अभिविन्यास, क्लैंपिंग सुरक्षा, काटने के बाद सपाटता और मोड़ के पास स्वीकार्य पैटर्न विरूपण को भी छोड़ दिया गया।
अनुशंसित समाधान: खरीदार आधार की मोटाई, चलने की दिशा, तैयार आयाम, दृश्य चेहरा, कट सहनशीलता, गड़गड़ाहट पक्ष, मोड़ रेखाएं और स्वीकार्य स्थानीय फ़्लैटनिंग की पहचान करने के लिए ड्राइंग को अपडेट करता है। थोक उत्पादन से पहले एक प्रतिनिधि प्रथम वस्तु को काटा और मोड़ा जाता है। इसके बाद आपूर्तिकर्ता संरक्षित विभाजकों के साथ ड्राइंग संख्या और अभिविन्यास के आधार पर भागों को पैक करता है।
क्रेता निर्णय मूल्य: जोड़ा गया ड्राइंग और प्रथम-लेख नियंत्रण छँटाई, पुनः कार्य, गलत स्थापना और सतह अस्वीकृति को कम करता है। सही तुलना प्रति स्वीकृत निर्मित पैनल की लागत है, न कि केवल प्रति शीट की कीमत।
पूरी शीट काटने की तुलना में कट-टू-साइज़ सामग्री खरीदना कब बेहतर है?
पूरी शीट खरीदना तब उपयुक्त हो सकता है जब फैब्रिकेटर के पास स्थिर उपकरण, लचीली नेस्टिंग आवश्यकताएं और पर्याप्त हैंडलिंग क्षमता हो। जब समान रिक्त स्थान दोहराए जाते हैं, सतह अत्यधिक दिखाई देती है, या निर्यात हैंडलिंग से खरोंच और आयामी भिन्नता का उच्च जोखिम पैदा होता है, तो कट-टू-साइज आपूर्ति अधिक किफायती हो सकती है।
| आपूर्ति विकल्प | मुख्य लाभ | मुख्य जोखिम | सर्वोत्तम फ़िट |
|---|---|---|---|
| पूर्ण पत्रक | नेस्टिंग और डिज़ाइन परिवर्तन के लिए अधिकतम लचीलापन | अधिक आंतरिक हैंडलिंग, कटिंग सेटअप, स्क्रैप नियंत्रण और सतह जोखिम | स्थापित कटिंग और निरीक्षण क्षमता वाले फैब्रिकेटर |
| आयताकार कट-टू-साइज़ रिक्त स्थान | कम हैंडलिंग और दोहराए जाने योग्य रिक्त आयाम | ड्राइंग की गलतियाँ पूरे बैच को प्रभावित करती हैं | बार-बार पैनल, चरण, कवर और टूलबॉक्स घटक |
| प्रोफाइल-कट प्रथम लेख और उत्पादन भाग | कम आंतरिक प्रक्रिया भिन्नता और स्पष्ट आपूर्तिकर्ता जिम्मेदारी | पूर्ण चित्र, अनुमोदन रिकॉर्ड और परिवर्तन नियंत्रण की आवश्यकता है | जटिल प्रोफ़ाइल, दृश्य भाग और प्रोजेक्ट-नियंत्रित असेंबली |
डायमंड ट्रेड एल्यूमीनियम शीट आरएफक्यू में क्या शामिल होना चाहिए?
एक पूर्ण आरएफक्यू को आपूर्तिकर्ताओं को समान सामग्री, कटिंग स्कोप, निरीक्षण और पैकिंग आवश्यकताओं को उद्धृत करने की अनुमति देनी चाहिए। खरीदारों को प्रदान करना चाहिए:
- आवेदन, तैयार भाग की ड्राइंग, संशोधन संख्या और मात्रा
- मिश्र धातु और टेम्परेचर की आवश्यकता, या आपूर्तिकर्ता से एक विकल्प प्रस्तावित करने का अनुरोध
- बेस-मेटल की मोटाई, शीट का आकार, ट्रेड पैटर्न और पैटर्न ओरिएंटेशन
- दृश्यमान चेहरा, सुरक्षात्मक-फिल्म की आवश्यकता, और स्वीकार्य सतह की स्थिति
- काटने की विधि यदि खरीदार द्वारा तय की गई है, या प्रदर्शन आवश्यकताएँ यदि आपूर्तिकर्ता प्रक्रिया का प्रस्ताव कर सकता है
- तैयार आयाम, सहनशीलता, चौकोरता, प्रोफ़ाइल सटीकता और छेद की आवश्यकताएं
- गड़गड़ाहट दिशा, किनारे की समाप्ति, कोने का उपचार, और उजागर किनारे की आवश्यकताएं
- मोड़ रेखाएं, मोड़ दिशा, स्वीकार्य पैटर्न फ़्लैटनिंग, और डाउनस्ट्रीम वेल्डिंग या कोटिंग
- पहला-अनुच्छेद मात्रा, निरीक्षण विधि, नमूनाकरण, रिकॉर्ड और गैर-अनुरूपता प्रक्रिया
- टुकड़ा अंकन, ड्राइंग संख्या, अभिविन्यास चिह्न, इंटरलीविंग, पैलेट सीमाएं, गंतव्य और इनकोटर्म
- MOQ, पूर्वानुमान, वितरण लक्ष्य, और क्या आंशिक शिपमेंट की अनुमति है
अक्सर पूछे जाने वाले प्रश्न
क्या डायमंड ट्रेड शीट की मोटाई में उभरा हुआ पैटर्न शामिल होना चाहिए?
आरएफक्यू को बेस-मेटल की मोटाई को समग्र पैटर्न की ऊंचाई से अलग करना चाहिए। जब दो मानों को एक ही माप के रूप में माना जाता है तो मशीन सेटअप, शक्ति गणना, मोड़ योजना और स्वीकृति गलत हो सकती है।
क्या डायमंड ट्रेड एल्यूमीनियम शीट को आरी से काटा जा सकता है?
हां, जब वास्तविक मिश्र धातु और मोटाई का परीक्षण किया जाता है तो आरी कटिंग सीधे निर्माण कटौती के अनुरूप हो सकती है। स्थिर समर्थन, संरक्षित क्लैम्पिंग, नियंत्रित फ़ीड, सतह सुरक्षा और गड़गड़ाहट निरीक्षण आवश्यक हैं।
क्या कतरनी हीरे के पैटर्न को नुकसान पहुंचाती है?
कतरनी कटे हुए किनारे के पास पैटर्न को विकृत या चपटा कर सकती है। यह स्वीकार्य है या नहीं यह दृश्य-चेहरे की आवश्यकता, किनारे के प्रदर्शन, सहनशीलता और डाउनस्ट्रीम गठन पर निर्भर करता है। एक प्रतिनिधि परीक्षण को मंजूरी दी जानी चाहिए.
क्या काटने के दौरान सुरक्षात्मक फिल्म शीट पर रह सकती है?
केवल तभी जब फिल्म चयनित प्रक्रिया के लिए उपयुक्त होने की पुष्टि हो जाए। अज्ञात फिल्म जल सकती है, किनारे को दूषित कर सकती है, नमी को फँसा सकती है, अवशेष बना सकती है, या अस्वीकार्य सतह क्षति उत्पन्न कर सकती है।
वॉटरजेट या लेजर कटिंग पर कब विचार किया जाना चाहिए?
जटिल प्रोफाइल या सख्त प्रक्रिया आवश्यकताओं के लिए उन पर विचार किया जा सकता है। खरीदार को वास्तविक सामग्री का उपयोग करके गर्मी संवेदनशीलता, किनारे की स्थिति, सहनशीलता, सफाई, फिल्म अनुकूलता, मात्रा और कुल लागत की तुलना करनी चाहिए।
क्या गड़गड़ाहट की दिशा मायने रखती है?
हाँ। गड़गड़ाहट की दिशा तब मायने रखती है जब किनारा दिखाई देता है, ऑपरेटरों द्वारा संभाला जाता है, किसी अन्य घटक के खिलाफ फिट किया जाता है, लेपित, सील किया जाता है, या मुड़ा हुआ होता है। ड्राइंग को अनुमत गड़गड़ाहट पक्ष और परिष्करण आवश्यकता की पहचान करनी चाहिए।
पहला लेख कब आवश्यक है?
एक पहला लेख नई ड्राइंग, सख्त सहनशीलता, दृश्य सतहों, जटिल प्रोफाइल, माध्यमिक झुकने, संरक्षित-फिल्म आवश्यकताओं या बार-बार उत्पादन के लिए मूल्यवान है जहां एक सेटअप का उपयोग पूर्ण ऑर्डर के लिए किया जाएगा।
कट-टू-साइज़ ट्रेड शीट समीक्षा का अनुरोध करें
परियोजना-विशिष्ट समीक्षा के लिए, शीर्ष धातु उद्धरण और तकनीकी समीक्षा पृष्ठ के माध्यम से मिश्र धातु और स्वभाव, आधार की मोटाई, शीट का आकार, चलने का पैटर्न, तैयार ड्राइंग, दृश्यमान चेहरा, काटने की सहनशीलता, गड़गड़ाहट की दिशा, झुकने की आवश्यकताएं, मात्रा, निरीक्षण, पैकिंग, गंतव्य और वितरण कार्यक्रम प्रदान करें। इसके बाद आपूर्तिकर्ता उत्पादन से पहले सामग्री की उपलब्धता, आकार में कटौती की व्यवहार्यता, नमूना आवश्यकताओं, प्रसंस्करण के दायरे, निरीक्षण, निर्यात पैकिंग, MOQ, लीड समय और कोटेशन बहिष्करण की समीक्षा कर सकता है।
डायमंड ट्रेड एल्यूमीनियम शीट कोटेशन का अनुरोध करें एक तुलनीय प्रस्ताव के लिए आवश्यक मिश्र धातु, स्वभाव, आधार मोटाई, चलने का पैटर्न, तैयार ड्राइंग, काटने की सहनशीलता, दृश्यमान चेहरा, झुकने, निरीक्षण, पैकिंग और वितरण विवरण के साथ।