
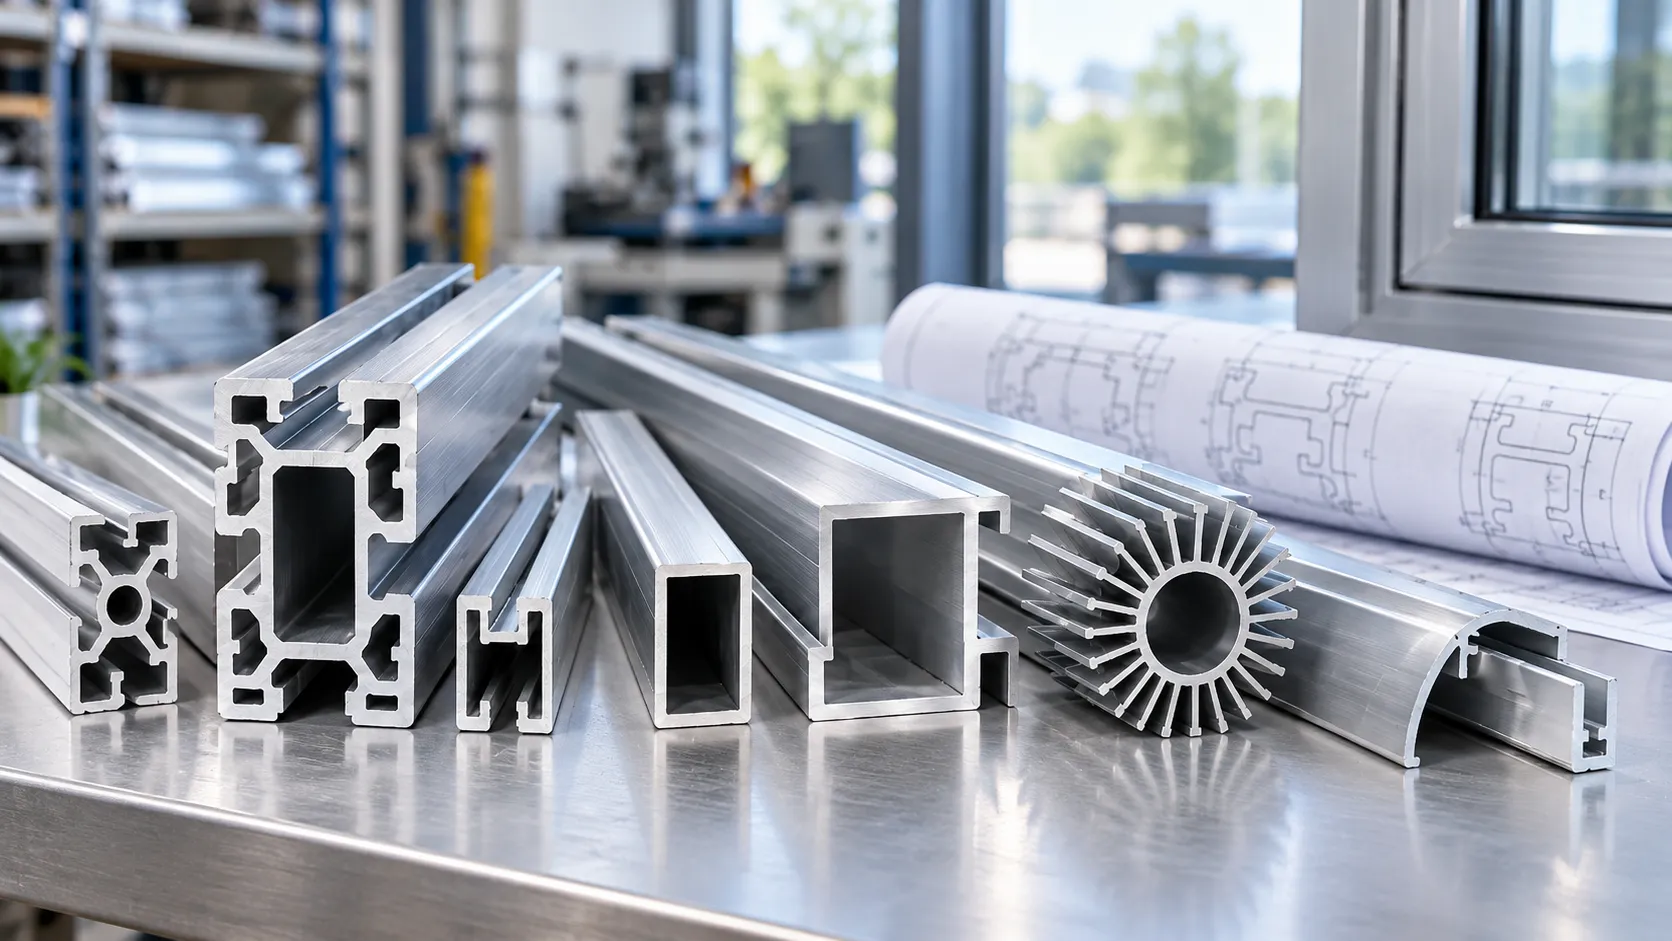
एल्यूमीनियम प्रोफ़ाइल एक एल्यूमीनियम या एल्यूमीनियम-मिश्र धातु उत्पाद है जिसमें एक परिभाषित क्रॉस-अनुभागीय आकार होता है जो इसकी लंबाई के साथ जारी रहता है। निर्माण और औद्योगिक आपूर्ति में, यह शब्द आमतौर पर एक एक्सट्रूडेड सेक्शन को संदर्भित करता है: एक गर्म, ठोस बिलेट को आवश्यक आकार का उत्पादन करने के लिए एक आकार के डाई के माध्यम से दबाया जाता है। प्रोफाइल में खुले चैनल, संलग्न गुहाएं, पसलियां या बढ़ते खांचे हो सकते हैं। उनका आकार उन्हें अन्य घटकों का समर्थन करने, पता लगाने, कनेक्ट करने या घेरने में मदद कर सकता है। क्रॉस-सेक्शन मूल उत्पाद की पहचान करता है, लेकिन मिश्र धातु, तापमान, सतह खत्म और आयामी आवश्यकताएं किसी विशेष अनुप्रयोग के लिए आवश्यक विनिर्देश निर्धारित करती हैं।
एल्यूमिनियम प्रोफाइल क्या परिभाषित करता है?
क्रॉस-सेक्शन रूपरेखा से अधिक वर्णन करता है
प्रोफ़ाइल के कटे सिरे को देखें. बाहरी रूपरेखा इसके समग्र स्वरूप को दर्शाती है; दीवारें, आंतरिक स्थान और खांचे बताते हैं कि यह अन्य भागों के साथ कैसे बातचीत कर सकता है। एक चैनल को एक पैनल किनारा प्राप्त हो सकता है, जबकि एक नाली एक संभोग घटक के लिए एक स्थान प्रदान कर सकती है। ये विशेषताएँ प्रत्येक स्थिति में अलग-अलग निर्मित होने के बजाय एक्सट्रूज़न के साथ जारी रहती हैं।
आकार और कार्य के बीच का संबंध एक उपयोगी प्रोफ़ाइल विवरण को "एल्यूमीनियम सामग्री" के अस्पष्ट अनुरोध से अलग करता है। एक खोखला अनुभाग, एक फ़्रेमिंग सदस्य और एक सजावटी ट्रिम सभी एल्यूमीनियम प्रोफाइल हो सकते हैं, भले ही वे विभिन्न समस्याओं का समाधान करते हों। टॉप मेटल की एल्युमीनियम प्रोफाइल रेंज इसमें फ़्रेम, ट्रिम्स, बाड़ों और निर्मित असेंबली के लिए अनुभाग शामिल हैं।
एक प्रोफ़ाइल, एक एक्सट्रूज़न और एक तैयार घटक अलग-अलग विवरण हैं
"प्रोफ़ाइल" अनुभाग ज्यामिति पर जोर देता है। "एक्सट्रूज़न" विनिर्माण प्रक्रिया को संदर्भित करता है और इसका उत्पादन के लिए व्यावसायिक रूप से भी उपयोग किया जाता है। एक तैयार घटक एक एक्सट्रूज़न के रूप में शुरू हो सकता है लेकिन फिर उसे काटा, ड्रिल किया जा सकता है, पीसा जा सकता है, मोड़ा जा सकता है, जोड़ा जा सकता है या सतह पर उपचारित किया जा सकता है। एल्युमीनियम एक्सट्रूडर काउंसिल इन बाद के ऑपरेशनों को उन चरणों के रूप में वर्णित करती है जो एक्सट्रूज़न को कार्यात्मक घटकों में बदल देते हैं।
इसलिए एक सतत क्रॉस-सेक्शन प्रारंभिक लंबाई का वर्णन करता है, न कि एक पूर्ण नियम कि अंतिम भाग में छेद या कटआउट नहीं हो सकते। इसी तरह, प्रोफ़ाइल का अनुरोध करने से यह स्थापित नहीं होता है कि ऑर्डर लंबी अवधि के लिए है या इंस्टॉलेशन-तैयार घटकों के लिए है। उद्धरणों की तुलना करने से पहले उस अंतर को सुलझाना आवश्यक है।
एल्युमीनियम प्रोफाइल कैसे बनाये जाते हैं?
डाई एक ठोस बिलेट से अनुभाग बनाती है
पारंपरिक गर्म एक्सट्रूज़न में, एल्यूमीनियम बिलेट और टूलींग को पहले से गरम किया जाता है। दबाव तब नरम बिलेट को डाई के माध्यम से मजबूर करता है, जिससे इच्छित खंड के साथ एक लंबाई उत्पन्न होती है। बाहर निकालना के दौरान बिलेट ठोस रहता है; यह किसी सांचे में डाला गया पिघला हुआ एल्यूमीनियम नहीं है। पिघलना और ढलाई बिलेट के पहले के उत्पादन से संबंधित है, न कि एक्सट्रूज़न प्रेस में आकार देने की क्रिया से।
डाई छोड़ने के बाद, प्रोफ़ाइल अपने मिश्र धातु और आवश्यक स्थिति के लिए उपयुक्त शीतलन, यांत्रिक उपचार और उम्र बढ़ने के मार्ग का पालन करती है। ये चरण मायने रखते हैं क्योंकि डाई आकार को परिभाषित करती है, जबकि प्रसंस्करण भौतिक गुणों को भी प्रभावित करता है। अकेले एक रूपरेखा चित्रण दोनों का वर्णन नहीं करता है।
स्थानीय सुविधाओं को अक्सर आगे की प्रक्रिया की आवश्यकता होती है
एक अनुदैर्ध्य खांचे या आंतरिक मार्ग को एक्सट्रूज़न अनुभाग में शामिल किया जा सकता है। किसी विशेष स्थान पर प्रोफ़ाइल में एक छेद, एक अंत जेब या एक स्थानीयकृत माउंटिंग कटआउट एक अलग प्रकार की सुविधा है। ड्रिलिंग, टैपिंग और मिलिंग ऐसे विवरण बनाने के लिए उपयोग किए जाने वाले माध्यमिक कार्यों में से हैं।
एक बाड़े की रेल पर विचार करें जिसमें लगातार खांचे का पता लगाने और उसके सिरों के पास दो बढ़ते छेद हों। नाली एक्सट्रूज़न ज्यामिति से संबंधित है; छेद के स्थान तैयार भाग की ड्राइंग से संबंधित हैं। केवल एक्सट्रूज़न का हवाला देने से छेद की स्थिति और मशीनिंग का दायरा अपरिभाषित रह जाता है। यह उदाहरण दिखाता है कि क्यों "आकार में बाहर निकाला गया" का मतलब "इकट्ठा करने के लिए तैयार" नहीं है।
एल्यूमिनियम प्रोफाइल के प्रकार: आकार और कार्य
ठोस, खोखले और अर्ध-खोखले अनुभाग
बाहर निकाले गए खंडों को आमतौर पर ठोस, खोखला या अर्ध-खोखला के रूप में वर्गीकृत किया जाता है। एक खोखला खंड कम से कम एक शून्य को पूरी तरह से घेर लेता है। एक ठोस खंड न तो खोखला होता है और न ही अर्ध-खोखला होता है और इसमें अभी भी प्रक्षेपण या अन्य विशेषताएं शामिल हो सकती हैं। उदाहरण के लिए, एक कोण ठोस एक्सट्रूज़न के रूप में योग्य हो सकता है; यह शब्द ठोस आयताकार पट्टियों तक सीमित नहीं है। एक अर्ध-खोखला खंड आंशिक रूप से एक स्थान को घेरता है, लेकिन ठोस और अर्ध-खोखले के बीच की सीमा के लिए एक्सट्रूडर के मूल्यांकन की आवश्यकता हो सकती है।
अन्य परिचित विवरण उत्पाद की एक अलग विशेषता को वर्गीकृत करते हैं। "टी-स्लॉट," "कस्टम" और "एनोडाइज्ड" "खोखले" के विकल्प नहीं हैं; एक एकल प्रोफ़ाइल इनमें से एक से अधिक विवरणों को फिट कर सकती है।
| विवरण | यह क्या पहचानता है | यह क्या स्थापित नहीं करता |
|---|---|---|
| ठोस, खोखला या अर्ध-खोखला | अनुभाग की धातु और आंतरिक स्थान की व्यवस्था | मिश्रधातु, स्वभाव या भार क्षमता |
| चैनल, कोण या टी-स्लॉट | एक पहचानने योग्य आकार या कार्यात्मक विशेषता | हर आयाम या संभोग-भाग फिट बैठता है |
| मानक या कस्टम | क्या मौजूदा अनुभाग या प्रोजेक्ट-परिभाषित ज्यामिति की आवश्यकता है | स्टॉक की उपलब्धता या तैयार मशीनिंग का दायरा |
| मिल फिनिश, एनोडाइज्ड या लेपित | आवश्यक सतह स्थिति | संपूर्ण सामग्री या आयामी विशिष्टता |
विवरण एक साथ काम करते हैं. उदाहरण के लिए, "एनोडाइज्ड फ़िनिश के साथ कस्टम खोखली प्रोफ़ाइल" को एक पहचान योग्य क्रम बनने से पहले अभी भी एक ड्राइंग, सामग्री की स्थिति और फ़िनिशिंग की आवश्यकता होती है। वर्गीकरण एक प्रारंभिक बिंदु है, विशिष्टता का विकल्प नहीं।
मानक बनाम कस्टम एल्यूमिनियम प्रोफाइल
एक मौजूदा अनुभाग तब विचार करने योग्य है जब इसका इंटरफेस और समग्र रूप पहले से ही असेंबली के अनुकूल हो। एक कस्टम अनुभाग तब उपयोगी हो जाता है जब भाग को खांचे, पसलियों, गुहाओं या बढ़ते सुविधाओं के एक विशेष संयोजन की आवश्यकता होती है। उन सुविधाओं को एकीकृत करने से अलग-अलग संचालन या घटकों को कम किया जा सकता है, लेकिन लाभ "कस्टम" शब्द के बजाय पूर्ण डिज़ाइन पर निर्भर करता है।
एक्सट्रुडेबिलिटी अभी भी डिज़ाइन पर सीमाएं लगाती है। समग्र अनुभाग आकार, धातु वितरण, गहरी संकीर्ण विशेषताएं और दीवार-मोटाई संतुलन प्रभावित करते हैं कि प्रोफ़ाइल का उत्पादन कितना व्यावहारिक है। मोटे और पतले क्षेत्रों के बीच अचानक परिवर्तन धातु प्रवाह और आयामी नियंत्रण को जटिल बना सकता है। इसलिए प्रत्येक दीवार को पतला बनाना बेहतर या अधिक किफायती हिस्से का स्वचालित मार्ग नहीं है।
किसी प्रोजेक्ट-विशिष्ट अनुभाग के लिए, टॉप मेटल के कस्टम औद्योगिक एल्यूमीनियम एक्सट्रूज़न प्रोफाइल इच्छित इंटरफेस और आवश्यक ज्यामिति के विरुद्ध चर्चा की जा सकती है। एक समान दिखने वाली कैटलॉग तस्वीर के बजाय प्रस्तावित ड्राइंग को भाग को परिभाषित करना चाहिए।
एल्यूमिनियम प्रोफाइल का उपयोग किस लिए किया जाता है?
खिड़की के फ्रेम, ग्लेज़िंग और आर्किटेक्चरल ट्रिम
आर्किटेक्चरल प्रोफाइल खिड़की और दरवाजे के फ्रेम, ग्लेज़िंग असेंबली और ट्रिम के हिस्से प्रदान करते हैं। उनके अनुभाग को उन घटकों को समायोजित करना चाहिए जो इसे पूरा करते हैं, न कि केवल एक आकर्षक दृश्यमान बढ़त बनाते हैं। प्रस्तावित फ्रेम के लिए, उपयोगी चर्चा इस बात से संबंधित है कि ग्लेज़िंग, मेटिंग प्रोफाइल और संबंधित घटक कहाँ बैठते हैं, और असेंबली के बाद कौन सी सतहें दिखाई देती रहती हैं।
एक्सट्रूडेड एल्यूमीनियम विंडो प्रोफाइल उत्पाद श्रेणी में एक उदाहरण हैं। वे घटक हैं, संपूर्ण विंडो के प्रदर्शन का प्रमाण नहीं। किसी इकट्ठे सिस्टम के लिए थर्मल, ध्वनिक या मौसम-प्रतिरोध के दावों के लिए उस सिस्टम के साक्ष्य की आवश्यकता होती है; उनका अनुमान किसी व्यक्तिगत एल्यूमीनियम अनुभाग से नहीं लगाया जाना चाहिए।
मशीन फ्रेम, बाड़े और कार्यात्मक हिस्से
औद्योगिक प्रोफाइल फ्रेम का समर्थन कर सकते हैं, सुरक्षात्मक आवास बना सकते हैं और घटकों के बीच इंटरफेस प्रदान कर सकते हैं। एक बाड़े के लिए डिज़ाइन किया गया अनुभाग एक आवरण के लिए सुविधाओं का पता लगाने के साथ एक गुहा को जोड़ सकता है। एक गर्मी-खत्म करने वाला घटक एक ही एक्सट्रूज़न में पंख और अनुलग्नक सुविधाओं को शामिल कर सकता है। प्रत्येक मामले में, अनुभाग बाहरी आकार प्रदान करने से परे उपयोगी कार्य करता है।
टी-स्लॉट एल्यूमीनियम प्रोफाइल कनेक्शन भूमिका को विशेष रूप से स्पष्ट रूप से चित्रित करते हैं: स्लॉट संगत जुड़ने वाले हार्डवेयर के लिए एक इंटरफ़ेस प्रदान करता है। हालाँकि, समान बाहरी चौड़ाई वाली दो प्रोफ़ाइल आवश्यक रूप से विनिमेय नहीं हैं। एक अलग स्लॉट खोलने या आंतरिक बनाए रखने का आकार बदल सकता है कि क्या नट प्रवेश करता है, बैठता है या ठीक से जुड़ता है। यह एक ज्यामिति जांच है, दोनों उत्पादों को "औद्योगिक प्रोफाइल" कहकर स्थापित नहीं किया गया है।
न ही प्रोफ़ाइल फ़ोटोग्राफ़ फ़्रेम क्षमता या हीट-सिंक प्रदर्शन स्थापित करता है। संपूर्ण मूल्यांकन के लिए प्रासंगिक असेंबली, लोडिंग या थर्मल स्थितियों की भी आवश्यकता होती है। ये एप्लिकेशन-विशिष्ट प्रश्न हैं, जबकि प्रोफ़ाइल विवरण मूल्यांकन किए जा रहे घटक की पहचान करता है।
एक ही प्रोफ़ाइल आकार की अलग-अलग विशिष्टताएँ क्यों हो सकती हैं?
मिश्र धातु और तापमान सामग्री की स्थिति का वर्णन करते हैं
मिश्र धातु सामग्री संरचना की पहचान करती है; प्रसंस्करण के बाद स्वभाव इसकी स्थिति का वर्णन करता है। स्वभाव बदलने से उसी मिश्र धातु का व्यवहार बदल सकता है, इसलिए "6063 प्रोफ़ाइल" उस आवश्यकता से कम पूर्ण है जो मिश्र धातु और स्थिति दोनों की पहचान करती है। स्वभाव को भी बाद के निर्माण के अनुरूप होना चाहिए, न कि बाद में विचार के रूप में जोड़ा जाना चाहिए।
उदाहरण के लिए, 6063 का व्यापक रूप से उपयोग किया जाता है जहां एक्सट्रूज़न गुणवत्ता और एनोडाइज्ड उपस्थिति महत्वपूर्ण होती है, जिसमें वास्तुशिल्प और दृश्यमान औद्योगिक प्रोफाइल शामिल हैं। 6061 को आमतौर पर संरचनात्मक और निर्मित घटकों के लिए माना जाता है जहां मशीनिंग या वेल्डिंग उत्पादन मार्ग का हिस्सा है। ये उपयोगी चयन प्रवृत्तियाँ हैं, न कि एक मिश्र धातु की दूसरे के ऊपर सार्वभौमिक रैंकिंग।
ड्राइंग और सामग्री विनिर्देश को अभी भी आवश्यक गुण स्थापित करने होंगे। किसी अन्य स्वभाव या उत्पाद रूप से शक्ति मान को प्रस्तावित प्रोफ़ाइल में आसानी से निर्दिष्ट नहीं किया जा सकता है। जहां वेल्डिंग शामिल है, संयुक्त डिजाइन और वेल्ड के बाद की आवश्यक स्थिति भी मूल्यांकन में शामिल है; एक वेल्डेबल मिश्र धातु की पहचान करना तैयार-असेंबली प्रदर्शन स्थापित करने के समान नहीं है।
एल्यूमिनियम प्रोफ़ाइल सतह फ़िनिश विभिन्न आवश्यकताओं को पूरा करती है
सतही फिनिश अनुभाग ज्यामिति से अलग है। मिल-फिनिश सामग्री को अतिरिक्त सजावटी कोटिंग या एनोडाइज्ड उपचार नहीं मिला है। वह स्थिति उपयुक्त है या नहीं यह उपस्थिति और एक्सपोज़र पर निर्भर करता है, जबकि पेंट, एनोडाइज्ड या यांत्रिक रूप से तैयार सतहें आवेदन की आवश्यकता को पूरा करने के लिए अलग-अलग तरीके प्रदान करती हैं।
एनोडाइजिंग एक विद्युत रासायनिक उपचार है जो एल्यूमीनियम सतह के साथ एकीकृत ऑक्साइड परत विकसित करता है। पाउडर कोटिंग सूखे पाउडर को इलेक्ट्रोस्टैटिक रूप से लागू करती है और फिर एल्युमीनियम से ऑक्साइड परत उगाने के बजाय इसे एक कोटिंग में बदल देती है। शब्द "एनोडाइज्ड" या "पाउडर कोटेड" अकेले प्रत्येक प्रासंगिक संपत्ति को परिभाषित नहीं करते हैं, और एक रंग नाम संक्षारण प्रदर्शन स्थापित नहीं करता है।
के लिए एनोडाइज्ड एल्यूमीनियम प्रोफाइल, दृश्यमान चेहरों, आवश्यक उपस्थिति और लागू फिनिश विनिर्देश की पहचान करें। एक नमूना उपस्थिति पर सहमत होने में मदद कर सकता है, जबकि एक निर्दिष्ट निरीक्षण या परीक्षण एक अलग प्रश्न का समाधान करता है। न तो चांदी की उपस्थिति और न ही फिनिश लेबल सार्वभौमिक आउटडोर सेवा जीवन का प्रमाण है।
फ़िनिशिंग भी फ़िट के साथ प्रतिच्छेद करती है। अतिरिक्त कोटिंग संभोग सतहों पर जगह घेरती है। क्लोज-फिटिंग स्लॉट या स्लाइडिंग इंटरफ़ेस के लिए, ड्राइंग को यह बताने की आवश्यकता है कि इसकी आयामी सीमाएँ परिष्करण से पहले या बाद में लागू होती हैं या नहीं। केवल एक बिना लेपित नमूना स्वीकार करने से यह स्थापित नहीं होता है कि तैयार घटक अभी भी एक साथ फिट होंगे।
एल्यूमिनियम प्रोफ़ाइल आयाम और सहनशीलता नियंत्रण फ़िट
कुल मिलाकर चौड़ाई और ऊंचाई आयामी परिभाषा का ही हिस्सा हैं। दीवार की मोटाई, आंतरिक उद्घाटन, नाली के आयाम, सीधापन, मोड़ और कट की लंबाई भी असेंबली को नियंत्रित कर सकती है। एल्युमीनियम एक्सट्रूडर काउंसिल इस बात पर जोर देती है कि घटक के लिए सहनशीलता आवश्यकताओं पर सहमति होनी चाहिए; एक भी कथन जैसे "सटीक एक्सट्रूज़न" परिभाषित सीमाओं को प्रतिस्थापित नहीं करता है।
एक प्रतिनिधि डिज़ाइन परिवर्तन पर विचार करें: बाहरी आयाम समान रहते हैं, लेकिन अंदर की ओर एक दीवार मोटी हो जाती है। आंतरिक छिद्र छोटा हो जाता है। यदि मेटिंग इंसर्ट को मूल उद्घाटन के आसपास डिज़ाइन किया गया था, तो यह अब फिट नहीं हो सकता है, भले ही बाहरी माप सही दिखता हो। परिवर्तन अनुभाग को भी बदल देता है, इसलिए इसका मूल्यांकन केवल कॉस्मेटिक संशोधन के रूप में नहीं किया जा सकता है।
इसलिए ड्राइंग को मेटिंग-पार्ट आयामों के साथ-साथ कार्यात्मक उद्घाटन और इसकी अनुमत सीमा की पहचान करनी चाहिए। निरीक्षण तब उस सुविधा की जांच कर सकता है जो मापने के लिए केवल सबसे आसान आयाम के बजाय फिट को नियंत्रित करती है। यह उदाहरण बताता है कि किसी प्रोफ़ाइल को बदलने के लिए बाहरी रूपरेखा के मिलान से अधिक की आवश्यकता क्यों होती है।
एल्यूमिनियम प्रोफाइल ड्राइंग और पूछताछ में क्या शामिल होना चाहिए?
एक अनुभाग चित्रण और उस भाग को क्या करना चाहिए इसकी एक संक्षिप्त व्याख्या के साथ शुरुआत करें। इसके संशोधन को पहचानें और उन आयामों को चिह्नित करें जो कनेक्शन, मंजूरी या दृश्य सतहों को नियंत्रित करते हैं। किसी मौजूदा वस्तु के लिए, एक भाग पदनाम और नमूना पहचान का समर्थन कर सकता है, लेकिन आवश्यकता को अभी भी उन आयामों से नाममात्र आकार को अलग करने की आवश्यकता है जो फिट होते हैं।
फिर डिलीवरी चरण को परिभाषित करें: लंबी एक्सट्रूज़न, कट लंबाई या निर्मित घटक। मिश्रधातु और तड़का, फिनिश, और कोई भी आवश्यक छेद, जेब या अंतिम संचालन शामिल करें। यह एक अनमशीनित लंबाई और एक पूर्ण घटक को समकक्ष ऑफ़र के रूप में माने जाने से रोकता है। एक परिभाषित क्रॉस-सेक्शन, सामग्री की स्थिति, लंबाई, फिनिश और मात्रा आपूर्तिकर्ता को कोटेशन के लिए एक स्पष्ट आधार देती है।
मात्रा और पैकेजिंग अनुरोध को पूरा करती है। बताएं कि दृश्यमान सतहों को कैसे संरक्षित किया जाना चाहिए, और स्वीकृति के लिए आवश्यक किसी भी निरीक्षण या सामग्री दस्तावेजों की पहचान करें। एक आयामी रिपोर्ट को ड्राइंग की महत्वपूर्ण विशेषताओं को संबोधित करना चाहिए; एक सामग्री रिकॉर्ड को निर्दिष्ट मिश्र धातु और स्थिति की पहचान करनी चाहिए। उद्धरण में यह स्पष्ट होना चाहिए कि कौन से संचालन, पैकिंग और दस्तावेज़ीकरण शामिल हैं, स्पष्ट रूप से बताई गई आवश्यकता से किसी भी विचलन के साथ।
के माध्यम से अपने एप्लिकेशन और विनिर्देश को TOP METAL के साथ साझा करें प्रोफ़ाइल उद्धरण पूछताछ. जहां एक ड्राइंग अभी भी विकास के अधीन है, वहां किसी प्रोफ़ाइल का चयन करने के बजाय संभोग घटकों और बाधाओं का वर्णन करें क्योंकि इसकी रूपरेखा परिचित लगती है।