
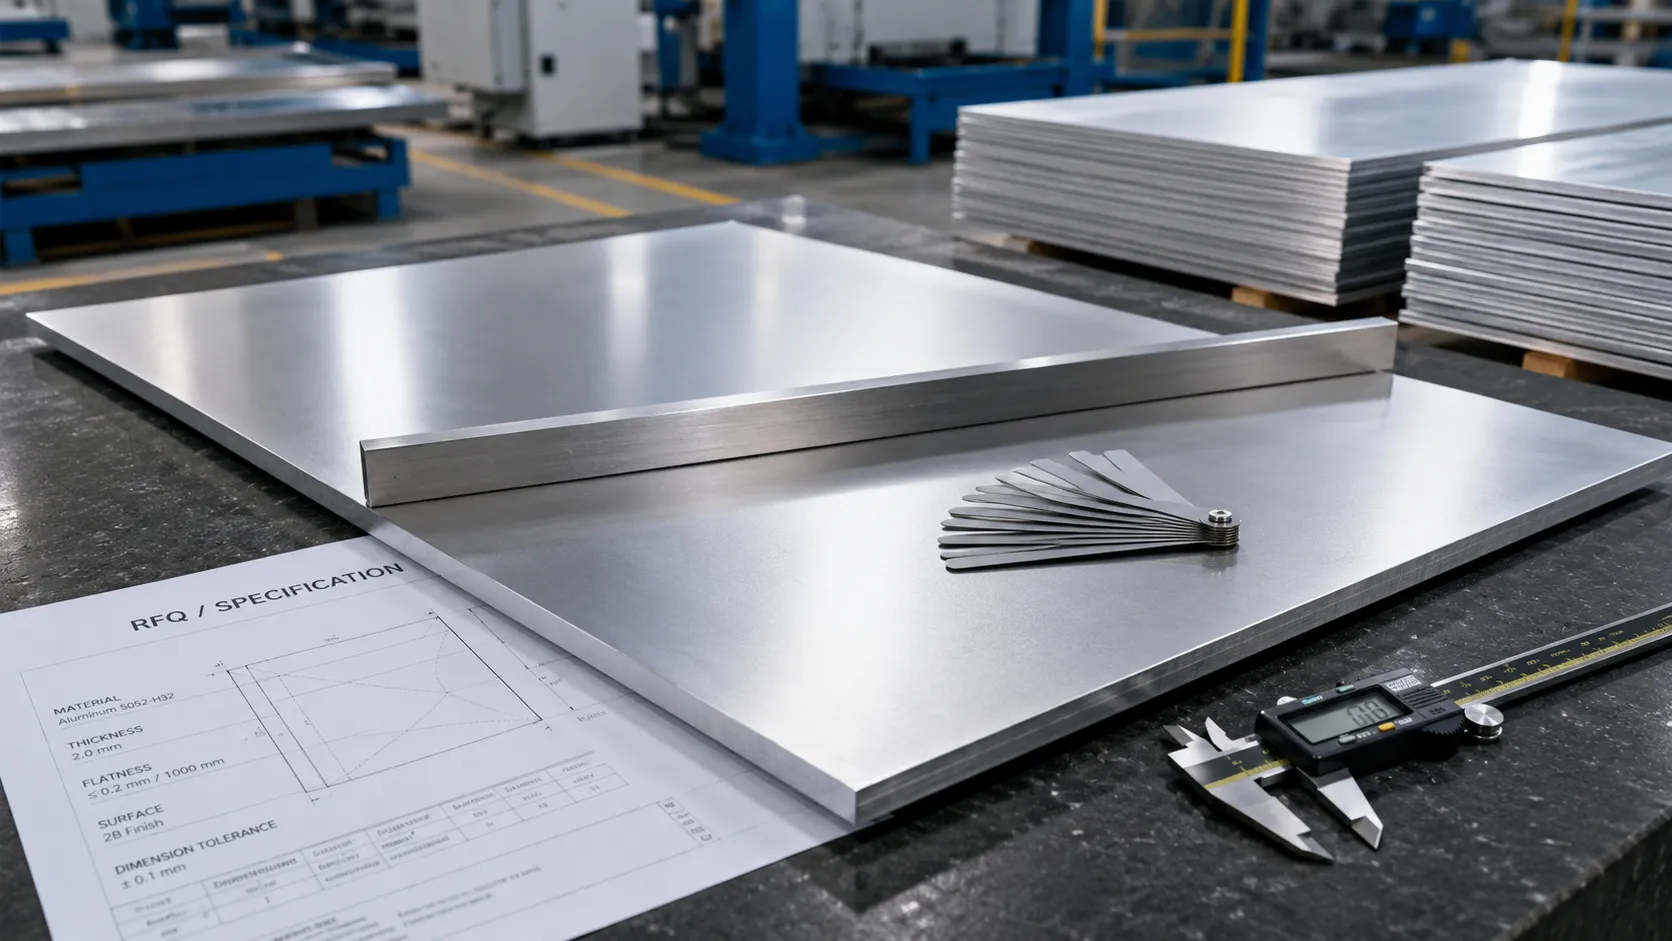
D'Aluminiumplackflaachheet sollt virum Kaf spezifizéiert ginn, besonnesch wann d'Material Laser geschnidden, ausgepuncht, gebéit, machinéiert, laminéiert oder als sichtbar Panel benotzt gëtt. Dëst ass wichteg fir Blechfabrikanten, Gehäusehersteller, Autoslieferanten, Schëlderhersteller, architektonesch Entrepreneuren, an Importer, déi Deeler brauchen fir bannent Montagetoleranzen no der Veraarbechtung ze bleiwen. Déi wichtegst RFQ Detailer sinn Legierung an Temperament, Dicke a Blatgréisst, déi erfuerderlech Flaachheetstoleranz an Inspektiounsmethod, Schneidrichtung an Deelgeometrie, geschniddene Toleranzen, Uewerflächeschutz, an Exportverpackungen. E Blat kann seng nominal Dicke treffen an nach ëmmer nom Ausschneiden bewegen, wann d'Temperatur, d'Restressbedingung, d'Handhabung oder d'Miessmethod net gëeegent ass fir de leschten Deel. Dëse Guide erkläert déi siwen Detailer Keefer sollen an engem Aluminiumplack RFQ placéieren, wéi d'Liwweranten se interpretéieren, wéi eng Dokumenter fir ze froen, a wéi eng Informatioun hëlleft d'Verréckelung, d'Wiederaarbecht an d'Erhalen vun Streidereien ze reduzéieren.
Wat bedeit d'Aluminiumplack Flatness fir Keefer?
Al Blat flatness beschreift wéi wäit d'Material Uewerfläch vun engem spezifizéierte Referenz Fliger deviéiert.
Am praktesche Kaf kann d'Wuert "Flaachheet" awer op verschidde verschidde Ufuerderunge bezéien:
- Den Zoustand vun engem vollen Blat virun der Veraarbechtung
- D'Konditioun vun engem geschnidde Blank
- D'Flächheet vun engem fäerdegen Laser-geschniddene oder ausgestreckten Deel
- Lokal Waviness no bei engem Rand
- Béi iwwer d'Blatlängt
- Crossbow iwwer d'Blatbreet
- Twist tëscht Géigendeel Ecker
- Dimensiounsbewegung nom Materialentfernung
Dës sinn net automatesch déi selwecht Ufuerderung.
E Fournisseur kann bestätegen datt dat geliwwert Blat der applicabel Mill-Produkt Toleranz entsprécht, während de Keefer erwaart datt all fäerdeg geschniddene Komponent bannent enger vill méi strenger Montage Toleranz bleift.
D'RFQ soll dofir ënnerscheeden tëscht:
- Entréeën Material flatness
- Schneid eidel Flächheet
- Fäerdeg-Deel flatness
- Miesskonditiounen
- Verantwortung fir Post-Ausschneiden Deformatioun
ASTM B209 / B209M ass eng wäit referenzéiert Spezifizéierung fir Aluminium an Aluminiumlegierung Blat a Plack, awer Keefer sollten de genaue Standard, Editioun an all méi streng Projetsufuerderung uginn anstatt nëmmen "Standard Toleranz" ze schreiwen.
Keefer kënnen TOP METAL's iwwerpréiwen Al Blech Gamme wann Dir verfügbare flaach gewalzt Materialien, Legierungsserien a Schnëtt-Leeroptiounen vergläicht.
RFQ Detail 1: Spezifizéieren déi richteg Legierung an Temperatioun
D'Legierungsnummer eleng beschreift net ganz wéi eng Aluminiumplack sech beim Ausschneiden, Biegen oder Bearbechtung verhält.
D'Temperatur ass gläich wichteg.
Zum Beispill:
- 3003-O an 3003-H14 hunn net déiselwecht Kraaft oder Formbarkeet.
- 5052-O ass méi mëll a méi formbar wéi 5052-H32 oder H34.
- 6061-T6 an 6061-T651 ginn anescht veraarbecht.
- Stress-erliichtert T651 Plack gëtt fir verschidde Grënn ausgewielt wéi dënn H-temperéieren Blat.
De Keefer soll béid ubidden:
Beispiller:
- 3003-H14
- 5052-H32
- 5052-O
- 6061-T6
- 6061-T651
- 7075-T651
Wéi eng Aluminiumlegierung bleift méi flaach nom Ausschneiden?
Et gëtt keng eenzeg Legierung déi an all Schneidprozess méi flaach bleift.
Finale Stabilitéit hänkt och vun:
- Temperament
- Produit Form
- Dicke
- Rolling Geschicht
- Rescht Stress
- Betrag vum Material ewechgeholl
- Komponent Geometrie
- Ausschneiden Sequenz
- Clamping Method
- Hëtzt Input
- Stockage an Ëmgank
Fir allgemeng fabrizéiert Blechdeeler, 5052 Aluminiumplack gëtt allgemeng ugesinn, wou Korrosiounsbeständegkeet, Aarbechtbarkeet a Formleistung wichteg sinn. TOP METAL Lëscht Moment 5052 an O, H32, H34, H36 an H38 temperament, mat Blat deck vun ongeféier 0,2 ze 6,0 mm.
Fir méi déck, schwéier machinéiert Komponenten, kann e Stress-erliichterten Platte-Temperatur méi passend sinn. TOP METAL 7075-T651 Aluminiumplack ass als Stress erliichtert identifizéiert a virgesi fir eng verbessert Dimensiounsstabilitéit während der Veraarbechtung ze bidden.
Technesch Literatur aus Hydro stellt och fest, datt Stress-erliichtert T6511 Material produzéiert gëtt fir d'Reschtspannungen ze minimiséieren an d'Maschinbarkeet ze verbesseren.
Wat solle Keefer an der RFQ enthalen?
Staat:
- Néideg Legierung
- Néideg Temperament
- Erlaabt alternativ Legierung, wann iwwerhaapt
- Finale Applikatioun
- Ausschneiden oder Bearbechtungsmethod
- Formen Noutwendegkeete
- Schweess Ufuerderung
- Corrosion Ëmfeld
- Néideg mechanesch Eegeschaften
- Néideg Material Norm
Vermeiden nëmmen Schreiwen:
Eng méi nëtzlech Ufro ass:
Wann déi richteg Schouljoer onsécher ass, kënnen Keefer benotzen der Aluminiumlegierung Auswiel Guide oder gitt d'Applikatiounsbedéngungen fir d'Liwwerantiwwerpréiwung of.
RFQ Detail 2: Confirméieren Dicke, Breet, Längt a Produktform
Flatness Ufuerderunge kënnen net onofhängeg vun Material Dimensiounen bewäert ginn.
En 1 mm Blat an eng 6 mm Blat hunn net déiselwecht Steifheit. E laangen, schmuele Sträif kann sech och anescht behuelen wéi e quadrateschen eidel Schnëtt aus dem selwechten Elterendeel.
D'RFQ soll bestätegen:
- Nominell Dicke
- Déck Toleranz
- Voll Blat Breet
- Voll Blat Längt
- Schneid eidel Breet
- Schnëtt eidel Längt
- Rolling Richtung
- Néideg Quantitéit
- Blat, Plack oder Coil Form
- Egal ob Bléieblieder aus Blat oder ausgeglachene Spule geschnidden ginn
TOP METAL zielt momentan seng allgemeng Aluminiumplackpalette bei ongeféier 0,2-6,0 mm déck. Seng 5052 Blat Säit listt Breeten vun 100-2500 mm an Längt vun 500-12000 mm, mat personaliséierte Schlitten a Schnëtt-zu-Längt Servicer verfügbar.
Dës Beräicher beschreiwen Fournisseur Fähegkeet; déi lescht erreechbar Toleranz a Flaachheet soll fir déi gewielte Legierung bestätegt ginn, Temperament, Dicke an Bestellungsquantitéit.
Verdréit méi déck Aluminiumplack manner?
Eng méi décker Plack huet normalerweis méi grouss Béiesteifheet, awer d'Dicke eleng garantéiert keng Stabilitéit.
En décke Bestanddeel kann nach nom Ausschneiden bewegen wann:
- Grouss Volumen vum Material ginn ewechgeholl
- Den Deel ass schwéier op enger Säit machinéiert
- Interne Stress gëtt ongläich fräigelooss
- Den Design enthält dënn Rippen oder schmuel Rummen
- Spanndrock ass ongläich
- Thermesch Input ass an engem Gebitt konzentréiert
Dënn Blat kann méi empfindlech sinn fir Handhabung, Stacking, Saugheizung a lokal Hëtzt.
Amplaz unzehuelen datt e méi décke Blat de Problem léist, sollten d'Keefer d'Finale Komponent Zeechnung a virgesinn Veraarbechtungsmethod ubidden.
Sollten d'Keefer voll Blieder oder geschniddene Blieder bestellen?
Voll Blieder kënne gëeegent sinn wann de Keefer effizient Nesting- a Schneidfäegkeet huet.
Cut-to-size Blanks kënne besser sinn wann de Keefer wëllt:
- Reduzéieren Handhabung
- Schrott reduzéieren
- Verkierzt d'Virbereedungszäit
- Kréien Material vun Deel Zuel
- Schützt sichtbar Flächen
- Vereinfachung Lagerkontroll
Déi richteg Optioun hänkt vun der Nisteffizienz, der erfuerderter Toleranz, de Joresvolumen a Frachtkäschten of.
RFQ Detail 3: Definéieren der Flatness Toleranz a Mooss Method
Schreiwen "muss flaach sinn" ass keng moossbar Spezifizéierung.
Eng benotzbar RFQ soll soen:
- Maximal zulässlech Ofwäichung
- Miessung Längt oder Beräich
- Referenz Uewerfläch
- Miessung Equipement
- Blat Ënnerstëtzung Zoustand
- Temperatur Zoustand
- Ob Schutzfilm bleift installéiert
- Ob d'Ufuerderung gëlt virum oder nom Ausschneiden
- Prouf Quantitéit
- Akzeptanz Critèren
Wéi soll d'Aluminiumplackflächegkeet gemooss ginn?
Méiglech Methoden enthalen:
- Gläichgewiicht a Fühlermooss
- Flaach Inspektioun Dësch
- Dial Indikator
- Héicht Meter
- Koordinate Mooss Maschinn
- Laser Mooss System
Déi gewielte Method soll mat der erfuerderter Toleranz passen.
Fir allgemeng kommerziell Blat, kann de Keefer en applicabel Material Norm Referenz.
Fir Präzisioun Brieder, Maschinn Base oder enk equipéiert Assemblée, kann d'Zeechnen eng enk Projet-spezifesch Noutwendegkeete brauchen.
Firwat muss d'Ënnerstëtzungsbedéngung definéiert ginn?
Eng dënn Aluminiumplack kann d'Form änneren jee no wéi et ënnerstëtzt gëtt.
De gemoossene Resultat kann ënnerschiddlech sinn wann de Blat ass:
- Suspendéiert
- Plaz op dräi Punkten
- Op engem komplette flaach Dësch gesat
- An de Kanten ageklemmt
- Gemooss mat Schutzfilm
- Nom Auspacken gemooss
- Direkt no der Temperaturännerung gemooss
D'RFQ soll erkläre wéi de Fournisseur an de Keefer déiselwecht Inspektiounskonditioun reproduzéieren.
Entréeën flatness versus fäerdeg-Deel flatness
E Fournisseur kann normalerweis den Zoustand vum Material oder eidel bei der Liwwerung kontrolléieren.
De Fournisseur kann net fäeg sinn d'endgülteg Komponentflaachheet ze garantéieren ouni ze wëssen:
- Schneidprogramm
- Deel Geometrie
- Hëtzt Input
- Tool Zoustand
- Clamping Method
- Material Ewechhuele Sequenz
- Formatioun Operatioun
- Schweess Operatioun
Eng praktesch RFQ soll soen ob de Fournisseur verantwortlech ass fir:
- Nëmmen Mill Blat
- Nëmmen eidel schneiden
- Voll veraarbechte Komponent
- Inspektioun no der Veraarbechtung
RFQ Detail 4: Gitt Schneidrichtung an Deelgeometrie
D'Materialbewegung gëtt dacks nëmmen sichtbar nodeems d'Blat an eng spezifesch Form geschnidden ass.
Déi folgend Motiver kënne méi sensibel sinn:
- Laang schmuel Läischte
- Grouss véiereckege Rummen
- Paneele mat enger dënnter Baussegrenz
- Deeler mat groussen intern Ëffnungen
- Asymmetresch Profiler
- Komponenten mat dichten Perforatiounen op enger Säit
- Deeler mat dënnen Verbindungswebs
- Panelen déi extensiv Materialentfernung erfuerderen
De Fournisseur brauch net all vertraulech Designdetail fir en initialen Devis virzebereeden, awer eng vereinfacht Zeechnung kann hëllefen d'Ausschneiden a Stabilitéitsrisiken ze bewäerten.
Heescht Rolling Richtung Afloss op de fäerdegen Deel?
Rolling Richtung kann Afloss:
- Formen Verhalen
- Béie Leeschtung
- Uewerfläch Erscheinung
- Grain Orientéierung
- Dimensiounsreaktioun beim Ausschneiden
- Nesting Richtung
D'RFQ soll soen ob de Komponent muss ausgeriicht sinn:
- Parallel zu der Rouleau Richtung
- Senkrecht zur Rollrichtung
- An all Richtung
- Mat konsequent Orientéierung iwwer all Deeler
Dëst ass besonnesch wichteg fir siichtbar Paneele, gebéite Komponenten a widderhuelend Produktioun.
Wéi eng Zeechnungsinformatioun soll geliwwert ginn?
Gitt vir:
- Finale Deel Dimensiounen
- Intern Ausschnëtter
- Lach Muster
- Narrowest Web Breet
- Béie Linnen
- Rolling-Richtung Ufuerderung
- Uewerfläch-Säit Identifikatioun
- Flatness-kritesch Beräicher
- Kosmetesch Beräicher
- Quantitéit pro Zeechnen
Fir CNC oder schwéier machinéiert Komponenten, TOP METAL's CNC Machining & Tooling Léisung recommandéiert d'Stockform, d'Temperatur, d'Leergréisst an d'Schneidegeld un d'Finale Geometrie a Betrag vun der Materialentfernung ze passen.
RFQ Detail 5: Definéieren Cut-to-Size Toleranzen a Machining Allowance
Cut-to-size Aluminiumplack sollt net nëmme vu senge fäerdege nominale Dimensiounen bestallt ginn.
D'RFQ soll identifizéieren:
- Blank Breet
- Blank Längt
- Breet Toleranz
- Längt Toleranz
- Quadratitéit
- Diagonal Ënnerscheed
- Rand Zoustand
- Burr Zoulag
- Saw geschnidden oder geschnidden geschnidden Finish
- Machining Zoulag
- Part-Nummer Markéierung
Wat ass d'Bearbechtungszoulag?
Machining Erlaabnis ass zousätzlech Material bewosst op der Leer gelooss sou datt de Keefer de Komponent op seng erfuerderlech Dimensiounen fäerdeg kann.
Zum Beispill, wann d'Finale Komponent 500 × 300 mm ass, kann de Keefer e bësse méi grouss Leer fir Fräsen oder Kantebeaarbechtung erfuerderen.
Déi richteg Erléisung hänkt vun:
- Ausschneiden Method
- Finale Toleranz
- Rand Qualitéit
- Deel Geometrie
- Fixture Method
- Bearbeitungssequenz
De Fournisseur soll net déi néideg Erlaabnes roden.
Eliminéiert de Schnëtt-zu-Gréisst Service Verréckung?
Nee.
Cut-to-Size Service kann d'Materialhandhabung verbesseren an déi richteg eidel Geometrie virbereeden, awer et kann net all Bewegung eliminéieren verursaacht duerch:
- Interne Stress
- Dënn Geometrie
- Heavy Material Ewechhuele
- Ongläiche Hëtzt
- Ongerecht Spannung
- Schweess
- Formatioun
Keefer solle geschniddene Service als Deel vun engem komplette Material- a Veraarbechtungsplang behandelen.
Wat soll op all eidel markéiert ginn?
Fir Projete mat méi Deeler, Ufro Etiketten déi weisen:
- Keefer Deel Zuel
- Legierung
- Temperament
- Dicke
- Blank Gréisst
- Hëtzt oder Batch Nummer
- Zeechnen Revisioun
- Quantitéit
- Uewerfläch Säit
- Rolling Richtung, wann néideg
Kloer Identifikatioun reduzéiert Lager- a Produktiounsfehler.
RFQ Detail 6: Confirméieren Surface Finish a Schutzfilm
Flaachheet ass net déi eenzeg Akzeptanzfuerderung fir siichtbar Aluminiumplack.
Architektonesch Paneele, Ausrüstungsgehäuse, Schëlder an Apparaterdeeler kënnen och erfuerderen:
- Mill Finish
- Pinselen Finish
- Anodiséiert Uewerfläch
- Gemoolt Uewerfläch
- Embossed Uewerfläch
- Eng Säit kosmetesch Qualitéit
- Zwee-Säit kosmetesch Qualitéit
- PVC oder PE Schutzfilm
- Pabeier interleaving
- Spezifesch Film Adhäsioun
- Spezifizéiert Film Ewechhuele Richtung
TOP METAL seet datt et Uewerflächenbehandlung a Schutzfilmoptiounen nieft der Gréisst a Schnëttservicer ubitt.
Kann Schutzfilm d'Flachheetsinspektioun beaflossen?
Schutzfilm kann beaflossen wéi d'Blat op enger Inspektiounsfläch läit, besonnesch wann:
- D'Filmdicke ass ongläich
- Klebstoff baut sech no bei engem Rand op
- De Film ass gekräizt
- De Film gëtt nëmmen op eng Säit applizéiert
- Loft ass ënner dem Film agespaart
De RFQ soll spezifizéieren ob Flaachheet gemooss gëtt:
- Virun Film Applikatioun
- Nom Filmapplikatioun
- Mat Film ewechgeholl
- Mat Film behalen
Wéi eng Säit ass déi sichtbar Säit?
Gitt net un datt de Fournisseur weess.
Markéiert d'Zeechnung mat:
- A-Säit: sichtbar oder kosmetesch Säit
- B-Säit: Net-siichtbar Säit
- Film Säit
- Direktional Finish Orientéierung
Fir gebastelt oder anodiséiert Paneele kënnen all Stécker e konsequent Getreid oder Finishrichtung brauchen.
RFQ Detail 7: Spezifizéieren Verpakung an Transport Support
En Aluminiumplack kann d'Fabréck bannent Toleranz verloossen a beschiedegt kommen, wann et net richteg ënnerstëtzt gëtt beim Ëmgank a Versand.
Potenziell Probleemer enthalen:
- Kant béien
- Eckschued
- Blat erofsetzen
- Forklift Impakt
- Ongläiche Palette Ënnerstëtzung
- Fiichtegkeet staining
- Coil oder Blat Bewegung
- Exzessiv Banddrock
- Uewerfläch kraazt
- Gemëscht-Gréisst Stacking
Wéi eng Verpakung solle Keefer ufroen?
Ofhängeg vum Produkt a Wee, kann d'RFQ enthalen:
- Flaach Holzpalette
- Verstäerkt Export Këscht
- Volllängt Ënnerstëtzung
- Waasserdicht Verpackung
- Fiichtegkeet Barrière
- Desiccant
- Pabeier interleaving
- Schutzfilm
- Kantschutz
- Eckschutz
- Stahl oder Plastiksband
- Gréisst getrennt Packagen
- Maximum Package Gewiicht
- Ophiewe-Punkt Etiketten
TOP METAL beschreift seewerteg Exportverpackungen a personaliséiert Veraarbechtungsunterstëtzung fir Blat- a Plackbestellungen. Seng Zitat Säit listet och personaliséiert Ausschneiden, Schlitzen an Uewerflächebehandlungsservicer.
Firwat ass Palette Design wichteg?
Wann e laange Blat nëmmen op e puer schmuel Punkten ënnerstëtzt gëtt, kann et bei der Lagerung an dem Transport permanent deforméiert ginn.
De Package soll d'Gewiicht gleichméisseg verdeelen an d'Bewegung tëscht Schichten verhënneren.
Keefer solle soen:
- Maximal Package Breet a Längt
- Maximum Brutto Gewiicht
- Forklift Zougang Richtung
- Crane-lift Ufuerderunge
- Warehouse Stacking Limiten
- Ob de Package dobaussen opgemaach gëtt
Wéi sollen d'Aluminiumplacke no der Liwwerung gespäichert ginn?
Nom Empfang:
- Kontrolléiert d'äusseren Verpackung virum Ausluede.
- Foto siichtbar Schued.
- Plaz Packagen op Niveau Ënnerstëtzer.
- Halt Blieder trocken a gelëfter.
- Vermeiden direkte Buedemkontakt.
- Stack net schwéier Saachen op dënnem Blieder.
- Erlaabt kale Material d'Indoortemperatur z'erreechen ier Dir eng zouene Verpackung opmaacht, wou Kondensatioun e Risiko ass.
- Follegt déi ausgemaach maximal Stacking Héicht.
Verpackungs- a Lagerbedéngungen sollten Deel vun der Qualitéitsdiskussioun sinn wann d'Flaachheet kritesch ass.
Wat solle Keefer an engem Aluminiumplack RFQ enthalen?
Benotzt déi folgend Checklëscht:
| RFQ Artikel | Informatioun ze bidden |
|---|---|
| Applikatioun | Uschloss, Panel, Autosdeel, Schëld, Tooling oder fabrizéierte Komponent |
| Legierung | 3003, 5052, 6061, 7075 oder eng aner Klass |
| Temperament | O, H14, H32, H34, T6, T651 oder Projet-spezifesch |
| Standard | ASTM B209, EN Standard oder aner erfuerderlech Spezifizéierung |
| Dicke | Nominell Dicke an erlaabt Toleranz |
| Voll Blat Gréisst | Breet a Längt |
| Schnëtt eidel Gréisst | Breet, Längt a Quantitéit pro Gréisst |
| Flaachheet | Maximal Ofwäichung a Miessspann |
| Inspektioun Method | Straightedge, Dësch, Dial Indikator oder aner Method |
| Ausschneiden Prozess | Scheren, Säen, Laser Ausschneiden, Punching oder CNC-Maschinn |
| Deel Geometrie | Zeechnen, Ouvertureszäiten, schmuel Rubriken an Rolling Richtung |
| Cutting Toleranz | Breet, Längt, Quadratheet an Diagonal Toleranz |
| Uewerfläch | Millen, gebastelt, anodiséiert, beschichtet oder geprägt |
| Schutzfilm | Säit, Dicke, Adhäsioun a Faarf |
| Dokumenter | MTC, Inspektiounsbericht oder Drëtt Partei Zertifikat |
| Verpakung | Palette, Këscht, Interleaving, Film a Kanteschutz |
| Quantitéit | Prouf Quantitéit an alljährlechen Nofro |
| Destinatioun | Land, port a Liwwerung Adress |
| Néideg Datum | Produktioun Ofschloss a Liwwerung Zäitplang |
E komplette RFQ erméiglecht de Fournisseur ze evaluéieren ob déi ugefrote Flaachheet op Standardplack, Präzisiounsbléien oder Stress-erliichtert Plack gëllt.
Wéi eng Qualitéitsdokumenter solle Keefer ufroen?
Ofhängeg vum Projet kënnen Keefer froen:
- Mill Test Zertifikat
- Chemeschen Zesummesetzung Rapport
- Mechanesch-Propriétéit Rapport
- Material Norm Confirmatioun
- Dicke Inspektioun
- Breet an Längt Inspektioun
- Flatness Inspektioun Rapport
- Surface Inspektioun
- Schutzfilm Bestätegung
- Pak Lëscht
- Certificat vun Konformitéit
- Drëtt Partei Inspektioun Rapport
Ufro net all Dokument als Standard.
Wielt Dokumenter no:
- Applikatioun Risiko
- Client Kontrakt
- Regulatioun Ufuerderunge
- Material Wäert
- Inspektioun Käschten
- Destinatioun Maart Ufuerderunge
Fir eng kritesch Dimensioun soll d'RFQ identifizéieren:
- Inspektioun Method
- Prouf Gréisst
- Akzeptanz Limite
- Responsabel Inspektioun Partei
- Néideg Rapport Format
Wat sinn d'MOQ, Personnalisatioun a Lead-Time Considératiounen?
MOQ hänkt vun:
- Legierung
- Temperament
- Dicke
- Breet
- Längt
- Surface Finish
- Schutzfilm
- Schneidbedarf
- Zertifikatioun
- Ob d'Material stockéiert ass
Déi aktuell Zitat Säit vun TOP METAL seet e Standard MOQ vun ongeféier enger metrescher Tonne, mat méigleche Testquantitéite vu 500 kg fir e puer allgemeng stockéiert Qualitéiten. Benotzerdefinéiert Spezifikatioune kënnen ongeféier dräi bis fënnef Tonnen verlaangen. Déi selwecht Säit lëscht eng indikativ Produktiounsleitzäit vu 15-30 Deeg, obwuel endgülteg MOQ an Timing fir all Spezifizéierung nei bestätegt musse ginn.
Verfügbar Personnalisatioun kann enthalen:
- Cut-ze-Gréisst Dimensiounen
- Split Breet
- Alloy an Temperament Auswiel
- Méi streng Dimensiounstoleranzen
- Uewerfläch Behandlung
- Schutzfilm
- Pabeier interleaving
- Etiketten
- Palette Marquage
- Keefer logo
- Inspektioun Rapporten
Genehmegt d'Produktioun net bis d'Finale Spezifizéierungsblat oder Zeechnung bestätegt gouf.
Wat bestëmmt de Präis vu flaach Aluminiumplack?
De Präis hänkt méi of wéi den Aluminiummaartpräis.
Wichteg Faktoren enthalen:
- Alloy Serie
- Temperament
- Dicke
- Breet a Längt
- Bestell Quantitéit
- Standard oder Mooss Dimensiounen
- Flaachheet Ufuerderung
- Déck Toleranz
- Cut-to-Size Veraarbechtung
- Schlitten
- Surface Finish
- Schutzfilm
- Inspektioun an Certificaten
- Verpakung
- Gidderween
- Liwwerung Zäitplang
Méi streng Ufuerderungen erhéijen normalerweis:
- Material Auswiel Zäit
- Inspektioun Zäit
- Oflehnung Risiko
- Veraarbechtung Schrëtt
- Verpakung Ufuerderunge
- Produktioun Käschten
Keefer sollen Zitater op Basis vun der komplett geliwwert Spezifizéierung vergläichen, net nëmmen de Präis pro Kilogramm oder Tonne.
Eng nëtzlech Zitat soll weisen:
- Material Präis
- Veraarbechtung charge
- Film oder Uewerfläch charge
- Inspektioun Käschten
- Verpakung Käschten
- Geschätzte Bruttogewiicht
- Handelsbegrëff
- Lead Zäit
- Zitat Validitéit
Wéi solle Keefer en Aluminiumplack Supplier bewäerten?
Ier Dir flaachheetskritesch Aluminiumplack bestallt, frot:
- Wéi eng Legierungen an Temperamenter gi regelméisseg op Lager?
- Wéi eng Dicke, Breet a Längt sinn verfügbar?
- Wéi eng Materialnorm gëlt?
- Wéi eng Standard Flatness Toleranz gëtt geliwwert?
- Kann eng méi streng Flaachheetsfuerderung iwwerpréift ginn?
- Wéi gëtt Flaachheet gemooss?
- Kann en Inspektiounsbericht geliwwert ginn?
- Kann Rolling Richtung markéiert ginn?
- Kann d'Blieder op d'Gréisst geschnidden ginn?
- Wéi eng Schneidtoleranzen sinn verfügbar?
- Kann Schutzfilm applizéiert ginn?
- Wéi sinn kosmetesch Flächen geschützt?
- Kann Material mat Deelnummer gepackt ginn?
- Wéi eng MTC oder Inspektiounsdokumenter sinn abegraff?
- Wat ass de MOQ?
- Wat ass d'Produktioun Lead Zäit?
- Wéi gëtt d'Material während Export Versand ënnerstëtzt?
- Wéi ginn Qualitéitsfuerderunge gehandhabt?
En zouverléissege Aluminiumplack Supplier soll onkomplett Ufuerderunge virun der Produktioun identifizéieren anstatt e Präis vun nëmmen der Legierung an der Dicke ze bidden.
Oft gestallte Froen
Wat ass eng raisonnabel Aluminiumplackflaach Toleranz?
Et gëtt keng eenzeg Toleranz fir all Legierung, Temperament, Dicke a Blatgréisst.
Keefer sollen den applicabele Materialnorm referenzéieren an all méi streng Projetspezifesch Ufuerderung uginn, inklusiv d'Miessspann an d'Inspektiounsmethod.
Kann en Aluminiumplack ASTM B209 treffen an ëmmer nach kräischen nom Ausschneiden?
Jo.
D'Konformitéit mat enger erakommen Blat oder Plack Spezifizéierung garantéiert net datt all fäerdeg Deel flaach bleift no Laser Ausschneiden, Punchen oder Machining. Deel Geometrie, Reschtoffall Stress, Hëtzt Input a Material Ewechhuele kann d'Resultat Afloss.
Wéi eng Aluminiumtemperatioun ass am Beschten fir Verdrängung ze vermeiden?
Keen Temperament ass allgemeng am beschten.
Fir décke, schwéier machined Deeler kann Stress-erliichtert T651 Plack Dimensioun Stabilitéit verbesseren. Fir geformt dënn Blatdeeler, kann en H Temperament oder O Temperament ausgewielt ginn no Kraaft a Formbarkeet Ufuerderunge.
Bleift 5052 Aluminiumplack flaach nom Laserschneiden?
5052 gëtt wäit benotzt fir fabrizéiert Blechdeeler, awer seng final Stabilitéit hänkt vun der Temperament, Dicke, Elterendeelbedingung, Deelgeometrie a Schneidprozess of.
Keefer sollen d'Zeechnen an d'Flaachheetsfuerderung ofginn anstatt nëmmen op den Legierungsnumm ze vertrauen.
Ass méi déck Aluminium ëmmer méi flaach?
Net onbedéngt.
Méi déck Material huet méi Steifheit, awer schwéier Veraarbechtung, asymmetrescht Ausschneiden oder Reschtstress kënnen nach ëmmer Dimensiounsbewegung verursaachen.
Kann e Fournisseur Flaachheet garantéieren nodeems de Keefer d'Blat geschnidden huet?
Normalerweis net ouni d'Iwwerpréiwung an d'Kontroll vun der kompletter Veraarbechtungsmethod vum Keefer.
De Fournisseur kann dat geliwwert Material méi raisonnabel garantéieren oder eidel schneiden ënner enger ausgemaacher Inspektiounsmethod.
Sollt d'Flaachheet virum oder no der Entfernung vum Schutzfilm gemooss ginn?
D'RFQ soll dës Konditioun definéieren.
Schutzfilm kann beaflossen wéi dënn Blat op enger Inspektiounsfläch läit, sou datt de Fournisseur an de Keefer déi selwecht Miessprozedur benotzen.
Wéi eng Informatioun soll ech fir eng korrekt Devis schécken?
Schécken:
- Legierung an temperament
- Dicke
- Breet a Längt
- Quantitéit
- Flaachheet Ufuerderung
- Schneiden Zeechnen
- Surface Finish
- Schutzfilm
- Inspektioun Dokumenter
- Verpakung
- Destinatioun port
Reduzéiert d'Aluminiumplack Warping ier d'Produktioun ufänkt
D'Aluminiumplackflaachheet kann net kontrolléiert ginn andeems Dir nëmmen d'Legierung, d'Dicke an d'Quantitéit op enger Bestellung schreift.
De Keefer soll siwe RFQ Detailer bestätegen:
- Legierung an temperament
- Déck a Blat Dimensiounen
- Flatness Toleranz a Miessmethod
- Schneidrichtung an Deelgeometrie
- Cut-to-Size Toleranz a Bearbechtungszoustand
- Surface Finish a Schutzfilm
- Verpakung an Transport Ënnerstëtzung
Wann Dir en Devis ufrot, schéckt TOP METAL:
- Finale Applikatioun
- Legierung an temperament
- Néideg Dimensiounen
- Schneiden oder Bearbeitungszeechnungen
- Flaachheet Suerg
- Uewerfläch Ufuerderunge
- Quantitéit
- Inspektioun Dokumenter
- Verpackungsinstruktiounen
- Destinatioun Land oder Hafen
Ufro en Aluminiumplack Devis e Material, Temperament, Gréisst a Veraarbechtungsempfehlung ze kréien baséiert op Äre Fabrikatiounsufuerderunge.