
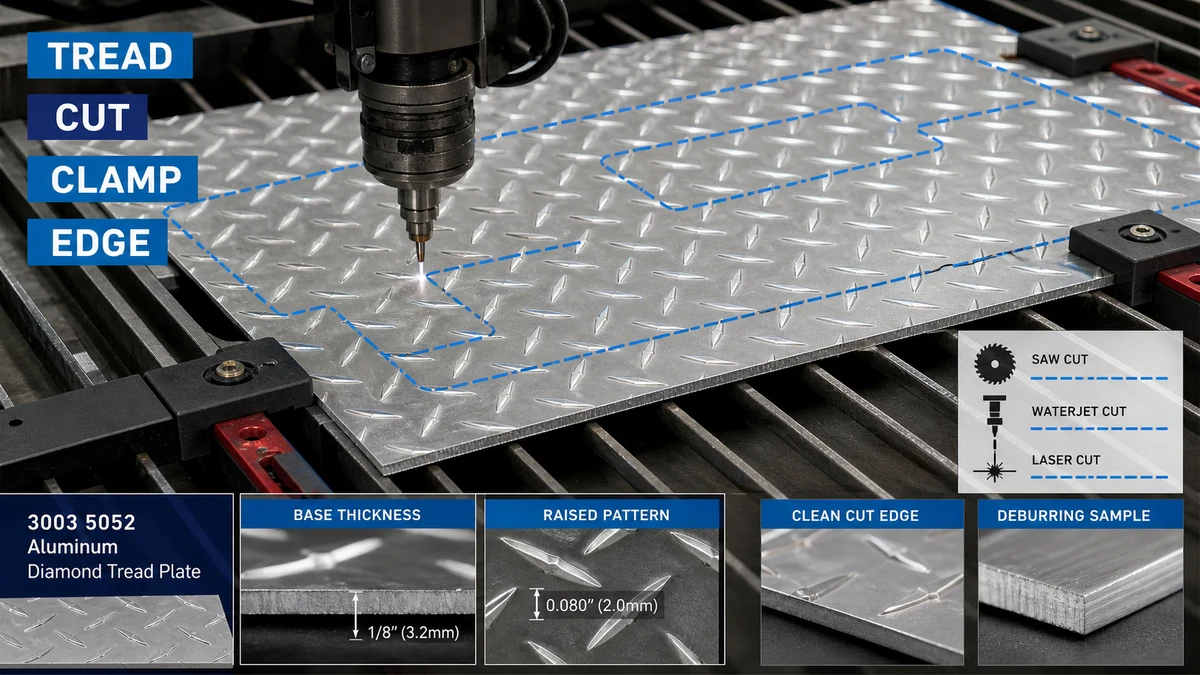
D'Fabrikante sollen d'Schneidmethod aus der Basismetalldicke vum Blat, der Héicht Muster Héicht, Randtoleranz, sichtbar Gesiichtsfuerderung, Wärmeempfindlechkeet a Downstream Biegen wielen. D'Blat muss voll ënnerstëtzt ginn, duerch geschützte Kontaktpunkte ageklemmt ginn, mat engem Prozess-guttgeheescht Prozess geschnidden an ofgebrach ginn, ouni d'Trap ze flaach oder d'sichtbar Uewerfläch ze beschiedegen.
Dëst Thema ass wichteg fir Metallfabrikanten, Buedementrepreneuren, Toolbox Hiersteller, Gefierkierperbauer, Zouganksplattform Liwweranten, an Industriepanelkäufer. Virun engem Prozess auswielen, Keefer soll d'Material an sinn Configuratioun duerch d'bestätegen Aluminiumplack Produktkategorie an déi engagéiert Sortiment vun Aluminium Diamant Treadplack.
Firwat ass Diamant Tread Aluminiumplack méi schwéier ze schneiden wéi flaach Blat?
Diamant Treadplack stellt keng eenheetlech Uewerfläch zum Schneidinstrument vir. Den opgehuewe Muster schaaft ongläiche Kontakt, während d'Basisplack d'strukturell Dicke dréit. Wann d'Maschinnastellungen op der Gesamthéicht amplaz vun der Basisdicke baséieren, kann de Fabrikateur falsch Scherbegrenzung, Sägeopstellung, Ënnerstëtzungsabstand oder Béiegeld wielen.
| Ausschneiden Variabel | Wat muss bestätegt ginn | Risiko wann et ignoréiert gëtt |
|---|---|---|
| Base-Metal Dicke | D'Dicke getrennt vum opgehuewe Laf gemooss | Falsch Maschinnkapazitéit, Schneidopstellung, a Downstream Béi Berechnungen |
| Muster Héicht a Richtung | Opgehuewe Muster Profil, siichtbar Gesiicht, an Orientéierung op de fäerdegen Deel | Verflaacht Diamanten, inkonsistent Erscheinung oder falsch Panelorientéierung |
| Rand Toleranz | Erfuerderlech Schnëttgréisst, Quadratheet, Profilgenauegkeet a Burr Akzeptanz | Deeler passen net beim Schweißen, Biegen, Befestigung oder Montage |
| Uewerfläch Zoustand | Mill Finish, dekorativt Gesiicht, Schutzfilm, a Kratzerakzeptanz | Clamp Marken, verbrannt Film, Kontaminatioun, oder siichtbar Ëmgank Schued |
| Downstream Prozess | Biegen, Walzen, Schweißen, Beschichtung, Befestigung oder Randbelaaschtung | E Schnëtt, deen als eidel akzeptabel ass, kann méi spéit beim Formen oder Ofschloss falen |
Wéi solle Fabrikateuren d'Basisdicke a Muster Héicht moossen?
D'Basisdicke an d'Gesamtmusterhéicht sollen separat opgeholl ginn. Déi opgehuewe Diamanten sinn Deel vun der Uewerflächegeometrie, net en Ersatz fir déi nominell Basismetalldicke. Fir Beschaffung, Zeechnungen an RFQs solle soen wéi eng Dickewäert d'Akzeptanz kontrolléiert.
Eng nëtzlech Empfangscheck enthält:
- Nominell Basismetalldicke an erlaabt Toleranz
- Allgemeng Blat Dimensiounen an squareness
- Mustertyp, Orientéierung a sichtbar Gesiicht
- Flaachheet a lokale Schaukelen verursaacht duerch den opgehuewe Laf
- Uewerfläch kraazt, Flecken, Rand Schued, a Schutzfilm Zoustand
- Lot oder Package Identifikatioun fir Tracabilitéit
Wann de Keefer widderholl eidel brauch, soll d'Zeechnen och definéieren ob Dimensiounen aus dem geschniddene Rand, der Mëttellinn vum Muster oder eng aner kontrolléiert Referenz gemooss ginn. Dëst verhënnert datt de Fournisseur an den Hiersteller verschidde Inspektiounsmethoden benotzen.
Wéi eng Schneidmethod passt direkt Schnëtt, Profiler a enk Toleranzen?
De korrekte Prozess hänkt vun der Deelgeometrie, Toleranz, Volumen, Randqualitéit, Hëtztempfindlechkeet a verfügbaren Ausrüstung of. Keng eenzeg Schneidmethod ass automatesch am beschten fir all Diamant-Trap Aluminiumplack.
| Ausschneiden Method | Gëeegent Gebrauch | Main Kontrollpunkt | Méiglech Limitatioun |
|---|---|---|---|
| Saw Ausschneiden | Riichtaus Buttek Schnëtt, widderholl véiereckege eidel, a gemeinsam Fabrikatioun Aarbecht | Voll Blat Ënnerstëtzung, kontrolléiert Feed, geschützt Spannung, a Versuch iwwer déi aktuell Legierung an Dicke | Vibratioun, Kantebuerger, Uewerflächkratzen oder Musterbewegung wann d'Ënnerstëtzung schlecht ass |
| Schieren | Schnell riicht Schnëtt wou limitéiert Rand a Muster Deformatioun akzeptabel ass | D'Basisdicke, d'Clearance, d'Klingenkonditioun an d'Orientéierung vum sichtbare Gesiicht | Kann d'Trap no bei der geschniddener Kante rullen, flaach oder verzerren |
| Laser opzedeelen | Komplex Profiler oder widderholl Formen wou d'Prozessfäegkeet an d'Kantefuerderunge justifiéieren | Wärmeinput, Schutzfilmkompatibilitéit, Kanteverfärbung, Kontaminatioun, a Proufgenehmegung | Thermesch Effekter oder Filmschued kënnen inakzeptabel sinn fir sichtbar oder downstream fäerdeg Deeler |
| Waasserjet Ausschneiden | Komplex Profiler wou thermesch Effekter limitéieren wichteg ass | Ënnerstëtzung, Waasser a abrasiv Kontroll, Randkonditioun, Trocknung, a Post-Cut Botzen | Prozesskäschte, naass Ëmgank, a Randkonditioun musse fir de Projet bewäert ginn |
| Fournisseur geschnidde-ze-Gréisst Service | Widderholl Blanken, Exportprojeten, a Keefer déi méi niddereg intern Handhabvariatioun sichen | Genehmegt Zeechnen, Toleranz, Burr Richtung, sichtbar Gesiicht, Marquage, Verpakung, an Inspektioun | Ännerungen no der Produktioun kënnen Ersatz erfuerderen anstatt lokal Recutting |
Fir rutschebeständeg Buedem, Schrëtt, Plattformen, an industriell Brieder, Keefer kënnen iwwerpréiwen a Diamant rutschbeständeg Aluminiumplack Configuratioun. Eng aner relevant Referenz ass de alu gestreift Plack Optioun. Déi exakt Schneidmethod sollt nach ëmmer géint déi zitéiert Legierung, Dicke, Muster a fäerdeg Deel guttgeheescht ginn.
Wéi soll d'Blat ënnerstëtzt a geklemmt ginn?
Ongläiche Ënnerstëtzung ass eng allgemeng Ursaach vu Schwéngungen, Geschwëster, ongenaue Schnëtt, a flaachem Laf. Den opgehuewe Muster kann d'Blat Rock maachen wann et op enger klenger Zuel vu Kontaktpunkte läit. Ënnerstëtzung soll dofir d'Aarbechtsberäich ofdecken a stabil bleiwen während dem Ausschneiden.
Gutt Ënnerstëtzung a Spannpraxis soll enthalen:
- Eng propper Ënnerstëtzungsfläch déi d'sichtbar Gesiicht net kraazt
- Genuch Ënnerstëtzung op béide Säiten vum Schnëtt fir Bewegung oder Offallschued ze vermeiden
- Geschützt Klemmkontaktpunkten déi d'erhiefte Diamanten net zerbriechen oder poléieren
- Clamping positionéiert ewech vun der Finale siichtbar Beräich wann méiglech
- Kloer Identifikatioun vun der dekorativen Gesiicht an Muster Richtung
- Handling Pläng fir grouss Bléieblieder sou datt d'Panel net béien nodeems de Schnëtt fäerdeg ass
Spannkraaft soll d'Material sécher halen ouni d'Trapmuster als onkontrolléierten Drockpunkt ze benotzen. Fir widderholl Produktioun soll de Keefer an de Fabrikateur e Fixture oder Ënnerstëtzungsarrangement stëmmen anstatt op temporär Plazéierung fir all Blat ze vertrauen.
Wéi kënne Hëtzt, Burr a Randverzerrung kontrolléiert ginn?
Thermesch Ausschneiden a mechanesch Ausschneiden kreéieren verschidde Risiken. Thermesch Prozesser kënnen de Schutzfilm beaflossen, de Rand verfärben oder lokal Hëtztverzerrung aféieren. Mechanesch Prozesser kënnen Burr, gewalzt Kanten, Chattermarken oder lokal Offlaachung vum Muster kreéieren.
Hëtzt-Kontroll Froen
- Ass de Schutzfilm fir de gewielte Schneidprozess guttgeheescht?
- Bleift de Rand no der Montage sichtbar?
- Gëtt den Deel geschweest, beschichtet, anodiséiert, gebonnen oder versiegelt nom Ausschneiden?
- Erlaabt de Keefer lokal Verfärbung oder erfuerdert e visuell propper Rand?
- Wéi ginn Filmreschter, Kontaminatioun, Feuchtigkeit oder Schleifpartikelen ofgeschaaft?
Burr an Edge-Finishing Froen
- Wéi eng Säit kann d'Gramm nom Ausschneiden droen?
- Ass de Rand ausgesat fir Betreiber, Clienten, Dichtungen, Kabelen oder aner Komponenten?
- Wéi vill Ofbauen ass erlaabt ier d'Erscheinung vum Trapp ännert?
- Musse Ecker ofgerënnt, ofgeschnidden oder geschützt sinn?
- Wäert Randveraarbechtung déi lescht Dimensiounen oder Passend Toleranz änneren?
Firwat Muss Musterrichtung virum Biegen oder Assemblée geplangt sinn?
Musterrichtung beaflosst d'Erscheinung, d'Drainage, d'Grip Orientéierung, d'Panelmatchung an d'Fabrikatiounslayout. Wann Deeler nëmmen nestéiert sinn fir d'Materialrendung ze maximéieren, kënnen ugrenzend Panelen no der Installatioun verschidde Fuerderungen weisen.
Virun Ausschneiden, soll d'Zeechnen identifizéieren:
- Dat siichtbar Gesiicht
- Déi néideg Streck Richtung
- D'Biege Linn a Béi Richtung
- Beräicher wou d'Muster kann duerch tooling verflaacht ginn
- Gelenklinnen tëscht ugrenzend Panelen
- Befestigungs-, Schweess-, Scharnéier- a Randpositiounen
Béie sollt op dat aktuellt Material gepréift ginn, well dat opgehuewe Muster den Toolkontakt verännert. De Keefer soll definéieren ob lokal Musterflaach bei der Béi akzeptabel ass an ob den Deel virun oder no der Formung iwwerpréift gëtt.
Wat geschitt an engem typesche industrielle Schrëtt-Panel Uerdnung?
Szenario: Schnëtt a gebéit Tread Panels
Business Hannergrond: En Ausrüstungshersteller bestallt Diamant-Trap-Aluminiumplack fir Zougangsschrëtt an eraushuelbare Serviceplacke. D'Deeler erfuerderen riicht Schnëtt, verschidde Lächer, zwee Béi an eng sichtbar Millen-Finish Uewerfläch.
Problem: Déi éischt Partie passt op d'Gesamtdimensioune, awer verschidde Paneele rocken während der Montage, d'Trap no bei de geschniddene Kanten ass ofgeplatt, a Klemmmarken bleiwen no der Installatioun sichtbar. E puer gebéit Deeler weisen och onkonsequent Musterrichtung.
Ursaach: D'RFQ huet d'Gesamtdicke an d'Blatgréisst opgelëscht, awer huet d'Basisdicke net vun der Musterhéicht ënnerscheet. Et huet och dat siichtbar Gesiicht, d'Burrrichtung, d'Musterorientéierung, d'Spannschutz, d'Flaachheet nom Ausschneiden an d'akzeptable Musterverformung no Béien ewechgelooss.
Recommandéiert Léisung: De Keefer aktualiséiert d'Zeechnung fir d'Basisdicke, d'Traprichtung, d'fäerdeg Dimensiounen, d'sichtbar Gesiicht, d'Schnëtt Toleranz, d'Burr Säit, d'Béielinnen an eng akzeptabel lokal Oflaach z'identifizéieren. E representativen éischten Artikel gëtt geschnidden a gebéit virun der Bulkproduktioun. De Fournisseur packt dann Deeler vun Zeechnen Zuel an Orientatioun mat geschützt separators.
Keefer Entscheedung Wäert: Déi zousätzlech Zeechnen an éischt Artikelkontrolle reduzéieren d'Sortéierung, d'Wiederaarbecht, d'falsch Installatioun an d'Uewerflächentwécklung. De richtege Verglach ass d'Käschte pro akzeptéiert fabrizéiert Panel, net nëmmen de Präis pro Blat.
Wéini Kaaft Schnëtt-zu-Gréisst Material Besser wéi Vollblieder ze schneiden?
Kaaft voll Blieder ka gëeegent sinn wann de Fabrikateur stabil Ausrüstung huet, flexibel Naschtfuerderungen a genuch Handhabungskapazitéit. Cut-to-Size Versuergung ka méi ekonomesch sinn wann déiselwecht Blanken widderhuelen, d'Uewerfläch ass héich siichtbar, oder Exporthandhabung schaaft en héije Risiko vu Kratzer a Dimensiounsvariatioun.
| Fourniture Optioun | Main Virdeel | Haapt Risiko | Beschte Fit |
|---|---|---|---|
| Voll Blieder | Maximal Flexibilitéit fir Nesting an Design Ännerungen | Méi intern Handhabung, Schneidopstellung, Schrottkontroll a Uewerflächrisiko | Fabrikateure mat etabléierten Ausschneiden an Inspektiounsfäegkeet |
| Rechteckeg Schnëtt op d'Gréisst | Reduzéiert Handhabung a widderhuelend eidel Dimensiounen | Zeechnungsfehler beaflossen déi ganz Partie | Widderholl Panelen, Schrëtt, Deckelen an Toolbox Komponenten |
| Profil-geschnidden éischt Artikelen a Produktioun Deeler | Niddereg intern Prozessvariatioun a méi kloer Liwwerantverantwortung | Verlaangt komplett Zeechnungen, Genehmegungsrecords, a Ännerungskontroll | Komplex Profiler, siichtbar Deeler, a Projet-kontrolléiert haten Assemblée |
Wat Sollt en Diamant Tread Aluminium Sheet RFQ enthalen?
E komplette RFQ soll d'Liwweranten erlaben datselwecht Material, Schneidefang, Inspektioun a Verpackungsfuerderunge ze zitéieren. Keefer solle bidden:
- Applikatioun, fäerdeg-Deel Zeechnen, Versioun Zuel, a Quantitéit
- Legierung an Temperamentfuerderung, oder eng Ufro fir de Fournisseur eng Optioun ze proposéieren
- Base-Metal Dicke, Blatgréisst, Treadmuster a Musterorientéierung
- Siichtbar Gesiicht, Schutzfilm Noutwendegkeete, an akzeptabel Uewerfläch Zoustand
- Schneidmethod wann de Keefer fixéiert, oder Leeschtungsufuerderunge wann de Fournisseur de Prozess proposéiere kann
- Fäerdeg Dimensiounen, Toleranzen, Quadratheet, Profilgenauegkeet a Lachfuerderunge
- Burr Richtung, Randfinanz, Eckbehandlung, an ausgesat Rand Ufuerderunge
- Béi Linnen, Béi Richtung, akzeptabel Muster Ofplattung, an Downstream Schweess oder Beschichtung
- Éischt-Artikel Quantitéit, Inspektioun Method, Echantillon, records, an Nonconformance Prozess
- Stéck Marquage, Zeechnungsnummer, Orientéierungsmarken, Interleaving, Palette Limiten, Destinatioun an Incoterm
- MOQ, Prognose, Liwwerziel, an ob deelweis Sendungen erlaabt sinn
Oft gestallte Froen
Sollt d'Dicke vum Diamant-Trapplack dat opgehuewe Muster enthalen?
D'RFQ soll Basismetalldicke vun der Gesamtmuster Héicht z'ënnerscheeden. Maschinn Setup, Stäerktberechnungen, Béiplanung an Akzeptanz kënne falsch sinn wann déi zwee Wäerter als déiselwecht Miessung behandelt ginn.
Kann Diamant-Trap-Aluminiumplack mat enger Séi geschnidden ginn?
Jo, d'Séischneider kënnen direkt Fabrikatiounsschnëtt passen wann déi tatsächlech Legierung an Dicke gepréift ginn. Stabil Ënnerstëtzung, geschützt Spannung, kontrolléiert Fudder, Uewerflächeschutz, a Burr Inspektioun si wesentlech.
Beschiedegt d'Schéier den Diamantmuster?
Scheren kann d'Muster no bei der geschniddener Kante deforméieren oder flaach. Ob dat akzeptabel ass hänkt vun der sichtbar Gesiicht Ufuerderung, Randbelaaschtung, Toleranz a Downstream Formen of. E representativen Prozess soll guttgeheescht ginn.
Kann Schutzfilm op der Blat bleiwen beim Ausschneiden?
Nëmme wann de Film als gëeegent fir de gewielte Prozess bestätegt ass. Onbekannte Film kann verbrennen, de Rand kontaminéieren, Feuchtigkeit falen, Reschter kreéieren oder inakzeptabel Uewerflächeschued produzéieren.
Wéini soll Waasserjet- oder Laserschneiden berücksichtegt ginn?
Si kënne fir komplex Profiler oder méi streng Prozessfuerderunge berücksichtegt ginn. De Keefer soll Hëtztempfindlechkeet, Randkonditioun, Toleranz, Botzen, Filmkompatibilitéit, Volumen, an Gesamtkäschte mat der aktueller Material vergläichen.
Ass d'Burrrichtung wichteg?
Jo. Burr Richtung ass wichteg wann de Rand sichtbar ass, vun de Betreiber gehandhabt, géint eng aner Komponent gepasst, beschichtet, versiegelt oder gebéit. D'Zeechnung soll déi zulässlech Burr Säit an Ofschlossfuerderung identifizéieren.
Wéini ass en éischten Artikel néideg?
En éischten Artikel ass wäertvoll fir nei Zeechnungen, enk Toleranzen, siichtbar Flächen, komplexe Profiler, sekundär Béie, geschützte Filmfuerderungen, oder widderholl Produktioun, wou ee Setup fir déi voll Bestellung benotzt gëtt.
Ufro e Cut-to-Size Tread Sheet Review
Fir eng Projet-spezifesch Iwwerpréiwung, liwwert d'Legierung an d'Temperatur, d'Basisdicke, d'Blatgréisst, d'Trapmuster, d'färdeg Zeechnung, sichtbar Gesiicht, d'Schneidtoleranz, d'Burrrichtung, d'Biegefuerderunge, d'Quantitéit, d'Inspektioun, d'Verpakung, d'Destinatioun an d'Liwwerzäit duerch d'TOP METAL Zitat an technesch Bewäertung Säit. De Fournisseur kann dann d'Materialverfügbarkeet iwwerpréiwen, d'Schnëtt-zu-Gréisst Machbarkeet, d'Probefuerderunge, d'Veraarbechtungsomfang, d'Inspektioun, d'Exportverpackung, d'MOQ, d'Leadzäit an d'Zitat Ausgrenzungen virun der Produktioun iwwerpréiwen.
Ufro en Diamant-Trap Aluminiumplack Devis mat der Legierung, Temperament, Basisdicke, Treadmuster, fäerdeg Zeechnen, Schneidtoleranz, sichtbar Gesiicht, Béie, Inspektioun, Verpakung a Liwwerdetailer, déi fir eng vergläichbar Offer néideg sinn.