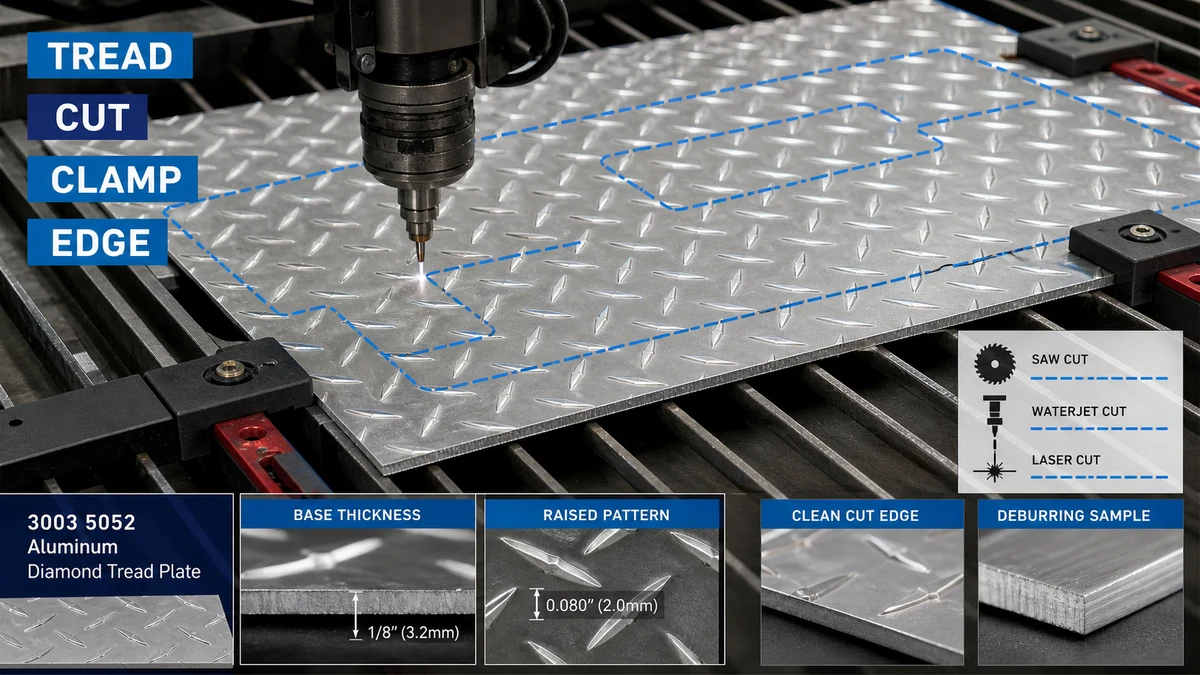
Proizvajalci morajo izbrati način rezanja na podlagi debeline osnovne kovine pločevine, višine dvignjenega vzorca, tolerance robov, zahteve glede vidne površine, občutljivosti na toploto in upogibanja navzdol. Pločevina mora biti v celoti podprta, vpeta skozi zaščitene kontaktne točke, odrezana s poskusno odobrenim postopkom in odstranjena, ne da bi sploščili tekalno plast ali poškodovali vidno površino.
To vprašanje je pomembno za proizvajalce kovin, izvajalce talnih oblog, proizvajalce škatel za orodje, proizvajalce karoserij vozil, dobavitelje dostopnih ploščadi in kupce industrijskih plošč. Pred izbiro postopka morajo kupci potrditi material in razpoložljive konfiguracije prek kategorija izdelkov iz aluminijaste pločevine in posvečeno diamantna tekalna plast iz aluminija.
Zakaj je aluminijasto ploščo z diamantno tekalno plastjo težje rezati kot ravno ploščo?
Plošča z diamantno tekalno plastjo ne predstavlja enotne površine za rezalno orodje. Dvignjen vzorec ustvarja neenakomeren stik, medtem ko osnovna plošča nosi strukturno debelino. Če nastavitve stroja temeljijo na skupni višini namesto na osnovni debelini, lahko izdelovalec izbere nepravilno strižno zračnost, nastavitev žage, razmik med podporami ali upogibno dovoljeno vrednost.
| Rezalna spremenljivka | Kaj mora biti potrjeno | Tveganje, če se ne upošteva |
|---|---|---|
| Debelina navadne kovine | Debelina izmerjena ločeno od dvignjene tekalne plasti | Nepravilna zmogljivost stroja, nastavitev rezanja in izračuni upogiba navzdol |
| Višina in smer vzorca | Profil dvignjenega vzorca, vidna stran in orientacija na končnem delu | Sploščeni diamanti, nedosleden videz ali napačna usmerjenost plošče |
| Toleranca robov | Zahtevana velikost reza, pravokotnost, natančnost profila in sprejemljivost robov | Deli se med varjenjem, upogibanjem, pritrjevanjem ali sestavljanjem ne prilegajo |
| Stanje površine | Zaključek rezkanja, okrasna površina, zaščitna folija in odpornost na praske | Oznake sponk, zažgan film, kontaminacija ali vidne poškodbe pri rokovanju |
| Nadaljnji proces | Upogibanje, valjanje, varjenje, premazovanje, pritrjevanje ali izpostavljenost robov | Rez, sprejemljiv kot surovec, lahko kasneje med oblikovanjem ali končno obdelavo ne uspe |
Kako naj proizvajalci izmerijo debelino osnove in višino vzorca?
Debelino osnove in skupno višino vzorca je treba zabeležiti ločeno. Dvignjeni diamanti so del geometrije površine in ne nadomestek za nazivno debelino navadne kovine. Za javna naročila je treba v risbah in RFQ navesti, katera vrednost debeline nadzira sprejemljivost.
Uporaben sprejemni pregled vključuje:
- Nazivna debelina navadne kovine in dovoljena toleranca
- Splošne mere in pravokotnost lista
- Vrsta vzorca, usmerjenost in viden obraz
- Ravnost in lokalno zibanje zaradi dvignjene tekalne plasti
- Površinske praske, madeži, poškodbe robov in stanje zaščitnega filma
- Identifikacija serije ali paketa za sledljivost
Kadar kupec potrebuje ponovljene surovce, mora risba tudi opredeliti, ali se mere merijo od rezanega roba, središčne črte vzorca ali druge nadzorovane reference. To dobavitelju in proizvajalcu preprečuje uporabo različnih metod nadzora.
Kateri način rezanja ustreza ravnim rezom, profilom in ozkim tolerancam?
Pravilen postopek je odvisen od geometrije dela, tolerance, volumna, kakovosti robov, občutljivosti na toploto in razpoložljive opreme. Nobena posamezna metoda rezanja ni samodejno najboljša za vsako aluminijasto ploščo z diamantno tekalno plastjo.
| Metoda rezanja | Primerna uporaba | Glavna kontrolna točka | Možna omejitev |
|---|---|---|---|
| Rezanje žage | Ravni delavni rezi, ponavljajoči se pravokotni surovci in običajna izdelava | Popolna podpora pločevine, nadzorovano podajanje, zaščiteno vpenjanje in preizkus dejanske zlitine in debeline | Vibracije, robovi, praske na površini ali premikanje vzorca, če je podpora slaba |
| Striženje | Hitri ravni rezi, kjer je sprejemljiva omejena deformacija robov in vzorcev | Debelina podlage, razdalja, stanje rezila in usmerjenost vidne ploskve | Lahko se kotali, splošči ali popači tekalno plast blizu rezanega roba |
| Lasersko rezanje | Zapleteni profili ali ponavljajoče se oblike, kjer to upravičujejo zmožnost postopka in zahteve po robovih | Vnos toplote, združljivost z zaščitno folijo, razbarvanje robov, kontaminacija in odobritev preskusa | Toplotni učinki ali poškodbe filma so lahko nesprejemljivi za vidne dele ali dele, ki so končani v nadaljevanju |
| Rezanje z vodnim curkom | Kompleksni profili, kjer je pomembna omejitev toplotnih učinkov | Podpora, nadzor vode in abraziva, stanje robov, sušenje in čiščenje po rezu | Za projekt je treba oceniti stroške postopka, ravnanje v mokrem in stanje robov |
| Storitev dobavitelja za rezanje na velikost | Ponavljajoče se praznine, izvozni projekti in kupci, ki iščejo nižje notranje variacije rokovanja | Odobrena risba, toleranca, smer rezov, vidna površina, označevanje, pakiranje in pregled | Spremembe po proizvodnji lahko zahtevajo zamenjavo namesto lokalnega ponovnega rezanja |
Za protizdrsne talne obloge, stopnice, ploščadi in industrijske plošče lahko kupci pregledajo a diamantna tekalna plast, nedrseča aluminijasta pločevina konfiguracijo. Druga pomembna referenca je aluminijasta karirasta plošča možnost. Natančno metodo rezanja je treba še vedno odobriti glede na navedeno zlitino, debelino, vzorec in končni del.
Kako naj bo plošča podprta in vpeta?
Neenakomerna podpora je pogost vzrok za vibracije, šklepetanje, nenatančne reze in sploščeno tekalno plast. Dvignjen vzorec lahko naredi pločevino skalo, ko leži na majhnem številu kontaktnih točk. Podpora mora zato pokrivati delovno območje in ostati stabilna med rezanjem.
Dobra praksa podpore in vpenjanja mora vključevati:
- Čista podporna površina, ki ne opraska vidnega obraza
- Zadostna podpora na obeh straneh reza, da preprečite poškodbe zaradi premikanja ali padca
- Zaščitene kontaktne točke sponke, ki ne zdrobijo ali polirajo dvignjenih diamantov
- Vpetje je nameščeno stran od končnega vidnega območja, kadar je to mogoče
- Jasna identifikacija okrasne ploskve in smeri vzorca
- Načrti ravnanja z velikimi surovci, tako da se plošča po končanem rezu ne upogne
Vpenjalna sila mora varno držati material brez uporabe dezena tekalne plasti kot točke nenadzorovanega pritiska. Za ponavljajočo se proizvodnjo morata kupec in izdelovalec odobriti vpenjalno ali podporno ureditev, namesto da bi se zanašala na začasno namestitev za vsak list.
Kako je mogoče nadzorovati vročino, burre in popačenje robov?
Toplotno in mehansko rezanje povzročata različna tveganja. Toplotni procesi lahko vplivajo na zaščitno folijo, razbarvajo rob ali povzročijo lokalno toplotno popačenje. Mehanski postopki lahko povzročijo robove, zvite robove, sledi klepetanja ali lokalno sploščitev vzorca.
Vprašanja o nadzoru toplote
- Ali je zaščitna folija odobrena za izbrani postopek rezanja?
- Bo rob po montaži ostal viden?
- Ali bo del po rezanju varjen, prevlečen, anodiziran, zlepljen ali zatesnjen?
- Ali kupec dovoli lokalno razbarvanje ali zahteva vizualno čist rob?
- Kako bodo odstranjeni ostanki filma, umazanija, vlaga ali abrazivni delci?
Vprašanja o brušenju in končni obdelavi robov
- Na kateri strani se lahko po rezanju pojavi rob?
- Ali je rob izpostavljen operaterjem, strankam, tesnilom, kablom ali drugim komponentam?
- Koliko razigljevanja je dovoljeno, preden se spremeni videz tekalne plasti?
- Ali morajo biti vogali zaobljeni, posneti ali zaščiteni?
- Ali bo zaključna obdelava robov spremenila končne mere ali toleranco prileganja?
Zakaj je treba smer vzorca načrtovati pred upogibanjem ali sestavljanjem?
Smer vzorca vpliva na videz, drenažo, orientacijo oprijema, ujemanje plošč in postavitev izdelave. Če so deli ugnezdeni samo za povečanje izkoristka materiala, lahko sosednje plošče po namestitvi kažejo različne smeri tekalne plasti.
Pred rezanjem mora risba identificirati:
- Vidni obraz
- Zahtevana smer tekalne plasti
- Upogibna linija in smer upogiba
- Področja, kjer se lahko vzorec splošči z orodjem
- Spojne linije med sosednjimi ploščami
- Položaji pritrdilnih elementov, zvarov, tečajev in robov
Upogibanje je treba preizkusiti na dejanskem materialu, ker dvignjen vzorec spremeni stik z orodjem. Kupec mora določiti, ali je lokalno sploščenje vzorca v bližini upogiba sprejemljivo in ali bo del pregledan pred ali po oblikovanju.
Kaj se zgodi pri tipičnem industrijskem naročilu stopničastih plošč?
Scenarij: Rezane in upognjene plošče tekalne plasti
Poslovno ozadje: Proizvajalec opreme naroči aluminijasto ploščo z diamantno tekalno plastjo za dostopne stopnice in odstranljive servisne plošče. Deli zahtevajo ravne reze, več lukenj, dva upogiba in vidno rezkano površino.
Težava: Prva serija ustreza splošnim dimenzijam, vendar se več plošč med montažo zaziba, tekalna plast v bližini striženih robov je sploščena in oznake sponk ostanejo vidne po namestitvi. Nekateri upognjeni deli kažejo tudi neskladno smer vzorca.
vzrok: RFQ je navedel celotno debelino in velikost pločevine, vendar ni razlikoval med debelino osnove in višino vzorca. Izpustil je tudi vidno ploskev, smer bruhov, orientacijo vzorca, zaščito pred vpenjanjem, ravnost po rezanju in sprejemljivo deformacijo vzorca v bližini krivin.
Priporočena rešitev: Kupec posodobi risbo, da določi debelino podlage, smer tekalne plasti, končne mere, vidno površino, toleranco reza, stran robov, upogibne linije in sprejemljivo lokalno sploščitev. Reprezentativni prvi izdelek je razrezan in upognjen pred masovno proizvodnjo. Dobavitelj nato pakira dele po risalni številki in orientaciji z zaščitenimi ločili.
Vrednost odločitve kupca: Dodana risba in kontrola prvega artikla zmanjšata sortiranje, predelavo, nepravilno namestitev in zavrnitev površine. Pravilna primerjava je cena na sprejeto izdelano ploščo, ne le cena na list.
Kdaj je nakup materiala, razrezanega na velikost, boljši od rezanja polnih listov?
Nakup polnih listov je morda primeren, če ima proizvajalec stabilno opremo, prilagodljive zahteve za gnezdenje in zadostno zmogljivost rokovanja. Dobava, razrezana na velikost, je lahko bolj ekonomična, če se ponavljajo enaki surovci, je površina dobro vidna ali če ravnanje pri izvozu ustvarja visoko tveganje za praske in dimenzijske razlike.
| Možnost dobave | Glavna prednost | Glavno tveganje | Najboljše prileganje |
|---|---|---|---|
| Celi listi | Največja prilagodljivost za gnezdenje in spremembe dizajna | Več notranjega ravnanja, nastavitev rezanja, nadzor ostankov in površinsko tveganje | Proizvajalci z uveljavljeno zmogljivostjo rezanja in pregledovanja |
| Pravokotni izrezki na velikost | Zmanjšano rokovanje in ponovljive dimenzije surovcev | Napake pri risanju vplivajo na celotno serijo | Ponavljajoče se plošče, stopnice, pokrovi in komponente orodjarne |
| Profilno rezani prvi izdelki in proizvodni deli | Manjše notranje variacije procesov in jasnejša odgovornost dobavitelja | Zahteva popolne risbe, zapise o odobritvah in nadzor sprememb | Kompleksni profili, vidni deli in projektno vodeni sklopi |
Kaj mora RFQ vsebovati aluminijasta plošča z diamantno tekalno plastjo?
Popoln RFQ bi moral dobaviteljem omogočiti, da navedejo enak material, obseg rezanja, inšpekcijo in zahteve glede pakiranja. Kupci morajo zagotoviti:
- Uporaba, risba končnega dela, številka revizije in količina
- Zahteva po zlitini in temperu ali zahteva, da dobavitelj predlaga možnost
- Debelina navadne kovine, velikost pločevine, dezen tekalne plasti in orientacija dezena
- Vidna stran, zahteva po zaščitni foliji in sprejemljivo stanje površine
- Metoda rezanja, če jo določi kupec, ali zahteve glede učinkovitosti, če lahko postopek predlaga dobavitelj
- Končne mere, tolerance, kvadratnost, natančnost profila in zahteve glede izvrtin
- Zahteve glede smeri rezanja, zaključka robov, obdelave vogalov in izpostavljenih robov
- Upogibne linije, smer upogibanja, sprejemljivo sploščenje vzorca in varjenje ali prevleka v smeri toka
- Količina prvega artikla, metoda inšpekcijskega pregleda, vzorčenje, evidenca in postopek neskladnosti
- Označevanje kosov, številka risbe, orientacijske oznake, prepletanje, omejitve palet, destinacija in Incoterm
- MOQ, napoved, cilj dostave in ali so dovoljene delne pošiljke
Pogosto zastavljena vprašanja
Ali naj debelina diamantne tekalne plasti vključuje reliefni vzorec?
RFQ mora razlikovati med debelino navadne kovine in celotno višino vzorca. Nastavitev stroja, izračuni trdnosti, načrtovanje upogiba in prevzem so lahko napačni, če se obe vrednosti obravnavata kot ista meritev.
Ali je mogoče aluminijasto ploščo z diamantno tekalno plastjo rezati z žago?
Da, rezanje z žaganjem lahko ustreza ravnim proizvodnim rezom, ko se preizkusita dejanska zlitina in debelina. Stabilna podpora, zaščiteno vpenjanje, nadzorovan pomik, površinska zaščita in pregled robov so bistveni.
Ali striženje poškoduje diamantni vzorec?
Striženje lahko deformira ali splošči vzorec blizu rezanega roba. Ali je to sprejemljivo, je odvisno od zahteve glede vidne ploskve, izpostavljenosti robov, tolerance in oblikovanja navzdol. Reprezentativno preskušanje je treba odobriti.
Ali lahko ostane zaščitna folija na listu med rezanjem?
Šele ko je film potrjeno primeren za izbrani postopek. Neznan film se lahko zažge, onesnaži rob, zadrži vlago, ustvari ostanke ali povzroči nesprejemljivo poškodbo površine.
Kdaj je treba razmisliti o vodnem ali laserskem rezanju?
Upoštevajo se lahko za kompleksne profile ali strožje procesne zahteve. Kupec mora primerjati občutljivost na toploto, stanje robov, toleranco, čiščenje, združljivost filma, prostornino in skupne stroške z uporabo dejanskega materiala.
Ali je smer zareze pomembna?
ja Smer zareze je pomembna, ko je rob viden, z njim upravljajo operaterji, če je nameščen ob drugi komponenti, je prevlečen, zatesnjen ali upognjen. Na risbi je treba navesti dovoljeno stran robov in zahteve za končno obdelavo.
Kdaj je potreben prvi članek?
Prvi artikel je dragocen za nove risbe, ozke tolerance, vidne površine, zapletene profile, sekundarno upogibanje, zahteve glede zaščitenega filma ali ponavljajočo se proizvodnjo, kjer bo za celotno naročilo uporabljena ena nastavitev.
Zahtevajte pregled tekalne plasti po velikosti
Za pregled, specifičen za projekt, navedite zlitino in temperament, osnovno debelino, velikost pločevine, vzorec tekalne plasti, končano risbo, vidno površino, toleranco rezanja, smer bruhov, zahteve za upogibanje, količino, pregled, pakiranje, destinacijo in razpored dostave na strani s ponudbo in tehničnim pregledom TOP METAL. Dobavitelj lahko nato pred proizvodnjo pregleda razpoložljivost materiala, izvedljivost razreza na velikost, zahteve glede vzorcev, obseg obdelave, inšpekcijo, izvozno pakiranje, MOQ, dobavni rok in izključitve ponudbe.
Zahtevajte ponudbo aluminijaste pločevine z diamantno tekalno plastjo z zlitino, temperamentom, debelino podlage, vzorcem tekalne plasti, končano risbo, rezalno toleranco, vidno stranjo, upogibom, pregledom, pakiranjem in podrobnostmi o dostavi, ki so potrebni za primerljivo ponudbo.