
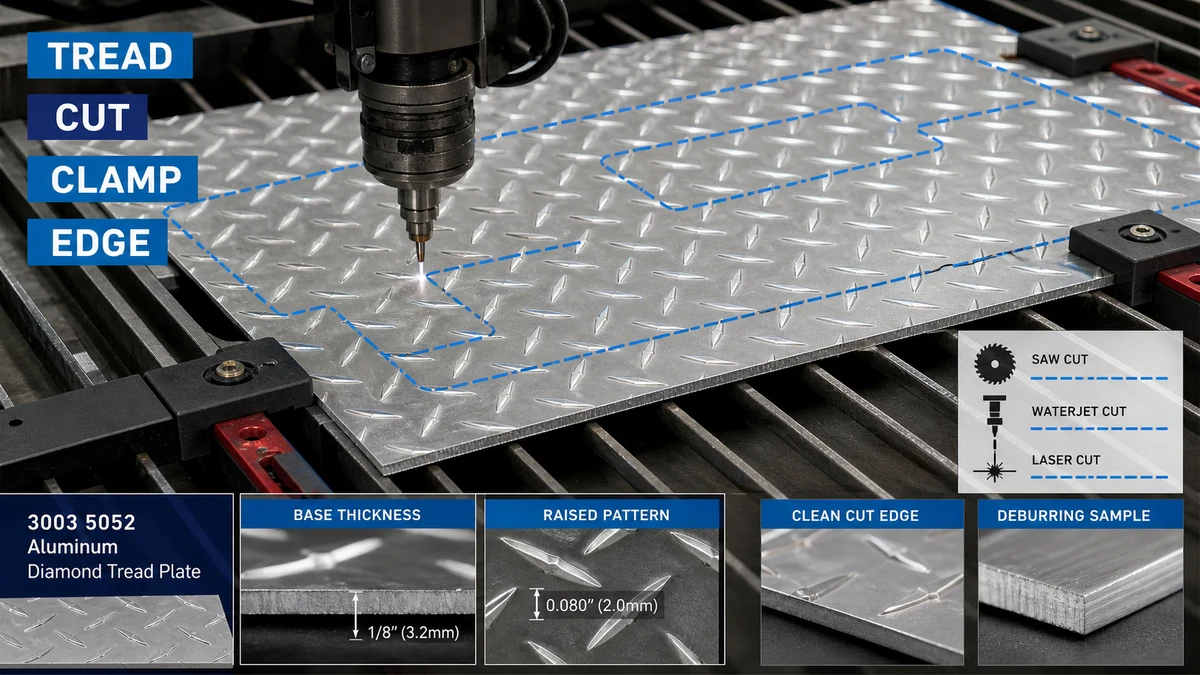
Произвођачи треба да изаберу методу резања на основу дебљине основног метала лима, висине подигнутог узорка, толеранције ивице, захтева за видљивим лицем, осетљивости на топлоту и савијања низводно. Плоча мора бити потпуно подупрта, стегнута кроз заштићене контактне тачке, исечена пробно одобреним поступком и очишћена од ивица без изравнавања газећег слоја или оштећења видљиве површине.
Ово питање је важно за произвођаче метала, подове, произвођаче кутија за алате, произвођаче каросерија возила, добављаче приступних платформи и купце индустријских панела. Пре избора процеса, купци треба да потврде материјал и доступне конфигурације путем категорија производа од алуминијумског лима и посвећени асортиман алуминијумских дијамантских лимова.
Зашто је алуминијумски лим са дијамантским слојем теже сећи од равног лима?
Дијамантски слој газећег слоја не представља једну униформну површину на алату за сечење. Уздигнута шара ствара неуједначен контакт, док основни лим носи структурну дебљину. Ако се подешавања машине заснивају на укупној висини уместо на дебљини основе, произвођач може да изабере нетачан зазор смицања, подешавање тестере, размак између ослонца или дозвољено савијање.
| Сечење Вариабле | Шта се мора потврдити | Ризик ако се занемари |
|---|---|---|
| Дебљина основног метала | Дебљина мерена одвојено од подигнутог газећег слоја | Нетачан капацитет машине, подешавање сечења и прорачуни савијања низводно |
| Висина и правац узорка | Профил подигнутог узорка, видљиво лице и оријентација на готовом делу | Спљоштени ромбови, недоследан изглед или неправилна оријентација панела |
| Толеранција ивице | Потребна величина сечења, правоугаоност, тачност профила и прихватање ивица | Делови се не уклапају током заваривања, савијања, причвршћивања или склапања |
| Стање површине | Завршна обрада глодала, декоративно лице, заштитни филм и прихватање огреботина | Ознаке стезаљки, изгорели филм, контаминација или видљива оштећења при руковању |
| Низводни процес | Савијање, ваљање, заваривање, премазивање, причвршћивање или излагање ивицама | Рез прихватљив као празан део може касније да поквари током формирања или завршне обраде |
Како произвођачи треба да мере дебљину основе и висину узорка?
Дебљина основе и укупна висина узорка треба да се евидентирају одвојено. Издигнути дијаманти су део геометрије површине, а не замена за номиналну дебљину основног метала. За набавку, цртежи и РФК треба да наводе која вредност дебљине контролише прихватање.
Користан чек за пријем укључује:
- Називна дебљина основног метала и дозвољена толеранција
- Укупне димензије и квадратност листа
- Тип узорка, оријентација и видљиво лице
- Равност и локално љуљање узроковано подигнутим газећим слојем
- Површинске огреботине, мрље, оштећење ивица и стање заштитног филма
- Идентификација партије или пакета ради следљивости
Када купцу затребају поновљене празнине, цртеж такође треба да дефинише да ли се мере мере од ивице реза, средишње линије шаре или друге контролисане референце. Ово спречава добављача и произвођача да користе различите методе инспекције.
Који метод сечења одговара равним резовима, профилима и уским толеранцијама?
Тачан процес зависи од геометрије дела, толеранције, запремине, квалитета ивица, осетљивости на топлоту и доступне опреме. Ниједна метода сечења није аутоматски најбоља за сваки дијамантски алуминијумски лим.
| Цуттинг Метход | Прикладна употреба | Главна контролна тачка | Могуће ограничење |
|---|---|---|---|
| Сечење тестере | Прави радни резови, поновљени правоугаони делови и уобичајени радови на изради | Потпуна подршка за листове, контролисано увлачење, заштићено стезање и пробно коришћење на стварној легури и дебљини | Вибрације, неравнине на ивицама, гребање површине или померање шара ако је подршка лоша |
| Смицање | Брзи равни резови где су ограничене ивице и деформације шара прихватљиве | Дебљина основе, клиренс, стање сечива и оријентација видљивог лица | Може да се котрља, спљошти или изобличи газећи слој у близини резане ивице |
| Ласерско сечење | Сложени профили или поновљени облици где то оправдавају способност процеса и захтеви ивица | Унос топлоте, компатибилност са заштитним филмом, промена боје ивица, контаминација и одобрење за испитивање | Топлотни ефекти или оштећење филма могу бити неприхватљиви за видљиве или низводно завршене делове |
| Резање воденим млазом | Комплексни профили где је важно ограничавање топлотних ефеката | Подршка, контрола воде и абразива, стање ивица, сушење и чишћење након сечења | Трошкови процеса, мокро руковање и стање ивица морају бити процењени за пројекат |
| Добављач услуга сечења по мери | Поновљени празнини, извозни пројекти и купци који траже мање варијације интерног руковања | Одобрени цртеж, толеранција, правац ивица, видљиво лице, обележавање, паковање и инспекција | Промене након производње могу захтевати замену, а не локално поновно сечење |
За подове, степенице, платформе и индустријске панеле отпорне на клизање, купци могу да прегледају а дијамантски газећи алуминијумски лим отпоран на клизање конфигурацију. Још једна релевантна референца је алуминијумска карирана плоча опција. Тачан метод сечења и даље треба да буде одобрен на основу наведене легуре, дебљине, узорка и готовог дела.
Како лим треба подупријети и стегнути?
Неравномерна подршка је чест узрок вибрација, клепетања, нетачних резова и спљоштеног газећег слоја. Уздигнути узорак може учинити лим каменом када се ослања на мали број додирних тачака. Подршка стога треба да покрије радну област и да остане стабилна током сечења.
Добра пракса подршке и стезања треба да укључује:
- Чиста потпорна површина која не гребе видљиво лице
- Довољан ослонац са обе стране реза да спречи померање или оштећење од пада
- Заштићене контактне тачке стезаљки које не гњече или полирају подигнуте дијаманте
- Стезање је позиционирано даље од коначног видљивог подручја када је то могуће
- Јасна идентификација украсног лица и правца шаре
- Планови руковања великим празнинама тако да се плоча не савија након завршетка резања
Сила стезања треба да држи материјал безбедно без коришћења дезена газећег слоја као тачке неконтролисаног притиска. За поновну производњу, купац и произвођач треба да одобре учвршћење или аранжман за подршку уместо да се ослањају на привремено постављање за сваки лист.
Како се могу контролисати топлота, гребање и изобличење ивица?
Термичко и механичко сечење стварају различите ризике. Топлотни процеси могу утицати на заштитни филм, обезбојити ивице или довести до локалног изобличења топлоте. Механички процеси могу створити неравнине, ваљане ивице, трагове клепетања или локално изравнавање шаре.
Питања за контролу топлоте
- Да ли је заштитни филм одобрен за одабрани процес сечења?
- Да ли ће ивица остати видљива након склапања?
- Да ли ће део бити заварен, премазан, анодизиран, спојен или запечаћен након сечења?
- Да ли купац дозвољава локалну промену боје или захтева визуелно чисту ивицу?
- Како ће се уклонити остаци филма, контаминација, влага или абразивне честице?
Бурр анд Едге-финисхинг Куестионс
- Која страна може да носи ивице након сечења?
- Да ли је ивица изложена оператерима, купцима, заптивкама, кабловима или другим компонентама?
- Колико уклањања ивица је дозвољено пре него што се изглед газећег слоја промени?
- Да ли углови морају бити заобљени, закошени или заштићени?
- Да ли ће обрада ивица променити коначне димензије или толеранцију уклапања?
Зашто се правац шаре мора планирати пре савијања или склапања?
Правац узорка утиче на изглед, дренажу, оријентацију хватања, подударање панела и изглед израде. Ако су делови уграђени само да би се максимизирао принос материјала, суседни панели могу показати различите правце газећег слоја након уградње.
Пре сечења, цртеж треба да идентификује:
- Видљиво лице
- Потребан правац газећег слоја
- Линија савијања и правац савијања
- Подручја у којима се узорак може изравнати алатом
- Линије споја између суседних панела
- Положаји причвршћивача, завара, шарки и ивица
Савијање треба испробати на стварном материјалу јер подигнута шара мења контакт алата. Купац треба да дефинише да ли је локално изравнавање шаре у близини кривине прихватљиво и да ли ће део бити прегледан пре или после формирања.
Шта се дешава у типичној индустријској поруџбини Степ-Панел?
Сценарио: Изрезане и савијене плоче газећег слоја
Позадина пословања: Произвођач опреме наручује алуминијумски лим дијамантског газећег слоја за приступне степенице и сервисне плоче које се могу уклонити. Делови захтевају равне резове, неколико рупа, две кривине и видљиву завршну површину.
проблем: Прва серија одговара укупним димензијама, али неколико панела се љуља током монтаже, газећи слој у близини сечених ивица је спљоштен, а трагови стезања остају видљиви након уградње. Неки савијени делови такође показују недоследан правац шаре.
Узрок: РФК наводи укупну дебљину и величину листа, али не разликује дебљину основе од висине узорка. Такође је изостављено видљиво лице, правац ивица, оријентација узорка, заштита од стезања, равност након сечења и прихватљива деформација узорка у близини кривина.
Препоручено решење: Купац ажурира цртеж да би идентификовао дебљину основе, правац газећег слоја, готове димензије, видљиво лице, толеранцију резања, страну ивица, линије савијања и прихватљиво локално изравнавање. Репрезентативни први артикал се сече и савија пре масовне производње. Добављач затим пакује делове према броју цртежа и оријентацији са заштићеним сепараторима.
Вредност одлуке купца: Додати цртеж и контрола првог артикла смањују сортирање, прераду, нетачну инсталацију и одбацивање површине. Тачно поређење је цена по прихваћеном израђеном панелу, а не само цена по листу.
Када је куповина материјала по мери боља од сечења целих листова?
Куповина целих листова може бити прикладна када произвођач има стабилну опрему, флексибилне захтеве за угњежђивањем и довољан капацитет руковања. Снабдевање по величини може бити економичније када се исти празни делови понављају, када је површина веома видљива или руковање извозом ствара висок ризик од огреботина и варијација у димензијама.
| Суппли Оптион | Главна предност | Главни ризик | Бест Фит |
|---|---|---|---|
| Пуни листови | Максимална флексибилност за угнежђење и промене дизајна | Више унутрашњег руковања, подешавања сечења, контроле отпада и површинског ризика | Фабрикатори са успостављеном способношћу сечења и инспекције |
| Правоугаони исечени делови по величини | Смањено руковање и поновљиве димензије празнине | Грешке у цртању утичу на целу серију | Поновљени панели, кораци, поклопци и компоненте кутије са алатима |
| Профилисани први артикли и делови за производњу | Мање интерне варијације процеса и јаснија одговорност добављача | Захтева комплетне цртеже, записе о одобрењима и контролу промена | Сложени профили, видљиви делови и пројектно контролисани склопови |
Шта треба да садржи РФК алуминијумског лима са дијамантским газиштем?
Комплетан РФК треба да омогући добављачима да цитирају исти материјал, обим сечења, инспекцију и захтеве за паковање. Купци треба да обезбеде:
- Апликација, цртеж готовог дела, број ревизије и количина
- Захтеви за легуре и темпераменте, или захтев да добављач предложи опцију
- Дебљина основног метала, величина лима, шара газећег слоја и оријентација шаре
- Видљиво лице, захтев за заштитном фолијом и прихватљиво стање површине
- Метода резања ако је одредио купац, или захтеви за перформансе ако добављач може да предложи процес
- Завршне димензије, толеранције, правоугаоност, тачност профила и захтеви за рупе
- Правац неравнина, завршна обрада ивица, третман углова и захтеви за отворене ивице
- Линије савијања, правац савијања, прихватљиво изравнавање узорка и низводно заваривање или премазивање
- Количина првог артикла, метода инспекције, узорковање, евиденција и процес неусаглашености
- Означавање комада, број цртежа, ознаке за оријентацију, преклапање, ограничења палета, одредиште и инкотерм
- МОК, прогноза, циљ испоруке и да ли су дозвољене делимичне испоруке
Често постављана питања
Да ли дијамантска дебљина газећег слоја треба да укључује подигнуту шару?
РФК треба да разликује дебљину основног метала од укупне висине узорка. Подешавање машине, прорачуни чврстоће, планирање савијања и прихватање могу бити нетачни када се две вредности третирају као исто мерење.
Да ли се алуминијумски лим дијамантске површине може сећи тестером?
Да, сечење тестером може одговарати правим резовима када се испитају стварна легура и дебљина. Стабилан ослонац, заштићено стезање, контролисано увлачење, површинска заштита и инспекција неравнина су од суштинског значаја.
Да ли смицање оштећује дијамантски узорак?
Стрижење може деформисати или изравнати узорак у близини ивице реза. Да ли је то прихватљиво зависи од захтева за видљиво лице, експозиције ивица, толеранције и формирања низводно. Требало би одобрити репрезентативно суђење.
Може ли заштитни филм остати на листу током сечења?
Тек када се потврди да је филм погодан за изабрани процес. Непознати филм може да изгори, контаминира ивицу, задржи влагу, створи талог или изазове неприхватљиво оштећење површине.
Када треба размотрити сечење воденим млазом или ласером?
Могу се узети у обзир за сложене профиле или строже захтеве процеса. Купац треба да упореди осетљивост на топлоту, стање ивица, толеранцију, чишћење, компатибилност филма, запремину и укупне трошкове користећи стварни материјал.
Да ли је важан правац шиљака?
Да. Правац брушења је битан када је ивица видљива, руковаоци руковали, постављена на другу компоненту, обложена, запечаћена или савијена. Цртеж треба да идентификује дозвољену страну и захтев за завршну обраду.
Када је неопходан први чланак?
Први артикал је драгоцен за нове цртеже, чврсте толеранције, видљиве површине, сложене профиле, секундарно савијање, захтеве за заштићеним филмом или поновну производњу где ће се једно подешавање користити за пуну наруџбу.
Затражите преглед газећег слоја по величини
За преглед специфичног пројекта, наведите легуру и темперамент, дебљину основе, величину лима, шару газећег слоја, готов цртеж, видљиву површину, толеранцију сечења, правац ивица, захтеве за савијањем, количину, инспекцију, паковање, одредиште и распоред испоруке преко странице ТОП МЕТАЛ понуде и техничког прегледа. Снабдевач тада може да прегледа доступност материјала, изводљивост резања по величини, захтеве за узорке, обим обраде, инспекцију, извозно паковање, МОК, време испоруке и искључење понуде пре производње.
Затражите понуду алуминијумског лима са дијамантским газиштем са легуром, темпераментом, дебљином основе, шаром газећег слоја, готовим цртежом, толеранцијом сечења, видљивим лицем, савијањем, прегледом, паковањем и детаљима испоруке који су потребни за упоредиву понуду.