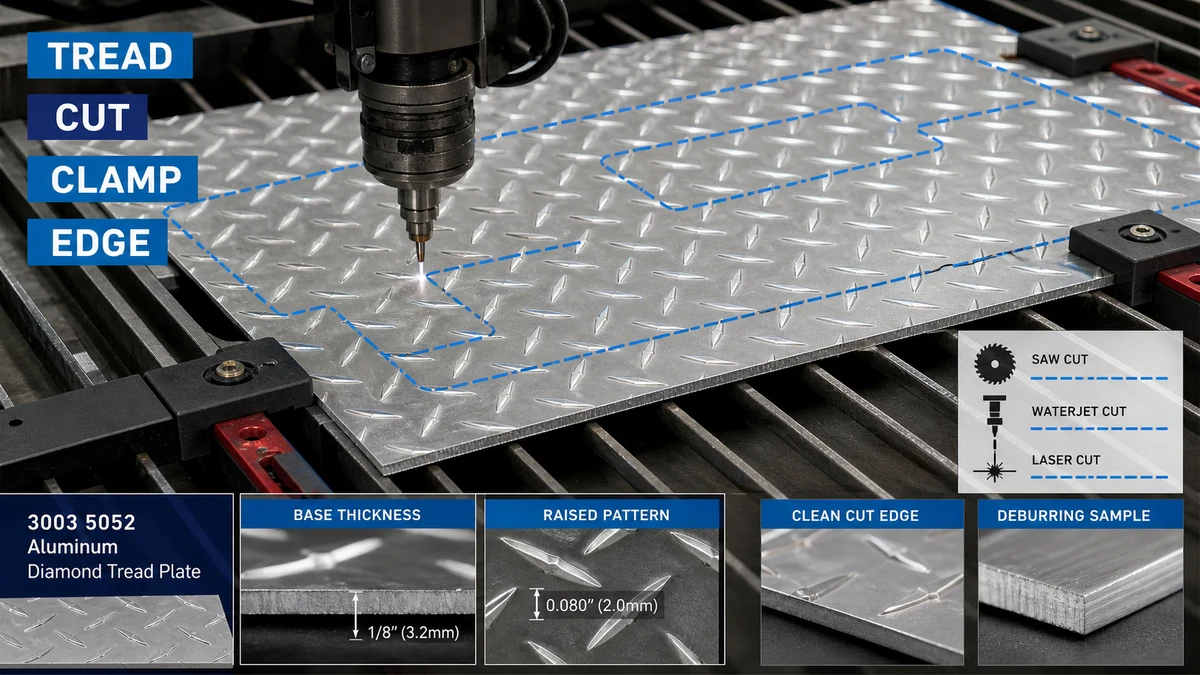
Dapat piliin ng mga fabricator ang paraan ng pagputol mula sa kapal ng base-metal ng sheet, taas ng pattern na nakataas, tolerance sa gilid, kinakailangan sa nakikitang mukha, sensitivity ng init, at baluktot sa ibaba ng agos. Ang sheet ay dapat na ganap na suportado, i-clamp sa pamamagitan ng mga protektadong contact point, gupitin gamit ang isang prosesong inaprubahan ng pagsubok, at i-deburred nang hindi pinapatag ang tread o nasisira ang nakikitang ibabaw.
Ang isyung ito ay mahalaga para sa mga metal fabricator, flooring contractor, toolbox manufacturer, vehicle-body builder, access-platform supplier, at industrial panel buyer. Bago pumili ng proseso, dapat kumpirmahin ng mga mamimili ang materyal at magagamit na mga configuration sa pamamagitan ng kategorya ng produkto ng aluminyo sheet at ang dedikado hanay ng aluminyo brilyante tread sheet.
Bakit Mas Mahirap Gupitin ang Diamond Tread Aluminum Sheet kaysa Flat Sheet?
Ang diamante na tread sheet ay hindi nagpapakita ng isang pare-parehong ibabaw sa cutting tool. Ang nakataas na pattern ay lumilikha ng hindi pantay na contact, habang ang base sheet ay nagdadala ng structural na kapal. Kung nakabatay ang mga setting ng makina sa kabuuang taas sa halip na kapal ng base, maaaring pumili ang fabricator ng maling clearance ng paggugupit, pag-setup ng saw, spacing ng suporta, o allowance ng bend.
| Variable ng Pagputol | Ano ang Dapat Kumpirmahin | Panganib kung Ito ay Binalewala |
|---|---|---|
| Kapal ng base-metal | Ang kapal ay sinusukat nang hiwalay mula sa nakataas na pagtapak | Maling kapasidad ng makina, pag-setup ng pagputol, at mga kalkulasyon ng downstream bend |
| Taas at direksyon ng pattern | Nakataas na pattern na profile, nakikitang mukha, at oryentasyon sa natapos na bahagi | Mga flattened na diamante, hindi pare-pareho ang hitsura, o hindi tamang orientation ng panel |
| Edge tolerance | Kinakailangan ang laki ng cut, squareness, katumpakan ng profile, at pagtanggap ng burr | Ang mga bahagi ay hindi magkasya sa panahon ng hinang, baluktot, pangkabit, o pagpupulong |
| Kondisyon sa ibabaw | Mill finish, pandekorasyon na mukha, protective film, at scratch acceptance | Mga clamp mark, nasunog na pelikula, kontaminasyon, o nakikitang pinsala sa paghawak |
| Proseso sa ibaba ng agos | Bending, rolling, welding, coating, fastening, o edge exposure | Ang isang hiwa na katanggap-tanggap bilang isang blangko ay maaaring mabigo sa paglaon sa panahon ng pagbuo o pagtatapos |
Paano Dapat Sukatin ng Mga Fabricator ang Kapal ng Base at Taas ng Pattern?
Ang kapal ng base at pangkalahatang taas ng pattern ay dapat na itala nang hiwalay. Ang mga nakataas na diamante ay bahagi ng geometry sa ibabaw, hindi isang kapalit para sa nominal na kapal ng base-metal. Para sa pagkuha, dapat isaad ng mga drawing at RFQ kung aling halaga ng kapal ang kumokontrol sa pagtanggap.
Kasama sa isang kapaki-pakinabang na tseke sa pagtanggap ang:
- Nominal na base-metal na kapal at pinahihintulutang tolerance
- Pangkalahatang mga sukat ng sheet at squareness
- Uri ng pattern, oryentasyon, at nakikitang mukha
- Flatness at local rocking na dulot ng nakataas na tread
- Mga gasgas sa ibabaw, mantsa, pinsala sa gilid, at kondisyon ng proteksiyon na pelikula
- Lot o package identification para sa traceability
Kapag ang mamimili ay nangangailangan ng paulit-ulit na mga blangko, dapat ding tukuyin ng drawing kung ang mga sukat ay sinusukat mula sa cut edge, ang centerline ng pattern, o isa pang kinokontrol na reference. Pinipigilan nito ang supplier at fabricator na gumamit ng iba't ibang paraan ng inspeksyon.
Aling Paraan ng Pagputol ang Nababagay sa Mga Straight Cuts, Profile, at Tight Tolerance?
Ang tamang proseso ay nakasalalay sa bahaging geometry, tolerance, volume, kalidad ng gilid, sensitivity ng init, at magagamit na kagamitan. Walang solong paraan ng pagputol ang awtomatikong pinakamahusay para sa bawat diamante tread aluminum sheet.
| Paraan ng Pagputol | Angkop na Paggamit | Pangunahing Control Point | Posibleng Limitasyon |
|---|---|---|---|
| Saw cutting | Mga tuwid na pagputol sa tindahan, paulit-ulit na mga blangko na hugis-parihaba, at karaniwang gawaing katha | Full sheet support, controlled feed, protected clamping, at trial sa aktwal na alloy at kapal | Vibration, edge burr, scratching surface, o pattern movement kung mahina ang suporta |
| Paggugupit | Mabilis na mga tuwid na hiwa kung saan ang limitadong gilid at pagpapapangit ng pattern ay katanggap-tanggap | Base kapal, clearance, kondisyon ng talim, at oryentasyon ng nakikitang mukha | Maaaring gumulong, patagin, o i-distort ang tread malapit sa cut edge |
| Laser cutting | Mga kumplikadong profile o paulit-ulit na mga hugis kung saan binibigyang-katwiran ito ng kakayahan sa proseso at mga kinakailangan sa gilid | Heat input, protective-film compatibility, pagkawalan ng kulay ng gilid, kontaminasyon, at pag-apruba sa pagsubok | Ang mga thermal effect o pagkasira ng pelikula ay maaaring hindi katanggap-tanggap para sa nakikita o downstream na mga bahagi |
| Pagputol ng waterjet | Mga kumplikadong profile kung saan mahalaga ang paglilimita sa mga thermal effect | Suporta, kontrol ng tubig at abrasive, kondisyon ng gilid, pagpapatuyo, at paglilinis pagkatapos ng pagputol | Ang gastos sa proseso, wet handling, at kondisyon ng gilid ay dapat suriin para sa proyekto |
| Serbisyong cut-to-size ng supplier | Mga paulit-ulit na blangko, mga proyekto sa pag-export, at mga mamimili na naghahanap ng mas mababang pagkakaiba-iba ng panloob na paghawak | Naaprubahan ang pagguhit, pagpapaubaya, direksyon ng burr, nakikitang mukha, pagmamarka, pag-iimpake, at inspeksyon | Ang mga pagbabago pagkatapos ng produksyon ay maaaring mangailangan ng kapalit sa halip na lokal na recutting |
Para sa slip-resistant flooring, steps, platform, at industrial panels, maaaring suriin ng mga mamimili ang a brilyante tread slip-resistant aluminum sheet pagsasaayos. Ang isa pang nauugnay na sanggunian ay ang aluminum checkered plate opsyon. Ang eksaktong paraan ng pagputol ay dapat pa ring aprubahan laban sa sinipi na haluang metal, kapal, pattern, at natapos na bahagi.
Paano Dapat Suportahan at I-clamp ang Sheet?
Ang hindi pantay na suporta ay isang karaniwang sanhi ng panginginig ng boses, satsat, hindi tumpak na mga hiwa, at patag na pagtapak. Ang nakataas na pattern ay maaaring gawing bato ang sheet kapag ito ay nakasalalay sa isang maliit na bilang ng mga contact point. Samakatuwid, ang suporta ay dapat sumasakop sa lugar ng pagtatrabaho at manatiling matatag sa buong pagputol.
Ang mabuting suporta at pagsasanay sa pag-clamping ay dapat kasama ang:
- Isang malinis na ibabaw ng suporta na hindi nakakamot sa nakikitang mukha
- Sapat na suporta sa magkabilang panig ng hiwa upang maiwasan ang paggalaw o pagkasira ng pagkahulog
- Mga pinoprotektahang clamp contact point na hindi dumudurog o nagpapakintab sa mga nakataas na diamante
- Nakaposisyon ang pag-clamping palayo sa huling nakikitang lugar kung posible
- Malinaw na pagkakakilanlan ng pandekorasyon na mukha at direksyon ng pattern
- Pangasiwaan ang mga plano para sa malalaking blangko upang ang panel ay hindi yumuko pagkatapos makumpleto ang pagputol
Ang puwersa ng pag-clamping ay dapat na hawakan nang ligtas ang materyal nang hindi ginagamit ang pattern ng pagtapak bilang isang hindi nakokontrol na punto ng presyon. Para sa paulit-ulit na produksyon, dapat aprubahan ng mamimili at fabricator ang isang fixture o support arrangement sa halip na umasa sa pansamantalang pagkakalagay para sa bawat sheet.
Paano Makokontrol ang Heat, Burr, at Edge Distortion?
Ang thermal cutting at mechanical cutting ay lumikha ng iba't ibang panganib. Ang mga thermal na proseso ay maaaring makaapekto sa protective film, mawalan ng kulay ang gilid, o magpakilala ng lokal na pagbaluktot ng init. Ang mga mekanikal na proseso ay maaaring lumikha ng burr, rolled edges, chatter marks, o lokal na pag-flatte ng pattern.
Mga Tanong sa Pagkontrol ng init
- Inaprubahan ba ang protective film para sa napiling proseso ng pagputol?
- Mananatiling nakikita ba ang gilid pagkatapos ng pagpupulong?
- Ang bahagi ba ay hinangin, papahiran, anodized, bond, o selyuhan pagkatapos ng pagputol?
- Pinahihintulutan ba ng mamimili ang lokal na pagkawalan ng kulay o nangangailangan ng isang biswal na malinis na gilid?
- Paano aalisin ang nalalabi sa pelikula, kontaminasyon, kahalumigmigan, o mga nakasasakit na particle?
Burr at Edge-Finishing na mga Tanong
- Aling panig ang maaaring magdala ng burr pagkatapos ng pagputol?
- Nalantad ba ang gilid sa mga operator, customer, seal, cable, o iba pang bahagi?
- Gaano karaming deburring ang pinapayagan bago magbago ang hitsura ng tread?
- Dapat bang bilugan, may chamfer, o protektado ang mga sulok?
- Babaguhin ba ng pagtatapos ng gilid ang mga panghuling sukat o angkop na pagpapaubaya?
Bakit Kailangang Planuhin ang Pattern ng Direksyon Bago Baluktot o Pag-assemble?
Ang direksyon ng pattern ay nakakaapekto sa hitsura, drainage, orientation ng grip, pagtutugma ng panel, at layout ng fabrication. Kung ang mga bahagi ay naka-nest lamang upang i-maximize ang materyal na ani, ang mga katabing panel ay maaaring magpakita ng iba't ibang direksyon ng pagtapak pagkatapos ng pag-install.
Bago ang paggupit, ang pagguhit ay dapat makilala:
- Ang nakikitang mukha
- Ang kinakailangang direksyon ng pagtapak
- Ang baluktot na linya at direksyon ng baluktot
- Mga lugar kung saan maaaring ma-flatten ang pattern sa pamamagitan ng tooling
- Mga magkasanib na linya sa pagitan ng mga katabing panel
- Mga posisyon ng fastener, weld, bisagra, at gilid
Ang pagyuko ay dapat na subukan sa aktwal na materyal dahil ang nakataas na pattern ay nagbabago ng contact ng tool. Dapat tukuyin ng mamimili kung katanggap-tanggap ang local pattern flattening malapit sa liko at kung susuriin ang bahagi bago o pagkatapos mabuo.
Ano ang Mangyayari sa Isang Karaniwang Industrial Step-Panel Order?
Sitwasyon: Pinutol at Baluktot na Tread Panel
Background ng Negosyo: Ang isang tagagawa ng kagamitan ay nag-order ng diamond tread aluminum sheet para sa mga hakbang sa pag-access at mga naaalis na panel ng serbisyo. Ang mga bahagi ay nangangailangan ng mga tuwid na hiwa, maraming butas, dalawang baluktot, at isang nakikitang ibabaw ng mill-finish.
Problema: Ang unang batch ay umaangkop sa pangkalahatang mga sukat, ngunit ang ilang mga panel ay umuuga sa panahon ng pag-assemble, ang tread malapit sa mga ginupit na gilid ay na-flatten, at ang mga clamp mark ay nananatiling nakikita pagkatapos ng pag-install. Ang ilang mga baluktot na bahagi ay nagpapakita rin ng hindi pare-parehong direksyon ng pattern.
Dahilan: Ang RFQ ay naglista ng pangkalahatang kapal at laki ng sheet ngunit hindi natukoy ang pagkakaiba sa kapal ng base mula sa taas ng pattern. Inalis din nito ang nakikitang mukha, direksyon ng burr, oryentasyon ng pattern, proteksyon ng clamping, flatness pagkatapos ng pagputol, at katanggap-tanggap na deformation ng pattern malapit sa mga liko.
Inirerekomendang Solusyon: Ina-update ng mamimili ang drawing upang matukoy ang kapal ng base, direksyon ng pagtapak, mga natapos na dimensyon, nakikitang mukha, cut tolerance, gilid ng burr, mga liko na linya, at katanggap-tanggap na lokal na pag-flatte. Ang isang kinatawan na unang artikulo ay pinutol at baluktot bago ang maramihang produksyon. Ang tagapagtustos pagkatapos ay nag-iimpake ng mga bahagi sa pamamagitan ng pagguhit ng numero at oryentasyon na may mga protektadong separator.
Halaga ng Desisyon ng Mamimili: Ang idinagdag na drawing at first-article control ay nagbabawas ng pag-uuri, muling paggawa, hindi tamang pag-install, at pagtanggi sa ibabaw. Ang tamang paghahambing ay ang gastos sa bawat tinanggap na fabricated panel, hindi lamang ang presyo sa bawat sheet.
Kailan Mas Mabuti ang Pagbili ng Cut-to-Size na Materyal kaysa Pagputol ng Buong Sheets?
Ang pagbili ng mga buong sheet ay maaaring maging angkop kapag ang fabricator ay may matatag na kagamitan, flexible nesting kinakailangan, at sapat na handling kapasidad. Maaaring mas matipid ang cut-to-size na supply kapag naulit ang parehong mga blangko, ang ibabaw ay lubos na nakikita, o ang paghawak sa pag-export ay lumilikha ng mataas na panganib ng mga gasgas at dimensional na pagkakaiba-iba.
| Pagpipilian sa Supply | Pangunahing Kalamangan | Pangunahing Panganib | Pinakamahusay na Pagkasyahin |
|---|---|---|---|
| Buong mga sheet | Pinakamataas na flexibility para sa nesting at mga pagbabago sa disenyo | Higit pang panloob na paghawak, pag-setup ng pagputol, kontrol ng scrap, at panganib sa ibabaw | Mga tagagawa na may itinatag na kakayahan sa pagputol at inspeksyon |
| Parihabang cut-to-size na mga blangko | Pinababang paghawak at nauulit na mga blangko na dimensyon | Ang mga pagkakamali sa pagguhit ay nakakaapekto sa buong batch | Mga paulit-ulit na panel, hakbang, takip, at bahagi ng toolbox |
| Profile-cut unang mga artikulo at mga bahagi ng produksyon | Mas mababang panloob na pagkakaiba-iba ng proseso at mas malinaw na responsibilidad ng supplier | Nangangailangan ng kumpletong mga guhit, mga talaan ng pag-apruba, at kontrol sa pagbabago | Mga kumplikadong profile, nakikitang bahagi, at mga pagtitipon na kinokontrol ng proyekto |
Ano ang Dapat Isama ng Diamond Tread Aluminum Sheet RFQ?
Ang kumpletong RFQ ay dapat magpapahintulot sa mga supplier na mag-quote ng parehong materyal, saklaw ng pagputol, inspeksyon, at mga kinakailangan sa pag-iimpake. Ang mga mamimili ay dapat magbigay ng:
- Aplikasyon, natapos na bahagi na pagguhit, numero ng rebisyon, at dami
- Alloy at temper requirement, o isang kahilingan para sa supplier na magmungkahi ng isang opsyon
- Ang kapal ng base-metal, laki ng sheet, pattern ng pagtapak, at oryentasyon ng pattern
- Nakikitang mukha, kinakailangan ng protective-film, at katanggap-tanggap na kondisyon sa ibabaw
- Pamamaraan ng pagputol kung naayos ng mamimili, o mga kinakailangan sa pagganap kung maaaring imungkahi ng supplier ang proseso
- Mga natapos na sukat, tolerance, squareness, katumpakan ng profile, at mga kinakailangan sa butas
- Direksyon ng burr, edge finish, corner treatment, at exposed-edge na kinakailangan
- Mga linya ng liko, direksyon ng liko, katanggap-tanggap na pattern flattening, at downstream welding o coating
- Dami ng unang artikulo, paraan ng inspeksyon, sampling, mga tala, at proseso ng hindi pagsunod
- Pagmarka ng piraso, numero ng pagguhit, mga marka ng oryentasyon, interleaving, mga limitasyon ng papag, patutunguhan, at Incoterm
- MOQ, forecast, target ng paghahatid, at kung pinapayagan ang mga bahagyang pagpapadala
Mga Madalas Itanong
Dapat bang isama sa kapal ng diamond tread sheet ang nakataas na pattern?
Ang RFQ ay dapat na makilala ang base-metal na kapal mula sa pangkalahatang taas ng pattern. Maaaring hindi tama ang setup ng machine, mga kalkulasyon ng lakas, pagpaplano ng liko, at pagtanggap kapag ang dalawang value ay itinuring na parehong sukat.
Maaari bang hiwain ng lagari ang diamante tread aluminum sheet?
Oo, ang pagputol ng saw ay maaaring umangkop sa mga tuwid na paghiwa ng gawa kapag sinubukan ang aktwal na haluang metal at kapal. Ang matatag na suporta, protektadong clamping, kinokontrol na feed, proteksyon sa ibabaw, at inspeksyon ng burr ay mahalaga.
Nakakasira ba ang paggugupit sa pattern ng brilyante?
Ang paggugupit ay maaaring ma-deform o ma-flat ang pattern malapit sa cut edge. Kung ito ay katanggap-tanggap ay depende sa nakikitang mukha na kinakailangan, pagkakalantad sa gilid, pagpapaubaya, at pagbuo sa ibaba ng agos. Dapat aprubahan ang isang kinatawan na pagsubok.
Maaari bang manatili ang proteksiyon na pelikula sa sheet habang pinuputol?
Kapag nakumpirma lamang na ang pelikula ay angkop para sa napiling proseso. Ang hindi kilalang pelikula ay maaaring masunog, makontamina ang gilid, ma-trap moisture, lumikha ng nalalabi, o makagawa ng hindi katanggap-tanggap na pinsala sa ibabaw.
Kailan dapat isaalang-alang ang waterjet o laser cutting?
Maaaring isaalang-alang ang mga ito para sa mga kumplikadong profile o mas mahigpit na mga kinakailangan sa proseso. Dapat ihambing ng mamimili ang pagiging sensitibo sa init, kundisyon ng gilid, tolerance, paglilinis, compatibility ng pelikula, volume, at kabuuang gastos gamit ang aktwal na materyal.
Mahalaga ba ang direksyon ng burr?
Oo. Mahalaga ang direksyon ng burr kapag nakikita ang gilid, hinahawakan ng mga operator, nilagyan ng isa pang bahagi, pinahiran, selyadong, o nakabaluktot. Ang pagguhit ay dapat tukuyin ang pinahihintulutang gilid ng burr at kinakailangan sa pagtatapos.
Kailan kailangan ang unang artikulo?
Ang unang artikulo ay mahalaga para sa mga bagong drawing, mahigpit na pagpapaubaya, nakikitang mga ibabaw, kumplikadong mga profile, pangalawang baluktot, mga kinakailangan sa protektadong pelikula, o paulit-ulit na produksyon kung saan ang isang setup ang gagamitin para sa buong pagkakasunud-sunod.
Humiling ng Pagsusuri ng Cut-to-Size Tread Sheet
Para sa pagsusuring partikular sa proyekto, ibigay ang haluang metal at init ng ulo, kapal ng base, laki ng sheet, pattern ng tread, tapos na drawing, nakikitang mukha, cutting tolerance, direksyon ng burr, mga kinakailangan sa baluktot, dami, inspeksyon, pag-iimpake, destinasyon, at iskedyul ng paghahatid sa pamamagitan ng TOP METAL quotation at technical review page. Maaaring suriin ng supplier ang availability ng materyal, cut-to-size feasibility, sample na kinakailangan, saklaw ng pagproseso, inspeksyon, export packing, MOQ, lead time, at mga pagbubukod ng quotation bago ang produksyon.
Humiling ng isang diamond tread aluminum sheet quotation na may haluang metal, init ng ulo, kapal ng base, pattern ng pagtapak, tapos na drawing, cutting tolerance, nakikitang mukha, baluktot, inspeksyon, pag-iimpake at mga detalye ng paghahatid na kinakailangan para sa isang maihahambing na alok.