
ווי צו אָפּשאַצן די וואָג פון אַלומינום באַר גראַטינג אַקיעראַטלי
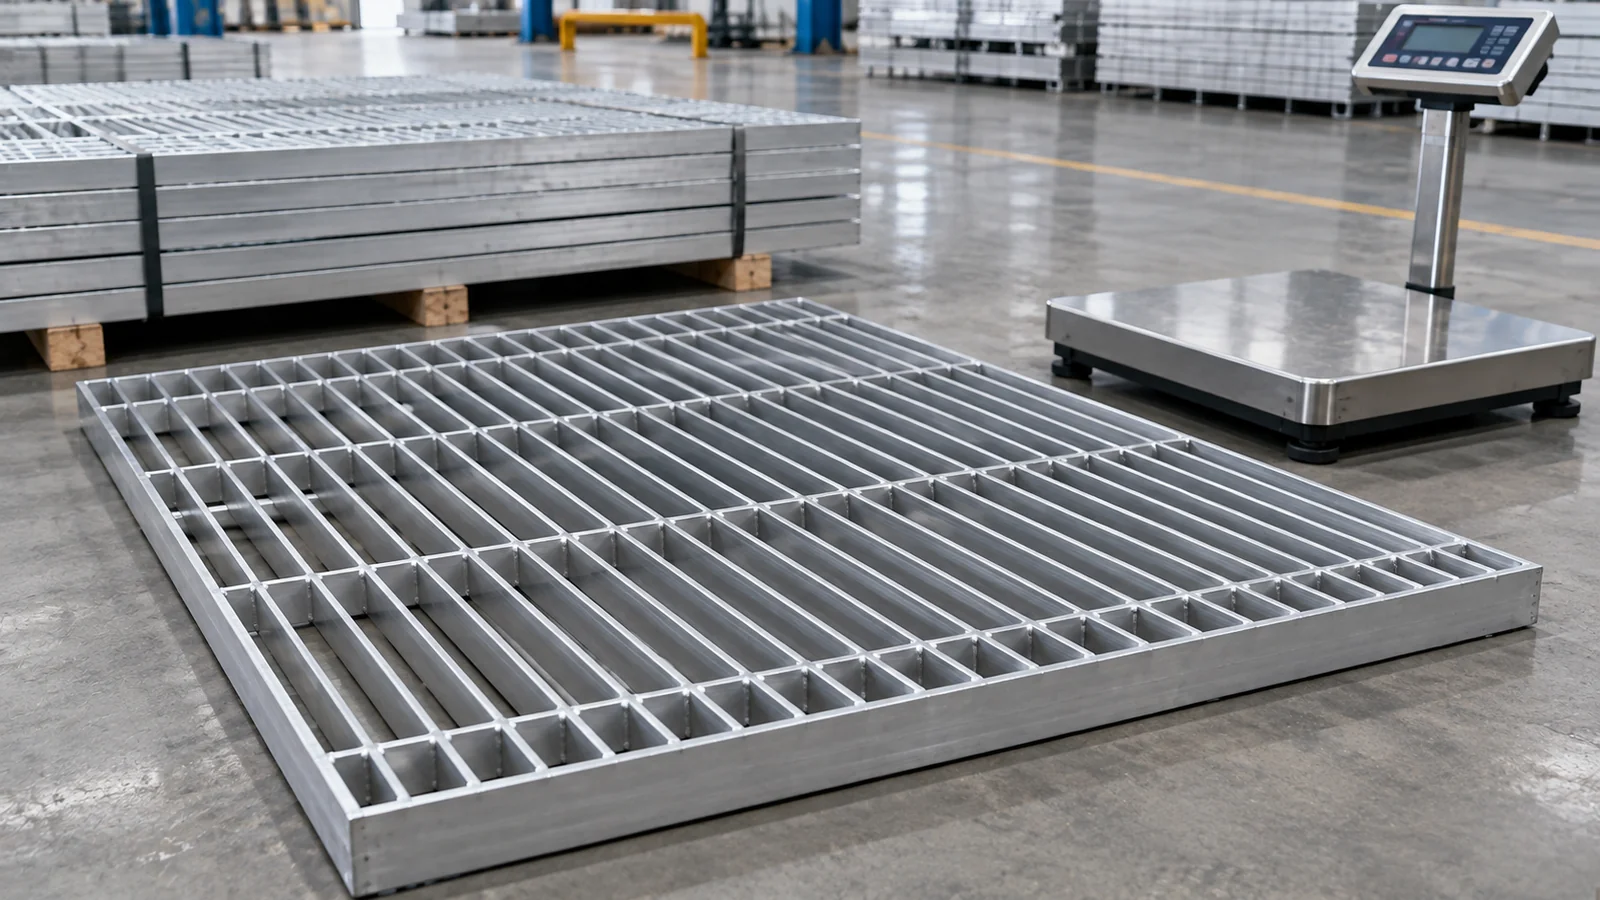
אַלומינום באַר גראַטינג וואָג איז קאַלקיאַלייטיד פון די פאַקטיש באַנד פון מעטאַל אין די טאַפליע, געמערט דורך די געדיכטקייַט פון די ספּעסיפיעד צומיש. א גראַטינג טאַפליע איז נישט אַ האַרט בויגן: רובֿ פון זייַן פּלאַן איז אַ עפענען פּלאַץ. א נוציק אָפּשאַצונג דערפֿאַר סטאַרץ מיט די שייַכעס באַרס, און מוסיף קראָססבאַרס, ברעג באַנדינג און קיין אנדערע מאַטעריאַל אַרייַנגערעכנט אין די סאַפּלייד טאַפליע. צו גער די רעזולטאַט אין קג / מ², טיילן די פאַרטיק טאַפליע מאַסע דורך די קלאר דיפיינד טאַפליע געגנט.
דעם דיסטינגקשאַן איז וויכטיק ווען ענדזשאַנירז פאַרגלייַכן צוויי גרייטינג דיזיינז, און ווען ייַנשאַפונג טימז קאָנטראָלירן אַ סאַפּלייער ס ציטירטן נעץ וואָג אָדער פּלאַן שיפּינג קוואַנטאַטיז. TOP METAL ליסטעד אַלומינום גרייטינג פֿאַר וואָקווייז צווישן זייַן מעטאַל פּראָדוקטן, אַרייַנגערעכנט פאַרשידענע שייַכעס-באַר און קראָססבאַר עריינדזשמאַנץ. די פאלגענדע אופֿן איז אַן ינזשעניעריע אָפּשאַצונג, נישט אַ ארויס מאַסע ווערט אָדער מאַסע שאַץ פֿאַר קיין ספּעציפיש שפּיץ מעטאַל טאַפליע.
וואָס דיטערמאַנז די וואָג פון אַלומינום באַר גראַטינג?
די אַרויס לענג און ברייט פון אַ גראַטינג זענען בלויז די סטאַרטינג פונט. צוויי פּאַנאַלז מיט יידעניקאַל דימענשאַנז קענען אַנטהאַלטן פאַרשידענע אַמאַונץ פון אַלומינום ווייַל די מעטאַל סעקשאַנז, ספּייסינג און ברעג פרטים זענען אַנדערש. פֿאַר אַ רעקטאַנגגיאַלער באַר-גראַטינג טאַפליע, קאָנטראָלירן די פאלגענדע ינפּוץ איידער קאַלקיאַלייטינג.
| אַרייַנשרייַב | פארוואס עס ענדערונגען עסטימאַטעד מאַסע | וואָס צו באַשטעטיקן אויף די צייכענונג |
|---|---|---|
| שייַכעס-באַר אָפּטיילונג | גרעסער קרייַז-סעקשאַנאַל געגנט ינקריסיז מאַטעריאַל באַנד, מיט אנדערע ינפּוץ אַנטשיינדזשד. | פאַקטיש פּראָפיל פאָרעם, באַר טיף און גרעב |
| שייַכעס-באַר ציילן און לענג | יעדער נאָך באַר קאַנטריביוץ זייַן אייגן לענג פון מעטאַל. | ציילן, אָריענטירונג, קלאָר לענג און קאַטאַוץ |
| קראָססבאַר פּראָפיל און ספּייסינג | קראָססבאַרס לייגן מעטאַל, אָבער זייער צושטייַער דעפּענדס אויף זייער פאַקטיש אָפּטיילונג און נומער. | אָפּטיילונג, ציילן, ינטערסעקשאַן פרטים און לענגקטס |
| באַנדינג אָדער פּערימעטער ראַם | עדזשאַז קענען לייגן היפּש לענג פון אַלומינום. | וואָס עדזשאַז זענען באַנדיד און די באַנדינג אָפּטיילונג |
| צומיש און געדיכטקייַט | מאַסע דעפּענדס אויף מאַטעריאַל געדיכטקייַט ווי געזונט ווי באַנד. | ספּעסיפיעד צומיש, צושטאַנד און געדיכטקייַט יקער |
| ספּעציעלע פרטים | קוטוץ, פאַסאַנערז און היגע ריינפאָרסמאַנט טוישן די פאַרטיק מאַסע. | ינקלוזשאַנז און יקסקלוזשאַנז אין די צושטעלן גרענעץ |
פֿאַר בייַשפּיל, די אַלומינום באַר גרייטינג פֿאַר וואָקווייז געוויזן דורך TOP METAL איז אַ באַטייַטיק פּראָדוקט משפּחה, אָבער די קאַנסטראַקשאַן דעטאַילס אויף אַ ציטאַט זאָל נאָך זיין גענומען פון די פּינטלעך באוויליקט צייכענונג. אַן I-bar אָדער אנדערע שייפּט שייַכעס באַר זאָל ניט זיין קאַלקיאַלייטיד ווי אַ האַרט גראָדעק מיט זיין קוילעלדיק ברייט און טיפקייַט.
ווי צו רעכענען די וואָג פון אַלומינום גראַטינג
שריט 1: רעכענען שייַכעס-באַר באַנד
פֿאַר האַרט רעקטאַנגגיאַלער שייַכעס באַרס, נוצן די פאַקטיש נומער פון באַרס, זייער גרעב, טיף און עפעקטיוו לענג. מיט אַלע דימענשאַנז אין מילאַמיטערז:
Vb = נb × הb × הb × לb
דאָ Vb איז שייַכעס-באַר באַנד אין מם³; נb איז באַר ציילן; הb איז גרעב; הb איז טיפקייט; און לb איז עפעקטיוו באַר לענג. פֿאַר טייפּערד, איך-שייפּט אָדער פּוסט פּראָופיילז, פאַרבייַטן ט × ה מיט די פאַקטיש קרייַז-סעקשאַנאַל געגנט.
שריט 2: לייג קראָססבאַרס און עדזש באַנדינג
רעכענען די קראָססבאַר באַנד ניצן די פאַקטיש קרייַז-סעקשאַנאַל געגנט און לענג, און לייגן די מאַטעריאַל קאַנטיינד אין ספּעסיפיעד באַנדינג אָדער ראָמען. די גרונט אַקאַונטינג שייכות איז:
Vנעץ = Vb + Vקרייַז + Vבאַנדינג + Vאנדערע — Vאַוועקגענומען אָדער טאָפּל גערעכנט
דו זאלסט נישט יבערנעמען אַז סוואַדזשד ינטערסעקשאַנז, פּירסט באַרס אָדער וועלדעד דזשוינץ זענען די סאַכאַקל פון צוויי גאָר בעשאָלעם רעקטאַנגגיאַלער סאָלידס. די פּינטלעך נעץ באַנד קען זיין אַנדערש ווייַל פון סלאָץ, דיספּלייסט מאַטעריאַל און אָוווערלאַפּ. פֿאַר פּינטלעך פּראָדוקציע קוואַנטאַטיז, נוצן די באוויליקט דזשיאַמאַטרי אָדער וועראַפייד סאַפּלייער מאַסע.
שריט 3: גער באַנד צו מאַסע
מאַסע = געדיכטקייַט × מאַטעריאַל באַנד. איין באַקוועם אַפּאַראַט שטעלן איז געדיכטקייַט אין קג/מ³ און באַנד אין מ³. אויב דזשיאַמאַטרי איז אין מם³, טיילן דעם באַנד מיט 1,000,000,000 איידער מאַלטאַפּלייינג מיט קג/מ³. די געדיכטקייַט פון אַ ספּעציפיש אַלומינום צומיש און פּראָדוקט צושטאַנד זאָל זיין גענומען פֿון פּאַסיק מאַטעריאַל דאַטן, ניט אנגענומען צו זיין יידעניקאַל פֿאַר יעדער מיינונג.
ווי צו קאָנווערט פּאַנעל וואָג אין קג/מ²
קג/מ² = נעץ טאַפליע מאַסע (קג) ÷ סטייטיד טאַפליע שטח (מ²). פֿאַר אַ ונקוט רעקטאַנגגיאַלער טאַפליע, אַז געגנט איז יוזשאַוואַלי די אַרויס לענג געמערט מיט אַרויס ברייט, צוגעשטעלט ביידע קוינע און טרעגער נוצן די זעלבע דעפֿיניציע. מיט האָלעס, נאַטשאַז אָדער ירעגיאַלער אַוטליינז, די שטח יקער מוזן זיין סטייטיד בפירוש.
דער רעזולטאַט איז מאַסע פּער אַפּאַראַט פּלאַן שטח— נישט די געדיכטקייט פון דעם אלומינום אליין. אויך באַזונדער דריי קוואַנטאַטיז אין אַ RFQ: נעץ מאַסע פון איין טאַפליע, גאַנץ נעץ מאַסע פון די סדר, און גראָב מאַסע שיפּינג אַרייַנגערעכנט פּאַלאַץ, סטראַפּס און פּאַקקאַגינג.
געאַרבעט ביישפּיל: א היפּאָטעטיש רעקטאַנגגיאַלער גרייטינג פּאַנעל
די פאלגענדע חשבון איז א היפּאָטעטיש לערנען בייַשפּיל, נישט א שפּיץ מעטאַל פּראָדוקט באַשרייַבונג אָדער פּרובירן רעזולטאַט. יבערנעמען איין 1,000 מם × 1,000 מם טאַפליע פארזאמלט פון ניט-אָוווערלאַפּינג האַרט רעקטאַנגגיאַלער סעקשאַנז, מיט אַ סימפּלאַפייד געדיכטקייַט פון 2,700 קג / מ³:
| אנגענומען קאָמפּאָנענט | קאַלקולאַטיאָן | באַנד |
|---|---|---|
| 20 שייַכעס באַרס, יעדער 25 × 3 × 1,000 מם | 20 × 25 × 3 × 1,000 | 1,500,000 מם³ |
| 10 קראָססבאַרס, יעדער 8 × 3 × 1,000 מם | 10 × 8 × 3 × 1,000 | 240,000 מם³ |
| 4 ברעג סטריפּס, יעדער 25 × 3 × 1,000 מם | 4 × 25 × 3 × 1,000 | 300,000 מם³ |
| אילוסטראַטיווע קאַמביינד באַנד | סאַכאַקל פון די דרייַ ראָוז | 2,040,000 מם³ |
קאַנווערטינג די אנגענומען באַנד גיט 0.00204 מ³. ביי די געדיכטקייַט פון 2,700 קג / מ³, עסטימאַטעד מאַסע איז 5.508 קג פּער טאַפליע. פֿאַר אַ 1 מ² אַרויס שטח, דאָס איז גלייך 5.508 קג/מ².
די סימפּלאַפייד געמעל בעקיוון באהאנדלט אַלע סעקשאַנז ווי פרייַ, אָן נעטטינג דזשוינץ, סלאָץ, מאַטעריאַל דיספּלייסט בעשאַס סוואַדזשינג, אָדער די יפעקץ פון פאַקטיש ראַם דזשיאַמאַטרי. זייַן ציל איז צו ווייַזן אַפּאַראַט האַנדלינג און קאָמפּאָנענט אַקאַונטינג; עס זאָל ניט זיין געוויינט ווי אַ רייטאַד, שיפּט אָדער געמאסטן מאַסע פֿאַר אַ פאַקטיש גרייטינג. א פּראָדוקציע צייכענונג קענען פאַרבייַטן דעם סימפּלאַפיקיישאַן מיט נעץ אָפּטיילונג לענגקטס, קאַטאַוץ און אַ וועראַפייד מאַטעריאַל געדיכטקייַט.
פארוואס צוויי גראַטינג פּאַנאַלז פון די זעלבע גרייס קענען האָבן פאַרשידענע ווייץ
פונדרויסנדיק טאַפליע דימענשאַנז טאָן ניט ידענטיפיצירן אַ יינציק גרייטינג קאַנסטראַקשאַן. א דיפּער שייַכעס באַר קען לייגן מאַטעריאַל, אָבער אַ ענדערונג צו אַן איך-שייפּט אָפּטיילונג קען רעדוצירן די מעטאַל באַנד קאַמפּערד מיט אַ האַרט רעקטאַנגגיאַלער באַר מיט דער זעלביקער קוילעלדיק הייך. ברייט ספּייסינג יוזשאַוואַלי ראַדוסאַז באַר ציילן אין אַ פאַרפעסטיקט טאַפליע ברייט, בשעת צוגעלייגט באַנדינג אָדער ריינפאָרסמאַנט קענען פאַרקערט טייל פון דער רעדוקציע.
שפּיץ מעטאַל אויך גיט מנהג וואָקוויי אַלומינום גרייטינג. ווען קאַמפּערינג אַזאַ אָפרינגז, האַלטן די יקער קעסיידערדיק: דער זעלביקער טאַפליע געגנט, צומיש געדיכטקייַט, אַרייַנגערעכנט ברעג דעטאַילס און מעזשערמאַנט וניץ. א פּלאַן דיסקרייבד ווי לייטווייט נאָך דאַרף אַן פאַקטיש אָפּטיילונג פּלאַן אָדער וועראַפייד נעץ מאַסע פֿאַר מינינגפאַל פאַרגלייַך.
פארוואס עסטימאַטעד וואָג איז נישט אַ מאַסע-רייטינג טיש
אַלומינום גרייטינג וואָג טוט נישט דורך זיך די מאַסע-שייַכעס קאַפּאַציטעט. מאַסע און דעפלעקטיאָן אָפענגען אויף די פּראָפּערטיעס פון די שייַכעס-באַר אָפּטיילונג, צומיש און געדולד, שטיצן שפּאַן, אָריענטירונג, קשר פּלאַן און געווענדט לאָודינג. צוויי פּאַנאַלז קענען האָבן ענלעך מאַסע אָבער זייער אַנדערש סטראַקטשעראַל נאַטור.
פֿאַר אַן ינדאַסטריאַל וואָקוויי אָדער וישאַלט פּלאַטפאָרמע, ענדזשאַנירז מוזן אָפּשאַצן די אָנווענדלעך מאַסע קאַסעס און דעפלעקטיאָן קרייטיריאַ מיט די ספּעסיפיעד גרייטינג פּלאַן, נישט אויסקלייַבן אַ טאַפליע בלויז ווייַל די קג / מ² איז גינציק. א וואָג אָפּשאַצונג קענען מיטטיילן האַנדלינג, לאַדזשיסטיקס און מאַטעריאַל פאַרגלייַך; עס קען נישט פאַרבייַטן אַ מאַסע טיש אָדער פּרויעקט סטראַקטשעראַל וועראַפאַקיישאַן.
וואָס וואָג אינפֿאָרמאַציע זאָל בויערס באַשטעטיקן?
א נוציק גראַטינג ציטאַט זאָל ידענטיפיצירן די פּינטלעך כעזשבן און צושטעלן גרענעץ. פֿאַר TOP METAL אָדער אן אנדער פּרויעקט סאַפּלייער, צוגרייטן אָדער בעטן:
- צייכענונג רעוויזיע, פאַרטיק טאַפליע לענג און ברייט, און עפן דימענשאַנז.
- שייַכעס-באַר פּראָפיל, טיפקייַט, גרעב, ציילן און ריכטונג.
- קראָססבאַר פּראָפיל, פּעך און פֿאַרבינדונג קאַנסטראַקשאַן.
- ברעג באַנדינג, קאַטאַוץ, קליפּס אָדער אנדערע טיילן אַרייַנגערעכנט אין די נעץ מאַסע.
- אַלומינום צומיש, געדולד און מאַסע / געדיכטקייַט יקער.
- נעץ מאַסע פּער טאַפליע און קג / מ² מיט די דעקלאַרעד שטח דעפֿיניציע.
- סדר קוואַנטיטי, פּאַקקאַגינג וניץ און שיפּינג גראָב מאַסע.
- באַזונדער מאַסע און דעפלעקטיאָן באדערפענישן ווו די טאַפליע איז סטראַקטשעראַל.
פֿאַר אַ פּרויעקט ציטאַט, קאָנטאַקט TOP METAL פֿאַר אַלומינום גרייטינג ספּעסאַפאַקיישאַנז און פּרייסינג מיט די צייכענונג, באַר אָרדענונג, צומיש, דערוואַרט קוואַנטיטי און די וואָג יקער איר דאַרפֿן אָפּגעשטעלט.
די פאַרלאָזלעך כעזשבן איז מעטאַל באַנד × צומיש געדיכטקייַט, קאָנווערטעד צו די מסכים טאַפליע-שטח יקער. אַמאָל די דעפֿיניציעס זענען קלאָר, די עסטימאַטעד גראַטינג מאַסע ווערט נוציק פֿאַר פאַרגלייַך און לאַדזשיסטיקס אָן זיין טעות פֿאַר אַ סטראַקטשעראַל מאַסע שאַץ.