
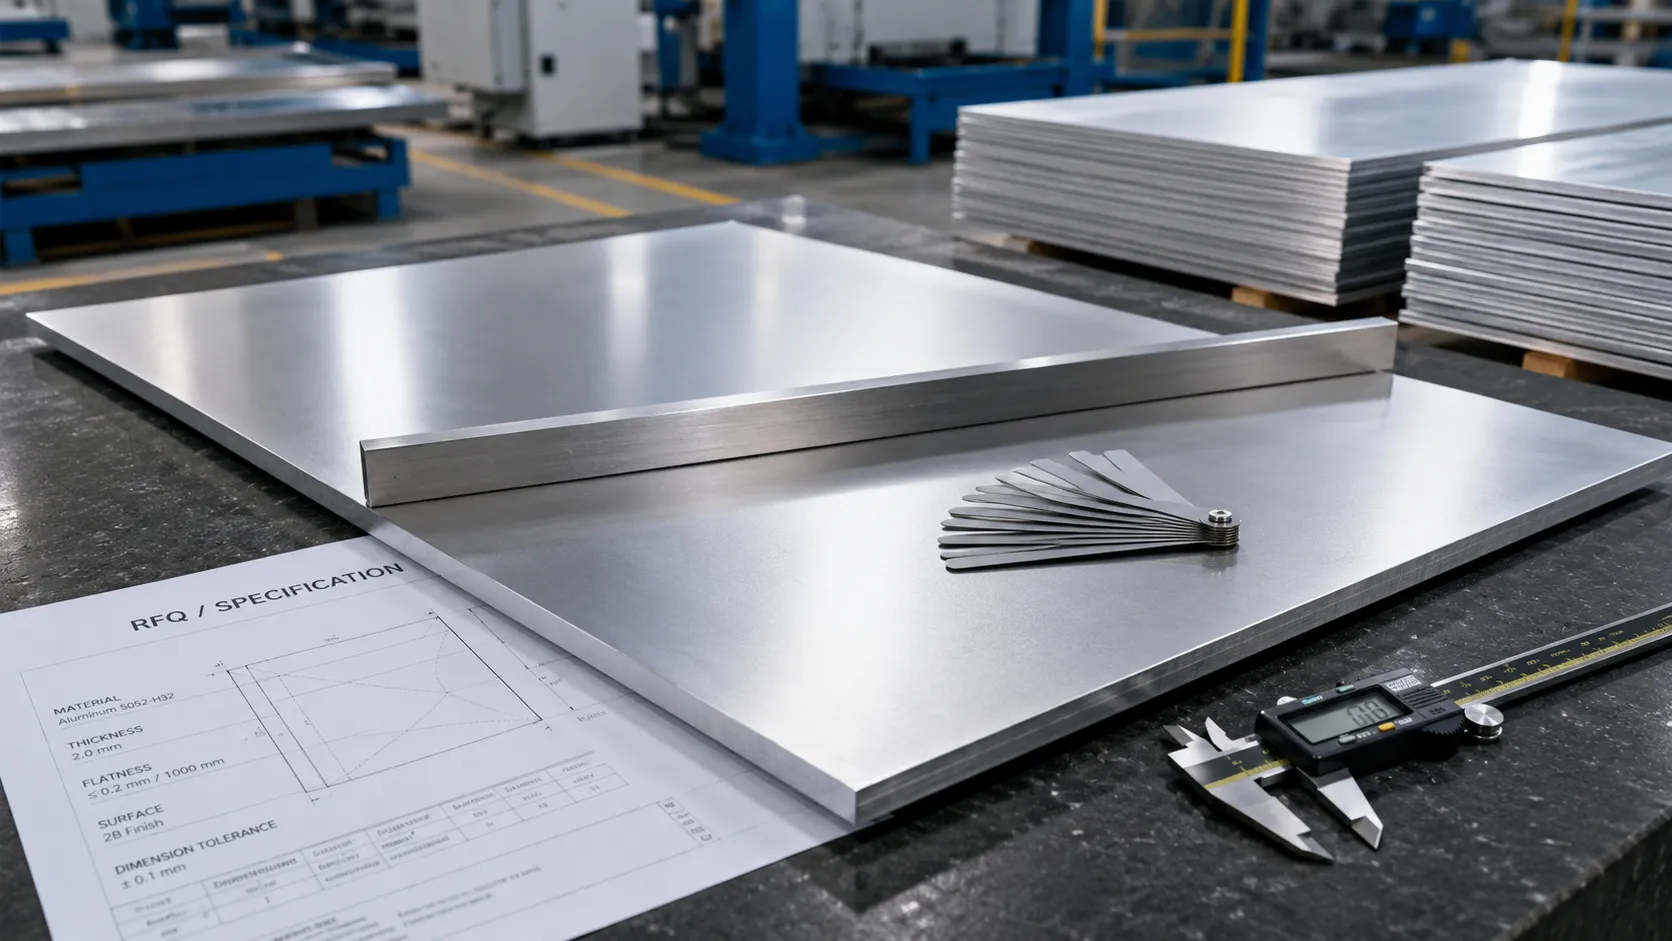
Az alumíniumlemez síkságát vásárlás előtt meg kell adni, különösen akkor, ha az anyagot lézerrel vágják, lyukasztják, hajlítják, megmunkálják, laminálják vagy látható panelként használják. Ez fontos a fémlemezgyártóknak, a burkolatgyártóknak, az autóipari beszállítóknak, a feliratkészítőknek, az építészeti vállalkozóknak és az importőröknek, akiknek szükségük van az alkatrészekre, hogy a feldolgozás után az összeszerelési tűréshatáron belül maradjanak. Az RFQ legfontosabb részletei az ötvözet és az edzettség, a vastagság és a lapméret, a szükséges síksági tűrés és ellenőrzési módszer, a vágás iránya és az alkatrész geometriája, a méretre vágás tűrései, a felületvédelem és az exportcsomagolás. Egy lap elérheti névleges vastagságát, és vágás után is elmozdulhat, ha az edzettség, a maradó feszültség állapota, a kezelés vagy a mérési módszer nem megfelelő a végső alkatrészhez. Ez az útmutató elmagyarázza azt a hét részletet, amelyet a vevőknek el kell helyezniük egy alumíniumlemezes ajánlatkérésben, hogyan értelmezik ezeket a beszállítók, mely dokumentumokat kell kérni, és milyen információk segítenek csökkenteni a vetemedést, az átdolgozást és a viták fogadását.
Mit jelent az alumíniumlap síksága a vásárlók számára?
Az alumíniumlap síksága azt írja le, hogy az anyag felülete milyen mértékben tér el egy megadott referenciasíktól.
A gyakorlati vásárlás során azonban a „laposság” szó többféle követelményre utalhat:
- A teljes lap állapota feldolgozás előtt
- A méretre vágott üres állapota
- A kész lézerrel vágott vagy lyukasztott alkatrész lapossága
- Helyi hullámosság egy él közelében
- Hajoljon a lap hosszában
- Számszeríj a lap szélességében
- Csavarja el az ellentétes sarkok között
- Méretbeli mozgás az anyag eltávolítása után
Ezek nem automatikusan ugyanazok a követelmények.
A szállító megerősítheti, hogy a leszállított lemez megfelel a vonatkozó malomtermék-tűrésnek, miközben a vevő elvárja, hogy minden kész darabolt alkatrész jóval szigorúbb összeszerelési tűréshatáron belül maradjon.
Az ajánlatkérőnek ezért különbséget kell tennie a következők között:
- Bejövő anyag laposság
- Vágja le az üres laposságot
- Kész alkatrész laposság
- Mérési feltételek
- Felelősség a vágás utáni deformációért
Az ASTM B209/B209M egy széles körben hivatkozott specifikáció az alumínium és alumíniumötvözet lemezekre és lemezekre, de a vásárlóknak meg kell adniuk a pontos szabványt, kiadást és minden szigorúbb projektkövetelményt ahelyett, hogy csak „szabványos tűréshatárt” írnának.
A vásárlók áttekinthetik a TOP METAL-t alumínium lemez választék a rendelkezésre álló síkhengerelt anyagok, ötvözetsorozatok és vágott nyersdarabok összehasonlításakor.
1. ajánlatkérési részlet: Adja meg a megfelelő ötvözetet és hőmérsékletet
Az ötvözetszám önmagában nem írja le teljesen, hogyan viselkedik az alumíniumlemez vágás, hajlítás vagy megmunkálás közben.
Az indulat ugyanolyan fontos.
Például:
- A 3003-O és a 3003-H14 szilárdsága vagy alakíthatósága nem azonos.
- Az 5052-O lágyabb és jobban alakítható, mint az 5052-H32 vagy H34.
- A 6061-T6 és a 6061-T651 feldolgozása eltérő.
- A feszültségmentesített T651 lemezt más okok miatt választják ki, mint a vékony H-temper lemezt.
A vevőnek mindkettőt meg kell adnia:
Példák:
- 3003-H14
- 5052-H32
- 5052-O
- 6061-T6
- 6061-T651
- 7075-T651
Melyik alumíniumötvözet marad laposabb vágás után?
Nincs olyan ötvözet, amely minden vágási folyamat során laposabb maradna.
A végső stabilitás a következőktől is függ:
- Az indulat
- Termék forma
- Vastagság
- Gördülő történelem
- Maradék stressz
- Az eltávolított anyag mennyisége
- Alkatrész geometriája
- Vágási sorrend
- Befogási módszer
- Hőbevitel
- Tárolás és kezelés
Általánosan gyártott fémlemez alkatrészekhez, 5052 alumínium lemez általában ott tartják számon, ahol a korrózióállóság, a megmunkálhatóság és az alakítási teljesítmény fontos. A TOP METAL jelenleg az 5052-t sorolja fel O, H32, H34, H36 és H38 minőségben, körülbelül 0,2 és 6,0 mm közötti lemezvastagsággal.
Vastagabb, erősen megmunkált alkatrészek esetén a feszültségmentesített lemez temperálás megfelelőbb lehet. TOP METAL’s 7075-T651 alumínium lemez Feszültségmentesítettként azonosítják, és a megmunkálás során javított méretstabilitást biztosítanak.
A Hydro műszaki szakirodalma azt is megjegyzi, hogy feszültségmentesített T6511 anyagot gyártanak a maradék feszültségek minimalizálása és a megmunkálhatóság javítása érdekében.
Mit kell belefoglalniuk a vásárlóknak az ajánlatkérésbe?
Állapot:
- Szükséges ötvözet
- Szükséges indulat
- Megengedett alternatív ötvözet, ha van ilyen
- Végső alkalmazás
- Vágási vagy megmunkálási módszer
- Alakítási követelmény
- Hegesztési követelmény
- Korróziós környezet
- Megkövetelt mechanikai tulajdonságok
- Szükséges anyagszabvány
Kerülje csak az írást:
Egy hasznosabb kérés:
Ha bizonytalan a megfelelő fokozat, a vásárlók használhatják a Alumíniumötvözet-választási útmutató vagy benyújtja a pályázati feltételeket szállítói felülvizsgálatra.
2. ajánlatkérési részlet: A vastagság, a szélesség, a hossz és a termékforma megerősítése
A síkossági követelmények nem értékelhetők az anyagméretektől függetlenül.
Az 1 mm-es és a 6 mm-es lemez merevsége nem azonos. Egy hosszú, keskeny csík is másképp viselkedhet, mint az ugyanabból a szülőlapból vágott négyzet alakú üres.
Az ajánlatkérőnek meg kell erősítenie:
- Névleges vastagság
- Vastagság tolerancia
- Teljes lapszélesség
- Teljes laphosszúság
- Vágja le az üres szélességét
- Vágja le az üres hosszát
- Gördülési irány
- Szükséges mennyiség
- Lap, lemez vagy tekercs forma
- Függetlenül attól, hogy a nyersdarabokat lapból vagy vízszintes tekercsből vágják
A TOP METAL jelenleg körülbelül 0,2–6,0 mm vastagságú alumíniumlemez-tartományt sorol fel. 5052 lapos oldala 100-2500 mm szélességet és 500-12000 mm hosszúságot sorol fel, egyedi hasítási és méretre vágási szolgáltatásokkal.
Ezek a tartományok a beszállítói képességet írják le; a végső elérhető tűréshatárt és síkságot meg kell erősíteni a kiválasztott ötvözethez, temperációhoz, vastagsághoz és rendelési mennyiséghez.
A vastagabb alumíniumlemez kevésbé vetemedik?
A vastagabb lemez általában nagyobb hajlítási merevséggel rendelkezik, de a vastagság önmagában nem garantálja a stabilitást.
Egy vastag alkatrész a vágás után is elmozdulhat, ha:
- Nagy mennyiségű anyagot távolítanak el
- Az alkatrész egyik oldalán erősen megmunkált
- A belső feszültség egyenlőtlenül szabadul fel
- A kialakítás vékony bordákat vagy keskeny kereteket tartalmaz
- A szorítónyomás egyenetlen
- A hőbevitel egy területen koncentrálódik
A vékony lemezek érzékenyebbek lehetnek a kezelésre, egymásra rakásra, szívás emelésre és helyi hőre.
Ahelyett, hogy azt feltételeznék, hogy egy vastagabb lap megoldja a problémát, a vásárlóknak meg kell adniuk a végső alkatrészrajzot és a tervezett feldolgozási módszert.
A vásárlók teljes lapokat vagy méretre vágott nyersdarabokat rendeljenek?
A teljes lapok megfelelőek lehetnek, ha a vevő hatékony beágyazási és vágási képességgel rendelkezik.
A méretre vágott nyersdarabok jobbak lehetnek, ha a vevő a következőket szeretné:
- Csökkentse a kezelést
- Csökkentse a hulladékot
- Csökkentse az előkészítési időt
- Az anyagot cikkszám szerint fogadja
- Védje a látható felületeket
- Egyszerűsítse a raktárfelügyeletet
A helyes választás a beágyazás hatékonyságától, a szükséges tűréshatártól, az éves mennyiségtől és a szállítási költségektől függ.
RFQ 3. részlet: Határozza meg a lapossági tűréshatárt és a mérési módszert
A „laposnak kell lennie” írás nem mérhető specifikáció.
A használható ajánlatkérésnek a következőket kell tartalmaznia:
- Maximális megengedett eltérés
- Mérési hossz vagy terület
- Referencia felület
- Mérőberendezések
- Laptámasz feltétele
- Hőmérséklet állapota
- A védőfólia felszerelve marad-e
- Függetlenül attól, hogy a követelmény vágás előtt vagy után érvényes
- Mintavételi mennyiség
- Elfogadási feltételek
Hogyan kell mérni az alumíniumlemez síkságát?
A lehetséges módszerek a következők:
- Egyenes és hézagmérő
- Lapos ellenőrző asztal
- Tárcsajelző
- Magasságmérő
- Koordináta mérőgép
- Lézeres mérőrendszer
A kiválasztott módszernek meg kell egyeznie a szükséges tűréshatárral.
Az általános kereskedelmi lapok esetében a vevő hivatkozhat a vonatkozó anyagszabványra.
A precíziós panelek, gépalapok vagy szorosan illeszkedő szerelvények esetében a rajznál szigorúbb projekt-specifikus követelményekre lehet szükség.
Miért kell meghatározni a támogatási feltételt?
A vékony alumíniumlemez alakja változhat attól függően, hogy hogyan van megtámasztva.
A mért eredmény eltérhet, ha a lap:
- Felfüggesztve
- Három pontra helyezték
- Komplett lapos asztalra helyezve
- A széleken szorítva
- Védőfóliával mérve
- Kicsomagolás után mérve
- Közvetlenül a hőmérséklet változása után mérve
Az ajánlatkérőnek el kell magyaráznia, hogy a szállító és a vevő hogyan reprodukálja ugyanazt az ellenőrzési feltételt.
Bejövő laposság versus kész alkatrész síksága
A szállító általában ellenőrizheti az anyag vagy a nyersanyag állapotát a szállításkor.
Előfordulhat, hogy a szállító nem tudja garantálni a végső alkatrész síkságát, ha nem ismeri:
- Vágó program
- Alkatrész geometriája
- Hőbevitel
- Szerszám állapota
- Befogási módszer
- Anyageltávolítási sorrend
- Formázási művelet
- Hegesztési művelet
A gyakorlati ajánlatkérésnek tartalmaznia kell, hogy a szállító felelős-e a következőkért:
- Csak malomlap
- Csak üresen vágja ki
- Teljesen feldolgozott alkatrész
- Megmunkálás utáni ellenőrzés
4. ajánlatkérési részlet: Adja meg a vágási irányt és az alkatrészgeometriát
Az anyagmozgás gyakran csak azután válik láthatóvá, hogy a lapot egy meghatározott formára vágják.
A következő tervek érzékenyebbek lehetnek:
- Hosszú keskeny csíkok
- Nagy téglalap alakú keretek
- Panelek vékony külső szegéllyel
- Nagy belső nyílásokkal rendelkező alkatrészek
- Aszimmetrikus profilok
- Az egyik oldalon sűrű perforációval ellátott alkatrészek
- Vékony összekötő bordákkal ellátott alkatrészek
- Széles körű anyageltávolítást igénylő panelek
A beszállítónak nincs szüksége minden bizalmas tervezési részletre a kezdeti árajánlat elkészítéséhez, de egy egyszerűsített rajz segíthet felmérni a vágási és stabilitási kockázatokat.
A hengerlési irány befolyásolja a kész alkatrészt?
A gördülési irány befolyásolhatja:
- Viselkedés kialakítása
- Hajlítási teljesítmény
- Felületi megjelenés
- Szemcse orientáció
- Méretreakció vágás közben
- Fészkelési irány
Az ajánlatkérésnek tartalmaznia kell, hogy az összetevőt igazítani kell-e:
- A gördülési iránnyal párhuzamosan
- A hengerlési irányra merőlegesen
- Bármilyen irányban
- Következetes orientációval minden részen
Ez különösen fontos látható panelek, hajlított alkatrészek és ismételt gyártás esetén.
Milyen rajzi információkat kell megadni?
Adja meg:
- Végső alkatrész méretei
- Belső kivágások
- Lyuk minta
- Legkeskenyebb hálószélesség
- Hajlítási vonalak
- A gördülési irány követelménye
- Felületoldali azonosítás
- Laposságkritikus területek
- Kozmetikai területek
- Mennyiség rajzonként
CNC vagy erősen megmunkált alkatrészekhez, TOP METAL CNC megmunkálási és szerszámozási megoldás javasolja, hogy az alapanyag formáját, temperálását, a nyersdarab méretét és a vágási ráhagyást a végső geometriához és az anyageltávolítás mennyiségéhez igazítsák.
5. ajánlatkérési részlet: Méretre szabott tűrések és megmunkálási ráhagyás meghatározása
A méretre vágott alumíniumlemezt ne csak a kész névleges méretei alapján rendelje meg.
Az ajánlatkérőnek azonosítania kell:
- Üres szélesség
- Üres hossza
- Szélesség tűrés
- Hossz tűrés
- Négyszögletesség
- Átlós különbség
- Edge állapot
- Sorjapótlék
- Fűrészeléssel vagy nyírással vágott kivitel
- Megmunkálási ráhagyás
- Cikkszám jelölés
Mi az a megmunkálási ráhagyás?
A megmunkálási ráhagyás olyan kiegészítő anyag, amelyet szándékosan hagytak az üresen, hogy a vevő a kívánt méretre elkészíthesse az alkatrészt.
Például, ha a végső alkatrész 500 × 300 mm, akkor a vevő valamivel nagyobb nyersdarabot igényelhet maráshoz vagy élsimításhoz.
A helyes juttatás a következőktől függ:
- Vágási módszer
- Végső tolerancia
- Élminőség
- Alkatrész geometriája
- Rögzítési módszer
- Megmunkálási sorrend
A szállítónak nem szabad kitalálnia a szükséges ráhagyást.
A méretre szabott szolgáltatás kiküszöböli a vetemedést?
Nem.
A méretre szabott szolgáltatás javíthatja az anyagmozgatást és elkészítheti a helyes nyersgeometriát, de nem szünteti meg az összes mozgást, amelyet a következők okoznak:
- Belső stressz
- Vékony geometria
- Nehéz anyagok eltávolítása
- Egyenetlen hőség
- Nem megfelelő rögzítés
- Hegesztés
- Alakítás
A vásárlóknak a méretre szabott szolgáltatást a teljes anyag- és feldolgozási terv részeként kell kezelniük.
Mit kell jelölni az egyes üres helyeken?
Több részből álló projektek esetén kérjen címkéket, amelyek a következőket mutatják:
- Vevői cikkszám
- Ötvözet
- Az indulat
- Vastagság
- Üres méret
- Hő- vagy tételszám
- Rajz átdolgozása
- Mennyiség
- Felületi oldal
- Gördülési irány, ha szükséges
Az egyértelmű azonosítás csökkenti a raktári és gyártási hibákat.
RFQ 6. részlet: Erősítse meg a felület kikészítését és a védőfóliát
A látható alumíniumlemezeknél nem a laposság az egyetlen elfogadási követelmény.
Az építészeti panelek, a berendezések burkolatai, a jelzések és a készülékalkatrészek a következőket is megkövetelhetik:
- Malom befejezése
- Csiszolt kivitel
- Eloxált felület
- Festett felület
- Dombornyomott felület
- Egyoldalú kozmetikai minőség
- Kétoldalú kozmetikai minőség
- PVC vagy PE védőfólia
- Papír átlapolás
- Specifikus film tapadás
- Meghatározott filmeltávolítási irány
A TOP METAL kijelenti, hogy felületkezelési és védőfóliás lehetőségeket kínál a méretre vágás és hasítás mellett.
A védőfólia befolyásolhatja a síkosság vizsgálatát?
A védőfólia befolyásolhatja a lapnak az ellenőrző felületen való felfekvését, különösen, ha:
- A film vastagsága egyenetlen
- A ragasztó a szélek közelében halmozódik fel
- A film ráncos
- A fóliát csak az egyik oldalra kell felhordani
- Levegő rekedt a film alatt
Az ajánlatkérőnek meg kell határoznia, hogy a laposságot mérik-e:
- Filmfelvitel előtt
- Filmfelvitel után
- eltávolított filmmel
- Megtartott fóliával
Melyik oldal a látható oldal?
Ne feltételezze, hogy a szállító tudni fogja.
Jelölje meg a rajzot:
- A-oldal: látható vagy kozmetikai oldal
- B-oldal: nem látható oldal
- Film oldala
- Irányított befejezési tájolás
A szálcsiszolt vagy eloxált panelek esetében előfordulhat, hogy minden darabnak konzisztens szemcse- vagy felületi irányra van szüksége.
7. ajánlatkérési részlet: Csomagolási és szállítási támogatás megadása
Egy alumínium lemez a gyárat a tűréshatáron belül hagyhatja el, és sérülten érkezhet, ha nincs megfelelően alátámasztva a kezelés és a szállítás során.
A lehetséges problémák a következők:
- Élhajlítás
- Sarok sérülése
- Lap megereszkedése
- Targonca ütközés
- Egyenetlen raklap alátámasztás
- Nedvesség festés
- Tekercs vagy lap mozgása
- Túlzott hevedernyomás
- Felületi karcolások
- Vegyes méretű egymásra rakás
Milyen csomagolást kérjenek a vásárlók?
A terméktől és az útvonaltól függően az ajánlattétel a következőket tartalmazhatja:
- Lapos fa raklap
- Megerősített export láda
- Teljes hosszúságú alsó támaszték
- Vízálló csomagolás
- Nedvesség gát
- Szárítószer
- Papír átlapolás
- Védőfólia
- Élvédők
- Sarokvédők
- Acél vagy műanyag pántok
- Méretenként szétválasztott csomagok
- A csomag maximális súlya
- Emelőpont-címkék
A TOP METAL leírja a tengerre alkalmas exportcsomagolást és az egyedi feldolgozási támogatást a lap- és lemezrendelésekhez. Az ajánlatoldalon személyre szabott vágási, hasítási és felületkezelési szolgáltatásokat is talál.
Miért számít a raklap kialakítása?
Ha egy hosszú lap csak néhány keskeny ponton van megtámasztva, akkor tárolás és szállítás közben megereszkedhet vagy tartósan deformálódhat.
A csomagnak egyenletesen kell elosztania a súlyt, és meg kell akadályoznia a rétegek közötti mozgást.
A vásárlóknak közölniük kell:
- Maximális csomagszélesség és -hossz
- Maximális bruttó tömeg
- Targonca hozzáférési iránya
- Darus emelési követelmények
- Raktári halmozási korlátok
- Hogy a csomagot a szabadban fogják-e kinyitni
Hogyan kell az alumíniumlemezeket a szállítás után tárolni?
Miután megkapta:
- Kirakodás előtt ellenőrizze a külső csomagolást.
- Fényképezzük a látható sérüléseket.
- Helyezze a csomagokat vízszintes támasztékokra.
- Tartsa a lapokat szárazon és szellőztesse.
- Kerülje a padló közvetlen érintkezését.
- Ne halmozzon nehéz tárgyakat vékony lapokra.
- Hagyja, hogy a hideg anyag elérje a beltéri hőmérsékletet, mielőtt kinyitná a lezárt csomagolást, ahol páralecsapódás veszélye áll fenn.
- Tartsa be az egyeztetett maximális halmozási magasságot.
A csomagolási és tárolási feltételeknek a minőségi megbeszélések részét kell képezniük, ha a laposság kritikus.
Mit kell a vevőknek belefoglalniuk az alumíniumlap ajánlattételbe?
Használja a következő ellenőrző listát:
| RFQ elem | Megadandó információk |
|---|---|
| Alkalmazás | Ház, panel, autóalkatrész, felirat, szerszám vagy gyártott alkatrész |
| Ötvözet | 3003, 5052, 6061, 7075 vagy más fokozat |
| Az indulat | O, H14, H32, H34, T6, T651 vagy projektspecifikus |
| Szabványos | ASTM B209, EN szabvány vagy más szükséges specifikáció |
| Vastagság | Névleges vastagság és megengedett tűrés |
| Teljes lapméret | Szélesség és hossz |
| Vágja ki az üres méretet | Szélesség, hosszúság és mennyiség méretenként |
| Laposság | Maximális eltérés és mérési tartomány |
| Ellenőrzési módszer | Egyenesítés, asztal, számlapjelző vagy más módszer |
| Vágási folyamat | Nyírás, fűrészelés, lézervágás, lyukasztás vagy CNC megmunkálás |
| Alkatrész geometriája | Rajz, nyílások, keskeny szakaszok és hengerlési irány |
| Vágási tolerancia | Szélesség, hosszúság, négyszögletesség és átlótűrés |
| Felület | Malom, szálcsiszolt, eloxált, bevont vagy dombornyomott |
| Védőfólia | Oldal, vastagság, tapadás és szín |
| Dokumentumok | MTC, vizsgálati jelentés vagy harmadik fél tanúsítványa |
| Csomagolás | Raklap, láda, átlapolás, fólia és élvédelem |
| Mennyiség | Próbamennyiség és éves igény |
| Úticél | Ország, kikötő és szállítási cím |
| Kötelező dátum | A gyártás befejezése és a szállítás ütemezése |
A teljes RFQ lehetővé teszi a szállító számára annak értékelését, hogy a kívánt síkság szabványos lapokra, precíziós nyersdarabokra vagy feszültségmentesített lemezekre vonatkozik-e.
Milyen minőségi dokumentumokat kell kérnie a vevőknek?
A projekttől függően a vásárlók kérhetik:
- Malom vizsgálati bizonyítvány
- Kémiai összetétel jelentés
- Mechanikai-tulajdonsági jelentés
- Anyagszabvány megerősítése
- Vastagsági vizsgálat
- Szélesség és hossz ellenőrzése
- Laposság vizsgálati jelentés
- Felületi vizsgálat
- Védőfólia megerősítése
- Csomagolási lista
- Megfelelőségi tanúsítvány
- Harmadik fél vizsgálati jelentése
Alapértelmezés szerint ne kérjen minden dokumentumot.
Válassza ki a dokumentumokat a következők szerint:
- Alkalmazási kockázat
- Ügyfélszerződés
- Szabályozási követelmények
- Anyagi érték
- Ellenőrzési költség
- Cél-piaci követelmények
Kritikus dimenzió esetén az ajánlatkérőnek azonosítania kell:
- Ellenőrzési módszer
- Minta mérete
- Elfogadási határ
- Felelős ellenőrző fél
- Kötelező jelentésformátum
Mik a MOQ, a testreszabási és az átfutási idő szempontjai?
A MOQ a következőktől függ:
- Ötvözet
- Az indulat
- Vastagság
- Szélesség
- Hossz
- Felületkezelés
- Védőfólia
- Vágási igény
- Minősítés
- Függetlenül attól, hogy az anyag raktáron van-e
A TOP METAL aktuális árajánlatoldala körülbelül egy metrikus tonnás szabványos MOQ-t tartalmaz, néhány szokásos raktáron lévő minőség esetében 500 kg-tól lehetséges próbamennyiségekkel. Custom specifications may require approximately three to five tons. Ugyanezen az oldalon 15–30 napos indikatív gyártási átfutási idő szerepel, bár a végső MOQ-t és az időzítést minden egyes specifikációnál újra meg kell erősíteni.
Az elérhető testreszabási lehetőségek a következők lehetnek:
- Méretre vágott méretek
- Résszélességek
- Ötvözet és temperálás kiválasztása
- Szigorúbb mérettűrések
- Felületkezelés
- Védőfólia
- Papír átlapolás
- Címkék
- Raklap jelölések
- Vevő logója
- Ellenőrzési jelentések
Ne hagyja jóvá a gyártást, amíg a végleges specifikációs lapot vagy rajzot meg nem erősítették.
Mi határozza meg a sík alumíniumlap árát?
Az ár az alumínium piaci áránál többtől függ.
Fontos tényezők a következők:
- Ötvözet sorozat
- Az indulat
- Vastagság
- Szélesség és hossz
- Rendelési mennyiség
- Szabványos vagy egyedi méretek
- Laposság követelmény
- Vastagság tolerancia
- Méretre szabott feldolgozás
- Hasítás
- Felületkezelés
- Védőfólia
- Ellenőrzés és igazolások
- Csomagolás
- Teherszállítás
- Szállítási ütemterv
A szigorúbb követelmények általában növekednek:
- Anyagválasztási idő
- Ellenőrzési idő
- Elutasítási kockázat
- Feldolgozási lépések
- Csomagolási követelmények
- Gyártási költség
A vásárlóknak a teljes leszállított specifikáció alapján kell összehasonlítaniuk az árajánlatokat, nem csak a kilogrammonkénti vagy tonnánkénti ár alapján.
Egy hasznos idézetnek a következőket kell mutatnia:
- Anyag ár
- Feldolgozási díj
- Film vagy felületi töltés
- Ellenőrzési költség
- Csomagolás költsége
- Becsült bruttó tömeg
- Kereskedelmi kifejezés
- Átfutási idő
- Az idézet érvényessége
Hogyan értékeljék a vevők az alumíniumlap beszállítót?
A síkságkritikus alumíniumlemez rendelése előtt kérdezze meg:
- Mely ötvözetek és temperálások vannak rendszeresen raktáron?
- Milyen vastagság, szélesség és hossz tartományok állnak rendelkezésre?
- Melyik anyagszabvány vonatkozik rá?
- Milyen szabványos síkosság-tűrést biztosítanak?
- Felülvizsgálható egy szigorúbb síkossági követelmény?
- Hogyan mérik a laposságot?
- Lehet-e vizsgálati jegyzőkönyvet készíteni?
- Kijelölhető a gördülési irány?
- Az üres darabokat méretre lehet vágni?
- Milyen vágási tűrések állnak rendelkezésre?
- Alkalmazható-e védőfólia?
- Hogyan védik a kozmetikai felületeket?
- Csomagolható az anyag cikkszám szerint?
- Milyen MTC vagy ellenőrzési dokumentumokat tartalmaznak?
- Mi az a MOQ?
- Mi a gyártás átfutási ideje?
- Hogyan támogatott az anyag az exportszállítás során?
- Hogyan kezelik a minőségi igényeket?
A megbízható alumíniumlemez-beszállítónak a gyártás előtt azonosítania kell a hiányos követelményeket, ahelyett, hogy csak az ötvözetből és a vastagságból kínálna árat.
Gyakran Ismételt Kérdések
Mi az ésszerű alumíniumlap síksági tűrés?
Nincs egyetlen tűrés minden ötvözetre, edzettségre, vastagságra és lapméretre.
A vevőknek hivatkozniuk kell az alkalmazandó anyagszabványra, és meg kell határozniuk minden szigorúbb projektspecifikus követelményt, beleértve a mérési tartományt és az ellenőrzési módszert.
Megfelelhet egy alumíniumlemez az ASTM B209-nek, és a vágás után még mindig megvetemedhet?
Igen.
A beérkező lap vagy lemez specifikációinak való megfelelés nem garantálja, hogy minden kész alkatrész lapos marad lézeres vágás, lyukasztás vagy megmunkálás után. Az alkatrész geometriája, a maradék feszültség, a hőbevitel és az anyageltávolítás befolyásolhatja az eredményt.
Melyik alumínium temperálás a legjobb a vetemedés megelőzésére?
Egyetlen indulat sem a legjobb általánosan.
Vastag, erősen megmunkált alkatrészek esetén a feszültségmentesített T651 lemez javíthatja a méretstabilitást. A formázott vékonylemez alkatrészekhez a szilárdsági és alakíthatósági követelményeknek megfelelően H vagy O temper választható.
Az 5052-es alumíniumlemez lapos marad a lézervágás után?
Az 5052-t széles körben használják fémlemezből készült alkatrészekhez, de végső stabilitása függ az edzettségtől, a vastagságtól, az alaplemez állapotától, az alkatrész geometriájától és a vágási folyamattól.
A vásárlóknak be kell nyújtaniuk a húzásra és síkosságra vonatkozó követelményt, ahelyett, hogy csak az ötvözet nevére hagyatkoznának.
A vastagabb alumínium mindig laposabb?
Nem feltétlenül.
A vastagabb anyagnak nagyobb a merevsége, de a nehéz megmunkálás, az aszimmetrikus vágás vagy a maradék feszültség továbbra is méretbeli elmozdulást okozhat.
Garantálja-e a szállító a laposságot, miután a vevő levágta a lapot?
Általában nem a vevő teljes feldolgozási módszerének áttekintése és ellenőrzése nélkül.
A szállító ésszerűbben tud garanciát vállalni a leszállított anyagra vagy vágott nyersdarabra egy egyeztetett vizsgálati módszer szerint.
A laposságot a védőfólia eltávolítása előtt vagy után kell mérni?
Az ajánlatkérőnek meg kell határoznia ezt a feltételt.
A védőfólia befolyásolhatja, hogy a vékony lemez milyen mértékben feküdjön az ellenőrző felületen, ezért a szállítónak és a vevőnek ugyanazt a mérési eljárást kell alkalmaznia.
Milyen információkat kell küldenem a pontos árajánlathoz?
Küldés:
- Ötvözet és temperálás
- Vastagság
- Szélesség és hossz
- Mennyiség
- Laposság követelmény
- Vágó rajz
- Felületkezelés
- Védőfólia
- Ellenőrzési dokumentumok
- Csomagolás
- Cél kikötő
Csökkentse az alumíniumlemez vetemedését a gyártás megkezdése előtt
Az alumíniumlap síksága nem szabályozható úgy, hogy csak az ötvözetet, a vastagságot és a mennyiséget írják rá a beszerzési rendelésre.
A vevőnek meg kell erősítenie hét ajánlatkérési részletet:
- Ötvözet és temperálás
- Vastagság és lapméretek
- Lapossági tűrés és mérési módszer
- Forgácsolási irány és alkatrészgeometria
- Méretre vágás tűrés és megmunkálási ráhagyás
- Felületkezelés és védőfólia
- Csomagolás és szállítás támogatása
Ha árajánlatot kér, küldje el TOP METAL:
- Végső alkalmazás
- Ötvözet és temperálás
- Szükséges méretek
- Vágás vagy megmunkálási rajz
- Lapossági aggodalom
- Felületi követelmények
- Mennyiség
- Ellenőrzési dokumentumok
- Csomagolási útmutató
- Célország vagy kikötő
Kérjen árajánlatot alumíniumlemezre hogy az Ön gyártási követelményei alapján anyag-, temperálás-, méret- és feldolgozási javaslatot kapjon.