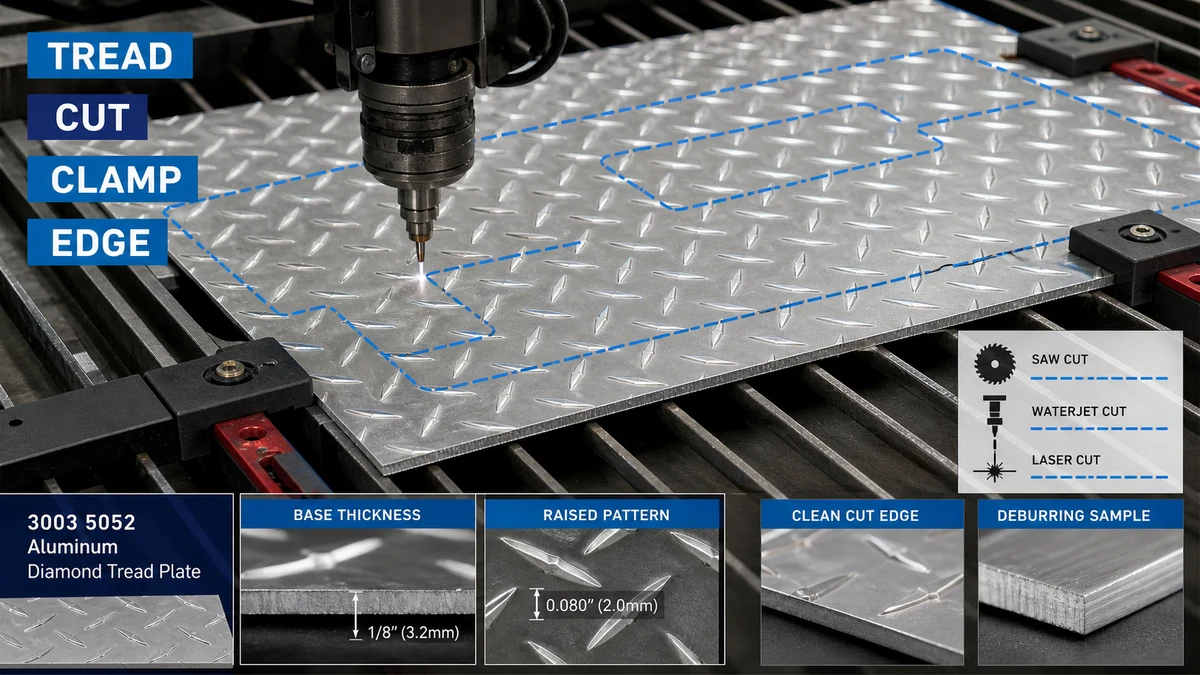
A gyártóknak a vágási módszert a lemez alapfém vastagsága, a megemelt minta magassága, az éltűrés, a látható felület követelménye, a hőérzékenység és a lefelé irányuló hajlítás alapján kell kiválasztaniuk. A lapot teljesen alá kell támasztani, át kell szorítani a védett érintkezési pontokon, le kell vágni egy kísérleti eljárással, és sorjázni kell anélkül, hogy a futófelület lelapulna vagy a látható felület károsodna.
Ez a kérdés fontos a fémgyártók, a padlóburkolat-vállalkozók, a szerszámosládák gyártói, a karosszéria-építők, a beléptetőplatform-beszállítók és az ipari panelvásárlók számára. A folyamat kiválasztása előtt a vásárlóknak meg kell erősíteniük az anyagot és a rendelkezésre álló konfigurációkat a következőn keresztül alumíniumlemez termékkategória és a dedikált alumínium gyémánt futófelületi lapcsalád.
Miért nehezebb a gyémánt futófelületű alumíniumlapot vágni, mint a sík lapot?
A gyémánt futófelület nem képez egységes felületet a vágószerszámon. A megemelt minta egyenetlen érintkezést hoz létre, míg az alaplemez viszi a szerkezeti vastagságot. Ha a gép beállításai a teljes magasságon alapulnak az alapvastagság helyett, akkor a gyártó helytelen nyírási távolságot, fűrészbeállítást, támasztávolságot vagy hajlítási ráhagyást választhat.
| Vágási változó | Amit meg kell erősíteni | Kockázat, ha figyelmen kívül hagyják |
|---|---|---|
| Nemesfém vastagság | Vastagság a megemelt futófelülettől külön mérve | Helytelen gépkapacitás, vágási beállítás és lejjebb végzett hajlítási számítások |
| Minta magassága és iránya | Emelt mintás profil, látható arc és tájolás a kész részen | Lapított gyémántok, következetlen megjelenés vagy helytelen paneltájolás |
| Éltűrés | Szükséges vágási méret, négyszögletesség, profilpontosság és sorja elfogadása | Az alkatrészek nem illeszkednek a hegesztés, hajlítás, rögzítés vagy összeszerelés során |
| Felületi állapot | Malomfelület, dekoratív felület, védőfólia és karcolás | Szorítónyomok, égett film, szennyeződés vagy látható kezelési sérülés |
| Downstream folyamat | Hajlítás, hengerlés, hegesztés, bevonat, rögzítés vagy élek expozíciója | A nyersdarabként elfogadható vágás a későbbi formázás vagy simítás során meghibásodhat |
Hogyan mérjék a gyártók az alapvastagságot és a minta magasságát?
Az alapvastagságot és a teljes mintamagasságot külön kell rögzíteni. A kiemelkedő gyémántok a felület geometriájának részét képezik, nem helyettesítik a névleges nemesfém vastagságot. A beszerzéshez a rajzoknak és az ajánlatkéréseknek tartalmazniuk kell, hogy melyik vastagsági érték szabályozza az elfogadást.
A hasznos átvételi csekk a következőket tartalmazza:
- Névleges alapfém vastagság és megengedett tűrés
- A lap teljes méretei és négyszögletessége
- Minta típusa, tájolása és látható arc
- A megemelkedett futófelület által okozott laposság és helyi ringatózás
- Felületi karcolások, foltok, élsérülések és védőfólia állapota
- Tétel vagy csomag azonosítása a nyomon követhetőség érdekében
Ha a vevőnek ismételt nyersdarabokra van szüksége, a rajznak azt is meg kell határoznia, hogy a méreteket a vágás élétől, a minta középvonalától vagy más ellenőrzött referenciaponttól mérik. Ez megakadályozza, hogy a szállító és a gyártó eltérő ellenőrzési módszereket alkalmazzon.
Melyik vágási módszer illik az egyenes vágásokhoz, profilokhoz és szűk tűrésekhez?
A helyes eljárás az alkatrész geometriájától, a tűréstől, a térfogattól, az élminőségtől, a hőérzékenységtől és a rendelkezésre álló berendezésektől függ. Egyetlen vágási módszer sem lenne automatikusan a legjobb minden gyémánt futófelületű alumíniumlemezhez.
| Vágási módszer | Megfelelő használat | Fő vezérlőpont | Lehetséges korlátozás |
|---|---|---|---|
| Fűrészvágás | Egyenes bolti vágások, ismételt téglalap alakú nyersdarabok és gyakori gyártási munka | Teljes laptámasz, szabályozott előtolás, védett rögzítés, és próba a tényleges ötvözeten és vastagságon | Rezgés, élsorja, felületi karcolás vagy mintamozgás, ha gyenge a támaszték |
| Nyírás | Gyors egyenes vágás, ahol korlátozott él- és mintadeformáció elfogadható | Alapvastagság, hézag, penge állapota és a látható felület tájolása | Elgurulhat, lelapulhat vagy eltorzulhat a futófelület a vágott él közelében |
| Lézeres vágás | Összetett profilok vagy ismételt formák, ahol a feldolgozási képesség és az élkövetelmények ezt indokolják | Hőbevitel, védőfóliával való kompatibilitás, élelszíneződés, szennyeződés és próbaengedély | Előfordulhat, hogy a hőhatások vagy a film sérülése elfogadhatatlan a látható vagy az áramlási irányban befejezett részek esetében |
| Vízsugaras vágás | Komplex profilok, ahol fontos a hőhatások korlátozása | Tartás, víz- és koptatóanyag-szabályozás, élek állapota, szárítás és vágás utáni tisztítás | A projekthez értékelni kell a folyamatköltséget, a nedves kezelést és az élek állapotát |
| Szállító méretre szabott szolgáltatás | Ismételt üresjáratok, exportprojektek és alacsonyabb belső kezelési variációt kereső vásárlók | Jóváhagyott rajz, tűrés, sorja iránya, látható felület, jelölés, csomagolás és ellenőrzés | A gyártás utáni változtatások cserét igényelhetnek a helyi újravágás helyett |
A csúszásgátló padlók, lépcsők, emelvények és ipari panelek esetében a vásárlók áttekinthetik a gyémánt futófelület csúszásgátló alumínium lemez konfigurációt. Egy másik releváns hivatkozás a alumínium kockás lemez opció. A pontos vágási módszert továbbra is jóvá kell hagyni az említett ötvözet, vastagság, mintázat és kész alkatrész alapján.
Hogyan kell a lapot alátámasztani és rögzíteni?
Az egyenetlen alátámasztás gyakori oka a vibrációnak, a csattanásnak, a pontatlan vágásoknak és a futófelület laposodásának. A megemelt minta megingathatja a lemezt, ha kevés érintkezési ponton nyugszik. Ezért a támasztéknak le kell fednie a munkaterületet, és stabilnak kell lennie a vágás során.
A helyes támasztási és rögzítési gyakorlatnak tartalmaznia kell:
- Tiszta támasztófelület, amely nem karcolja meg a látható felületet
- Elegendő támaszték a vágás mindkét oldalán, hogy megakadályozza a mozgást vagy a leesés okozta sérüléseket
- Védett szorító érintkezési pontok, amelyek nem törik össze vagy polírozzák a kiemelkedő gyémántokat
- A rögzítést lehetőleg a végső látható területtől távolabb helyezzük el
- A dekoratív arc és a minta irányának egyértelmű azonosítása
- Kezelési tervek nagyméretű nyersdarabokhoz, így a panel nem hajlik meg a vágás befejezése után
A szorítóerőnek biztonságosan kell tartania az anyagot anélkül, hogy a futófelület mintázatát ellenőrizetlen nyomáspontként használnák. Ismételt gyártás esetén a vevőnek és a gyártónak jóvá kell hagynia egy szerelvényt vagy tartószerkezetet, ahelyett, hogy minden lap ideiglenes elhelyezésére hagyatkozna.
Hogyan szabályozható a hő, a sorja és az éltorzítás?
A hővágás és a mechanikus vágás különböző kockázatokat jelent. A hőfolyamatok befolyásolhatják a védőfóliát, elszínezhetik a széleket, vagy helyi hőtorzulást okozhatnak. A mechanikai folyamatok sorját, hengerelt éleket, csattanónyomokat vagy helyi ellaposodást hozhatnak létre a mintán.
Hőszabályozási kérdések
- A védőfólia engedélyezett a kiválasztott vágási folyamathoz?
- Összeszerelés után látható marad a széle?
- Vágás után az alkatrészt hegesztik, bevonják, eloxálják, ragasztják vagy lezárják?
- Megengedi a vevő a helyi elszíneződést, vagy vizuálisan tiszta élt igényel?
- Hogyan távolítják el a filmmaradványokat, a szennyeződéseket, a nedvességet vagy a koptató részecskéket?
Sorja- és élkidolgozási kérdések
- Melyik oldal hordhatja a sorját vágás után?
- A széle ki van téve a kezelőknek, ügyfeleknek, tömítéseknek, kábeleknek vagy más alkatrészeknek?
- Mennyi sorjázás megengedett, mielőtt a futófelület megjelenése megváltozik?
- Lekerekítettnek, letörtnek vagy védettnek kell lennie a sarkoknak?
- Az élsimítás megváltoztatja a végső méreteket vagy az illesztési tűrést?
Miért kell megtervezni a minta irányát hajlítás vagy összeszerelés előtt?
A minta iránya befolyásolja a megjelenést, a vízelvezetést, a markolat irányát, a panelek illeszkedését és a gyártás elrendezését. Ha az alkatrészeket csak az anyagkibocsátás maximalizálása érdekében helyezik egymásba, a szomszédos panelek a beszerelés után eltérő futófelületi irányokat mutathatnak.
Vágás előtt a rajzon azonosítani kell:
- A látható arc
- A szükséges futófelületi irány
- A hajlítási vonal és a hajlítás iránya
- Olyan területek, ahol a minta szerszámozással elsimítható
- Csatlakozási vonalak a szomszédos panelek között
- Rögzítőelemek, hegesztési varratok, zsanérok és élek pozíciói
A hajlítást a tényleges anyagon kell kipróbálni, mert a megemelkedett minta megváltoztatja a szerszám érintkezését. A vevőnek meg kell határoznia, hogy elfogadható-e a helyi mintalapítás a hajlítás közelében, és hogy az alkatrészt az alakítás előtt vagy után ellenőrizni kell.
Mi történik egy tipikus ipari lépcsős panelrendelésben?
Forgatókönyv: Vágott és hajlított futófelületi panelek
Üzleti háttér: Egy berendezésgyártó gyémánt futófelületű alumíniumlemezt rendel a beléptető lépcsőkhöz és eltávolítható szervizpanelekhez. Az alkatrészekhez egyenes vágás, több furat, két ív és látható marási felület szükséges.
Probléma: Az első tétel illeszkedik a teljes méretekhez, de több panel szerelés közben ingadozik, a futófelület a nyírt élek közelében lelapul, és a beszerelés után is láthatóak a szorítónyomok. Néhány hajlított részen a minta iránya is inkonzisztens.
Ok: Az RFQ felsorolta a teljes vastagságot és a lapméretet, de nem különböztette meg az alapvastagságot a minta magasságától. Kihagyta továbbá a látható felületet, a sorja irányát, a minta tájolását, a befogás elleni védelmet, a vágás utáni síkságot és az elfogadható minta deformációt kanyarokban.
Javasolt megoldás: A vevő frissíti a rajzot, hogy azonosítsa az alapvastagságot, a futófelület irányát, a kész méreteket, a látható felületet, a vágástűrést, a sorja oldalát, a hajlítási vonalakat és az elfogadható helyi simítást. Az első reprezentatív cikket a tömeges gyártás előtt vágják és hajlítják. A beszállító ezután rajzszám és tájolás szerint csomagolja az alkatrészeket védett elválasztókkal.
Vevői döntés értéke: A hozzáadott rajz és az első cikk vezérlése csökkenti a válogatást, az átdolgozást, a helytelen beszerelést és a felület selejtét. A helyes összehasonlítás az elfogadott gyártott panelenkénti költség, nem csak a laponkénti ár.
Mikor jobb méretre vágott anyagot vásárolni, mint teljes lapot vágni?
A teljes lapok vásárlása akkor lehet megfelelő, ha a gyártó stabil felszereléssel, rugalmas beágyazási követelményekkel és elegendő kezelhetőséggel rendelkezik. A méretre vágott szállítás gazdaságosabb lehet, ha ugyanazok a nyersdarabok ismétlődnek, a felület jól látható, vagy az exportkezelés nagy karcolási és méretváltozási kockázatot jelent.
| Ellátási opció | Fő előny | Fő kockázat | Legjobb illeszkedés |
|---|---|---|---|
| Teljes lapok | Maximális rugalmasság a beágyazáshoz és a tervezési változtatásokhoz | Több belső kezelés, vágási beállítás, selejtkezelés és felületi kockázat | Kialakult vágási és ellenőrzési képességgel rendelkező gyártók |
| Téglalap alakú, méretre vágott nyersdarabok | Csökkentett kezelhetőség és megismételhető üres méretek | A rajzi hibák a teljes köteget érintik | Ismétlődő panelek, lépcsők, burkolatok és szerszámosládák |
| Profilvágott első cikkek és gyártási alkatrészek | Alacsonyabb belső folyamatváltozások és egyértelműbb beszállítói felelősség | Teljes rajzokat, jóváhagyási feljegyzéseket és változtatási ellenőrzést igényel | Összetett profilok, látható alkatrészek és projektvezérelt szerelvények |
Mit kell tartalmaznia egy gyémánt futófelületű alumíniumlap RFQ-nak?
A teljes ajánlattételi ajánlatnak lehetővé kell tennie a beszállítók számára, hogy ugyanazt az anyagot, a vágási hatókört, az ellenőrzést és a csomagolási követelményeket ajánlják. A vásárlóknak biztosítaniuk kell:
- Alkalmazás, kész alkatrész rajz, revíziószám és mennyiség
- Ötvözetre és temperálásra vonatkozó követelmény, vagy a beszállító kérése, hogy javasoljon egy opciót
- Nem nemesfém vastagság, lapméret, futófelület mintázata és minta tájolása
- Látható arc, védőfólia követelmény és elfogadható felületi állapot
- Vágási módszer, ha a vevő rögzíti, vagy teljesítménykövetelmények, ha a szállító javasolhatja az eljárást
- Kész méretek, tűrések, négyszögletesség, profilpontosság és furatkövetelmények
- A sorja iránya, az élek kidolgozása, a sarokkezelés és a szabad élekre vonatkozó követelmények
- Hajlítási vonalak, hajlítási irány, elfogadható mintázatsimítás és utólagos hegesztés vagy bevonat
- Első cikk mennyisége, ellenőrzési módja, mintavétel, nyilvántartások és nem megfelelőségi folyamat
- Darabjelölés, rajzszám, tájolási jelek, átlapolás, raklapkorlátok, rendeltetési hely és Incoterm
- MOQ, előrejelzés, szállítási cél, és hogy megengedettek-e a részszállítások
Gyakran Ismételt Kérdések
A gyémánt futófelület vastagságának tartalmaznia kell a megemelt mintát?
Az ajánlatkérőnek meg kell különböztetnie az alapfém vastagságát a minta teljes magasságától. A gép beállítása, a szilárdsági számítások, a hajlítási tervezés és az átvétel helytelen lehet, ha a két értéket azonos mérésként kezeljük.
Gyémánt futófelületű alumíniumlemez vágható fűrésszel?
Igen, a fűrészvágás megfelel az egyenes gyártási vágásoknak, ha a tényleges ötvözetet és vastagságot próbálják ki. A stabil alátámasztás, a védett szorítás, az ellenőrzött előtolás, a felületvédelem és a sorja ellenőrzése elengedhetetlen.
A nyírás károsítja a gyémántmintát?
A nyírás deformálhatja vagy lelapulhatja a mintát a vágott él közelében. Az, hogy ez elfogadható-e, a látható felület követelményétől, az élexpozíciótól, a tűréshatártól és a későbbi alakítástól függ. Egy reprezentatív vizsgálatot jóvá kell hagyni.
Vágás közben maradhat védőfólia a lapon?
Csak akkor, ha a film megfelelőnek bizonyult a kiválasztott folyamathoz. Az ismeretlen film megéghet, beszennyezheti a szélét, felfoghatja a nedvességet, maradványokat képezhet, vagy elfogadhatatlan felületi károsodást okozhat.
Mikor érdemes megfontolni a vízsugaras vagy lézeres vágást?
Megfontolandóak lehetnek összetett profilok vagy szigorúbb folyamatkövetelmények esetén. A vevőnek össze kell hasonlítania a hőérzékenységet, az élek állapotát, a tűréshatárt, a tisztítást, a fóliával való kompatibilitást, a térfogatot és a teljes költséget a tényleges anyag felhasználásával.
Számít a sorja iránya?
Igen. A sorja iránya akkor számít, ha az él látható, a kezelők kezelik, egy másik alkatrészhez vannak illesztve, bevonva, lezárva vagy meghajlítva. A rajzon meg kell határozni a megengedett sorjaoldalt és a befejezési követelményt.
Mikor szükséges az első cikk?
Az első cikk értékes az új rajzok, szűk tűrések, látható felületek, összetett profilok, másodlagos hajlítás, védett fólia követelményei vagy ismételt gyártás esetén, ahol a teljes rendelés egyetlen beállítást használ.
Kérjen méretre vágott futófelület felülvizsgálatát
A projektspecifikus áttekintéshez adja meg az ötvözetet és az edzettséget, az alapvastagságot, a lapméretet, a futófelület mintázatát, a kész rajzot, a látható felületet, a vágási tűrést, a sorja irányát, a hajlítási követelményeket, a mennyiséget, az ellenőrzést, a csomagolást, a rendeltetési helyet és a szállítási ütemtervet a TOP METAL árajánlat és műszaki áttekintés oldalon. A beszállító ezután áttekintheti az anyagok rendelkezésre állását, a méretre vágás megvalósíthatóságát, a mintakövetelményeket, a feldolgozási hatókört, az ellenőrzést, az exportcsomagolást, a MOQ-t, az átfutási időt és az árajánlatok kizárását a gyártás előtt.
Kérjen árajánlatot gyémánt futófelületű alumíniumlemezre a hasonló ajánlathoz szükséges ötvözet, edzettség, alapvastagság, futófelület mintázat, kész rajz, vágási tűrés, látható felület, hajlítás, ellenőrzés, csomagolás és szállítási adatokkal.