
Կայուն ալյումինե կլոր ձող, հարթ ձող և ափսե CNC մասերի համար:
CNC գնորդները հոգ են տանում մշակման, կտրումից հետո շարժման, ձողերի ուղիղության, թիթեղների հարթության և սղոցների կտրվածքի համար: Այս էջը աշխատում է որպես մեքենաշինական պահեստային ընտրիչ:
Պաշարների ձևը համապատասխանեցրեք մշակման մեթոդին:
Շրջված կամ աղացած փոքր մասեր
Կլոր, քառակուսի և հարթ ձողերը լավ են աշխատում առանցքների, կապումների, կցամասերի և կրկնվող փոքր բաղադրիչների համար:
Խոշոր հարմարանքներ և մշակված թիթեղներ
6061-T6 և 7075-T651 թիթեղները օգնում են հավասարակշռել կայունությունը, հաստությունը և ամրությունը:
Սղոցով կտրված բլանկներ
Նպաստը, մակերեսի պաշտպանությունը և փաթեթավորումը պլանավորվում են նախքան գնորդը կսկսի մշակումը:
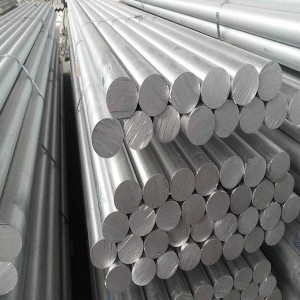
CNC էջն իրեն պահում է տեխնիկական աշխատասեղանի պես:
Մեքենայականություն
6061-ը սովորական հավասարակշռված համաձուլվածքն է. 7075-ը մաքուր կտրում է, երբ ավելի մեծ ուժ է պահանջվում:
Սթրեսից ազատում
T651 ափսեը նախընտրելի է, երբ ծանր նյութի հեռացումը կարող է առաջացնել շարժում:
Բար որակը
Տրամագիծը, ուղիղությունը և մակերեսի վիճակը ազդում են ավտոմատ կերակրման և պտտման վրա:
Փաթեթավորում
Կտրված բլանկները կարիք ունեն եզրերի պաշտպանության, պիտակների և բաժանարարների՝ ընդունելու խնդիրները նվազեցնելու համար:
CNC բաժնետոմսերի ընտրության աղյուսակ.
| Մասի տեսակը | Հավանական նյութ | Ապրանքի ձևը | Կարևոր նշում |
|---|---|---|---|
| Ընդհանուր CNC մասեր | 6061-T6 | Կլոր բար / ափսե | Հավասարակշռված մեքենայություն և մատչելիություն |
| Մեքենայի հարմարանք | 6061-T651 / 6082-T6 | Ափսե | Հարթության և կտրման նպաստ |
| Բարձր բեռնված հաստոցային մաս | 7075-T651 | Ափսե / բար | Ուժ և սթրեսից ազատված բնավորություն |
| Կաղապար կամ գործիքային հիմք | 6061 / 7075 | Հաստ ափսե | Հաստության հանդուրժողականություն և մակերեսի վիճակը |
Մեքենաների ֆոնդը ընտրված է երկրաչափությամբ և նյութի հեռացմամբ:
Ալյումինի ճիշտ պաշարը կախված է նրանից, թե մասը սկսվում է կլոր ձողից, հարթ ձողից, հաստ թիթեղից կամ սղոցից կտրված դատարկից:
6061-T6 բար
Հավասարակշռված պաշար ընդհանուր CNC պտտման, ֆրեզերային, հարմարանքների, կապումների և կառուցվածքային բաղադրիչների համար:
7075-T651 ափսե
Բարձր ամրության ափսե՝ մշակված բլոկների, գործիքային թիթեղների և մասերի համար, որոնք ավելի ամուր մեկնարկային նյութի կարիք ունեն:
Կլոր / քառակուսի / հարթ բար
Ընտրեք պաշարների ձևը վերջնական բաղադրիչի շուրջ՝ նյութի հեռացման և մշակման ժամանակը նվազեցնելու համար:
Սղոցով կտրված բլանկներ
Դատարկ չափը, նպաստը, մակնշումը և փաթեթավորումը կարող են պատրաստվել մեքենաշինության անմիջական ընդունման համար:
Մեքենաների աջակցության ստուգաթերթ
- Կոպիտ դատարկ չափը. ներառում է հաստոցների չափը, այնպես որ սղոցի կտրումը չստեղծի փոքր պաշար:
- Ջերմության ընտրություն. T6-ը և T651-ը ընտրվում են ուժի և շարժման վերահսկման շուրջ:
- Բարերի ուղիղություն. տրամագծի, երկարության և ուղիղության պահանջները ազդում են պտտման և կերակրման վրա:
- Փաթեթավորման նշաններ. մասի համարը, խառնուրդը, խառնվածքը և չափի նշումը նվազեցնում են պահեստի խառնաշփոթը:
Ինչու մեքենաների խանութները պահանջում են ավելին, քան խառնուրդը:
Մեքենաների կայունությունը պայմանավորված է բնավորությամբ, պաշարների ձևով, կտրման չափով և պահեստավորման պայմաններով: Այս մանրամասները որոշում են, թե արդյոք գնանշումը դառնում է օգտագործելի արտադրության նյութ:
Հարցեր, որոնք սովորաբար տալիս են մեքենաների խանութները:
6061 կամ 7075 CNC մասերի համար:
6061-ը հավասարակշռված, լայնորեն օգտագործվող հաստոցների համաձուլվածք է: 7075-ն ընտրվում է, երբ անհրաժեշտ է ավելի մեծ ամրություն, սակայն կոռոզիան և արժեքը պետք է ստուգվեն:
Ինչու օգտագործել T651 ափսե:
T651 ափսեը ազատվում է սթրեսից, ինչը օգտակար է, երբ հաստ ափսեը կկորցնի շատ նյութ հաստոցների ընթացքում:
Հնարավո՞ր է պաշարները կտրել սղոցով:
Այո՛։ Ուղարկեք կոպիտ դատարկ չափը և նպաստը: Մենք կարող ենք մեջբերել բար կամ ափսե կտրվածքով և պիտակներով:
Ի՞նչն է ազդում բարերի ընտրության վրա:
Ձևը, տրամագիծը, երկարությունը, ուղիղությունը, մակերևույթի վիճակը, խառնվածքը և վերջնական մասի հանդուրժողականությունը ազդում են առաջարկվող ձողերի վրա:
Մեքենա-ֆոնդային գնանշումները դատարկ տրամաբանության կարիք ունեն:
Ուղարկեք վերջնական բաղադրիչի մտադրությունը և կոպիտ պաշարների չափերը, որպեսզի ալյումինի պաշարը համապատասխանի մեքենայացմանը, ոչ միայն գնելուն:
- Խառնուրդ և խառնվածք
- Կլոր, հարթ, քառակուսի բար կամ ափսե
- Վերջնական մասի չափը
- Կոպիտ դատարկ չափը
- Կտրման նպաստ
- Նշումներ և փաթեթավորման նշումներ
Մեքենայի համար ձող կամ ափսե կտրե՞լ է պետք:
Ուղարկեք վերջնական մասի չափը, կոպիտ դատարկ չափը, խառնուրդի թիրախը, հանդուրժողականության մտահոգությունը և քանակը: Մենք խորհուրդ կտանք պահեստավորման ձևը և կտրման մանրամասները:
Հայցեք հաստոցների պաշար