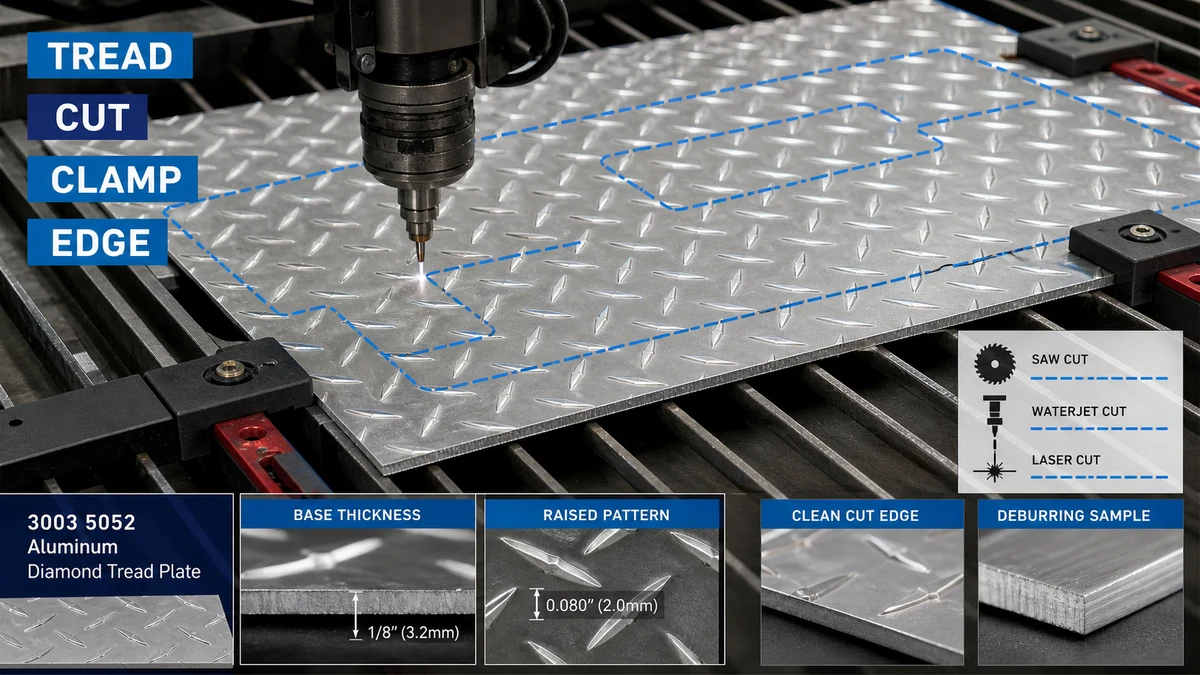
Даярдоочулар кесүү ыкмасын барактын негизги металлдын калыңдыгынан, көтөрүлгөн үлгүнүн бийиктигинен, четине чыдамдуулуктан, көрүнүүчү беттин талабынан, жылуулукка сезгичтигинен жана ылдыйкы ийилүүдөн тандап алышы керек. Барак толугу менен бекемделиши керек, корголгон байланыш жерлери аркылуу кысылышы керек, сыноо тарабынан бекитилген процесс менен кесилиши керек жана протекторду тегиздетпестен же көрүнөө бетине зыян келтирбестен.
Бул маселе металл өндүрүүчүлөр, пол төшөөчүлөр, инструменттердин куту өндүрүүчүлөрү, унаа кузовун куруучулар, кирүү платформасын камсыздоочулар жана өнөр жай панелдерин сатып алуучулар үчүн маанилүү. Процессти тандоодон мурун, сатып алуучулар материалды жана жеткиликтүү конфигурацияларды ырастоосу керек алюминий барак продукт категориясы жана арналган алюминий алмаз тебелөө барак диапазону.
Эмне үчүн Diamond Tread алюминий баракты кесүү жалпак баракка караганда кыйыныраак?
Алмаз протекторунун барагы кесүүчү шайманга бир тектүү бетти көрсөтпөйт. Көтөрүлгөн үлгү бир калыпта эмес байланышты жаратат, ал эми базалык барак структуралык калыңдыгын алып жүрөт. Эгерде машина орнотуулары базанын калыңдыгынын ордуна жалпы бийиктикке негизделсе, даярдоочу туура эмес кесүү аралыгын, арааны орнотууну, таяныч аралыгын же ийилүүчү жолду тандашы мүмкүн.
| Кесүүчү өзгөрмө | Эмнени ырастоо керек | Тобокелге көңүл бурулбаса |
|---|---|---|
| Негизги металлдын калыңдыгы | Калыңдыгы көтөрүлгөн тепкичтен өзүнчө өлчөнөт | Туура эмес машинанын кубаттуулугу, кесүүнү орнотуу жана ылдый агымдагы ийилген эсептөөлөр |
| Үлгү бийиктиги жана багыты | Көтөрүлгөн үлгү профили, көрүнгөн бет жана даяр бөлүктөгү багыт | Жалпакталган бриллианттар, келбеттүү көрүнүш же панелдин туура эмес багыты |
| Четтерге сабырдуулук | Керектүү кесүү өлчөмү, төрт бурчтуулугу, профилдин тактыгы жана бурр кабыл алуу | Тетиктер ширетүүдө, ийүүдө, бекитүүдө же чогултууда туура келбейт |
| Беттин абалы | Тегирмен бүтүрүү, декоративдик бет, коргоочу пленка жана сызыктарды кабыл алуу | Кысуучу тактар, күйүп кеткен пленка, булгануу же көрүнөө зыян |
| Төмөнкү процесс | Ийүү, прокаттоо, ширетүү, каптоо, бекитүү же четине экспозиция | Бланка катары кабыл алынган кесүү кийинчерээк калыптандыруу же бүтүрүү учурунда иштебей калышы мүмкүн |
Даярдоочулар базанын калыңдыгын жана үлгү бийиктигин кантип өлчөө керек?
Негизги калыңдыгы жана жалпы үлгү бийиктиги өзүнчө жазылышы керек. Көтөрүлгөн бриллианттар беттик геометриянын бир бөлүгү болуп саналат, номиналдык базалык металлдын калыңдыгын алмаштыруучу эмес. Сатып алуулар үчүн чиймелер жана RFQ кайсы калыңдыктын маанисин кабыл алууну көзөмөлдөй турганын айтышы керек.
Пайдалуу чекке төмөнкүлөр кирет:
- Номиналдуу металлдын калыңдыгы жана уруксат берилген толеранттуулук
- Жалпы барактын өлчөмдөрү жана чарчылыгы
- Үлгү түрү, багыты жана көрүнгөн жүзү
- Протектордун көтөрүлүшүнөн пайда болгон тегиздик жана жергиликтүү термелүү
- Беттик чийүүлөр, тактар, жээктердин бузулушу жана коргоочу пленканын абалы
- Издөө үчүн лотту же пакетти идентификациялоо
Сатып алуучуга кайра-кайра бланктар керек болгондо, чийме ошондой эле өлчөмдөрдүн кесилген четинен, оюмдун ортосунан же башка көзөмөлдөнүүчү шилтемеден өлчөнөрүн аныкташы керек. Бул жеткирүүчүгө жана даярдоочуга текшерүүнүн ар кандай ыкмаларын колдонууга жол бербейт.
Кайсы кесүү ыкмасы түз кесүүлөргө, профилдерге жана бекем толеранттуулуктарга туура келет?
Туура процесс бөлүктүн геометриясына, толеранттуулугуна, көлөмүнө, четинин сапатына, жылуулукка сезгичтигине жана колдо болгон жабдууларга жараша болот. Бир да кесүү ыкмасы автоматтык түрдө ар бир алмаз тебеленген алюминий барагы үчүн мыкты эмес.
| Кесүү ыкмасы | Ылайыктуу колдонуу | Негизги башкаруу пункту | Мүмкүн болгон чектөө |
|---|---|---|---|
| Араа кесүү | Түз цех кесүү, кайталанган тик бурчтуу бланктар жана жалпы даярдоо иштери | Толук баракты колдоо, көзөмөлдөнүүчү тоют, корголгон кысма жана чыныгы эритме жана калыңдык боюнча сыноо | Колдоо начар болсо, титирөө, четтери буррулуп, беттин тырмалышы же үлгү кыймылы |
| кыркып алуу | Чектелген чети жана үлгү деформациясы алгылыктуу болгон жерде тез түз кесүүлөр | Негизги калыңдыгы, клиренси, бычактын абалы жана көрүнгөн беттин багыты | Кесилген четине жакын тебүүнү жылдырып, тегиздеп же бурмалап салышы мүмкүн |
| Лазердик кесүү | Татаал профилдер же кайталануучу формалар, анда процесстин мүмкүнчүлүктөрү жана талаптары аны актайт | Жылуулук киргизүү, коргоочу пленканын шайкештиги, жээктин түсүнүн өзгөрүшү, булганышы жана сыноого уруксат берүү | Термикалык эффекттер же пленканын бузулушу көрүнгөн же ылдыйкы бөлүкчөлөр үчүн кабыл алынгыс болушу мүмкүн |
| Waterjet кесүү | Термикалык эффекттерди чектөө маанилүү болгон татаал профилдер | Колдоо, суу жана абразивдик көзөмөл, четинин абалы, кургатуу жана кесилгенден кийинки тазалоо | Процесстин баасы, нымдуу иштетүү жана четинин абалы долбоор үчүн бааланышы керек |
| Өлчөмгө кесүү кызматы | Кайталануучу бланктар, экспорттук долбоорлор жана сатып алуучулар азыраак ички иштетүү вариациясын издешет | Бекитилген чийме, толеранттуулук, бурр багыты, көрүнүүчү бет, белгилөө, таңгактоо жана текшерүү | Өндүрүштөн кийинки өзгөртүүлөр жергиликтүү кайра кесүүнүн ордуна алмаштырууну талап кылышы мүмкүн |
Стайгага туруктуу пол, кадамдар, платформалар жана өнөр жай панелдери үчүн сатып алуучулар а алмаз тебелеген тайга туруктуу алюминий барак конфигурация. Дагы бир тиешелүү шилтеме болуп саналат алюминий чакмак табак параметр. так кесүү ыкмасы дагы келтирилген эритмесин, жоондугу, үлгүсү жана даяр бөлүгүнө каршы бекитилиши керек.
Баракты кантип колдоо жана кысуу керек?
Бир калыпта эмес колдоо титирөөнүн, чуулдоолордун, туура эмес кесилиштердин жана тегиздөөнүн жалпы себеби болуп саналат. Көтөрүлгөн үлгү аз сандагы байланыш чекиттерине таянып, барак ташын жасай алат. Ошондуктан колдоо жумушчу аймакты камтышы керек жана кесүү учурунда туруктуу бойдон калуусу керек.
Жакшы колдоо жана кысуу тажрыйбасы төмөнкүлөрдү камтышы керек:
- Көрүнгөн жүзүн тырмап турган таза колдоо бети
- Кыймылдын же түшүп кетишинин алдын алуу үчүн кесиптин эки тарабында жетиштүү колдоо
- Көтөрүлгөн бриллианттарды майдалабаган же жылтыратпаган корголгон кыскычтын байланыш жерлери
- Мүмкүн болгондо кысуучу акыркы көрүнүүчү аймактан алыс жайгашкан
- Декоративдүү жүзүн жана үлгү багытын так аныктоо
- Кесүү аяктагандан кийин панель ийилип калбашы үчүн чоң бланктарды иштетүү пландары
Кысуучу күч протектордун үлгүсүн көзөмөлсүз басым чекити катары колдонбостон, материалды бекем кармап турушу керек. Кайталап өндүрүү үчүн, сатып алуучу жана даярдоочу ар бир барак үчүн убактылуу жайгаштырууга таянбастан, арматураны же колдоо механизмин бекитиши керек.
Жылуулук, бурр жана четтердин бурмаланышын кантип көзөмөлдөөгө болот?
Термикалык кесүү жана механикалык кесүү ар кандай тобокелдиктерди жаратат. Жылуулук процесстери коргоочу пленкага таасирин тийгизиши мүмкүн, жээктин түсүн өзгөртүшү же жергиликтүү жылуулуктун бузулушуна алып келиши мүмкүн. Механикалык процесстер бурр, тоголок четтери, чат белгилерин же үлгүнүн локалдык тегиздигин жаратышы мүмкүн.
Жылуулукту көзөмөлдөө боюнча суроолор
- Тандалган кесүү процесси үчүн коргоочу пленка бекитилгенби?
- Чогулгандан кийин чети көрүнбөй калабы?
- Кесилгенден кийин тетик ширетилип, капталган, аноддолгон, байланган же мөөр басылабы?
- Сатып алуучу жергиликтүү түстүн өзгөрүшүнө жол береби же визуалдык таза жээкти талап кылабы?
- Пленка калдыктары, булгануу, нымдуулук же абразивдүү бөлүкчөлөр кантип жок кылынат?
Бурр жана чети бүтүрүү суроолору
- Кесилгенден кийин бурр кайсы тарапта болушу мүмкүн?
- Чет операторлорго, кардарларга, пломбаларга, кабелдерге же башка тетиктерге тийип жатабы?
- Протектордун сырткы көрүнүшү өзгөргөнгө чейин канча өлчөмдө тазалоого уруксат берилет?
- Бурчтар тегеректелген, кесилген же корголушу керекпи?
- Четтин жасалгасы акыркы өлчөмдөрдү же тууралоочу толеранттуулукту өзгөртөбү?
Эмне үчүн үлгү багытын ийилүү же чогултуу алдында пландаштыруу керек?
Үлгү багыты сырткы көрүнүшкө, дренажга, кармагычтын ориентациясына, панелдин дал келишине жана жасалга схемасына таасир этет. Бөлүктөр материалдын түшүмдүүлүгүн жогорулатуу үчүн гана уя салынган болсо, чектеш панелдер орнотулгандан кийин ар кандай тебүү багыттарын көрсөтүшү мүмкүн.
кесүү алдында, чийме аныктоо керек:
- Көрүнгөн жүзү
- талап кылынган тебүү багыты
- Ийилген сызык жана ийилген багыт
- Үлгү аспап менен тегизделиши мүмкүн болгон жерлер
- чектеш панелдердин ортосундагы биргелешкен сызыктар
- Бекиткич, ширетүүчү, шарнир жана четинин позициялары
Ийүүнү чыныгы материалда сынап көрүү керек, анткени көтөрүлгөн үлгү куралдын байланышын өзгөртөт. Сатып алуучу бүктөлгөн жердин жанындагы локалдык үлгүнү тегиздөө алгылыктуубу жана бөлүк түзүүгө чейин же андан кийин текшерилеби, аныкташы керек.
Типтүү өнөр жай кадам-панел тартибинде эмне болот?
Сценарий: Кесилген жана ийилген тепкич панелдери
Бизнес фон: Жабдууларды өндүрүүчү бриллиант протектордук алюминий баракты кирүү кадамдары жана алынуучу тейлөө панелдери үчүн заказ кылат. Бөлүктөргө түз кесүү, бир нече тешик, эки ийилген жана көрүнөө тегирмендин бети керек.
Көйгөй: Биринчи партия жалпы өлчөмдөргө туура келет, бирок монтаж учурунда бир нече панелдер силкип кетет, кыркылган четтеринин жанындагы протектор тегиздеп, орнотулгандан кийин кысуучу белгилери көрүнүп турат. Кээ бир ийилген бөлүктөр да ыраатсыз үлгү багытын көрсөтөт.
Себеби: RFQ жалпы калыңдыгын жана барактын өлчөмүн санап чыккан, бирок базанын калыңдыгын үлгү бийиктигинен айырмалаган эмес. Ал ошондой эле көрүнүүчү бетти, бурр багытын, үлгү багытын, кысуучу коргоону, кесилгенден кийинки тегиздикти жана ийилген жерлерге жакын үлгү деформациясын алып салган.
Сунушталган чечим: Сатып алуучу чиймени жаңыртып, базанын калыңдыгын, тебүү багытын, даяр өлчөмдөрүн, көрүнгөн жүзүн, кесилген толеранттуулукту, бурр капталын, ийилген сызыктарды жана алгылыктуу жергиликтүү тегиздөөнү аныктайт. Өкүл биринчи макала жапырт өндүрүү алдында кесип жана ийилген. Андан кийин жеткирүүчү бөлүктөрдү чийүү номери жана багыты боюнча корголгон сепараторлор менен таңгактайт.
Сатып алуучунун чечиминин наркы: Кошулган чийме жана биринчи макаланы башкаруу сорттоо, кайра иштетүү, туура эмес орнотуу жана жер үстүндөгү четке кагууларды азайтат. Туура салыштыруу - бул барактын баасы гана эмес, кабыл алынган жасалма панелдин баасы.
Толук барактарды кескенге караганда, кесилген материалды качан сатып алуу жакшыраак?
Толук барактарды сатып алуу даярдоочу туруктуу жабдыкка, ийкемдүү уя талаптарга жана жетиштүү иштетүү жөндөмдүүлүгүнө ээ болгондо ылайыктуу болушу мүмкүн. Бир эле бланктар кайталанганда, үстүнкү бети абдан көрүнүп турганда же экспорттук иштетүү чийиктердин жана өлчөмдөрдүн өзгөрүшүнүн жогорку тобокелдигин жаратканда, өлчөмгө кесүү үнөмдүү болушу мүмкүн.
| Supply Option | Негизги артыкчылыгы | Негизги тобокелдик | Best Fit |
|---|---|---|---|
| Толук баракчалар | Уя салуу жана дизайнды өзгөртүү үчүн максималдуу ийкемдүүлүк | Көбүрөөк ички иштетүү, кесүү орнотуу, сыныктарды көзөмөлдөө жана жер үстүндөгү тобокелдик | Белгиленген кесүү жана текшерүү жөндөмдүүлүгү бар даярдоочулар |
| Тик бурчтуу кесилген өлчөмдөгү бланктар | Кыскартылган иштетүү жана кайталануучу бош өлчөмдөр | Тартуу каталары толук партияга таасирин тийгизет | Кайталануучу панелдер, кадамдар, капкактар жана куралдар кутусунун компоненттери |
| Profile-кесилген биринчи макалалар жана өндүрүш бөлүктөрү | Төмөн ички процесстин вариациясы жана так жеткирүүчүнүн жоопкерчилиги | Толук чиймелерди, бекитүү жазууларын жана өзгөртүүнү көзөмөлдөөнү талап кылат | Татаал профилдер, көрүнөө бөлүктөрү жана долбоор тарабынан башкарылуучу жыйындар |
Алмаз тепкичи алюминий баракты RFQ эмнени камтышы керек?
Толук RFQ жеткирүүчүлөргө ошол эле материалды, кесүү көлөмүн, текшерүүнү жана таңгактоо талаптарын келтирүүгө мүмкүндүк бериши керек. Сатып алуучулар төмөнкүлөрдү камсыз кылышы керек:
- Өтүнмө, даяр бөлүктүн чийме, кайра кароо номери жана саны
- Эритме жана темпера талаптары, же жөнөтүүчүгө вариантты сунуштоо өтүнүчү
- Негизги металлдын калыңдыгы, барактын өлчөмү, протектордун үлгүсү жана үлгү багыты
- Көрүнүүчү бет, коргоочу пленка талаптары жана беттин алгылыктуу абалы
- Сатып алуучу тарабынан белгиленсе кесүү ыкмасы, же жеткирүүчү процессти сунуштаса, аткаруу талаптары
- Даяр болгон өлчөмдөр, толеранттуулук, квадраттык, профилдин тактыгы жана тешиктерге талаптар
- Бурр багыты, четин бүтүрүү, бурчтук тазалоо жана ачык четине талаптар
- Bend сызыктары, ийилген багыты, алгылыктуу үлгү тегиздөө, жана ылдый ширетүү же каптоо
- Биринчи макаланын саны, текшерүү ыкмасы, үлгүлөрдү алуу, жазуулар жана шайкеш келбөө процесси
- Даана белгилөө, чийме номери, багыт белгилери, интерлеатация, палет чектери, көздөгөн жер жана Incoterm
- MOQ, болжолдоо, жеткирүү максаты жана жарым-жартылай ташууларга уруксат берилеби
Көп берилүүчү суроолор
Бриллиант протектордун калыңдыгы көтөрүлгөн үлгүнү камтышы керекпи?
RFQ базалык металлдын калыңдыгын жалпы үлгү бийиктигинен айырмалашы керек. Машинаны орнотуу, күч эсептөөлөрү, ийилип пландаштыруу жана кабыл алуу эки баалуулуктар бир эле өлчөө катары каралса, туура эмес болушу мүмкүн.
Алмаз тепкичтүү алюминий баракты араа менен кесип алса болобу?
Ооба, араа кесүү чыныгы эритме жана калыңдыгы сыналып жатканда түз кесилген кесүүлөргө ылайыктуу болот. Туруктуу колдоо, корголгон кысуу, көзөмөлдөнүүчү тоют, жер үстүндөгү коргоо жана бурр текшерүү маанилүү.
Кыркыруу алмаз үлгүсүнө зыян келтиреби?
Кыркуу кесилген четине жакын калыпты деформациялап же тегиздеп коюшу мүмкүн. Бул алгылыктуу болобу, көрүнүүчү беттин талабынан, четтин экспозициясынан, толеранттуулуктан жана ылдыйкы формадан көз каранды. Өкүлчүлүктүү сот процесси бекитилиши керек.
Кесүү учурунда баракта коргоочу пленка калышы мүмкүнбү?
Тасма тандалган процесске ылайыктуу деп ырасталганда гана. Белгисиз пленка күйүп, четин булгап, нымдуулукту кармап, калдыктарды жаратышы же жер бетине кабыл алынгыс зыян келтириши мүмкүн.
Качан суу же лазер кесүү каралышы керек?
Алар татаал профилдер же процесстин катаал талаптары үчүн каралышы мүмкүн. Сатып алуучу жылуулук сезгичтигин, четинин абалын, сабырдуулукту, тазалоону, пленканын шайкештигин, көлөмүн жана чыныгы материалды колдонуу менен жалпы наркын салыштырышы керек.
Бурр багыты маанилүүбү?
Ооба. Бурр багыты чети көрүнгөндө, операторлор тарабынан иштетилгенде, башка компонентке каршы жабдылганда, капталганда, мөөр басылганда же ийилгенде маанилүү. Чийме уруксат берилген бурр тарабын жана бүтүрүү талаптарын аныкташы керек.
Биринчи макала качан керек?
Биринчи макала жаңы чиймелер, катуу толеранттуулуктар, көзгө көрүнгөн беттер, татаал профилдер, экинчилик ийилүү, корголгон пленка талаптары же толук тартип үчүн бир орнотуу колдонула турган кайталанма өндүрүш үчүн баалуу.
Cut-to-Size Tread Sheet карап чыгууну сураныңыз
Долбоордун өзгөчөлүгүн карап чыгуу үчүн, TOP METAL тырмакчасы жана техникалык кароо барагы аркылуу эритме жана температураны, базанын калыңдыгын, барактын өлчөмүн, протектордун үлгүсүн, даяр чиймесин, көрүнгөн бетти, кесүү толеранттуулугун, бурр багытын, ийүү талаптарын, санын, текшерүүнү, таңгактоосун, көздөгөн жерин жана жеткирүү графигин бериңиз. Жеткирип берүүчү андан кийин өндүрүштүн алдында материалдын болушун, өлчөмгө ылайыктуулугун, үлгү талаптарын, иштетүү көлөмүн, текшерүүнү, экспорттук таңгактоолорду, MOQ, коргошун убактысын жана цитаталарды алып салууларды карап чыга алат.
Алмаз тепкичтүү алюминий барак тырмакчасын сураңыз эритме, мүнөзү, базанын калыңдыгы, тебүү үлгүсү, даяр чийме, кесүү толеранттуулук, көрүнөө жүзү, ийилип, текшерүү, таңгактоо жана жеткирүү деталдары менен салыштырылуучу сунуш үчүн зарыл.