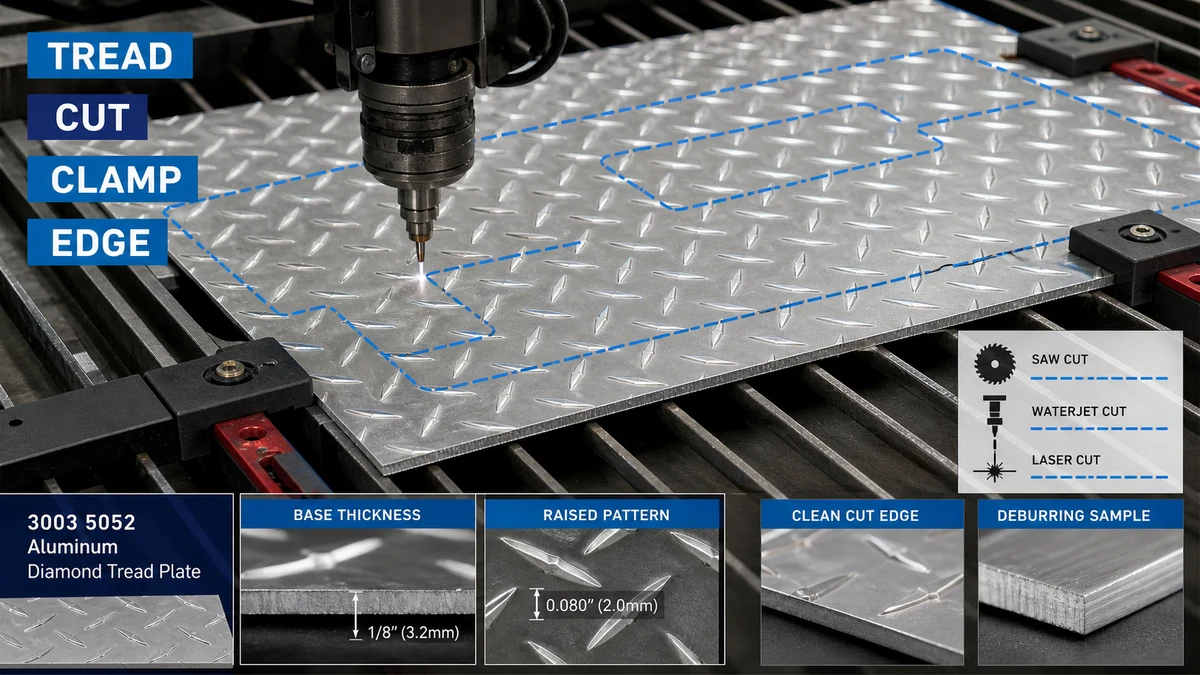
Производителите трябва да изберат метода на рязане от дебелината на основния метал на листа, височината на релефа, толерантността на ръба, изискването за видима повърхност, чувствителността към топлина и огъването надолу по веригата. Листът трябва да бъде напълно поддържан, захванат чрез защитени контактни точки, изрязан с одобрен от изпробване процес и премахнати, без да се сплеска протекторът или да се повреди видимата повърхност.
Този въпрос е важен за производителите на метали, изпълнителите на подови настилки, производителите на кутии за инструменти, производителите на каросерии на превозни средства, доставчиците на платформи за достъп и купувачите на индустриални панели. Преди да изберат процес, купувачите трябва да потвърдят материала и наличните конфигурации чрез продуктова категория от алуминиеви листове и посветения гама от алуминиеви диамантени протектори.
Защо алуминиевият лист с диамантен протектор е по-труден за рязане от плоския лист?
Диамантеният протектор не представлява еднаква повърхност на режещия инструмент. Повдигнатият модел създава неравен контакт, докато основният лист носи структурната дебелина. Ако настройките на машината се основават на общата височина вместо на дебелината на основата, производителят може да избере неправилна хлабина на срязване, настройка на триона, опорно разстояние или допустимо огъване.
| Променлива за рязане | Какво трябва да бъде потвърдено | Риск, ако се пренебрегне |
|---|---|---|
| Дебелина на основния метал | Дебелината се измерва отделно от повдигнатия протектор | Неправилен капацитет на машината, настройка на рязане и изчисления на огъване надолу по веригата |
| Височина и посока на модела | Релефен профил на шаблона, видимо лице и ориентация върху завършената част | Сплескани диаманти, непоследователен външен вид или неправилна ориентация на панела |
| Толерантност на ръба | Необходим размер на рязане, правоъгълност, точност на профила и приемливост на ръбове | Частите не пасват по време на заваряване, огъване, закрепване или сглобяване |
| Състояние на повърхността | Фрезово покритие, декоративно лице, защитно фолио и приемливост на надраскване | Следи от скоби, изгорял филм, замърсяване или видими повреди при работа |
| Процес надолу по веригата | Огъване, валцуване, заваряване, нанасяне на покритие, закрепване или излагане на ръбове | Разрез, който е приемлив като заготовка, може да се провали по-късно по време на формоването или довършването |
Как производителите трябва да измерват дебелината на основата и височината на модела?
Дебелината на основата и общата височина на модела трябва да се записват отделно. Изпъкналите диаманти са част от геометрията на повърхността, а не заместител на номиналната дебелина на основния метал. За обществени поръчки чертежите и RFQ трябва да посочват коя стойност на дебелината контролира приемането.
Полезна проверка за получаване включва:
- Номинална дебелина на неблагородния метал и допустим толеранс
- Габаритни размери и правоъгълност на листа
- Тип шаблон, ориентация и видимо лице
- Плоскост и локално люлеене, причинени от повдигнатия протектор
- Повърхностни драскотини, петна, повреди по ръбовете и състояние на защитния филм
- Идентификация на партида или пакет за проследимост
Когато купувачът се нуждае от повтарящи се заготовки, чертежът трябва също така да определи дали размерите се измерват от изрязания ръб, централната линия на шаблона или друга контролирана референция. Това не позволява на доставчика и производителя да използват различни методи за проверка.
Кой метод на рязане отговаря на прави срезове, профили и тесни допуски?
Правилният процес зависи от геометрията на частта, толеранса, обема, качеството на ръба, чувствителността към топлина и наличното оборудване. Нито един метод на рязане не е автоматично най-добрият за всеки алуминиев лист с диамантено покритие.
| Метод на рязане | Подходяща употреба | Главна контролна точка | Възможно ограничение |
|---|---|---|---|
| Рязане с трион | Прави фабрични разфасовки, повтарящи се правоъгълни заготовки и обичайна производствена работа | Пълна поддръжка на листа, контролирано подаване, защитено затягане и тестване на действителната сплав и дебелина | Вибрации, ръбове, надраскване на повърхността или движение на модела, ако опората е лоша |
| Стригане | Бързи прави срезове, при които е допустима ограничена деформация на ръба и модела | Дебелина на основата, хлабина, състояние на острието и ориентация на видимата повърхност | Може да се търкаля, сплесква или изкривява протектора близо до срязания ръб |
| Лазерно рязане | Сложни профили или повтарящи се форми, където възможностите за обработка и изискванията за ръбове го оправдават | Входяща топлина, съвместимост със защитен филм, обезцветяване на ръбовете, замърсяване и одобрение за изпитване | Топлинните ефекти или повредата на филма може да са неприемливи за видими или завършени надолу части |
| Водоструйно рязане | Сложни профили, при които ограничаването на топлинните ефекти е важно | Поддръжка, вода и абразивен контрол, състояние на ръбовете, сушене и почистване след рязане | Цената на процеса, манипулирането на мокро и състоянието на ръбовете трябва да бъдат оценени за проекта |
| Услуга за рязане по размер на доставчика | Повтарящи се заготовки, експортни проекти и купувачи, търсещи по-ниски вътрешни вариации при обработка | Одобрен чертеж, толеранс, посока на резене, видима повърхност, маркировка, опаковка и проверка | Промените след производството може да изискват подмяна, а не локално повторно рязане |
За устойчиви на плъзгане подови настилки, стъпала, платформи и индустриални панели купувачите могат да прегледат a устойчив на приплъзване алуминиев лист с диамантен протектор конфигурация. Друга подходяща препратка е алуминиева карирана плоча опция. Точният метод на рязане все още трябва да бъде одобрен спрямо цитираната сплав, дебелина, шарка и готова част.
Как трябва да се поддържа и затяга листът?
Неравномерната опора е често срещана причина за вибрации, тракане, неточни срезове и сплескан протектор. Повдигнатият модел може да направи листа скала, когато лежи върху малък брой контактни точки. Следователно опората трябва да покрива работната зона и да остава стабилна по време на рязане.
Добрата практика за поддържане и затягане трябва да включва:
- Чиста поддържаща повърхност, която не драска видимото лице
- Достатъчна опора от двете страни на среза за предотвратяване на повреда при движение или падане
- Защитени контактни точки на скобата, които не смачкват или полират изпъкналите диаманти
- Затягането е позиционирано далеч от крайната видима зона, когато е възможно
- Ясна идентификация на декоративното лице и посоката на модела
- Планове за обработка на големи заготовки, така че панелът да не се огъне след завършване на рязането
Силата на затягане трябва да държи материала сигурно, без да използва шарката на протектора като точка на неконтролиран натиск. За повторно производство купувачът и производителят трябва да одобрят приспособление или поддържащо устройство, вместо да разчитат на временно поставяне за всеки лист.
Как могат да се контролират топлината, изкривяването и изкривяването на ръбовете?
Термичното и механичното рязане създават различни рискове. Термичните процеси могат да повлияят на защитния филм, да обезцветят ръба или да въведат локално топлинно изкривяване. Механичните процеси могат да създадат грапавини, навити ръбове, следи от бъркотене или локално сплескване на шаблона.
Въпроси за контрол на топлината
- Одобрено ли е защитното фолио за избрания процес на рязане?
- Ръбът ще остане ли видим след сглобяването?
- Ще бъде ли частта заварена, покрита, анодизирана, залепена или запечатана след рязане?
- Купувачът позволява ли локално обезцветяване или изисква визуално чист ръб?
- Как ще бъдат отстранени остатъците от филм, замърсяването, влагата или абразивните частици?
Въпроси за зачеркване и довършване на ръбове
- От коя страна може да се задържи резецът след рязане?
- Ръбът изложен ли е на оператори, клиенти, уплътнения, кабели или други компоненти?
- Колко обезмасляване е разрешено преди промяна на външния вид на протектора?
- Трябва ли ъглите да бъдат заоблени, скосени или защитени?
- Завършването на ръбовете ще промени ли окончателните размери или толеранса на монтаж?
Защо посоката на шаблона трябва да се планира преди огъване или сглобяване?
Посоката на шаблона влияе върху външния вид, дренажа, ориентацията на захвата, съвпадението на панела и оформлението на изработката. Ако частите са вложени само за максимизиране на добива на материал, съседните панели може да показват различни посоки на протектора след монтажа.
Преди рязане чертежът трябва да идентифицира:
- Видимото лице
- Необходимата посока на протектора
- Линията на огъване и посоката на огъване
- Области, където шаблонът може да бъде изравнен с инструменти
- Линии на фуги между съседни панели
- Позиции на крепежни елементи, заварки, панти и ръбове
Огъването трябва да се изпробва върху действителния материал, тъй като повдигнатият модел променя контакта с инструмента. Купувачът трябва да определи дали локалното сплескване на шарката в близост до завоя е приемливо и дали детайлът ще бъде инспектиран преди или след формоването.
Какво се случва при типична промишлена поръчка на стъпков панел?
Сценарий: Изрязани и огънати панели на протектора
Бизнес фон: Производител на оборудване поръчва алуминиев лист с диамантен протектор за стъпала за достъп и подвижни сервизни панели. Частите изискват прави срезове, няколко дупки, две огъвания и видима фрезова повърхност.
проблем: Първата партида отговаря на общите размери, но няколко панела се клатят по време на монтажа, протекторът близо до срязаните ръбове е сплескан и следите от скоби остават видими след монтажа. Някои огънати части също показват непоследователна посока на модела.
Причина: RFQ изброява общата дебелина и размера на листа, но не прави разлика между дебелината на основата и височината на модела. Той също така пропусна видимата повърхност, посоката на резеца, ориентацията на шаблона, защитата от затягане, плоскостта след рязане и приемливата деформация на шаблона близо до завои.
Препоръчително решение: Купувачът актуализира чертежа, за да идентифицира дебелината на основата, посоката на протектора, завършените размери, видимата повърхност, толеранса на рязане, страната на ръба, линиите на огъване и приемливото локално сплескване. Представителен първи артикул се нарязва и огъва преди масово производство. След това доставчикът опакова части по номера на чертежа и ориентация със защитени разделители.
Стойност на решението на купувача: Добавеният чертеж и контролът на първия артикул намаляват сортирането, преработването, неправилното инсталиране и отхвърлянето на повърхността. Правилното сравнение е цената на приет изработен панел, а не само цената на лист.
Кога купуването на изрязан по размер материал е по-добро от рязането на цели листове?
Закупуването на цели листове може да е подходящо, когато производителят има стабилно оборудване, гъвкави изисквания за влагане и достатъчен капацитет за обработка. Доставката на изрязани по размер може да бъде по-икономична, когато едни и същи заготовки се повтарят, повърхността е много видима или обработката при износ създава висок риск от драскотини и промени в размерите.
| Опция за доставка | Основно предимство | Основен риск | Най-добро прилягане |
|---|---|---|---|
| Пълни листове | Максимална гъвкавост за влагане и промени в дизайна | Повече вътрешна обработка, настройка на рязане, контрол на скрап и повърхностен риск | Производители с установени възможности за рязане и проверка |
| Правоъгълни заготовки по размер | Намалена обработка и повтарящи се размери на заготовката | Грешките при чертане засягат цялата партида | Повтарящи се панели, стъпала, капаци и компоненти на кутията с инструменти |
| Профилно изрязани първи артикули и производствени части | По-ниски вътрешни вариации на процеса и по-ясна отговорност на доставчика | Изисква пълни чертежи, записи за одобрение и контрол на промените | Сложни профили, видими части и контролирани по проект възли |
Какво трябва да включва RFQ за алуминиев лист с диамантен протектор?
Пълният RFQ трябва да позволи на доставчиците да цитират същия материал, обхват на рязане, проверка и изисквания за опаковане. Купувачите трябва да предоставят:
- Приложение, чертеж на готова част, номер на редакция и количество
- Изискване за сплав и температура или искане към доставчика да предложи опция
- Дебелина на основния метал, размер на листа, шарка на протектора и ориентация на шарката
- Видимо лице, изискване за защитен филм и приемливо състояние на повърхността
- Метод на рязане, ако е определен от купувача, или изисквания за изпълнение, ако доставчикът може да предложи процеса
- Готови размери, допуски, правоъгълност, точност на профила и изисквания за отвори
- Изисквания за посока на изрязване, покритие на ръбовете, обработка на ъглите и открити ръбове
- Линии на огъване, посока на огъване, приемливо сплескване на модела и заваряване или покритие надолу по веригата
- Количество на първия артикул, метод на проверка, вземане на проби, записи и процес на несъответствие
- Маркиране на парчета, номер на чертеж, маркировки за ориентация, преплитане, ограничения на палети, дестинация и Incoterm
- MOQ, прогноза, цел за доставка и дали са разрешени частични пратки
Често задавани въпроси
Трябва ли дебелината на диамантения протектор да включва релефната шарка?
RFQ трябва да разграничава дебелината на основния метал от общата височина на модела. Настройката на машината, изчисленията на якост, планирането на огъване и приемането могат да бъдат неправилни, когато двете стойности се третират като едно и също измерване.
Може ли алуминиевият лист с диамантен протектор да се реже с трион?
Да, рязането с трион може да отговаря на прави производствени срезове, когато действителната сплав и дебелина се изпробват. Стабилната опора, защитеното затягане, контролираното подаване, защитата на повърхността и проверката на неравностите са от съществено значение.
Срязването уврежда ли диамантения модел?
Срязването може да деформира или изравни шаблона близо до изрязания ръб. Дали това е приемливо зависи от изискването за видимо лице, излагане на ръба, толеранс и формоване надолу по веригата. Следва да бъде одобрен представителен опит.
Може ли защитно фолио да остане върху листа по време на рязане?
Само когато филмът е потвърден като подходящ за избрания процес. Непознатият филм може да изгори, да замърси ръба, да улови влага, да създаде остатъци или да причини неприемливо увреждане на повърхността.
Кога трябва да се обмисли водно или лазерно рязане?
Те могат да бъдат взети предвид за сложни профили или по-строги изисквания към процеса. Купувачът трябва да сравни чувствителността към топлина, състоянието на ръба, толерантността, почистването, съвместимостта на филма, обема и общата цена, като използва действителния материал.
Има ли значение посоката на ръба?
да Посоката на ръба е от значение, когато ръбът е видим, управляван от оператори, монтиран срещу друг компонент, покрит, запечатан или огънат. Чертежът трябва да идентифицира разрешената страна на резеца и изискването за довършителни работи.
Кога е необходима първа статия?
Първият артикул е ценен за нови чертежи, тесни допуски, видими повърхности, сложни профили, вторично огъване, изисквания за защитен филм или повторно производство, при което една настройка ще се използва за пълната поръчка.
Поискайте преглед на протектора по размер
За специфичен за проекта преглед, предоставете сплавта и темперамента, дебелината на основата, размера на листа, шарката на протектора, завършен чертеж, видима повърхност, толеранс на рязане, посока на резене, изисквания за огъване, количество, проверка, опаковка, местоназначение и график за доставка чрез страницата за оферти и технически преглед на TOP METAL. След това доставчикът може да прегледа наличността на материалите, осъществимостта на изрязване по размер, изискванията за проби, обхвата на обработката, инспекцията, експортното опаковане, MOQ, времето за изпълнение и изключения от котировки преди производството.
Поискайте оферта за алуминиев лист с диамантен протектор със сплав, температура, дебелина на основата, шарка на протектора, завършен чертеж, толеранс на рязане, видима повърхност, огъване, проверка, опаковка и подробности за доставка, необходими за сравнима оферта.