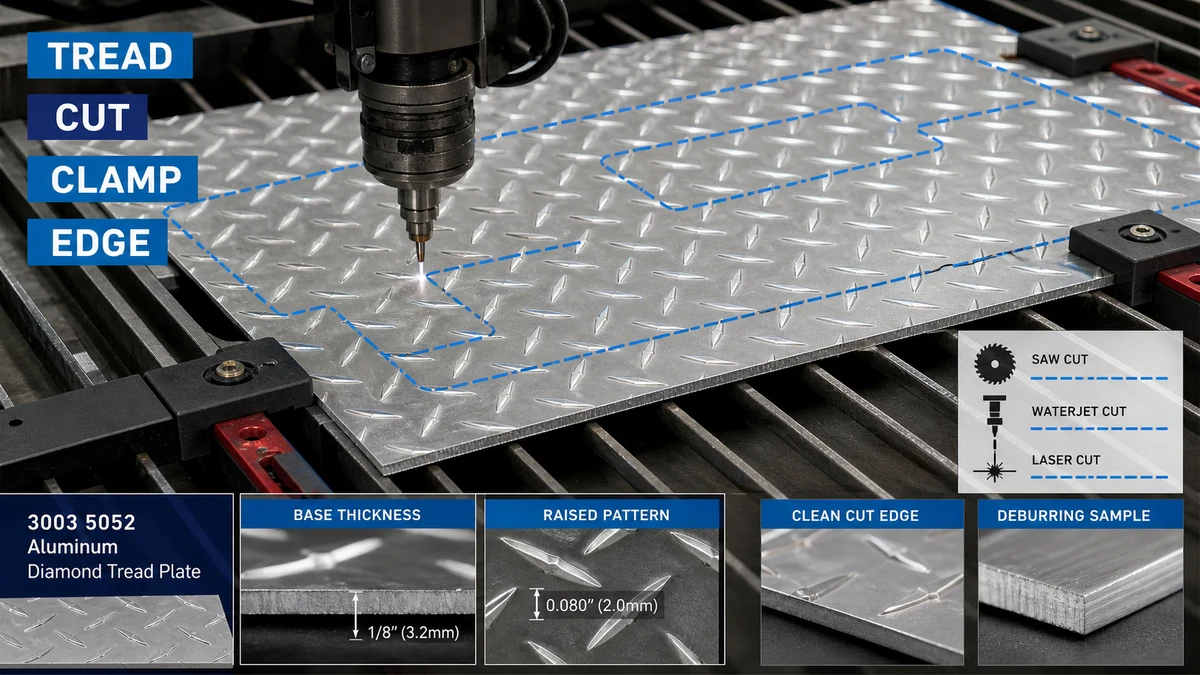
Fabrikanter bør vælge skæremetoden fra pladens basismetaltykkelse, hævede mønsterhøjde, kanttolerance, krav til synlig overflade, varmefølsomhed og nedstrøms bøjning. Pladen skal være fuldt understøttet, spændt fast gennem beskyttede kontaktpunkter, skåret med en prøvegodkendt proces og afgratet uden at flade slidbanen eller beskadige den synlige overflade.
Dette spørgsmål er vigtigt for metalfabrikanter, gulventreprenører, værktøjskasseproducenter, bilbyggere, leverandører af adgangsplatforme og købere af industripaneler. Før du vælger en proces, bør købere bekræfte materialet og tilgængelige konfigurationer gennem produktkategori af aluminiumsplader og de dedikerede sortiment af slidbaneplader af aluminium diamant.
Hvorfor er diamantbelagt aluminiumsplade sværere at skære end fladplade?
Diamant slidbaneplade har ikke én ensartet overflade til skæreværktøjet. Det hævede mønster skaber ujævn kontakt, mens basispladen bærer den strukturelle tykkelse. Hvis maskinens indstillinger er baseret på totalhøjde i stedet for bundtykkelse, kan fabrikanten vælge forkert forskydningsafstand, savopsætning, støtteafstand eller bøjning.
| Variabel skæring | Hvad skal bekræftes | Risiko, hvis det ignoreres |
|---|---|---|
| Uædle metal tykkelse | Tykkelse målt separat fra den hævede slidbane | Forkert maskinkapacitet, skæreopsætning og nedstrøms bøjningsberegninger |
| Mønsterhøjde og retning | Hævet mønsterprofil, synligt ansigt og orientering på den færdige del | Fladtrykte diamanter, inkonsekvent udseende eller forkert panelretning |
| Kanttolerance | Påkrævet snitstørrelse, firkantethed, profilnøjagtighed og grataccept | Dele passer ikke under svejsning, bukning, fastgørelse eller samling |
| Overfladetilstand | Møllefinish, dekorativt ansigt, beskyttende film og ridsemodtagelse | Klemmemærker, brændt film, forurening eller synlig håndteringsskade |
| Nedstrøms proces | Bukning, rulning, svejsning, belægning, fastgørelse eller kanteksponering | Et snit, der er acceptabelt som et emne, kan mislykkes senere under formning eller efterbehandling |
Hvordan skal fabrikanter måle basetykkelse og mønsterhøjde?
Basistykkelse og overordnet mønsterhøjde skal registreres separat. De hævede diamanter er en del af overfladegeometrien, ikke en erstatning for den nominelle basismetaltykkelse. Ved indkøb skal tegninger og tilbudsbud angive, hvilken tykkelsesværdi der styrer accepten.
En nyttig modtagecheck inkluderer:
- Nominel basismetaltykkelse og tilladt tolerance
- Overordnede pladedimensioner og firkantethed
- Mønstertype, orientering og synligt ansigt
- Fladhed og lokal gyngen forårsaget af den hævede slidbane
- Overfladeridser, pletter, kantskader og beskyttende filmtilstand
- Identifikation af parti eller pakke for sporbarhed
Når køber har brug for gentagne emner, skal tegningen også definere, om dimensioner måles fra den afskårne kant, mønsterets midterlinje eller en anden kontrolleret reference. Dette forhindrer leverandøren og fabrikanten i at bruge forskellige inspektionsmetoder.
Hvilken skæremetode passer til lige snit, profiler og stramme tolerancer?
Den korrekte proces afhænger af delens geometri, tolerance, volumen, kantkvalitet, varmefølsomhed og tilgængeligt udstyr. Ingen enkelt skæremetode er automatisk bedst for enhver diamantbelagt aluminiumsplade.
| Skæremetode | Egnet brug | Hovedkontrolpunkt | Mulig begrænsning |
|---|---|---|---|
| Savskæring | Lige butikssnit, gentagne rektangulære emner og almindeligt fabrikationsarbejde | Fuldpladeunderstøttelse, kontrolleret fremføring, beskyttet fastspænding og afprøvning af den faktiske legering og tykkelse | Vibration, kantgrater, overfladeridsning eller mønsterbevægelse, hvis støtten er dårlig |
| Klipning | Hurtige lige snit, hvor begrænset kant- og mønsterdeformation er acceptabel | Basistykkelse, frigang, klingens tilstand og orienteringen af den synlige flade | Kan rulle, flade eller forvrænge slidbanen nær den afskårne kant |
| Laserskæring | Komplekse profiler eller gentagne former, hvor procesevne og kantkrav berettiger det | Varmetilførsel, beskyttelsesfilmkompatibilitet, kantmisfarvning, kontaminering og prøvegodkendelse | Termiske effekter eller filmskader kan være uacceptable for synlige eller nedstrøms færdige dele |
| Vandstråleskæring | Komplekse profiler, hvor det er vigtigt at begrænse termiske effekter | Støtte, vand- og slibekontrol, kanttilstand, tørring og efterskæring | Procesomkostninger, vådhåndtering og kanttilstand skal evalueres for projektet |
| Leverandør skåret-til-størrelse service | Gentagne blanks, eksportprojekter og købere, der søger lavere intern håndteringsvariation | Godkendt tegning, tolerance, gratretning, synlig flade, mærkning, pakning og inspektion | Ændringer efter produktion kan kræve udskiftning frem for lokal skæring |
For skridsikre gulve, trin, platforme og industripaneler kan købere gennemgå en diamant slidbane skridsikker aluminiumsplade konfiguration. En anden relevant reference er ternet aluminiumsplade valgmulighed. Den nøjagtige skæremetode skal stadig godkendes i forhold til den angivne legering, tykkelse, mønster og færdige del.
Hvordan skal arket understøttes og fastspændes?
Ujævn støtte er en almindelig årsag til vibrationer, støj, unøjagtige snit og fladt slidbane. Det hævede mønster kan få arket til at rokke, når det hviler på et lille antal kontaktpunkter. Støtten bør derfor dække arbejdsområdet og forblive stabil under hele skæringen.
God støtte og fastspændingspraksis bør omfatte:
- En ren støtteflade, der ikke ridser det synlige ansigt
- Tilstrækkelig støtte på begge sider af snittet for at forhindre bevægelse eller faldskader
- Beskyttede klemkontaktpunkter, der ikke knuser eller polerer de hævede diamanter
- Fastspænding placeret væk fra det endelige synlige område, når det er muligt
- Tydelig identifikation af det dekorative ansigt og mønsterretning
- Håndteringsplaner for store emner, så panelet ikke bøjer efter udskæringen er afsluttet
Klemkraft skal holde materialet sikkert uden at bruge slidbanemønsteret som et ukontrolleret trykpunkt. Ved gentagen produktion bør køberen og fabrikanten godkende et armatur eller støttearrangement i stedet for at stole på midlertidig placering for hvert ark.
Hvordan kan varme, grat og kantforvrængning kontrolleres?
Termisk skæring og mekanisk skæring skaber forskellige risici. Termiske processer kan påvirke beskyttelsesfilm, misfarve kanten eller indføre lokal varmeforvrængning. Mekaniske processer kan skabe grater, rullede kanter, pladdermærker eller lokal udfladning af mønsteret.
Spørgsmål om varmekontrol
- Er beskyttelsesfilmen godkendt til den valgte skæreproces?
- Vil kanten forblive synlig efter montering?
- Vil delen blive svejset, belagt, anodiseret, limet eller forseglet efter skæring?
- Tillader køberen lokal misfarvning eller kræver en visuelt ren kant?
- Hvordan fjernes filmrester, forurening, fugt eller slibende partikler?
Spørgsmål til grat- og kantfinishing
- Hvilken side kan bære graten efter skæring?
- Er kanten udsat for operatører, kunder, tætninger, kabler eller andre komponenter?
- Hvor meget afgratning er tilladt, før slidbanens udseende ændres?
- Skal hjørner være afrundede, affasede eller beskyttede?
- Vil kantbearbejdning ændre de endelige dimensioner eller monteringstolerance?
Hvorfor skal mønsterretningen planlægges før bøjning eller samling?
Mønsterretningen påvirker udseende, dræning, grebsorientering, paneltilpasning og fremstillingslayout. Hvis dele kun er indlejret for at maksimere materialeudbyttet, kan tilstødende paneler vise forskellige slidbaneretninger efter installation.
Før skæring skal tegningen identificere:
- Det synlige ansigt
- Den nødvendige slidbaneretning
- Bøjningslinjen og bøjningsretningen
- Områder, hvor mønsteret kan udflades med værktøj
- Fugelinjer mellem tilstødende paneler
- Befæstelses-, svejse-, hængsel- og kantpositioner
Bøjning bør prøves på det faktiske materiale, fordi det hævede mønster ændrer værktøjskontakten. Køber bør definere, om lokal mønsterudfladning nær bøjningen er acceptabel, og om delen vil blive inspiceret før eller efter formning.
Hvad sker der i en typisk industriel trinpanelordre?
Scenarie: Skære og bøjede slidbanepaneler
Forretningsbaggrund: En udstyrsproducent bestiller aluminiumsplade med diamantslidbane til adgangstrin og aftagelige servicepaneler. Delene kræver lige snit, flere huller, to bøjninger og en synlig fræsningsoverflade.
Problem: Den første batch passer til de overordnede dimensioner, men flere paneler vipper under montering, slidbanen nær de afklippede kanter er flad, og klemmemærker forbliver synlige efter installationen. Nogle bøjede dele viser også inkonsekvent mønsterretning.
Årsag: RFQ anførte overordnet tykkelse og arkstørrelse, men skelnede ikke basistykkelse fra mønsterhøjde. Den udelod også den synlige flade, gratretning, mønsterorientering, klembeskyttelse, planhed efter skæring og acceptabel mønsterdeformation nær bøjninger.
Anbefalet løsning: Køberen opdaterer tegningen for at identificere grundtykkelse, slidbaneretning, færdige dimensioner, synlig overflade, snittolerance, gratside, bøjningslinjer og acceptabel lokal udfladning. En repræsentativ første artikel skæres og bukkes før bulkproduktion. Leverandøren pakker derefter dele efter tegningsnummer og orientering med beskyttede adskillere.
Købers beslutningsværdi: Den tilføjede tegning og kontrol af første artikel reducerer sortering, efterbearbejdning, forkert installation og overfladeafvisning. Den korrekte sammenligning er prisen pr. accepteret fremstillet panel, ikke kun prisen pr. ark.
Hvornår er det bedre at købe materiale i skåret i størrelse end at skære hele ark?
At købe helark kan være passende, når fabrikanten har stabilt udstyr, fleksible redekrav og tilstrækkelig håndteringskapacitet. Levering i skåret til størrelse kan være mere økonomisk, når de samme emner gentages, overfladen er meget synlig, eller eksporthåndtering skaber en høj risiko for ridser og dimensionsvariationer.
| Forsyningsmulighed | Hovedfordel | Hovedrisiko | Bedste pasform |
|---|---|---|---|
| Hele ark | Maksimal fleksibilitet til indlejring og designændringer | Mere intern håndtering, skæreopsætning, skrotkontrol og overfladerisiko | Fabrikanter med etableret skære- og inspektionsevne |
| Rektangulære emner tilskåret i størrelse | Reduceret håndtering og gentagelige emnedimensioner | Tegningsfejl påvirker hele batchen | Gentagne paneler, trin, dæksler og værktøjskassekomponenter |
| Profilskårne første artikler og produktionsdele | Mindre intern procesvariation og tydeligere leverandøransvar | Kræver komplette tegninger, godkendelsesregistreringer og ændringskontrol | Komplekse profiler, synlige dele og projektkontrollerede samlinger |
Hvad skal en RFQ med diamantslidbane-aluminiumsplader indeholde?
En komplet RFQ bør give leverandører mulighed for at citere det samme materiale, skæringsomfang, inspektion og pakningskrav. Købere skal levere:
- Ansøgning, færdige deltegning, revisionsnummer og antal
- Legerings- og temperamentskrav, eller en anmodning til leverandøren om at foreslå en option
- Uædle metaltykkelse, pladestørrelse, slidbanemønster og mønsterretning
- Synligt ansigt, krav om beskyttelsesfilm og acceptabel overfladetilstand
- Skæremetode, hvis den er fastsat af køber, eller krav til ydeevne, hvis leverandøren kan foreslå processen
- Færdigmål, tolerancer, firkantethed, profilnøjagtighed og hulkrav
- Gratretning, kantfinish, hjørnebehandling og krav til fritliggende kanter
- Bøjningslinjer, bøjningsretning, acceptabel mønsterudfladning og nedstrøms svejsning eller belægning
- Første artikel mængde, inspektionsmetode, prøveudtagning, registreringer og afvigelsesproces
- Stykmærkning, tegningsnummer, orienteringsmærker, interleaving, pallegrænser, destination og Incoterm
- MOQ, prognose, leveringsmål og om delvise forsendelser er tilladt
Ofte stillede spørgsmål
Skal diamantslidbanetykkelsen inkludere det hævede mønster?
RFQ bør skelne basismetaltykkelse fra den samlede mønsterhøjde. Maskinopsætning, styrkeberegninger, bøjningsplanlægning og accept kan være forkerte, når de to værdier behandles som samme måling.
Kan diamantbelagt aluminiumsplade skæres med en sav?
Ja, savskæring kan passe til lige fremstillingssnit, når den faktiske legering og tykkelse afprøves. Stabil støtte, beskyttet fastspænding, kontrolleret fremføring, overfladebeskyttelse og gratinspektion er afgørende.
Skader klipning diamantmønsteret?
Klipning kan deformere eller udjævne mønsteret nær den afskårne kant. Om det er acceptabelt afhænger af kravet til synligt ansigt, kanteksponering, tolerance og nedstrøms formning. Et repræsentativt forsøg bør godkendes.
Kan beskyttelsesfilm forblive på arket under skæring?
Først når filmen er bekræftet som egnet til den valgte proces. Ukendt film kan brænde, forurene kanten, fange fugt, skabe rester eller forårsage uacceptabel overfladeskade.
Hvornår skal vandstråle- eller laserskæring overvejes?
De kan komme i betragtning til komplekse profiler eller strammere proceskrav. Køberen bør sammenligne varmefølsomhed, kanttilstand, tolerance, rengøring, filmkompatibilitet, volumen og samlede omkostninger ved at bruge det faktiske materiale.
Betyder gratretningen noget?
Ja. Gratretningen har betydning, når kanten er synlig, håndteres af operatører, monteres mod en anden komponent, belægges, forsegles eller bøjes. Tegningen skal identificere den tilladte gratside og efterbehandlingskrav.
Hvornår er en første artikel nødvendig?
En første artikel er værdifuld til nye tegninger, snævre tolerancer, synlige overflader, komplekse profiler, sekundær bøjning, krav til beskyttet film eller gentagen produktion, hvor én opsætning vil blive brugt til den fulde ordre.
Anmod om en gennemgang af slidbaneark i skåret i størrelse
For en projektspecifik gennemgang skal du angive legering og temperament, basistykkelse, pladestørrelse, slidbanemønster, færdig tegning, synlig flade, skæretolerance, gratretning, bøjningskrav, mængde, inspektion, pakning, destination og leveringsplan gennem TOP METAL tilbud og teknisk gennemgang side. Leverandøren kan derefter gennemgå materialetilgængelighed, gennemførlighed af skåret til størrelse, prøvekrav, behandlingsomfang, inspektion, eksportpakning, MOQ, leveringstid og tilbudsekskluderinger før produktion.
Anmod om et tilbud på aluminiumsplade med diamantslidbane med den legering, temperament, bundtykkelse, slidbanemønster, færdigtegning, skæretolerance, synlig flade, bøjning, inspektion, pakning og leveringsdetaljer, der kræves for et sammenligneligt tilbud.