Fabrikistoj devas elekti la tranĉan metodon el la bazmetala dikeco de la folio, altnivela alteco, randa toleremo, videbla vizaĝa postulo, varmeca sentemo kaj kontraŭflua fleksado. La tuko devas esti plene subtenata, fiksita tra protektitaj kontaktopunktoj, tranĉita per provo-aprobita procezo, kaj senbrulita sen platigi la paŝadon aŭ difekti la videblan surfacon.
Ĉi tiu afero estas grava por metalaj fabrikistoj, plankoentreprenistoj, ilarkestoproduktantoj, veturilo-karoserio-konstruistoj, alirplatformaj provizantoj kaj industriaj panelaĉetantoj. Antaŭ ol elekti procezon, aĉetantoj devas konfirmi la materialon kaj disponeblajn agordojn per la kategorio de produkto de folioj de aluminio kaj la dediĉita aluminia diamanta tretfolio gamo.
Kial Diamond Tread Aluminia Folio Estas Pli Malfacile Tranĉi Ol Plata Folio?
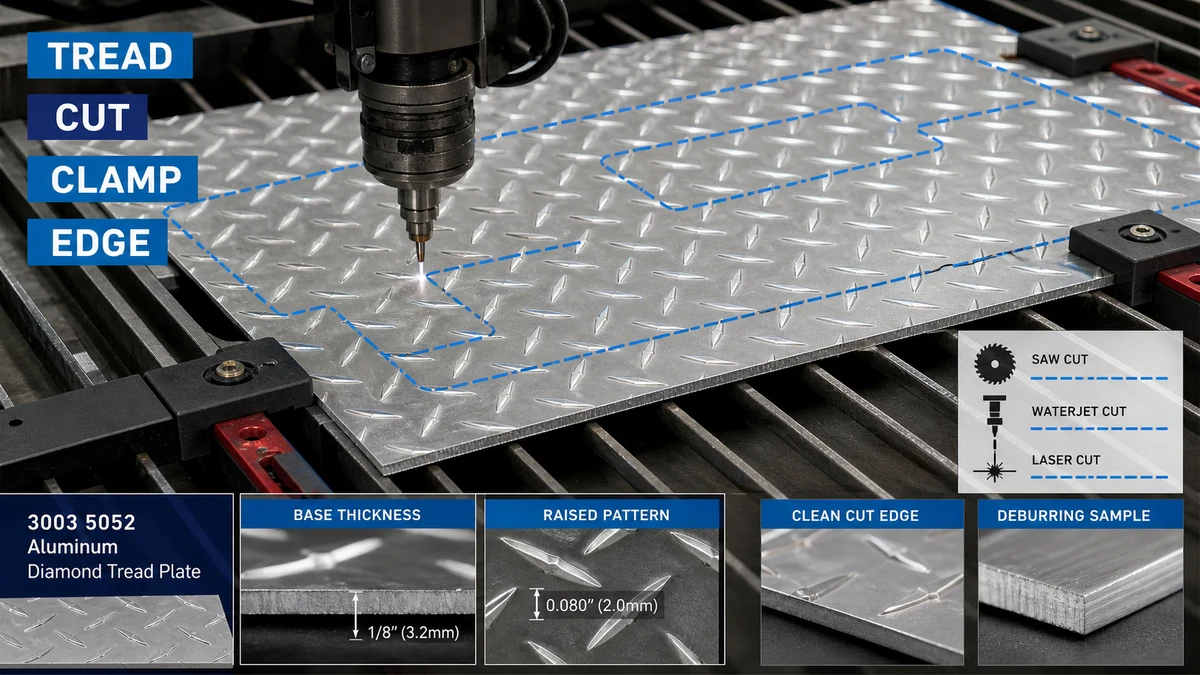
Diamanta paŝadfolio ne prezentas unu unuforman surfacon al la tranĉilo. La levita ŝablono kreas neegalan kontakton, dum la baza tuko portas la strukturan dikecon. Se maŝinaj agordoj estas bazitaj sur totala alteco anstataŭe de baza dikeco, la fabrikisto povas elekti malĝustan tondsenigon, segilaranĝon, subteninterspacigon aŭ fleksan permeson.
| Tranĉa Variablo | Kio Devas Esti Konfirmita | Risku se Ĝi Estas Ignorita |
|---|---|---|
| Bazmetala dikeco | Dikeco mezurita aparte de la levita paŝado | Malĝusta maŝinkapacito, tranĉa aranĝo kaj kontraŭfluaj kurbkalkuloj |
| Alteco kaj direkto de la ŝablono | Plialtigita profilo, videbla vizaĝo kaj orientiĝo sur la finita parto | Platigitaj diamantoj, malkonsekvenca aspekto aŭ malĝusta panelorientiĝo |
| Rando-toleremo | Bezonata tranĉa grandeco, kvadrateco, profilprecizeco, kaj akcepto de burro | Partoj ne taŭgas dum veldado, fleksado, fiksado aŭ kunigo |
| Surfaca kondiĉo | Mueleja finpoluro, ornama vizaĝo, protekta filmo kaj gratvundeto | Krampmarkoj, bruligita filmo, poluado, aŭ videbla manipulado-damaĝo |
| Laŭflua procezo | Kurbi, ruliĝi, veldi, tegaĵon, fiksadon aŭ randan ekspozicion | Tranĉo akceptebla kiel malplena povas malsukcesi poste dum formado aŭ finado |
Kiel Fabrikistoj Devus Mezuri Bazan Dikon kaj Padronan Alton?
Baza dikeco kaj ĝenerala ŝablono alteco devas esti registritaj aparte. La levitaj diamantoj estas parto de la surfacgeometrio, ne anstataŭaĵo por la nominala bazmetala dikeco. Por akiro, desegnaĵoj kaj RFQ-oj devus deklari kiu dikvaloro kontrolas akcepton.
Utila riceva ĉeko inkluzivas:
- Nominala bazmetala dikeco kaj permesita toleremo
- Totalaj foliaj dimensioj kaj kvadrateco
- Tipo de ŝablono, orientiĝo kaj videbla vizaĝo
- Plateco kaj loka skuado kaŭzita de la levita paŝado
- Surfacaj gratvundetoj, makuloj, randa damaĝo kaj protekto-filma kondiĉo
- Loto aŭ paka identigo por spurebleco
Kiam la aĉetanto bezonas ripetajn malplenaĵojn, la desegnaĵo ankaŭ devus difini ĉu dimensioj estas mezuritaj de la tranĉa rando, la centra linio de la ŝablono aŭ alia kontrolita referenco. Ĉi tio malhelpas la provizanton kaj fabrikiston uzi malsamajn inspektadmetodojn.
Kiu Tranĉa Metodo Konvenas Rektajn Tranĉojn, Profilojn kaj Stretajn Toleremojn?
La ĝusta procezo dependas de partgeometrio, toleremo, volumeno, randa kvalito, varmeca sentemo kaj disponebla ekipaĵo. Neniu ununura tranĉa metodo estas aŭtomate plej bona por ĉiu diamanta paŝada aluminio-folio.
| Tranĉa Metodo | Taŭga Uzo | Ĉefa Kontrolpunkto | Ebla Limigo |
|---|---|---|---|
| Segilo tranĉanta | Rektaj butiktranĉoj, ripetaj rektangulaj malplenaĵoj, kaj komuna fabrikado | Plena folia subteno, kontrolita nutrado, protektita krampo kaj provo pri la reala alojo kaj dikeco | Vibrado, randa skrapado, surfaca gratado aŭ padronmovado se subteno estas malbona |
| Tondado | Rapidaj rektaj tranĉoj kie limigita rando kaj ŝablono deformado estas akceptebla | Baza dikeco, senigo, klingokondiĉo kaj orientiĝo de la videbla vizaĝo | Povas ruliĝi, platigi aŭ distordi la paŝadon proksime de la tranĉita rando |
| Lasera kortego | Kompleksaj profiloj aŭ ripetaj formoj kie procezkapablo kaj randpostuloj pravigas ĝin | Varmo-enigo, protekta-filma kongruo, randa malkoloro, poluado kaj prova aprobo | Termikaj efikoj aŭ filmdamaĝo povas esti neakcepteblaj por videblaj aŭ laŭflue-pretaj partoj |
| Akvoŝpruca tranĉado | Kompleksaj profiloj kie limigado de termikaj efikoj estas grava | Subteno, akvo kaj abrasiva kontrolo, randa kondiĉo, sekigado kaj posttranĉa purigado | Proceza kosto, malseka manipulado kaj randa kondiĉo devas esti taksitaj por la projekto |
| Provizanto tranĉita al-granda servo | Ripetaj malplenaj, eksportprojektoj, kaj aĉetantoj serĉantaj pli malaltan internan uzadon | Aprobita desegnaĵo, toleremo, burrdirekto, videbla vizaĝo, markado, pakado kaj inspektado | Ŝanĝoj post produktado povas postuli anstataŭaĵon prefere ol loka retranĉado |
Por glitrezistaj plankoj, ŝtupoj, platformoj kaj industriaj paneloj, aĉetantoj povas revizii a diamanta paŝado glit-imuna aluminio folio agordo. Alia grava referenco estas la aluminia kvadratita telero opcio. La ĝusta tranĉa metodo ankoraŭ devas esti aprobita kontraŭ la citita alojo, dikeco, ŝablono kaj finita parto.
Kiel Devus La Folio Esti Subtenata kaj Krandita?
Neegala subteno estas ofta kaŭzo de vibrado, babilado, malprecizaj tranĉoj kaj platigita paŝado. La levita padrono povas igi la tukan rokon kiam ĝi ripozas sur malmulto de kontaktopunktoj. Subteno devus do kovri la laborareon kaj resti stabila dum tranĉado.
Bona subteno kaj krampa praktiko devus inkluzivi:
- Pura subtena surfaco, kiu ne skrapas la videblan vizaĝon
- Sufiĉa subteno ambaŭflanke de la kortego por malhelpi movadon aŭ fali damaĝon
- Protektitaj krampaj kontaktopunktoj, kiuj ne dispremas aŭ poluras la levitajn diamantojn
- Krampo poziciigita for de la fina videbla areo kiam eble
- Klara identigo de la dekoracia vizaĝo kaj ŝablona direkto
- Pritrakti planojn por grandaj malplenaj por ke la panelo ne fleksu post kiam la tranĉo estas kompletigita
Kramforto devus teni la materialon sekure sen uzi la paŝadpadronon kiel nekontrolitan preman punkton. Por ripeta produktado, la aĉetanto kaj fabrikisto devus aprobi fiksaĵon aŭ subtenan aranĝon prefere ol fidi je provizora allokigo por ĉiu tuko.
Kiel Povas Kontroli Varmon, Burr kaj Radan Misprezenton?
Termika tranĉado kaj mekanika tranĉado kreas malsamajn riskojn. Termikaj procezoj povas influi protektan filmon, malkolorigi la randon aŭ enkonduki lokan varmomisprezenton. Mekanikaj procezoj povas krei bavujon, rulitajn randojn, babilajn markojn, aŭ lokan platigon de la ŝablono.
Demandoj pri Varmo-Kontrolo
- Ĉu la protekta filmo estas aprobita por la elektita tranĉa procezo?
- Ĉu la rando restos videbla post kunigo?
- Ĉu la parto estos veldita, kovrita, anodigita, kunligita aŭ sigelita post tranĉado?
- Ĉu la aĉetanto permesas lokan senkoloriĝon aŭ postulas vide puran randon?
- Kiel estos forigitaj filmrestaĵoj, poluado, humideco aŭ abrazivaj partikloj?
Burr kaj Edge-Finishing Questions
- Kiu flanko povas porti la bavujon post tranĉado?
- Ĉu la rando estas elmontrita al funkciigistoj, klientoj, fokoj, kabloj aŭ aliaj komponantoj?
- Kiom da senbavumado estas permesita antaŭ ol la paŝadaspekto ŝanĝiĝas?
- Ĉu anguloj devas esti rondigitaj, ĉambritaj aŭ protektitaj?
- Ĉu randa finaĵo ŝanĝos la finajn dimensiojn aŭ taŭgan toleremon?
Kial Ŝablona Direkto Devas Esti Planita Antaŭ fleksado aŭ Asembleo?
Padrondirekto influas aspekton, drenadon, kroĉan orientiĝon, panelkongruon kaj fabrikan aranĝon. Se partoj estas nestitaj nur por maksimumigi materialan rendimenton, apudaj paneloj povas montri malsamajn paŝaddirektojn post instalado.
Antaŭ tranĉi, la desegno devus identigi:
- La videbla vizaĝo
- La bezonata paŝaddirekto
- La fleksa linio kaj fleksa direkto
- Areoj kie la ŝablono povas esti platigita per ilado
- Komunaj linioj inter apudaj paneloj
- Fermo, veldo, ĉarniro, kaj rando pozicioj
Kliniĝo devus esti provita sur la fakta materialo ĉar la levita ŝablono ŝanĝas ilkontakton. La aĉetanto devas difini ĉu loka ŝablono platiĝo proksime de la kurbo estas akceptebla kaj ĉu la parto estos inspektita antaŭ aŭ post formado.
Kio Okazas en Tipa Industria Paŝa-Panela Ordo?
Scenaro: Tranĉitaj kaj Kurbitaj Tredpaneloj
Komerca Fono: Ekipaĵfabrikisto ordigas diamantan paŝadaluminian folion por alirŝtupoj kaj forpreneblaj servopaneloj. La partoj postulas rektajn tranĉojn, plurajn truojn, du kurbojn, kaj videblan muelil-finitan surfacon.
Problemo: La unua aro konvenas al la ĝeneralaj dimensioj, sed pluraj paneloj skuas dum kunigo, la paŝado proksime de la tonditaj randoj estas platigita, kaj krampmarkoj restas videblaj post instalado. Kelkaj fleksitaj partoj ankaŭ montras malkonsekvencan padrondirekton.
Kaŭzo: La RFQ listigis totalan dikecon kaj tukgrandecon sed ne distingis bazdikecon de padronalteco. Ĝi ankaŭ preterlasis la videblan vizaĝon, burrdirekton, padronorientiĝon, kramprotekton, platecon post tranĉado, kaj akcepteblan padrondeformadon proksime de kurboj.
Rekomendita Solvo: La aĉetanto ĝisdatigas la desegnaĵon por identigi bazan dikecon, paŝaddirekton, pretajn dimensiojn, videblan vizaĝon, tranĉotoleremon, burrflankon, kurbliniojn kaj akcepteblan lokan platigon. Reprezenta unua artikolo estas tranĉita kaj fleksita antaŭ pogranda produktado. La provizanto tiam pakas partojn per desegna nombro kaj orientiĝo per protektitaj apartigiloj.
Aĉetanta Decida Valoro: La aldonita desegnaĵo kaj unua-artikola kontrolo reduktas ordigon, reverkadon, malĝustan instaladon kaj surfacmalakcepton. La ĝusta komparo estas la kosto por akceptita fabrikita panelo, ne nur la prezo por folio.
Kiam Ĉu Aĉeti Tranĉitan Materialon Pli bonas Ol Tranĉi Plenajn Littukojn?
Aĉeti plenajn foliojn povas esti taŭga kiam la fabrikisto havas stabilan ekipaĵon, flekseblajn nestajn postulojn kaj sufiĉan traktadkapaciton. Tranĉita al-granda provizo povas esti pli ekonomia kiam la samaj malplenaj ripetas, la surfaco estas tre videbla, aŭ eksportmanipulado kreas altan riskon de gratvundetoj kaj dimensia vario.
| Proviza Opcio | Ĉefa Avantaĝo | Ĉefa Risko | Plej Bone Konvena |
|---|---|---|---|
| Plenaj folioj | Maksimuma fleksebleco por nestado kaj dezajnoŝanĝoj | Pli interna uzado, tranĉa aranĝo, rubkontrolo kaj surfaca risko | Fabrikistoj kun establita tranĉa kaj inspekta kapablo |
| Rektangulaj tranĉitaj al-grandaj malplenaj | Reduktita uzado kaj ripeteblaj malplenaj dimensioj | Desegnaj eraroj influas la plenan aron | Ripetaj paneloj, ŝtupoj, kovriloj kaj ilarkestokomponentoj |
| Profiltranĉitaj unuaj artikoloj kaj produktadpartoj | Pli malalta interna proceza variado kaj pli klara provizanta respondeco | Postulas kompletajn desegnaĵojn, aprobajn registrojn kaj ŝanĝkontrolon | Kompleksaj profiloj, videblaj partoj kaj projekt-kontrolitaj asembleoj |
Kion RFQ Devus Inkluzivi al Diamanta Tread Aluminia Folio?
Kompleta RFQ devus permesi al provizantoj citi la saman materialon, tranĉan amplekson, inspektadon kaj pakajn postulojn. Aĉetantoj devas provizi:
- Apliko, desegno de finita parto, numero de revizio kaj kvanto
- Alojo kaj temperamento postulo, aŭ peto por la provizanto proponi opcion
- Bazmetala dikeco, foliograndeco, paŝadpadrono kaj padronorientiĝo
- Videbla vizaĝo, protekta-filma postulo kaj akceptebla surfaca kondiĉo
- Tranĉa metodo se fiksite fare de la aĉetanto, aŭ agadopostuloj se la provizanto povas proponi la procezon
- Finitaj dimensioj, toleremoj, kvadrateco, profilprecizeco kaj truaj postuloj
- Burr-direkto, randa finpoluro, angula traktado kaj senŝirmaj postuloj
- Kurblinioj, kurbdirekto, akceptebla ŝablono platigado, kaj laŭflua veldado aŭ tegaĵo
- Unuaartikola kvanto, inspekta metodo, specimenigo, rekordoj kaj nekonforma procezo
- Pecmarkado, desegna nombro, orientiĝmarkoj, interplektado, paletlimoj, celloko, kaj Incoterm
- MOQ, prognozo, liverocelo, kaj ĉu partaj sendoj estas permesitaj
Oftaj Demandoj
Ĉu la dikeco de la folio de diamanto devus inkluzivi la levitan ŝablonon?
La RFQ devus distingi bazmetalan dikecon de totala padronalteco. Maŝina aranĝo, fortkalkuloj, kurbplanado kaj akcepto povas esti malĝustaj kiam la du valoroj estas traktataj kiel la sama mezurado.
Ĉu diamanta paŝada aluminia folio povas esti tranĉita per segilo?
Jes, segiltranĉado povas konveni rektajn fabrikajn tranĉojn kiam la realaj alojoj kaj dikeco estas provitaj. Stabila subteno, protektita krampado, kontrolita nutrado, surfaca protekto kaj burra inspektado estas esencaj.
Ĉu tondado difektas la diamantan ŝablonon?
Tondado povas deformi aŭ platigi la ŝablonon proksime de la tranĉa rando. Ĉu tio estas akceptebla dependas de la videbla-vizaĝa postulo, randmalkovro, toleremo kaj kontraŭflua formado. Reprezenta testo devus esti aprobita.
Ĉu protekta filmo povas resti sur la folio dum tranĉado?
Nur kiam la filmo estas konfirmita kiel taŭga por la elektita procezo. Nekonata filmo povas bruligi, polui la randon, kapti humidon, krei restaĵon aŭ produkti neakcepteblan surfacdamaĝon.
Kiam oni konsideru akvojeton aŭ laseron?
Ili povas esti konsiderataj por kompleksaj profiloj aŭ pli striktaj procezaj postuloj. La aĉetanto devas kompari varmegan sentemon, randan kondiĉon, toleremon, purigadon, filmkongruon, volumenon kaj totalkoston uzante la realan materialon.
Ĉu la direkto de burr gravas?
Jes. Burr-direkto gravas kiam la rando estas videbla, pritraktata de funkciigistoj, konvenita kontraŭ alia komponento, kovrita, sigelita aŭ fleksita. La desegnaĵo devus identigi la permesitan burrflankon kaj finan postulon.
Kiam necesas unua artikolo?
Unua artikolo estas valora por novaj desegnaĵoj, mallozaj toleremoj, videblaj surfacoj, kompleksaj profiloj, sekundara fleksado, protektitaj-filmaj postuloj, aŭ ripeta produktado kie unu aranĝo estos uzata por la plena ordo.
Petu Revizion de Tranĉita Ŝtupo
Por projekto-specifa revizio, provizi la alojon kaj temperamento, baza dikeco, foligrandeco, paŝada ŝablono, finita desegnaĵo, videbla vizaĝo, tranĉa toleremo, burr direkto, fleksado postuloj, kvanto, inspektado, pakado, celo, kaj livero horaro tra la TOP METAL citaĵo kaj teknika revizio paĝo. La provizanto povas tiam revizii materialan haveblecon, tranĉitan al-grandecan fareblecon, specimenajn postulojn, prilaboran amplekson, inspektadon, eksportan pakadon, MOQ, plumbotempon kaj citajn ekskludojn antaŭ produktado.
Petu citaĵon de diamanta paŝado de aluminio-folio kun la alojo, temperamento, baza dikeco, paŝada ŝablono, finita desegnaĵo, tranĉa toleremo, videbla vizaĝo, fleksado, inspektado, pakado kaj liveraj detaloj necesaj por komparebla oferto.