
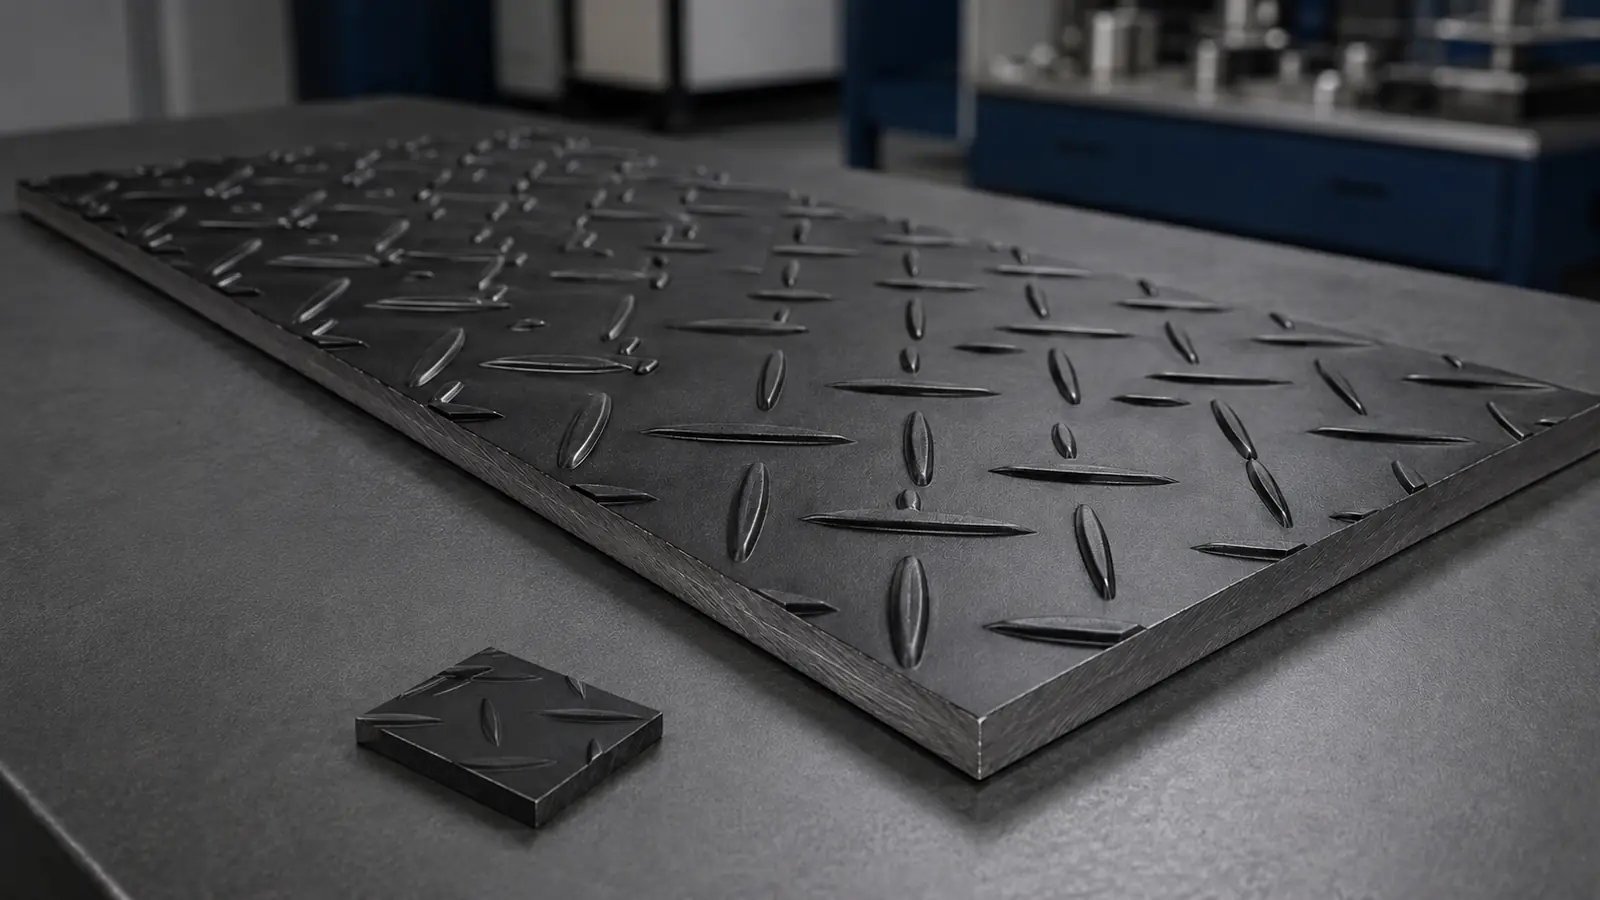
Keapers moatte evaluearje swart anodized aluminium tread plaat as in folsleine materiaal-en-finish spesifikaasje, net as in swarte dekorative oerflak allinnich. In wurkbere oankeap spesifikaasje identifisearret de aluminium alloy en temperatuer, tread patroan, dikte mjitting basis, blêd of coil ôfmjittings, anodic finish easken, fabrication folchoarder, ynspeksje metoade en packing betingst. As ien fan dizze items iepen bliuwt, kinne twa leveransiers produkten oanhelje dy't lykje op in foto, mar har oars gedrage by snijen, bûgen, ynstallaasje of tsjinst.
Dizze ûnderskieding is wichtich om't "swarte anodisearre treadplaat" trije besluten yn ien item kombinearret: it substraat, it ferhege patroan en de oerflakbehanneling. It feilichste oanbestegingspaad is om dizze besluten te skieden, te definiearjen hoe't elk sil wurde ferifiearre en se dan opnij te ferbinen yn ien goedkard stekproef en ien kontrolearre oarderspesifikaasje.
Wat moat wurde definieare foardat jo om in offerte freegje?
In keaper hoecht gjin laboratoariumproseduere te skriuwen yn it earste ûndersyk. De RFQ hat lykwols genôch ynformaasje nedich foar leveransiers om deselde omfang te neamen. De folgjende fjilden foarmje in praktysk útgongspunt.
| Spesifikaasje gebiet | Wat de keaper oanjaan moat | Wêrom feroaret it oanbod |
|---|---|---|
| Applikaasje | Indoor of outdoor lokaasje, dekorative of ferkear oerflak, ferwachte cleaning en fabrication | Stelt de finish, patroan en ôfhanneling prioriteiten |
| Basis materiaal | Required alloy en temperatuer, of de prestaasjes ynformaasje nedich foar seleksje | Beynfloedet sterkte, foarmjen gedrach, korrosysjeprestaasjes en anodisearre uterlik |
| Tread geometry | Patroantype, oriïntaasje en goedkard fisuele referinsje | Feroarings uterlik, kontakt oerflak en foarmjen gedrach |
| Dikte | Oft de wearde ferwiist nei basis dikte of totale hichte oer de ferhege patroan | Foarkomt in mienskiplike boarne fan dimensionale ûnienichheid |
| Anodisearre finish | Swarte toan, foarbehanneling of tekstuer, coating klasse of dikte as fan tapassing, en sealing eask | Definieart de finish bûten it wurd "swart" |
| Ofmjittings | Breedte, lingte, kwantiteit en tastiene tolerânsjes | Bepaalt opbringst, ferwurking en ferpakking |
| Fabrication | Cutting, gatten, notches, bochten en oft ferwurking foarkomt foardat anodizing | Beynfloedet bleatstelde rânen en ôfmakke uterlik |
| Akseptaasje | Dokuminten, samplingplan, fisuele standert, dimensjekontrôles en ynspeksje fan ynpakken | Feroaret ferwachtings yn kontrolearbere kritearia |
Begjin mei de applikaasje, net de kleur
Deselde swarte tread plaat beskriuwing kin brûkt wurde foar in muorre beskerming paniel, in auto komponint, in stap cover of in apparatuer omwâling. Dy brûkt net oplizze deselde prioriteiten. In sichtber ynterieurpaniel kin grutter gewicht pleatse op toankonsistinsje en oerflakuniformiteit. In faak behannele komponint kin nauwer omtinken nedich wêze foar abrasion, rânebetingsten en skjinmeitsjen. In foarme diel moat wurde evaluearre foar bocht folchoarder en finish gedrach. In kuierflak fereasket in projektspesifike beoardieling fan patroan, ynstallaasje en slipprestaasjes ynstee fan in oanname basearre op uterlik.
Steat wêr't it diel wurdt ynstalleare, oft wetter, sâlt, oaljes of skjinmeitsjen binne oanwêzich, en oft it treadgesicht dekoratyf of funksjoneel is. Beskriuw in oerflak net as "anti-slip" sûnder de oanwêzige test- of projektakseptaasjeeasken te identifisearjen. Raised mjitkunde kin ferbetterje traksje yn guon omstannichheden, mar werklike slip prestaasje hinget ek ôf fan fersmoarging, skuon, ôfwettering, oriïntaasje en ynstallaasje.
Spesifisearje de alloy en temper apart fan 'e anodisearre finish
Anodisearjen ferfangt net de needsaak om in gaadlike basislegering te selektearjen. Alloy en temperatuer beynfloedzje sterkte, formability, weldability, corrosie gedrach en de wize wêrop in oerflak reagearret op foarbehanneling en anodizing. Se kinne ek de lêste toan en tekstuer beynfloedzje. In swarte finish kin wat fisuele ferskillen yn casual besjen ferbergje, mar it kin gjin twa substraten meganysk lykweardich meitsje.
As de tekening de alloy en temper al kontrolearret, reprodusearje dy oantsjuttings krekt yn 'e RFQ. As se net fêst binne, jouwe de prioriteiten foar lading, foarmjen fan operaasje, eksposysje en uterlik, sadat de leveransier in dúdlik identifisearre foarstel kin weromjaan. Keapers dy't noch it materiaal beheine kinne de side's besjen aluminium alloy gids, befêstigje dan de definitive seleksje tsjin it projektûntwerp en bestjoersspesifikaasje.
Foar rôle tread plaat, de oankeap standert moat oerien mei it produkt foarm. ASTM B632 / B632M is ien erkende spesifikaasje foar aluminium-legering rôle tread plaat, wylst oare regionale of projekt noarmen kinne jilde. It gewoan kopiearjen fan in blêdstandert op in folchoarder fan 'e treadplaat kin fragen oer patroan en mjitting net oplost litte. De oankeapopdracht moat de fereaske standert neame, edysje wêr't kontraktueel wichtich is, alloy, temperatuer en alle oanfoljende easken.
Definiearje it treadpatroan en de diktemetingsbasis
Betingsten lykas diamantplaat, damplaat en treadplaat wurde faak los brûkt. It patroan kin wêze in inkele bar, meardere bars of in oare ferhege arranzjeminten, en de rjochting fan it patroan kin saken op in sichtbere gearkomste. Brûk in patroannamme allinich as beide partijen it op deselde manier ynterpretearje. In tekening, goedkard referinsjeôfbylding as fysyk monster is feiliger foar uterlik-kritysk wurk.
Dikte hat likefolle soarch nedich. In nominale wearde kin wurde ynterpretearre as de dikte fan basismetaal ûnder de ferhege lugs, of as de totale dikte mjitten oer it heechste punt. Dy wearden binne net útwikselber. De RFQ moat de mjittingsbasis, de tastiene tolerânsje en de testlokaasje oanjaan. As klear diel fit hinget ôf fan totale hichte, befetsje dy eask apart.
Op dit stadium kinne keapers de beskikbere besjen kategory anodisearre aluminium sheet om de oanbelangjende produktfamylje te begripen, mar de kategorynamme moat de dimensionale spesifikaasje net ferfange. De offerte moat noch it oanbean patroan, substraat en grutte identifisearje.
Beskriuw de anodisearre swarte finish yn mjitbere termen
"Swart anodisearre" identifisearret in proses en in algemiene kleur rjochting; it definiearret net folslein uterlik of prestaasjes. ISO 7599: 2018 leveret in metoade foar it spesifisearjen fan dekorative en beskermjende anodyske oksidaasjecoatings op aluminium en markeart it belang fan substraatklasse en foarbehanneling foar it ôfmakke uterlik. In projektspesifikaasje kin ek ferwize nei in oare nasjonale, klant of arsjitektoanyske standert.
De finish seksje moat de items oanpakke dy't fan belang binne foar de applikaasje:
- de fereaske foarbehanneling of oerflaktekstuer, lykas in skjinne yndustriële finish, boarstele tekstuer of oare ôfpraat tarieding;
- it doel swarte toan en akseptabel berik, stipe troch in goedkard master sample dêr't uterlik is wichtich;
- de coating dikte klasse of minimale dikte as fereaske troch de bestjoerlike spesifikaasje;
- de sealing en alle prestaasjestests fereaske troch it projekt;
- hokker gesicht en rânen moatte wurde ôfmakke;
- oft kontaktmerken yn net-sichtbere gebieten akseptabel binne;
- de besjen ôfstân, ferljochting en ferliking metoade brûkt foar fisuele goedkarring.
Kleurgoedkarring fertsjinnet spesjale dissipline. In digitale ôfbylding wurdt beynfloede troch ferljochting, kamera ferwurking en display ynstellings, dus it moat net wêze de ienige kleur standert. Foar in sichtber projekt, goedkarre in represintative fysike stekproef en identifisearje it troch datum of sample koade yn de oankeap dokuminten. De regel foar akseptaasje fan produksje moat ek útlizze hoe't lot-to-lot fariaasje sil wurde beoardiele.
Beslute oft fabrication bart foar of nei anodizing
Snijen, ponsen en bûgen kinne bleate rânen bleatstelle of it fisuele oerflak feroarje. Anodisearjen nei fabrikaazje kin in mear trochgeande finish leverje op tagonklike oerflakken, mar de dielgeometry, rackpunten en prosesmooglikheden moatte wurde beskôge. Fabricating nei anodizing kin ferienfâldigje produksje foar platte stock, dochs cut rânen en bocht sônes meie net mear oerien mei it gesicht.
D'r is gjin universele folchoarder foar elk projekt. De tekening moat it ôfmakke diel sjen litte, sichtbere gesichten identifisearje, gatten en bochten lokalisearje, en oanjaan hokker oerflakken swart anodisearjen nedich binne. It offerte fan 'e leveransier moat dan de foarstelde folchoarder befêstigje en alle gebieten ferklearje dy't net itselde uterlik kinne krije. Dit is handiger dan it oanfreegjen fan "alle rânen klear" sûnder te beskôgjen hoe't it diel is makke.
As de bestelling is foar platte stock ynstee fan klear dielen, ferdúdlikje oft beskermjende film is nedich en oft it is kompatibel mei de plande cutting, foarmjen en opslach proses. Filmtype, oanfraachkant en timing foar ferwidering moatte wurde ôfpraat ynstee fan oannommen.
Brûk in fysike stekproef om it kombinearre resultaat te falidearjen
In finish coupon kin befêstigje kleur rjochting, mar in lytse platte coupon kin net reprodusearje de tekstuer en ljocht refleksje fan in ferhege tread plaat. Wêr't it uterlik kritysk is, moat it goedkarringsmonster de foarstelde alloy, temper, treadpatroan, foarbehanneling en anodisearjende proses brûke. De grutte moat grut genôch wêze om de werhelling fan it patroan en realistyske fariaasje fan it oerflak te sjen.
De leveransier swart anodisearre aluminium checker plaat side identifisearret de doelgroep produktfamylje. Freegje foar oankeap in offerte oan dy't de krekte oanbeane konstruksje neamt ynstee fan te fertrouwen op 'e foto fan' e produktpagina. De goedkarde stekproef, offerte en oankeapopdracht moatte oerienkommende betingsten brûke.
Bou ynspeksje om de risiko's dy't ynfloed hawwe op ynstallaasje
Ynspeksje moat folgje de tekening en oankeap spesifikaasje. It moat net fermindere wurde om te kontrolearjen oft it oerflak swart is. Foar in protte projekten omfettet in rjochte ynkommende ynspeksje:
- ferifikaasje fan produkt identifikaasje, alloy en temper dokumintaasje fereaske troch de bestelling;
- basis dikte en, as relevant, totale tread hichte mjitten troch de ôfpraat metoade;
- breedte, lingte, squareness, flatness of camber dêr't dizze ynfloed ynstallaasje;
- patroan type, rjochting en konsistinsje;
- fisuele fergeliking mei it goedkarde finishmonster ûnder ôfpraat betingsten;
- coating tests of records fereaske troch de oantsjutte anodizing standert;
- ynspeksje foar krassen, dents, vlekken, kontakt merken en râne skea;
- kwantiteit, labels en ferpakking betingst.
It samplingplan moat lot-definysje, samplekwantiteit en de reaksje op in net-konform resultaat identifisearje. As elk sichtber paniel nau oerienkomme moat, kin in algemiene "willekeurige ynspeksje" ferklearring te swak wêze. As de plaat wurdt snije yn lytse yndustriële dielen, in praktyske lot sample kin wêze genôch. It akseptaasjeplan moat de kosten fan mislearring yn 'e eigentlike applikaasje reflektearje.
Fergelykje sitaten troch ferklearre omfang, net troch ienheidspriis allinich
In nuttich fergelikingsblêd makket oannames fan leveransiers sichtber. Pleats elk oanbod tsjin deselde fjilden en markearje elke ôfwiking foar kommersjele goedkarring.
| Offertefjild | Keaper kontrôle | Typysk ferburgen ferskil |
|---|---|---|
| Materiaal | Oanbean alloy, temperatuer en bestjoeren produkt standert | In ferfangende alloy of unbefêstige temperatuer |
| Geometry | Patroan, basis dikte, totale hichte, breedte en lingte | Ferskillende dikte basis of brûkbere breedte |
| Finish | Foarbehanneling, anodizing eask, kleur goedkarring en klear gesichten | Swarte coating ynterpretearre as ferve of in oare finish |
| Ferwurking | Cutting, gatten, bochten, deburring en produksje folchoarder | Sekundêr wurk útsletten fan 'e priis |
| Ynspeksje | Dokuminten, tests, sample goedkarring en ynspeksje records | Fisuele goedkarring sûnder definiearre referinsje |
| Packing | Interleaving, film, râne beskerming, focht beskerming en labels | Finish beskerming net ynbegrepen |
Dizze ferliking makket ek technyske opheldering flugger. Ynstee fan in leveransier te freegjen om "alles te befêstigjen", kin de keaper om in line-by-line antwurd freegje: foldogge, in alternatyf foarstelle, of net opnommen. De weromkommende offerte moat oannames en ôfwikingen eksplisyt identifisearje.
Wat moat in RFQ-pakket befetsje?
Foar plat materiaal, jouwe de tapassing, alloy en temperatuer, tread patroan, dikte basis, breedte, lingte, kwantiteit, finish spesifikaasje, beskerme gesicht en levering bestimming. Foar fabrisearre komponinten, foegje in revyzje-kontroleare tekening, gat- en bochtdetails, identifikaasje fan sichtber gesicht, râneeasken en de bedoelde fabrikaazjesekwinsje ta.
Freegje de leveransier om de oanbean materiaal oantsjutting, dimensionale tolerânsjes, finishrûte, sampleplan, ynspeksjedokuminten, ynpakmetoade, jildigens fan offertes en eventuele ôfwikingen werom te jaan. As in fysike stekproef fereaske is foar massaproduksje, definiearje wa't it goedkart en oft produksje kin begjinne foardat skriftlike goedkarring.
In beknopt, kompleet pakket ferleget it risiko fan fergelykjen yn tsjinstelling ta oanbiedingen. Keapers kinne yntsjinje dizze fjilden fia de aluminium produkt oanfraachformulier en hechtsje de tekening of finish referinsje nedich foar technyske resinsje.
Faak stelde fragen
Is swart anodisearre tread plaat itselde as swart skildere tread plaat?
Nee Anodizing foarmet in okside laach troch in elektrogemyske proses, wylst ferve of poeder coating foeget in organyske coating. Se hawwe ferskillende uterlik, edge gedrach, reparaasje opsjes en spesifikaasje metoaden. De oankeapopdracht moat it fereaske finishproses oanjaan ynstee fan "swarte coated" as ferfanging te brûken.
Moat tread plaat dikte wurde mjitten oer it ferhege patroan?
Allinne as de spesifikaasje seit dat. In protte skelen ûntsteane om't de iene partij de dikte fan basismetaal oanhellet en de oare de totale dikte oer it ferhege patroan ferwachtet. State beide wearden doe't fit of load berekkeningen binne ôfhinklik fan harren, en definiearje de mjitting metoade.
Kin in lytse anodisearre coupon de produksjekleur goedkarre?
In kûpon kin in nuttige kleurferwizing fêststelle, mar it kin it fisuele effekt fan it treadpatroan of in grut paniel net reprodusearje. Foar uterlik-kritysk wurk, brûk it foarstelde substraat en patroan, goedkarre in represintative stekproef, en definiearje produksje werjefte en lot akseptearjen betingsten.
Moatte dielen wurde fabrisearre foardat anodisearjen?
Dat hinget ôf fan mjitkunde, sichtbere rânen en proses kapasiteit. Fabrication foardat anodizing kin ferbetterje finish kontinuïteit op tagonklike rânen, wylst fabrication nei anodizing kin ferlitte bleatsteld metaal by besunigings en bochten. De tekening en offerte moatte de ôfpraat folchoarder identifisearje en elk net te ûntkommen kontakt as ûnfoltôge gebieten.
Meitsje de oankeap spesifikaasje dwaan it kwaliteit wurk
Swart anodisearre aluminium tread plaat is it maklikst om te keapjen as kleur wurdt behannele as ien kontrolearre karakteristyk binnen in folsleine spesifikaasje. Begjin mei de tapassing, befrieze it substraat en treadgeometry, definiearje de anodisearre finish en fabrikaazjesekwinsje, en iens oer ynspeksje en ferpakking foar produksje. Dy oanpak jout oankeap, engineering en de leveransier deselde referinsje - en makket de definitive offerte echt fergelykber.