
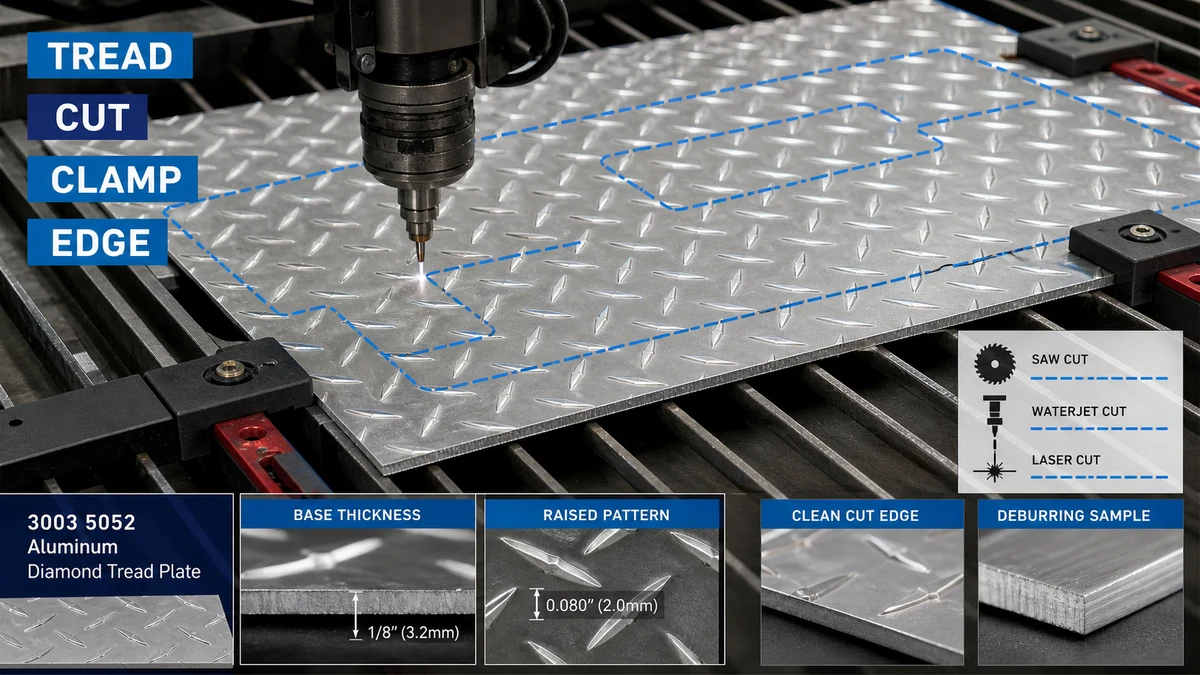
Fabricators moatte kieze de cutting metoade út it blêd syn basis-metaal dikte, ferhege-patroan hichte, râne tolerânsje, sichtber-face eask, waarmte gefoelichheid, en streamôfwerts bûgen. It blêd moat wurde folslein stipe, clamped troch beskerme kontakt punten, snije mei in proef-goedkard proses, en deburred sûnder flattening de tread of skealik it sichtbere oerflak.
Dit probleem is wichtich foar metaalfabrikanten, flieroannimmers, toolbox-fabrikanten, auto-bodybouwers, leveransiers fan tagongsplatfoarms, en keapers fan yndustriële panielen. Foar it selektearjen fan in proses, keapers moatte befêstigje it materiaal en beskikbere konfiguraasjes troch de aluminium sheet produkt kategory en de tawijde berik fan aluminium diamant tread sheet.
Wêrom is diamanttread aluminiumblêd hurder te snijen dan plat blêd?
Diamond tread sheet net presintearje ien unifoarm oerflak oan de cutting ark. It ferhege patroan soarget foar unjildich kontakt, wylst it basisblêd de strukturele dikte draacht. As masine ynstellings binne basearre op totale hichte ynstee fan basis dikte, de fabrikant kin kieze ferkearde shear klaring, saw setup, stipe spacing, of bocht fergoeding.
| Cutting Variable | Wat moat wurde befêstige | Risiko as it wurdt negearre |
|---|---|---|
| Base-metaal dikte | Dikte mjitten apart fan it ferhege tread | Ferkearde masinekapasiteit, snijopstelling, en streamôfwerts bochtberekkeningen |
| Pattern hichte en rjochting | Ferhege patroanprofyl, sichtber gesicht, en oriïntaasje op it ôfmakke diel | Platte diamanten, inkonsistint uterlik, of ferkearde paniel-oriïntaasje |
| Edge tolerânsje | Fereaske cut grutte, squareness, profyl krektens, en burr akseptaasje | Dielen passe net by lassen, bûgen, befestigjen of gearstalling |
| Surface condition | Mill finish, dekorative gesicht, beskermjende film, en kras akseptaasje | Klemmarken, ferbaarnde film, fersmoarging, of sichtbere ôfhannelingskea |
| Downstream proses | Bend, rolling, welding, coating, fastening, of edge exposure | In besuniging akseptabel as in blank kin letter mislearje by foarmjen of finish |
Hoe moatte fabrikanten basisdikte en patroanhichte mjitte?
Basis dikte en totale patroan hichte moatte wurde opnommen apart. De ferhege diamanten meitsje diel út fan 'e mjitkunde fan it oerflak, gjin ferfanging foar de nominale basismetaaldikte. Foar oankeap moatte tekeningen en RFQ's oanjaan hokker diktewearde akseptaasje kontrolearret.
In brûkbere ûntfangsjeks omfettet:
- Nominale basismetaaldikte en tastiene tolerânsje
- Algemiene sheet ôfmjittings en squareness
- Patroantype, oriïntaasje en sichtber gesicht
- Flatness en lokale rocking feroarsake troch it ferhege tread
- Oerflak krassen, vlekken, râne skea, en beskermjende film tastân
- Lot of pakket identifikaasje foar traceability
As de keaper werhelle blanken nedich is, moat de tekening ek definiearje oft ôfmjittings wurde mjitten fan 'e snijrâne, de middenline fan it patroan, of in oare kontroleare referinsje. Dit foarkomt dat de leveransier en fabrikant ferskate ynspeksjemetoaden brûke.
Hokker snijmetoade past by rjochte snijden, profilen en strakke tolerânsjes?
It juste proses hinget ôf fan diel mjitkunde, tolerânsje, folume, râne kwaliteit, waarmte gefoelichheid, en beskikber apparatuer. Gjin inkele cutting metoade is automatysk bêste foar elk diamant tread aluminium sheet.
| Snijmetoade | Geskikt gebrûk | Main Control Point | Mooglike beheining |
|---|---|---|---|
| Saw snije | Rjochte winkelbesunigingen, werhelle rjochthoekige blanken, en gewoan fabrikaazjewurk | Folsleine sheet stipe, kontrolearre feed, beskerme clamping, en proef op 'e eigentlike alloy en dikte | Trilling, râne burr, oerflak krassen, of patroan beweging as stipe is min |
| Skjirre | Fast rjochte besunigings dêr't beheind râne en patroan deformation is akseptabel | Basisdikte, klaring, blêdkondysje en oriïntaasje fan it sichtbere gesicht | Kin it tread by de snijrâne rôlje, platje of ferdraaie |
| Laser cutting | Komplekse profilen of werhelle foarmen dêr't proses kapasiteit en râne easken rjochtfeardigje | Heat-ynput, kompatibiliteit fan beskermjende film, ferkleuring fan rânen, fersmoarging en goedkarring fan proef | Termyske effekten of filmskea kin ûnakseptabel wêze foar sichtbere of streamôfwerts foltôge dielen |
| Waterjet snijden | Komplekse profilen wêr't beheine termyske effekten wichtich is | Stipe, wetter- en abrasive kontrôle, rânebetingsten, drogen, en post-cut skjinmeitsjen | Proseskosten, wiete ôfhanneling en rânebetingsten moatte wurde evaluearre foar it projekt |
| Supplier cut-to-size tsjinst | Werhelle blanks, eksportprojekten, en keapers dy't op syk binne nei legere ynterne ôfhanneling fariaasje | Goedkard tekening, tolerânsje, burrrjochting, sichtber gesicht, markearring, ynpakke en ynspeksje | Feroarings nei produksje kinne ferfanging fereaskje ynstee fan pleatslike recutting |
Foar slip-resistant flooring, stappen, platfoarms, en yndustriële panielen, keapers kinne review a diamant tread slip-resistant aluminium sheet konfiguraasje. In oare relevante ferwizing is de aluminium geruit plaat opsje. De krekte cutting metoade moat noch wurde goedkard tsjin de oanhelle alloy, dikte, patroan, en klear diel.
Hoe moat it blêd wurde stipe en klemd?
Unjildiche stipe is in mienskiplike oarsaak fan trilling, chatter, ûnkrekte besunigings, en ôfplatte tread. It ferhege patroan kin it blêd rock meitsje as it op in lyts oantal kontaktpunten leit. Stipe moat dêrom it wurkgebiet dekke en stabyl bliuwe by it snijen.
Goede stipe en klempraktyk moatte omfetsje:
- In skjinne stipe oerflak dat it sichtbere gesicht net krassen
- Genôch stipe oan beide kanten fan 'e besuniging om beweging of drop-off skea te foarkommen
- Beskerme klemkontaktpunten dy't de ferhege diamanten net ferpletterje of polearje
- Clamping gepositioneerd fuort fan it lêste sichtbere gebiet as mooglik
- Dúdlike identifikaasje fan it dekorative gesicht en patroan rjochting
- Handling plannen foar grutte blanks sadat it paniel net bûge neidat de besuniging is foltôge
Klemkrêft moat it materiaal feilich hâlde sûnder it treadpatroan te brûken as in ûnkontrolearre drukpunt. Foar werhelle produksje moatte de keaper en de fabrikant in fixture of stipearrangement goedkarre ynstee fan te fertrouwen op tydlike pleatsing foar elk blêd.
Hoe kinne waarmte, burr en râneferfoarming wurde kontrolearre?
Termysk snijden en meganysk snijden meitsje ferskate risiko's. Termyske prosessen kinne ynfloed op beskermjende film, discolor de râne, of yntrodusearje lokale waarmte ferfoarming. Mechanyske prosessen kinne burr meitsje, rôle rânen, chattermarken, of lokale flatten fan it patroan.
Heat-Control fragen
- Is de beskermjende film goedkard foar it selekteare snijproses?
- Sil de râne sichtber bliuwe nei montage?
- Sil it diel wurde laske, coated, anodized, bonded, of fersegele nei cutting?
- Lit de keaper lokale ferkleuring tastean of in fisueel skjinne râne nedich?
- Hoe sille filmresten, fersmoarging, focht, of abrasive dieltsjes wurde fuortsmiten?
Burr en Edge-finishing fragen
- Hokker kant kin de burr nei it snijen drage?
- Is de râne bleatsteld oan operators, klanten, sealen, kabels of oare komponinten?
- Hoefolle ôfbramen is tastien foardat it uterlik fan it tread feroaret?
- Moatte hoeken rûn, ôfskuorre of beskerme wurde?
- Sil râne finishing feroarje de lêste ôfmjittings of fitting tolerânsje?
Wêrom moat patroanrjochting wurde pland foardat jo bûge as gearstalle?
Patroanrjochting beynfloedet uterlik, ôfwettering, grip-oriïntaasje, paniel-oerienkomst, en fabrikaazje-yndieling. As dielen wurde nested allinnich foar in maksimalisearjeknop materiaal opbringst, neistlizzende panielen meie sjen litte ferskillende tread rjochtings nei ynstallaasje.
Foardat it snijden moat de tekening identifisearje:
- It sichtbere gesicht
- De fereaske tread rjochting
- De bûge line en bocht rjochting
- Gebieten dêr't it patroan kin wurde plat troch tooling
- Mienskiplike linen tusken neistlizzende panielen
- Fastener, weld, hinge, en râne posysjes
Bending moat wurde probearre op it eigentlike materiaal, om't it ferhege patroan kontakt mei ark feroaret. De keaper moat definiearje oft pleatslike patroanflakken tichtby de bocht akseptabel is en oft it diel sil wurde ynspekteare foar of nei it foarmjen.
Wat bart der yn in typyske yndustriële stappanieloarder?
Senario: Snij en bûgde treadpanels
Bedriuwseftergrûn: In apparatuer fabrikant bestelt diamant tread aluminium sheet foar tagong stappen en útnimbere tsjinst panielen. De dielen fereaskje rjochte besunigings, ferskate gatten, twa bochten, en in sichtbere mûne-finish oerflak.
Probleem: De earste batch past by de totale ôfmjittings, mar ferskate panielen rock by de montage, de tread tichtby de skeard rânen wurdt plat, en clamp marks bliuwe sichtber nei ynstallaasje. Guon bûgde dielen litte ek inkonsistente patroanrjochting sjen.
Oarsaak: De RFQ neamde algemiene dikte en blêdgrutte, mar ûnderskiede basisdikte net fan patroanhichte. It wegere ek it sichtbere gesicht, burr rjochting, patroan oriïntaasje, clamping beskerming, flatness nei cutting, en akseptabel patroan deformation tichtby bochten.
Oanrikkemandearre oplossing: De keaper fernijt de tekening om basisdikte, treadrjochting, kleare dimensjes, sichtber gesicht, snijtolerânsje, burrkant, bochtlinen en akseptabele pleatslike ôfflakken te identifisearjen. In represintatyf earste artikel wurdt snien en bûgd foar bulkproduksje. De leveransier dan packs dielen troch tekening nûmer en oriïntaasje mei beskerme separators.
Keaperbeslútwearde: De tafoege tekening en kontrôle fan earste artikel ferminderje sortearring, rework, ferkearde ynstallaasje, en oerflak ôfwizing. De juste fergeliking is de kosten per akseptearre fabrisearre paniel, net allinich de priis per blêd.
Wannear is it keapjen fan materiaal fan besunige grutte better dan folsleine lekkens snije?
It keapjen fan folsleine lekkens kin geskikt wêze as de fabrikant stabile apparatuer hat, fleksibele nêsteasken en genôch ôfhannelingskapasiteit. Cut-to-size oanbod kin mear ekonomysk as deselde blanks werhelje, it oerflak is tige sichtber, of eksport ôfhanneling skept in hege risiko fan krassen en dimensional fariaasje.
| Supply Opsje | Main Foardiel | Haadrisiko | Best Fit |
|---|---|---|---|
| Folsleine blêden | Maksimale fleksibiliteit foar nêst- en ûntwerpwizigingen | Mear ynterne ôfhanneling, opset foar snijden, kontrôle fan skrot, en oerflakrisiko | Fabricators mei fêststeld cutting en ynspeksje kapasiteit |
| Rjochthoekige cut-to-size blanks | Reduzearre ôfhanneling en repeatable lege ôfmjittings | Tekenflaters beynfloedzje de folsleine batch | Werhelle panielen, stappen, covers, en toolbox-komponinten |
| Profil-cut earste artikels en produksje dielen | Legere ynterne proses fariaasje en dúdliker leveransier ferantwurdlikens | Fereasket folsleine tekeningen, goedkarring records, en feroaring kontrôle | Komplekse profilen, sichtbere dielen, en projekt-kontroleare gearkomsten |
Wat moat in RFQ fan in diamanttread aluminiumblêd befetsje?
In folsleine RFQ moat leveransiers tastean itselde materiaal, snijbereik, ynspeksje en ferpakkingseasken oan te jaan. Keapers moatte leverje:
- Oanfraach, tekening fan klear diel, revyzjenûmer, en kwantiteit
- Legering en temperatuer eask, as in fersyk foar de leveransier om in opsje foar te stellen
- Base-metaal dikte, blêdgrutte, treadpatroan, en patroanoriïntaasje
- Sichtber gesicht, eask foar beskermjende film, en akseptabel oerflakbetingst
- Snijmetoade as fêststeld troch de keaper, of prestaasjeseasken as de leveransier it proses kin foarstelle
- Foltôge ôfmjittings, tolerânsjes, squareness, profyl krektens, en gat easken
- Burr rjochting, râne finish, hoek behanneling, en bleatsteld-edge easken
- Bend rigels, bocht rjochting, akseptabel patroan flattening, en streamôfwerts welding of coating
- Kwantiteit fan earste artikel, ynspeksjemetoade, sampling, records, en net-konformiteitsproses
- Stikmarkearring, tekennûmer, oriïntaasjemarken, ynterleaving, palletgrinzen, bestimming, en Incoterm
- MOQ, prognose, leveringsdoel, en oft dielferstjoeringen binne tastien
Faak stelde fragen
Moat diamond tread sheet dikte omfetsje it ferhege patroan?
De RFQ moat de dikte fan basismetaal ûnderskiede fan 'e totale patroanhichte. Masineopstelling, sterkteberekkeningen, bochtplanning en akseptaasje kinne ferkeard wêze as de twa wearden wurde behannele as deselde mjitting.
Kin diamant tread aluminium sheet wurde snije mei in seach?
Ja, seagen kinne passe by rjochte fabrikaazjebesunigingen as de eigentlike alloy en dikte wurde beproefd. Stabile stipe, beskerme klemmen, kontroleare feed, oerflakbeskerming en burr-ynspeksje binne essensjeel.
Beskeadiget skjirren it diamantpatroan?
Skerjen kin it patroan yn 'e buert fan' e snijrâne ferfoarmje of platje. Oft dat akseptabel is hinget ôf fan 'e eask foar sichtber gesicht, rânebeljochting, tolerânsje en streamôfwerts foarmjen. In represintative proef moat goedkard wurde.
Kin beskermjende film op it blêd bliuwe by it snijen?
Allinne as de film wurdt befêstige as geskikt foar it selektearre proses. Unbekende film kin ferbaarne, de râne kontaminearje, focht opfange, residu meitsje, of ûnakseptabele oerflakskea produsearje.
Wannear moat wetterjet as lasersnijen wurde beskôge?
Se kinne wurde beskôge foar komplekse profilen as strakkere proseseasken. De keaper moat waarmgefoelichheid, rânebetingsten, tolerânsje, skjinmeitsjen, filmkompatibiliteit, folume en totale kosten fergelykje mei it eigentlike materiaal.
Makket burr rjochting saak?
Ja. Burr rjochting saken as de râne is sichtber, ôfhannele troch operators, oanbrocht tsjin in oare komponint, coated, fersegele, of bûgd. De tekening moat identifisearje de tastiene burr kant en finish eask.
Wannear is in earste artikel nedich?
In earste artikel is weardefol foar nije tekeningen, strakke tolerânsjes, sichtbere oerflakken, komplekse profilen, sekundêre bûgen, easken foar beskerme film, as werhelle produksje wêr't ien opset sil wurde brûkt foar de folsleine oarder.
Oanfreegje in besuniging fan treadblêden op maat
Foar in projektspesifike resinsje, jouwe de alloy en temperatuer, basis dikte, sheet grutte, tread patroan, klear tekening, sichtber gesicht, cutting tolerânsje, burr rjochting, bûgen easken, kwantiteit, ynspeksje, packing, bestimming, en levering skema fia de TOP METAL quotation en technyske resinsje side. De leveransier kin dan materiaal beskikberens, cut-to-size helberens, sample easken, ferwurkjen omfang, ynspeksje, eksport packing, MOQ, lead tiid, en quotation útslutings foar produksje kontrolearje.
Oanfreegje in offerte foar in diamant tread aluminiumblêd mei de alloy, temperatuer, basis dikte, tread patroan, klear tekening, cutting tolerânsje, sichtber gesicht, bûgen, ynspeksje, packing en levering details nedich foar in fergelykbere oanbod.