
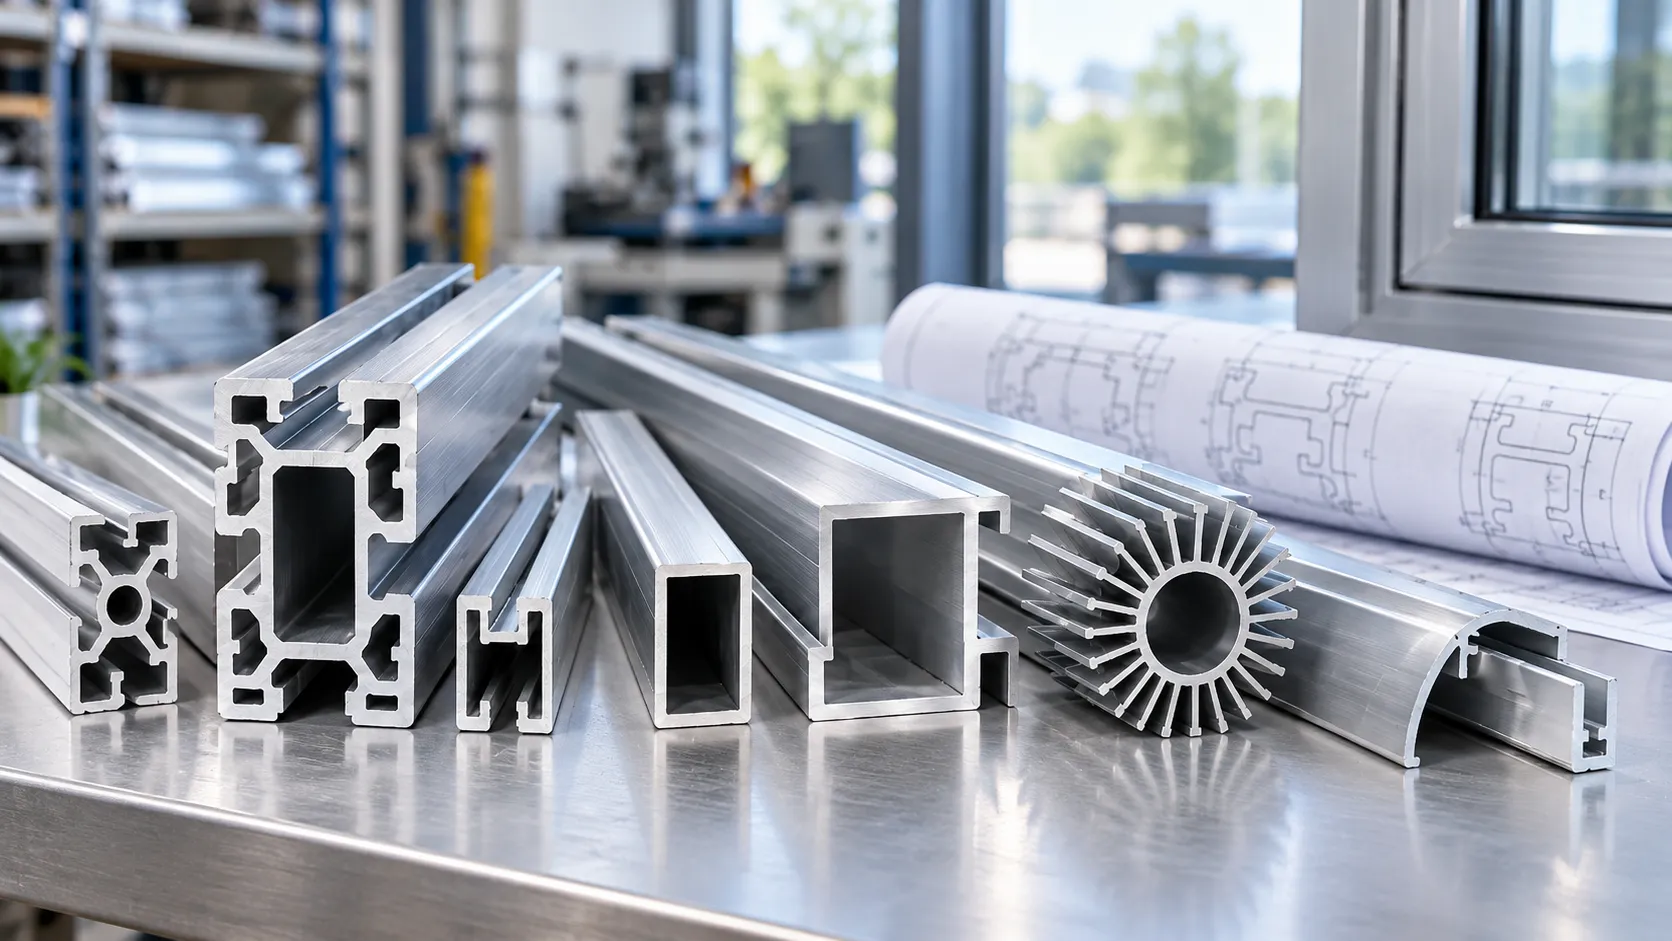
In aluminiumprofyl is in produkt fan aluminium as aluminiumlegering mei in definieare dwerstrochsneedfoarm dy't oer syn lingte trochgiet. Yn bou en yndustriële oanbod ferwiist de term gewoanlik nei in ekstrudearre seksje: in ferwaarme, fêste billet wurdt troch in foarmige stjer yndrukt om de fereaske foarm te meitsjen. Profilen kinne hawwe iepen kanalen, ynsletten holtes, ribben of mounting grooves. Harren foarm kin har helpe om oare komponinten te stypjen, te lokalisearjen, te ferbinen of te omsluten. De trochsneed identifisearret it basisprodukt, mar alloy, temperatuer, oerflak finish en dimensionale easken bepale de spesifikaasje nedich foar in bepaalde tapassing.
Wat definiearret in aluminiumprofyl?
De dwerstrochsneed beskriuwt mear as de omtrek
Sjoch op it ôfsnien ein fan in profyl. De bûtenkant toant syn algemiene foarm; de muorren, ynterne romten en grooves ferriedt hoe't it kin ynteraksje mei oare dielen. In kanaal kin ûntfange in paniel râne, wylst in groove kin soargje foar in lokaasje foar in mating komponint. Dizze funksjes trochgean lâns de extrusion yn stee fan dat se apart op elke posysje opnij oanmakke wurde.
Dy relaasje tusken foarm en funksje ûnderskiedt in nuttige profylbeskriuwing fan in vague fersyk foar "aluminiummateriaal." In holle seksje, in framing lid en in dekorative trim kinne allegearre wêze aluminium profilen, ek al oplosse se ferskate problemen. It berik fan aluminiumprofilen fan TOP METAL omfettet seksjes foar frames, trims, kasten en fabrisearre gearkomsten.
In profyl, in extrusion en in ôfmakke komponint binne ferskillende beskriuwingen
"Profyl" beklammet de seksje mjitkunde. "Extrusion" ferwiist nei it produksjeproses en wurdt ek kommersjeel brûkt foar syn útfier. In ôfmakke komponint kin begjinne as in extrusion, mar dan wurde snije, boarre, gemalen, bûgd, joined of oerflak-behannele. De Aluminium Extruders Council beskriuwt dizze folgjende operaasjes as de stappen dy't extrusions omsette yn funksjonele komponinten.
In trochgeande dwerstrochsneed dêrom beskriuwt it begjinpunt lingte, net in absolute regel dat de lêste diel kin net befetsje gatten of cutouts. Likemin bepaalt it oanfreegjen fan in profyl net oft de bestelling is foar lange lingten of ynstallaasje-klear komponinten. Dat ûnderskied moat wurde regele foar it fergelykjen fan sitaten.
Hoe wurde aluminiumprofilen makke?
De die foarmet de seksje út in solide billet
Yn konvinsjonele hot extrusion, de aluminium billet en tooling wurde preheated. Druk twingt dan de sêfte billet troch de die, produsearret in lingte mei de bedoeld seksje. De billet bliuwt fêst by extrusion; it is net getten aluminium gegoten troch in mal. Melting en casting hearre ta de eardere produksje fan billet, net de foarmjende aksje yn 'e extrusion parse.
Nei it ferlitten fan de die, folget it profyl de koeling, meganyske behanneling en fergrizing rûte passend foar syn alloy en fereaske betingst. Dizze stappen binne fan belang om't de die de foarm definiearret, wylst ferwurking ek de materiaaleigenskippen beynfloedet. In sketstekening allinnich beskriuwt beide net.
Lokale funksjes fereaskje faaks fierdere ferwurking
In longitudinale groove of ynterne trochgong kin wurde opnaam yn de extrusion seksje. In gat oer it profyl op in bepaalde posysje, in ein pocket of in lokale mounting cutout is in oar soarte fan funksje. Boarjen, oanboarjen en frezen binne ûnder de sekundêre operaasjes dy't brûkt wurde om sokke details te meitsjen.
Beskôgje in omwâlingspoar mei in trochgeande lokalisearjende groove en twa mounting gatten tichtby syn einen. De groove heart ta de extrusion mjitkunde; it gat lokaasjes hearre ta de klear-diel tekening. Sitearje allinnich de extrusion lit de gat posysjes en Machtigingsformulier omfang undefined. Dit yllustrative foarbyld lit sjen wêrom "ekstrudearre foar foarm" net needsaaklik "klear om te sammeljen" betsjut.
Soarten aluminiumprofilen: foarm en funksje
Solid, Holle en Semi-Hollow Seksjes
Extrudearre seksjes wurde ornaris groepearre as bêst, hol of semi-hol. In holle seksje omfettet op syn minst ien leechte folslein. In fêste seksje is noch hol noch semi-hol en kin noch projeksjes of oare funksjes befetsje. In hoeke, bygelyks, kin kwalifisearje as in fêste extrusion; de term is net beheind ta fêste rjochthoekige balken. In semy-holle seksje omfiemet foar in part in romte, mar de grins tusken fêst en semy-holle kin fereaskje in extruder syn beoardieling.
Oare bekende beskriuwingen klassifisearje in oare skaaimerk fan it produkt. "T-slot", "oanpast" en "anodized" binne gjin alternativen foar "hol"; ien profyl kin passe mear as ien fan dizze beskriuwingen.
| Beskriuwing | Wat it identifisearret | Wat it net fêststelle |
|---|---|---|
| Solid, hol of semi-hol | De arranzjemint fan 'e seksje fan metaal en ynterne romte | Alloy, temperatuer of load kapasiteit |
| Kanaal, hoeke of T-slot | In werkenbere foarm as funksjonele funksje | Elke dimensje as paringsdiel past |
| Standert of oanpast | Oft in besteande seksje of projekt-definieare mjitkunde is fereaske | Beskikberens fan stock as klear ferwurkjen omfang |
| Mill finish, anodisearre of coated | De fereaske oerflak betingst | De folsleine materiaal as dimensionale spesifikaasje |
De beskriuwingen wurkje gear. Bygelyks, "oanpaste holle profyl mei in anodisearre finish" moat noch in tekening, materiaal betingst en finish eask foardat it wurdt in identifisearje oarder. Klassifikaasje is in útgongspunt, gjin ferfanging foar de spesifikaasje.
Standert vs Oanpaste Aluminium Profilen
In besteande seksje is it wurdich te beskôgjen as syn ynterfaces en algemiene foarm al passe by de gearkomste. In oanpaste seksje wurdt nuttich as it diel moat in bepaalde kombinaasje fan grooves, ribben, holtes of mounting funksjes. It yntegrearjen fan dy funksjes kin aparte operaasjes of komponinten ferminderje, mar it foardiel hinget ôf fan it folsleine ûntwerp ynstee fan it wurd "oanpast."
Extrudability pleatst noch grinzen op it ûntwerp. Algemiene seksje grutte, metalen distribúsje, djippe smelle funksjes en muorre-dikte lykwicht beynfloedzje hoe praktysk in profyl is in produsearje. Abrupte oergongen tusken dikke en tinne gebieten kinne komplisearje metalen flow en dimensional kontrôle. Elke muorre tinner meitsje is dus gjin automatyske rûte nei in better of ekonomysk part.
Foar in projektspesifike seksje, TOP METAL syn oanpaste yndustriële aluminium extrusion profilen kin besprutsen wurde tsjin de bedoelde ynterfaces en fereaske mjitkunde. De foarstelde tekening, yn stee fan in ferlykbere katalogusfoto, moat it diel definiearje.
Wêr wurde aluminiumprofilen foar brûkt?
Finsterframes, beglazing en arsjitektoanyske trim
Arsjitektoanyske profilen jouwe dielen fan finster- en doarframes, glêzen assemblies en trim. Harren seksje moat de komponinten passe dy't it foldwaan, net allinich in oantreklike sichtbere râne meitsje. Foar in foarstelde frame giet de brûkbere diskusje wêr't de beglazing, mating profilen en byhearrende komponinten sitte, en hokker oerflakken bliuwe sichtber nei gearkomste.
Extrudearre aluminium finsterprofilen binne ien foarbyld yn it produkt berik. Se binne komponinten, gjin bewiis fan 'e prestaasjes fan in folslein finster. Termyske, akoestyske of waar-resistinsje oanspraken foar in gearstald systeem fereasket bewiis foar dat systeem; se moatte net ôflaat wurde fan in yndividuele aluminium seksje.
Machine Frames, enclosures en funksjonele dielen
Yndustriële profilen kinne frames stypje, beskermjende húsfesting foarmje en ynterfaces tusken komponinten leverje. In seksje ûntwurpen foar in omwâling kin kombinearje in holte mei locating funksjes foar in cover. In waarmte-dissipating komponint kin incorporate finnen en taheaksel funksjes yn deselde extrusion. Yn elk gefal docht de seksje nuttich wurk dan it jaan fan in bûtenfoarm.
T-slot aluminium profilen yllustrearje de ferbining rol benammen dúdlik: it slot jout in ynterface foar kompatible joining hardware. Twa profilen mei deselde bûtenbreedte binne lykwols net needsaaklik útwikselber. In oare slot iepening of ynterne fêsthâlden foarm kin feroarje oft in nut enter, sitten of engagement goed. Dit is in mjitkundekontrôle, net iets dat is fêststeld troch beide produkten "yndustriële profilen" te neamen.
Ek makket in profylfoto gjin framekapasiteit of prestaasjes fan heatsink fêst. In folsleine beoardieling hat ek de oanbelangjende montage, laden of termyske betingsten nedich. Dit binne applikaasjespesifike fragen, wylst de profylbeskriuwing de komponint identifisearret dy't wurdt evaluearre.
Wêrom kin deselde profylfoarm ferskate spesifikaasjes hawwe?
Legering en temperatuer beskriuwe de Materiële Betingst
Alloy identifisearret it materiaal gearstalling; temper beskriuwt syn tastân nei ferwurking. It feroarjen fan temperatuer kin feroarje it gedrach fan deselde alloy, sadat "6063 profyl" is minder kompleet as in eask dat identifisearret sawol alloy en betingst. Temper moat ek passe by folgjende fabrikaazje, ynstee fan tafoege wurde as in neitocht.
Bygelyks, 6063 wurdt in soad brûkt dêr't extrusion kwaliteit en in anodisearre uterlik binne wichtich, ynklusyf arsjitektoanyske en sichtbere yndustriële profilen. 6061 wurdt algemien beskôge foar strukturele en fabrisearre komponinten wêr't ferwurkjen of lassen diel útmakket fan 'e produksjerûte. Dit binne brûkbere seleksje tendinzen, net in universele ranglist fan de iene alloy boppe de oare.
De tekening en materiaal spesifikaasje moatte noch fêststelle de fereaske eigenskippen. In krêftwearde fan in oare temperatuer of produktfoarm kin net gewoan wurde tawiisd oan it foarstelde profyl. Wêr't lassen omgiet, hearre ek ferbiningsûntwerp en de fereaske betingst nei it lassen by de evaluaasje; it identifisearjen fan in lasbere alloy is net itselde as it fêststellen fan prestaasjes fan klear-assemblage.
Aluminiumprofyl oerflak finishen tsjinje ferskate easken
Oerflak finish is apart fan seksje mjitkunde. Mill-finish materiaal hat gjin ekstra dekorative coating of anodisearre behanneling krigen. Oft dy betingst geskikt is hinget ôf fan uterlik en bleatstelling, wylst skildere, anodisearre of meganysk ôfmakke oerflakken biede ferskate manieren om te foldwaan oan de applikaasje eask.
Anodisearjen is in elektrogemyske behanneling dy't in oksidelaach ûntwikkelet yntegreare mei it aluminium oerflak. Poedercoating jildt droech poeder elektrostatysk en geneest it dan yn in coating, ynstee fan in oksidelaach te groeien fan it aluminium sels. De wurden "anodized" of "poeder coated" allinnich definiearje net alle relevante eigendom, en in kleur namme net fêstigje corrosie prestaasjes.
Foar anodisearre aluminium profilen, identifisearje de sichtbere gesichten, fereaske uterlik en tapassing finish spesifikaasje. In stekproef kin helpe iens oer uterlik, wylst in spesifisearre ynspeksje of test adressen in oare fraach. Noch in sulveren uterlik noch in finishlabel is bewiis foar in universele libbenslibben foar bûten.
Finishing krúst ek mei fit. Tafoege coating nimt romte yn op paringsflakken. Foar in close-fitting slot of sliding ynterface, de tekening moat oanjaan oft syn dimensional grinzen jilde foar of nei finish. It akseptearjen fan in uncoated monster allinich stelt net fêst dat de ôfmakke komponinten noch yninoar passe.
Aluminium Profile Ofmjittings en Tolerances Control Fit
Algemiene breedte en hichte binne mar in part fan de dimensionale definysje. Wall dikte, ynterne iepeningen, groove ôfmjittings, straightness, twist en cut lingte kin ek kontrolearje gearkomste. De Aluminium Extruders Ried beklammet dat tolerânsje easken moatte wurde ôfpraat foar de komponint; in inkele ferklearring lykas "precision extrusion" net ferfange definiearre grinzen.
Tink oan in represintative ûntwerpferoaring: de bûtenmjittingen bliuwe itselde, mar in muorre wurdt dikke nei binnen. De ynterne iepening wurdt lytser. As in mating ynfoegje is ûntwurpen om de oarspronklike iepening, it kin net mear passe ek al in bûten mjitting sjocht der korrekt. De wiziging feroaret ek de seksje, sadat it net allinich kin wurde beoardiele as in kosmetyske revyzje.
De tekening moat dêrom de funksjonele iepening en it tastiene berik identifisearje, tegearre mei de ôfmjittings fan it paringsdiel. Ynspeksje kin dan de funksje kontrolearje dy't kontrôles passe ynstee fan allinich de maklikste diminsje om te mjitten. Dit foarbyld ferklearret wêrom't it ferfangen fan in profyl mear fereasket dan oerienkomt mei de bûtenkant.
Wat moat in tekening en ûndersyk fan aluminiumprofyl omfetsje?
Begjin mei in seksjetekening en in koarte útlis fan wat it diel dwaan moat. Identifisearje syn revyzje en markearje de ôfmjittings dy't ferbiningen, klaringen of sichtbere oerflakken kontrolearje. Foar in besteande item, in diel oantsjutting en stekproef kin stypje identifikaasje, mar de eask noch moatte ûnderskiede nominale foarm fan de ôfmjittings dy't regearje fit.
Dan definiearje de levering poadium: lange extrusion, cut lingte of fabrisearre komponint. Omfetsje alloy en temperatuer, de finish, en alle fereaske gatten, pockets of ein operaasjes. Dit foarkomt dat in unmachined lingte en in foltôge komponint wurde behannele as lykweardige oanbiedingen. In definieare trochsneed, materiaal betingst, lingte, finish en kwantiteit jouwe de leveransier in dúdlike basis foar offerte.
Kwantiteit en ferpakking foltôgje it fersyk. Stel hoe't sichtbere oerflakken moatte wurde beskerme, en identifisearje alle ynspeksje as materiaal dokuminten nedich foar akseptaasje. In dimensionale rapport moat de krityske funksjes fan 'e tekening oanpakke; in materiaal rekord moat identifisearje de oantsjutte alloy en betingst. De offerte moat dúdlik meitsje hokker operaasjes, ferpakking en dokumintaasje binne opnommen, mei elke ôfwiking fan 'e eask eksplisyt neamd.
Diel jo applikaasje en spesifikaasje mei TOP METAL troch de profyl quotation inquiry. Wêr't in tekening noch yn ûntwikkeling is, beskriuw dan de paringskomponinten en beheiningen ynstee fan in profyl te selektearjen allinich om't de omtrek derfan fertroud liket.