

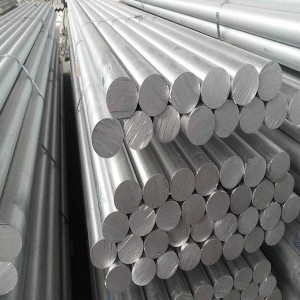
6061-T6 ແຖບອາລູມິນຽມ
ແຖບອາລູມິນຽມ 6061-T6 ທີ່ສາມາດປິ່ນປົວຄວາມຮ້ອນໄດ້ — ໂລຫະປະສົມທີ່ມີຄວາມຫຼາກຫຼາຍທີ່ສຸດສໍາລັບການເຄື່ອງຈັກ CNC. ມີຢູ່ໃນຮູບຊົງກົມ, ສີ່ຫຼ່ຽມ, ຮາບພຽງ, ແລະ hex. ເສັ້ນຜ່າສູນກາງ 5-500mm. ຄວາມແຮງ tensile 310 MPa.
ພາບລວມຂອງແຖບອາລູມິນຽມ 6061-T6
6061 ເປັນໂລຫະປະສົມອາລູມິນຽມທີ່ໃຊ້ກັນຫຼາຍທີ່ສຸດໃນໂລກ. ຄວາມນິຍົມຂອງມັນມາຈາກການດຸ່ນດ່ຽງພິເສດຂອງຄຸນສົມບັດກົນຈັກ, ຄວາມສາມາດໃນການເຮັດວຽກ, ແລະປະສິດທິພາບຄ່າໃຊ້ຈ່າຍທີ່ບໍ່ມີໂລຫະປະສົມອື່ນໆສາມາດຈັບຄູ່ກັນໄດ້ໃນຂອບເຂດກ້ວາງຂອງຄໍາຮ້ອງສະຫມັກດັ່ງກ່າວ.
ໄດ້ ອາລົມ T6 ສະຫນອງຄວາມເຂັ້ມແຂງທີ່ດີເລີດຫຼັງຈາກການແກ້ໄຂຄວາມຮ້ອນແລະອາຍຸທຽມ, ບັນລຸຄວາມເຂັ້ມແຂງ tensile ຂອງ 310 MPa ແລະຄວາມເຂັ້ມແຂງຜົນຜະລິດຂອງ 276 MPa. ນີ້ເຮັດໃຫ້ມັນເຫມາະສົມສໍາລັບອົງປະກອບໂຄງສ້າງທີ່ຕ້ອງຮັບຜິດຊອບການໂຫຼດທີ່ສໍາຄັນໃນຂະນະທີ່ຍັງມີນ້ໍາຫນັກເບົາ.
6061-T6 ແມ່ນ ທາງເລືອກທີ່ເຫມາະສົມສໍາລັບການເຄື່ອງຈັກ CNC, ອົງປະກອບໂຄງສ້າງ, ແລະໂຄງການວິສະວະກໍາທົ່ວໄປ. ມັນສະຫນອງການຕໍ່ຕ້ານ corrosion ທີ່ດີໃນບັນຍາກາດແລະສາມາດ anodized ພ້ອມທີ່ຈະປັບປຸງການປົກປ້ອງຫນ້າດິນແລະຄວາມງາມ. ບໍ່ເຫມືອນກັບໂລຫະປະສົມຊຸດ 7xxx ທີ່ມີຄວາມເຂັ້ມແຂງສູງ, 6061 ຮັກສາ ການເຊື່ອມໂລຫະທີ່ດີເລີດ ການນໍາໃຊ້ທັງສອງຂະບວນການ TIG ແລະ MIG, ເຮັດໃຫ້ມັນເປັນໂລຫະປະສົມທີ່ຕ້ອງການໃນເວລາທີ່ fabrication ກ່ຽວຂ້ອງກັບການດໍາເນີນງານເຂົ້າຮ່ວມ.
ພວກເຮົາສະຫນອງແຖບ 6061-T6 ໃນຮອບ, ສີ່ຫລ່ຽມ, ຮາບພຽງ, ແລະສີ່ຫລ່ຽມສີ່ຫລ່ຽມທີ່ມີເສັ້ນຜ່າສູນກາງຈາກ 5 ມມຫາ 500 ມມ. ວັດສະດຸທັງຫມົດແມ່ນຜະລິດຕາມມາດຕະຖານ ASTM B211 ແລະ AMS 4120 ດ້ວຍໃບຢັ້ງຢືນການທົດສອບໂຮງງານຢ່າງເຕັມທີ່ (EN 10204 3.1).
ອົງປະກອບທາງເຄມີຂອງອາລູມິນຽມ 6061
ອົງປະກອບທາງເຄມີ nominal ຕໍ່ ASTM B211 / AMS 4120. ຄ່າທັງຫມົດໃນອັດຕາສ່ວນນ້ໍາຫນັກ (%).
| ອົງປະກອບ | ສີ | ເຟ | Cu | ມ | ມກ | Cr | Zn | ຕິ | ອັນ |
|---|---|---|---|---|---|---|---|---|---|
| ເນື້ອໃນ (%) | 0.40 – 0.80 | ≤ 0.70 | 0.15 – 0.40 | ≤ 0.15 | 0.80 – 1.20 | 0.04 – 0.35 | ≤ 0.25 | ≤ 0.15 | ຍອດເງິນ |
ຄຸນສົມບັດກົນຈັກໂດຍ Temper
ຄຸນສົມບັດກົນຈັກທີ່ສໍາຄັນສໍາລັບແຖບອາລູມິນຽມ 6061 ໃນທົ່ວເງື່ອນໄຂທົ່ວໄປ.
| ອາລົມ | ຄວາມແຮງ tensile (MPa) | ຄວາມແຮງຂອງຜົນຜະລິດ (MPa) | ການຍືດຕົວ (%) | ຄວາມແຂງ (HB) |
|---|---|---|---|---|
| T6 | 310 | 276 | 12 | 95 |
| T651 | 310 | 276 | 10 | 95 |
| O (ປິດແລ້ວ) | 124 | 55 | 25 | — |
ຮູບຮ່າງ ແລະຂະໜາດທີ່ມີຢູ່
ແຖບອາລູມິນຽມ 6061-T6 ແມ່ນມີຢູ່ໃນສີ່ຮູບແບບມາດຕະຖານຂ້າມພາກເພື່ອໃຫ້ກົງກັບຄວາມຕ້ອງການຂອງໂຄງການຂອງທ່ານ.
ແຖບມົນ
ຄວາມຍາວ: 1000 - 6000 ມມ. ໂປໄຟທີ່ນິຍົມທີ່ສຸດສໍາລັບການຫັນ CNC, shafts, pins, ແລະຫຼັກຊັບເຄື່ອງຈັກທົ່ວໄປ.
Square Bar
ເຫມາະສໍາລັບການກອບໂຄງສ້າງ, ວົງເລັບ, mounts, ແລະ milling stock ທີ່ຕ້ອງການໃບຫນ້າອ້າງອິງແປ.
ແຖບແປ
ໃຊ້ສໍາລັບແຜ່ນຮອງ, ແຖບລົດເມ, ສາຍເຊື່ອມຕໍ່, ແລະຕັດໃນບ່ອນທີ່ຕ້ອງການຕັດຮູບສີ່ຫລ່ຽມ.
Hex Bar
ທີ່ສົມບູນແບບສໍາລັບອຸປະກອນເສີມ, fasteners, valve stems, ແລະອົງປະກອບທີ່ຕ້ອງການເລຂາຄະນິດ wrench-grip.
ຄູ່ມື CNC Machining ສໍາລັບ 6061-T6
6061-T6 ຖືກຈັດອັນດັບເປັນຫນຶ່ງໃນໂລຫະປະສົມອາລູມິນຽມທີ່ດີທີ່ສຸດສໍາລັບການເຄື່ອງຈັກ CNC. ນີ້ແມ່ນຄໍາແນະນໍາທີ່ສໍາຄັນສໍາລັບຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ.
6061-T6 ມີ ການຈັດອັນດັບເຄື່ອງຈັກທີ່ດີເລີດ, ເຮັດໃຫ້ມັນເປັນຫນຶ່ງໃນໂລຫະປະສົມອາລູມິນຽມ CNC ທີ່ເປັນມິດທີ່ສຸດທີ່ມີຢູ່. ອົງປະກອບທີ່ສົມດູນຂອງແມກນີຊຽມແລະຊິລິຄອນສ້າງຊິບທີ່ແຕກແຍກຢ່າງສະອາດ, ຫຼຸດຜ່ອນການສວມໃສ່ຂອງເຄື່ອງມືແລະປັບປຸງຄຸນນະພາບການສໍາເລັດຮູບຂອງພື້ນຜິວ.
ຄວາມໄວການຕັດ
ຄວາມໄວຫນ້າດິນທີ່ແນະນໍາ: 200 - 400 m / min ສໍາລັບເຄື່ອງມື carbide. ໃຊ້ 2-3 ໂຮງງານ flute end ສໍາລັບການຍົກຍ້າຍ chip ທີ່ດີທີ່ສຸດ. ຄວາມໄວສູງເຮັດໃຫ້ການສໍາເລັດຮູບທີ່ດີກວ່າ.
ອັດຕາອາຫານ
ປ້ອນຕໍ່ແຂ້ວ: 0.05 – 0.15 ມມ/ແຂ້ວ. ເລີ່ມຕົ້ນແບບອະນຸລັກແລະເພີ່ມຂຶ້ນໂດຍອີງໃສ່ຄວາມເຂັ້ມງວດຂອງການຕິດຕັ້ງຂອງທ່ານ. ການເຈາະເລິກອາດຈະຕ້ອງການອາຫານທີ່ຫຼຸດລົງ.
ເຄື່ອງເຮັດຄວາມເຢັນ
ໃຊ້ນໍ້າເຢັນ ຫຼື ຂີ້ຝຸ່ນເພື່ອປ້ອງກັນການສ້າງຂອບ (BUE). ນ້ຳເຢັນທີ່ລະລາຍໃນຄວາມເຂັ້ມຂຸ້ນ 6-8% ເຮັດວຽກໄດ້ດີ. ເຄື່ອງຈັກແຫ້ງແມ່ນເປັນໄປໄດ້ໃນການຕັດທີ່ອ່ອນກວ່າ.
ຄໍາແນະນໍາເຄື່ອງມື
ໃຊ້ເຄື່ອງມື carbide ແຫຼມທີ່ມີໃບຫນ້າ rake ຂັດ. ຫຼີກລ້ຽງການເຄື່ອງມືຈືດໆ — ພວກເຂົາເຈົ້າເຮັດໃຫ້ເກີດ burrs ແລະ chip gummy. ສໍາລັບການໃສ່ກະທູ້, ການໃສ່ຈຸດດຽວໃຫ້ຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ.
"6061-T6 ຖືກຈັດອັນດັບເປັນຫນຶ່ງຂອງໂລຫະປະສົມອາລູມິນຽມທີ່ດີທີ່ສຸດສໍາລັບການເຄື່ອງຈັກ CNC - ສະຫນອງການສ້າງຊິບທີ່ສະອາດ, ສໍາເລັດຮູບດ້ານທີ່ດີເລີດ, ແລະອາຍຸຂອງເຄື່ອງມືຍາວ."
ຄໍາຮ້ອງສະຫມັກສໍາລັບແຖບອາລູມິນຽມ 6061-T6
ຈາກພາກສ່ວນ CNC ທີ່ມີຄວາມແມ່ນຍໍາກັບກອບໂຄງສ້າງ, 6061-T6 ໃຫ້ບໍລິການອຸດສາຫະກໍາແລະການນໍາໃຊ້ທີ່ຫລາກຫລາຍ.


ອົງປະກອບເຄື່ອງຈັກ CNC
Jigs, fixtures, ແຜ່ນເຄື່ອງມື, ຊິ້ນສ່ວນຕົ້ນແບບ, ແລະອົງປະກອບການຜະລິດທີ່ມີຄວາມທົນທານແຫນ້ນແຫນ້ນແລະສໍາເລັດຮູບດ້ານທີ່ດີເລີດ.
ກອບໂຄງສ້າງ
Handrails, beams ສະຫນັບສະຫນູນ, ສະມາຊິກກອບ, ແລະປະກອບໂຄງສ້າງບ່ອນທີ່ weldability ແລະຄວາມເຂັ້ມແຂງປານກາງແມ່ນຕ້ອງການ.
ຊິ້ນສ່ວນລົດຍົນ
ເພົາຂັບ, ສ່ວນປະກອບຂອງລະງັບ, ວົງເລັບ, ແລະສ່ວນໂຄງສ້າງທີ່ມີນ້ຳໜັກເບົາສຳລັບການນຳໃຊ້ລົດຍົນ ແລະ ມໍເຕີສະປອດ.
ຮາດແວທະເລ
ອຸປະກອນເສີມເຮືອ, ເກີບແຕະ, ປະຕູຮົ້ວ, ແລະຮາດແວຂອງດາດຟ້າບ່ອນທີ່ຄວາມທົນທານຕໍ່ການກັດກ່ອນທີ່ດີໃນສະພາບແວດລ້ອມນ້ໍາເຄັມແມ່ນຈໍາເປັນ.
ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
ຄໍາຕອບຕໍ່ຄໍາຖາມທົ່ວໄປທີ່ສຸດກ່ຽວກັບແຖບອາລູມິນຽມ 6061-T6.