
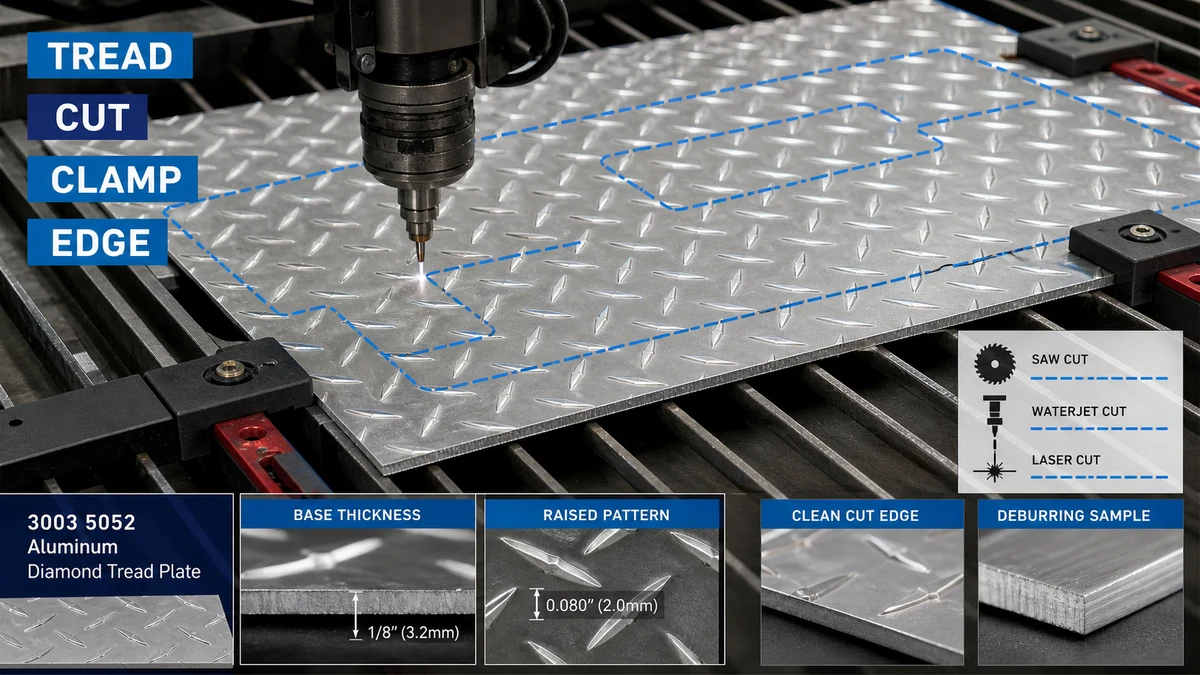
Производителите треба да го изберат методот на сечење од дебелината на основниот метал на листот, висината на подигнатиот шаблон, толеранцијата на рабовите, барањето за видливо лице, чувствителноста на топлина и свиткувањето низводно. Листот мора да биде целосно потпрен, да се стегне низ заштитените точки за контакт, да се исече со пробно одобрен процес и да се избриша без да се израмни шарата или да се оштети видливата површина.
Ова прашање е важно за производителите на метали, изведувачите на подови, производителите на кутии со алатки, конструкторите на каросеријата на возила, добавувачите на пристапни платформи и купувачите на индустриски панели. Пред да изберат процес, купувачите треба да го потврдат материјалот и достапните конфигурации преку категорија на производи од алуминиумски лимови и посветените опсег на листови од алуминиумски дијамантски шари.
Зошто алуминиумскиот лист со дијамант е потежок за сечење од рамен лим?
Дијамантскиот лист за шарите не претставува една униформа површина на алатот за сечење. Подигнатиот шаблон создава нерамномерен контакт, додека основната плоча ја носи структурната дебелина. Ако поставките на машината се засноваат на вкупната висина наместо дебелината на основата, производителот може да избере неправилно растојание на смолкнување, поставување на пилата, растојание за поддршка или дозволено свиткување.
| Променлива за сечење | Што треба да се потврди | Ризик ако се игнорира |
|---|---|---|
| Дебелина на основен метал | Дебелината се мери одделно од подигнатата шарка | Неправилен капацитет на машината, поставување на сечење и пресметки на кривина низводно |
| Висина и насока на моделот | Профил со подигнат модел, видливо лице и ориентација на готовиот дел | Срамнети со земја дијаманти, неконзистентен изглед или неправилна ориентација на панелот |
| Толеранција на рабовите | Потребна големина на сечењето, квадратура, точност на профилот и прифаќање на брус | Деловите не се вклопуваат при заварување, виткање, прицврстување или склопување |
| Површинска состојба | Финиш за мелница, декоративно лице, заштитна фолија и прифаќање на гребнатини | Траги од стегачот, изгорена фолија, контаминација или видливи оштетувања при ракување |
| Низводно процес | Виткање, тркалање, заварување, обложување, прицврстување или изложување на рабовите | Сечењето прифатливо како празно може да пропадне подоцна за време на формирањето или доработката |
Како треба фабрикаторите да ја мерат дебелината на основата и висината на моделот?
Дебелината на основата и вкупната висина на шаблонот треба да се евидентираат посебно. Подигнатите дијаманти се дел од геометријата на површината, а не замена за номиналната дебелина на основниот метал. За набавка, цртежите и RFQ треба да наведат која вредност на дебелина го контролира прифаќањето.
Корисна проверка за примање вклучува:
- Номинална дебелина на основен метал и дозволена толеранција
- Вкупни димензии и квадратура на листот
- Тип на шема, ориентација и видливо лице
- Плошност и локално лулање предизвикано од подигнатата шарка
- Површински гребнатини, дамки, оштетување на рабовите и состојба на заштитна фолија
- Идентификација на многу или пакет за следливост
Кога на купувачот му требаат повторени празни места, цртежот треба да дефинира и дали димензиите се мерат од исечениот раб, централната линија на шаблонот или друга контролирана референца. Ова го спречува добавувачот и производителот да користат различни методи на проверка.
Кој метод на сечење одговара на прави сечи, профили и тесни толеранции?
Точниот процес зависи од геометријата на делот, толеранцијата, волуменот, квалитетот на рабовите, чувствителноста на топлина и достапната опрема. Ниту еден метод на сечење не е автоматски најдобар за секој алуминиумски лим со дијамантски шари.
| Метод на сечење | Соодветна употреба | Главна контролна точка | Можно ограничување |
|---|---|---|---|
| Сечење на пила | Директни резови, повторени правоаголни празни места и вообичаена изработка | Целосна поддршка на листот, контролирана храна, заштитено стегање и проба на вистинската легура и дебелина | Вибрации, брусење на рабовите, гребење на површината или движење на шаблонот ако поддршката е слаба |
| Стрижење | Брзи директно сечење каде што е прифатлива ограничена деформација на рабовите и шарите | Дебелина на основата, клиренс, состојба на сечилото и ориентација на видливото лице | Може да се тркала, израмни или искриви шарата во близина на исечениот раб |
| Ласерско сечење | Комплексни профили или повторени форми каде што способноста на процесот и барањата за раб го оправдуваат тоа | Внесување топлина, компатибилност со заштитна фолија, обезбојување на рабовите, контаминација и пробно одобрување | Термичките ефекти или оштетувањето на филмот може да бидат неприфатливи за видливи или доле завршени делови |
| Воден млаз сечење | Комплексни профили каде ограничувачките термички ефекти се важни | Поддршка, контрола на вода и абразивни средства, состојба на рабовите, сушење и чистење по сечењето | Цената на процесот, влажното ракување и состојбата на рабовите мора да се проценат за проектот |
| Услуга на добавувачот, скратена во големина | Повторени празни места, извозни проекти и купувачи кои бараат помала внатрешна варијација за ракување | Одобрен цртеж, толеранција, насока на брусење, видливо лице, означување, пакување и проверка | Промените по производството може да бараат замена наместо локално сечење |
За подот отпорен на лизгање, скалите, платформите и индустриските панели, купувачите можат да прегледаат a дијамантски шари отпорен на лизгање алуминиумски лим конфигурација. Друга релевантна референца е алуминиумска карирана плоча опција. Точниот метод на сечење сепак треба да се одобри во однос на наведената легура, дебелина, шема и завршен дел.
Како треба да се поддржи и стега листот?
Нерамномерната потпора е честа причина за вибрации, брборења, неточни исеченици и сплескана шарка. Подигнатиот шаблон може да го направи листот карпа кога се потпира на мал број контактни точки. Затоа, поддршката треба да ја покрива работната површина и да остане стабилна во текот на сечењето.
Добрата практика за поддршка и стегање треба да вклучува:
- Чиста потпорна површина која не го гребе видливото лице
- Доволна поддршка од двете страни на сечењето за да се спречи движење или оштетување од паѓање
- Заштитени контактни точки на стегачот кои не ги дробат или полираат подигнатите дијаманти
- Стегањето позиционирано подалеку од крајната видлива област кога е можно
- Јасна идентификација на декоративното лице и насоката на моделот
- Ракување со планови за големи празни места, така што панелот не се витка по завршувањето на сечењето
Силата на стегање треба да го држи материјалот безбедно без да се користи шарата на шарата како точка на неконтролиран притисок. За повеќекратно производство, купувачот и производителот треба да одобрат аранжман за прицврстување или поддршка наместо да се потпираат на привремено сместување за секој лист.
Како може да се контролира топлината, брусењето и изобличувањето на рабовите?
Термичкото сечење и механичкото сечење создаваат различни ризици. Термичките процеси можат да влијаат на заштитната фолија, да го обезбојат работ или да воведат локално топлотно нарушување. Механичките процеси може да создадат брусење, валани рабови, траги или локално израмнување на шаблонот.
Прашања за контрола на топлина
- Дали е одобрена заштитната фолија за избраниот процес на сечење?
- Дали работ ќе остане видлив по склопувањето?
- Дали делот ќе биде заварен, обложен, анодизиран, споен или запечатен по сечењето?
- Дали купувачот дозволува локално обезбојување или бара визуелно чист раб?
- Како ќе се отстранат остатоците од филмот, контаминацијата, влагата или абразивните честички?
Burr и Edge-Finishing Прашања
- Која страна може да го носи брусот по сечењето?
- Дали работ е изложен на оператори, клиенти, пломби, кабли или други компоненти?
- Колку бришење е дозволено пред да се промени изгледот на шарата?
- Дали аглите мора да бидат заоблени, заоблени или заштитени?
- Дали завршната обработка на рабовите ќе ги промени конечните димензии или толеранцијата на монтирање?
Зошто мора да се планира насоката на шаблонот пред свиткување или склопување?
Насоката на шаблонот влијае на изгледот, одводот, ориентацијата на стисокот, усогласувањето на панелите и распоредот на изработката. Ако деловите се вгнездени само за да се максимизира приносот на материјалот, соседните панели може да покажат различни насоки на шарите по инсталацијата.
Пред сечењето, цртежот треба да идентификува:
- Видливото лице
- Потребната насока на шарите
- Линијата на свиткување и насоката на свиткување
- Области каде што шаблонот може да се израмни со алатки
- Линии за спојување помеѓу соседните панели
- Положби на сврзувачки елементи, заварување, шарки и рабови
Виткањето треба да се испроба на вистинскиот материјал бидејќи подигнатата шема го менува контактот на алатот. Купувачот треба да дефинира дали локалното израмнување на шаблонот во близина на свиокот е прифатливо и дали делот ќе се прегледа пред или по формирањето.
Што се случува во типичен редослед на индустриски чекор-панел?
Сценарио: Исечени и свиткани панели за шарите
Деловна позадина: Производител на опрема нарачува алуминиумски лист со дијамантски шари за пристапни чекори и отстранливи сервисни панели. Деловите бараат прави резови, неколку дупки, две свиоци и видлива површина за завршна обработка.
Проблем: Првата серија одговара на целокупните димензии, но неколку панели се лулаат за време на склопувањето, шарата во близина на исечените рабови е израмнета, а трагите од стегачот остануваат видливи по инсталацијата. Некои свиткани делови покажуваат и неконзистентна насока на шемата.
Причина: RFQ ја наведе вкупната дебелина и големината на листот, но не ја разликува дебелината на основата од висината на шаблонот. Исто така, го изостави видливото лице, насоката на брусите, ориентацијата на шаблонот, заштитата од стегање, плошноста по сечењето и прифатливата деформација на шемата во близина на свиоците.
Препорачано решение: Купувачот го ажурира цртежот за да ја идентификува дебелината на основата, насоката на шарата, завршените димензии, видливото лице, толеранцијата на сечењето, страната на брусење, линиите на свиткување и прифатливото локално израмнување. Репрезентативен прв артикл се сече и свиткува пред производството на големо. Добавувачот потоа пакува делови со цртање број и ориентација со заштитени сепаратори.
Вредност на одлуката на купувачот: Додадениот цртеж и контролата на првата статија го намалуваат сортирањето, преработката, неправилната инсталација и отфрлањето на површината. Точната споредба е трошокот по прифатен фабрикуван панел, не само цената по лист.
Кога е подобро да се купува материјал со сечење во големина отколку да се сечат целосни листови?
Купувањето полни листови може да биде соодветно кога производителот има стабилна опрема, флексибилни барања за гнездење и доволен капацитет за ракување. Снабдувањето до големина може да биде поекономично кога истите празни места се повторуваат, површината е многу видлива или ракувањето со извозот создава висок ризик од гребнатини и димензионални варијации.
| Опција за снабдување | Главна предност | Главен ризик | Најдобро одговара |
|---|---|---|---|
| Целосни листови | Максимална флексибилност за гнездење и промени во дизајнот | Повеќе внатрешно ракување, поставување на сечење, контрола на отпадот и ризик од површината | Фабрикатори со воспоставена способност за сечење и инспекција |
| Правоаголни празни места со исечени во големина | Намалено ракување и повторливи димензии на празни места | Грешките во цртањето влијаат на целосната серија | Повторени панели, чекори, капаци и компоненти на алатникот |
| Први артикли и производни делови со исечени профили | Помали разлики во внатрешните процеси и појасна одговорност на добавувачот | Потребни се целосни цртежи, записи за одобрување и контрола на промени | Комплексни профили, видливи делови и склопови контролирани од проектот |
Што треба да вклучува RFQ алуминиумски лист со дијамант?
Целосниот RFQ треба да им овозможи на добавувачите да го наведат истиот материјал, опсегот на сечење, инспекцијата и барањата за пакување. Купувачите треба да обезбедат:
- Примена, цртеж на готов дел, број на ревизија и количина
- Барање од легура и темперамент или барање добавувачот да предложи опција
- Дебелина на основен метал, големина на лист, шема на шарите и ориентација на шаблонот
- Видливо лице, барање за заштитна фолија и прифатлива состојба на површината
- Метод на сечење ако е фиксиран од купувачот или барања за изведба ако добавувачот може да го предложи процесот
- Готови димензии, толеранции, квадратура, точност на профилот и барања за дупки
- Насока на брус, завршница на рабовите, обработка на аголот и барања за изложени рабови
- Линии за свиткување, насока на свиткување, прифатливо израмнување на шаблонот и низводно заварување или обложување
- Количина на првата статија, метод на проверка, земање примероци, записи и процес на неусогласеност
- Обележување на парчиња, број на цртеж, ознаки за ориентација, преплетување, граници на палети, дестинација и Инкотерм
- MOQ, прогноза, цел на испорака и дали се дозволени делумни пратки
Најчесто поставувани прашања
Дали дебелината на листот со дијамантски шари треба да го вклучува подигнатиот модел?
RFQ треба да ја разликува дебелината на основниот метал од вкупната висина на шаблонот. Поставувањето на машината, пресметките на јачината, планирањето на свиокот и прифаќањето може да бидат неточни кога двете вредности се третираат како исто мерење.
Може ли алуминиумскиот лист со дијамантски шари да се сече со пила?
Да, сечењето со пила може да одговара на директно изработка на парчиња кога се испитуваат вистинската легура и дебелина. Стабилна потпора, заштитено стегање, контролирана храна, заштита на површината и проверка на брусите се неопходни.
Дали стрижењето ја оштетува дијамантската шема?
Стрижењето може да го деформира или израмни моделот во близина на исечениот раб. Дали тоа е прифатливо зависи од барањата за видливо лице, изложеноста на рабовите, толеранцијата и формирањето низводно. Треба да се одобри репрезентативно судење.
Дали заштитниот филм може да остане на листот за време на сечењето?
Само кога филмот е потврден како погоден за избраниот процес. Непознатиот филм може да изгори, да го загади работ, да ја зароби влагата, да создаде остатоци или да предизвика неприфатливо оштетување на површината.
Кога треба да се размислува за воден млаз или ласерско сечење?
Тие може да се земат предвид за сложени профили или построги барања за процесот. Купувачот треба да ја спореди чувствителноста на топлина, состојбата на рабовите, толеранцијата, чистењето, компатибилноста на филмот, волуменот и вкупните трошоци користејќи го вистинскиот материјал.
Дали насоката на брусење е важна?
Да. Насоката на брусење е важна кога работ е видлив, ракуван од оператори, поставен на друга компонента, обложен, запечатен или свиткан. Цртежот треба да ја идентификува дозволената страна на брус и условот за завршна обработка.
Кога е неопходна првата статија?
Првиот напис е вреден за нови цртежи, тесни толеранции, видливи површини, сложени профили, секундарно свиткување, барања за заштитен филм или повторено производство каде што едно поставување ќе се користи за целосна нарачка.
Побарајте преглед на листот за шари со исечена големина
За преглед специфичен за проектот, наведете ја легурата и темпераментот, дебелината на основата, големината на листот, шемата на шарите, завршениот цртеж, видливото лице, толеранцијата на сечењето, насоката на брусење, барањата за свиткување, количината, проверката, пакувањето, дестинацијата и распоредот за испорака преку страницата за понуда и технички преглед TOP METAL. Потоа, добавувачот може да ја прегледа достапноста на материјалот, изводливоста за намалување на големината, барањата за примероци, опсегот на обработка, инспекцијата, пакувањето за извоз, MOQ, времето на испорака и исклучувањата на понудата пред производството.
Побарајте понуда за алуминиумски лист со дијамантски шари со легура, темперамент, дебелина на основата, шема на шари, завршен цртеж, толеранција на сечење, видливо лице, виткање, проверка, пакување и детали за испорака потребни за споредлива понуда.