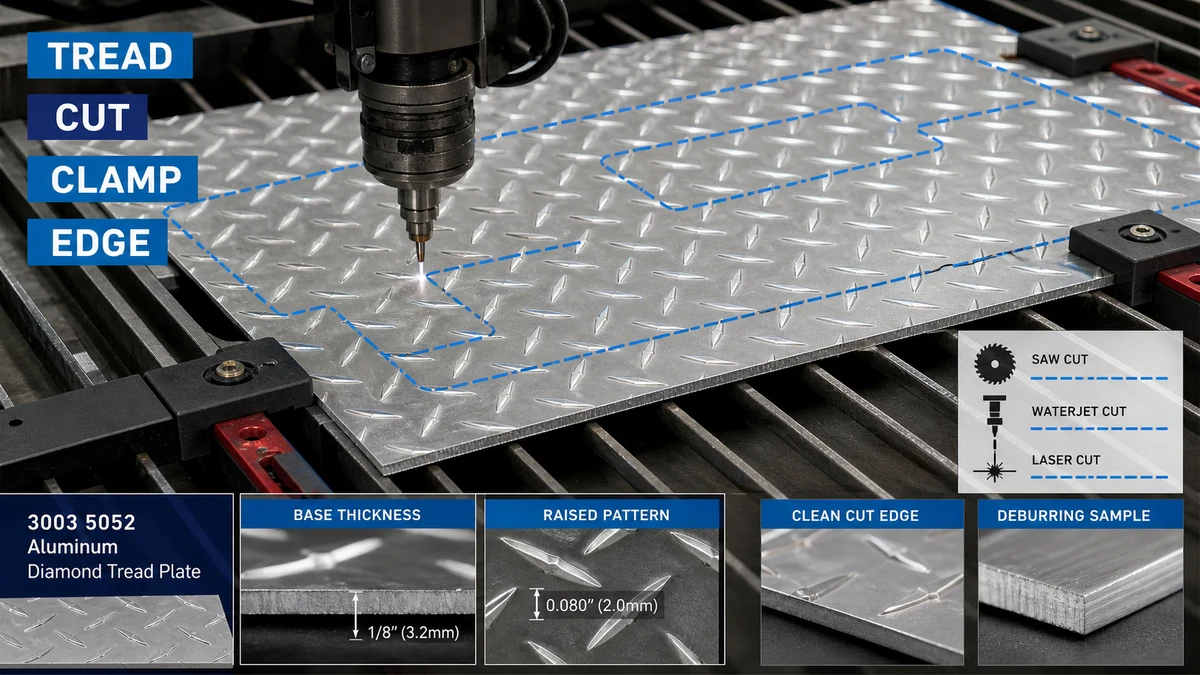
Producătorii ar trebui să aleagă metoda de tăiere din grosimea metalului de bază a tablei, înălțimea modelului înălțat, toleranța la margini, cerințele feței vizibile, sensibilitatea la căldură și îndoirea în aval. Foaia trebuie să fie pe deplin susținută, prinsă prin puncte de contact protejate, tăiată printr-un proces aprobat de probă și debavurată fără a aplatiza banda de rulare sau a deteriora suprafața vizibilă.
Această problemă este importantă pentru producătorii de metale, antreprenorii de podele, producătorii de cutii de scule, constructorii de caroserie de vehicule, furnizorii de platforme de acces și cumpărătorii de panouri industriale. Înainte de a selecta un proces, cumpărătorii ar trebui să confirme materialul și configurațiile disponibile prin intermediul categorie de produse din tablă de aluminiu și dedicată Gama de foi de rulare diamantate din aluminiu.
De ce foaia de aluminiu cu banda de rulare diamantată este mai greu de tăiat decât foaia plată?
Foaia de rulare cu diamante nu prezintă o suprafață uniformă sculei de tăiere. Modelul în relief creează un contact neuniform, în timp ce foaia de bază poartă grosimea structurală. Dacă setările mașinii se bazează pe înălțimea totală în loc de grosimea bazei, producătorul poate alege un joc incorect de forfecare, configurarea ferăstrăului, distanța dintre suport sau permisiunea de îndoire.
| Variabilă de tăiere | Ce trebuie confirmat | Risc dacă este ignorat |
|---|---|---|
| Grosimea metalului de bază | Grosimea măsurată separat de banda de rulare ridicată | Capacitate incorectă a mașinii, configurație de tăiere și calcule de îndoire în aval |
| Înălțimea și direcția modelului | Profil în relief, față vizibilă și orientare pe piesa finită | Diamante aplatizate, aspect inconsecvent sau orientare incorectă a panoului |
| Toleranță la margine | Dimensiunea de tăiere necesară, perpendicularitatea, precizia profilului și acceptarea bavurilor | Piesele nu se potrivesc în timpul sudării, îndoirii, fixării sau asamblarii |
| Starea suprafeței | Finisaj de freza, față decorativă, folie de protecție și acceptare la zgârieturi | Urme de prindere, peliculă arsă, contaminare sau deteriorare vizibilă la manipulare |
| Procesul din aval | Îndoirea, rularea, sudarea, acoperirea, fixarea sau expunerea marginilor | O tăietură acceptabilă ca semifabricat poate eșua mai târziu în timpul formării sau finisării |
Cum ar trebui producătorii să măsoare grosimea bazei și înălțimea modelului?
Grosimea bazei și înălțimea totală a modelului trebuie înregistrate separat. Diamantele în relief fac parte din geometria suprafeței, nu un substitut pentru grosimea nominală a metalului de bază. Pentru achiziții, desenele și RFQ-urile trebuie să precizeze care valoare de grosime controlează acceptarea.
Un control de primire util include:
- Grosimea nominală a metalului de bază și toleranța admisă
- Dimensiunile totale ale foii și perpendicularitatea
- Tipul modelului, orientarea și fața vizibilă
- Planeitate și balansare locală cauzate de banda de rulare ridicată
- Zgârieturile de suprafață, petele, deteriorarea marginilor și starea filmului protector
- Identificarea lotului sau pachetului pentru trasabilitate
Când cumpărătorul are nevoie de spații repetate, desenul ar trebui să definească, de asemenea, dacă dimensiunile sunt măsurate de la marginea tăiată, linia centrală a modelului sau o altă referință controlată. Acest lucru împiedică furnizorul și producătorul să utilizeze metode diferite de inspecție.
Ce metodă de tăiere se potrivește tăierilor drepte, profilelor și toleranțelor strânse?
Procesul corect depinde de geometria piesei, toleranță, volum, calitatea marginilor, sensibilitatea la căldură și echipamentul disponibil. Nicio metodă de tăiere nu este automat cea mai bună pentru fiecare foaie de aluminiu cu banda de rulare diamantată.
| Metoda de tăiere | Utilizare adecvată | Punct principal de control | Limitare posibilă |
|---|---|---|---|
| Tăiere cu ferăstrău | Tăieri drepte de magazin, semifabricate dreptunghiulare repetate și lucrări obișnuite de fabricație | Suport complet al foii, avans controlat, prindere protejată și testare a aliajului și a grosimii reale | Vibrații, bavuri la margini, zgârieturi la suprafață sau mișcare a modelului dacă suportul este slab |
| Tunderea | Tăieri drepte rapide unde deformarea limitată a muchiei și modelului este acceptabilă | Grosimea bazei, spațiul liber, starea lamei și orientarea feței vizibile | Poate rula, aplatiza sau distorsiona banda de rulare lângă marginea tăiată |
| Tăiere cu laser | Profile complexe sau forme repetate în care capacitatea de proces și cerințele de margine justifică acest lucru | Aportul de căldură, compatibilitatea cu filmul de protecție, decolorarea marginilor, contaminarea și aprobarea de probă | Efectele termice sau deteriorarea peliculei pot fi inacceptabile pentru piesele vizibile sau finisate în aval |
| Tăiere cu jet de apă | Profiluri complexe în care limitarea efectelor termice este importantă | Suport, controlul apei și abraziv, starea marginilor, uscare și curățare post-tăiare | Costul procesului, manipularea umedă și starea marginilor trebuie evaluate pentru proiect |
| Serviciu tăiat la dimensiunea furnizorului | Spații repetate, proiecte de export și cumpărători care caută variații mai mici în manipularea internă | Desenul aprobat, toleranța, direcția bavurilor, fața vizibilă, marcarea, ambalarea și inspecția | Modificările după producție pot necesita înlocuire mai degrabă decât tăierea locală |
Pentru podele, trepte, platforme și panouri industriale rezistente la alunecare, cumpărătorii pot consulta a tablă de aluminiu anti-alunecare cu banda de rulare diamantată configurație. O altă referință relevantă este placă din aluminiu în carouri opţiune. Metoda exactă de tăiere ar trebui totuși aprobată în raport cu aliajul, grosimea, modelul și piesa finită menționate.
Cum ar trebui să fie susținută și prinsă foaia?
Suportul neuniform este o cauză comună a vibrațiilor, zgomotului, tăierilor inexacte și a benzii de rulare aplatizate. Modelul înălțat poate face ca foaia să se stâncească atunci când se sprijină pe un număr mic de puncte de contact. Prin urmare, suportul trebuie să acopere zona de lucru și să rămână stabil pe toată durata tăierii.
O bună practică de sprijin și strângere ar trebui să includă:
- O suprafață de sprijin curată, care nu zgârie fața vizibilă
- Suport suficient pe ambele părți ale tăieturii pentru a preveni mișcarea sau deteriorarea căderii
- Puncte de contact ale clemelor protejate care nu zdrobesc sau lustruiesc diamantele ridicate
- Prindere poziționată departe de zona finală vizibilă atunci când este posibil
- Identificarea clară a feței decorative și a direcției modelului
- Planuri de manipulare pentru semifabricate mari, astfel încât panoul să nu se îndoaie după terminarea tăierii
Forța de prindere ar trebui să țină materialul în siguranță, fără a utiliza modelul benzii de rulare ca punct de presiune necontrolat. Pentru producția repetată, cumpărătorul și producătorul ar trebui să aprobe un dispozitiv de fixare sau un aranjament de susținere, mai degrabă decât să se bazeze pe amplasarea temporară pentru fiecare foaie.
Cum pot fi controlate căldura, bavurile și distorsiunile marginilor?
Tăierea termică și tăierea mecanică creează riscuri diferite. Procesele termice pot afecta filmul de protecție, pot decolora marginile sau pot introduce distorsiuni locale de căldură. Procesele mecanice pot crea bavuri, margini rulate, urme de vibrații sau aplatizarea locală a modelului.
Întrebări privind controlul căldurii
- Folia de protecție este aprobată pentru procesul de tăiere selectat?
- Marginea va rămâne vizibilă după asamblare?
- Piesa va fi sudată, acoperită, anodizată, lipită sau sigilată după tăiere?
- Cumpărătorul permite decolorarea locală sau necesită o margine curată vizual?
- Cum vor fi îndepărtate reziduurile de peliculă, contaminarea, umezeala sau particulele abrazive?
Întrebări de bavură și finisare a muchiei
- Ce parte poate transporta bavurile după tăiere?
- Este marginea expusă operatorilor, clienților, etanșărilor, cablurilor sau altor componente?
- Cât de mult debavurare este permisă înainte ca aspectul benzii de rulare să se schimbe?
- Colțurile trebuie să fie rotunjite, teșite sau protejate?
- Finisarea muchiei va modifica dimensiunile finale sau toleranța de montare?
De ce trebuie planificată direcția modelului înainte de îndoire sau asamblare?
Direcția modelului afectează aspectul, drenajul, orientarea prindere, potrivirea panoului și aspectul de fabricație. Dacă piesele sunt imbricate numai pentru a maximiza randamentul materialului, panourile adiacente pot prezenta direcții diferite ale benzii de rulare după instalare.
Înainte de tăiere, desenul trebuie să identifice:
- Fața vizibilă
- Direcția necesară a benzii de rulare
- Linia de îndoire și direcția de îndoire
- Zonele în care modelul poate fi aplatizat cu scule
- Liniile de îmbinare între panourile adiacente
- Pozițiile de fixare, sudură, balamale și margini
Îndoirea ar trebui să fie testată pe materialul real, deoarece modelul înălțat schimbă contactul sculei. Cumpărătorul trebuie să definească dacă aplatizarea locală a modelului în apropierea cotului este acceptabilă și dacă piesa va fi inspectată înainte sau după formare.
Ce se întâmplă într-o comandă tipică de panouri industriale în trepte?
Scenariu: Panouri de rulare tăiate și îndoite
Context de afaceri: Un producător de echipamente comandă tablă de aluminiu cu banda de rulare diamantată pentru treptele de acces și panourile de service detașabile. Piesele necesită tăieturi drepte, mai multe găuri, două coturi și o suprafață vizibilă de finisare.
Problema: Primul lot se potrivește cu dimensiunile generale, dar mai multe panouri se balansează în timpul asamblarii, banda de rulare din apropierea marginilor tăiate este aplatizată, iar semnele de prindere rămân vizibile după instalare. Unele părți îndoite arată, de asemenea, o direcție inconsecventă a modelului.
Cauza: RFQ a enumerat grosimea totală și dimensiunea foii, dar nu a distins grosimea bazei de înălțimea modelului. De asemenea, a omis fața vizibilă, direcția bavurilor, orientarea modelului, protecția la prindere, planeitatea după tăiere și deformarea acceptabilă a modelului lângă coturi.
Soluție recomandată: Cumpărătorul actualizează desenul pentru a identifica grosimea bazei, direcția benzii de rulare, dimensiunile finisate, fața vizibilă, toleranța de tăiere, latura bavurilor, liniile de îndoire și aplatizarea locală acceptabilă. Un prim articol reprezentativ este tăiat și îndoit înainte de producția în vrac. Furnizorul ambalează apoi piesele după numărul de desen și orientare cu separatoare protejate.
Valoarea deciziei cumpărătorului: Desenul adăugat și controlul primului articol reduc sortarea, reprelucrarea, instalarea incorectă și respingerea suprafeței. Comparația corectă este costul pe panou fabricat acceptat, nu doar prețul pe foaie.
Când este mai bine să cumpărați material tăiat la dimensiune decât să tăiați foi întregi?
Cumpărarea foilor întregi poate fi potrivită atunci când producătorul are echipamente stabile, cerințe flexibile de cuibărire și capacitate suficientă de manipulare. Furnizarea tăiate la dimensiune poate fi mai economică atunci când aceleași semifabricate se repetă, suprafața este foarte vizibilă sau manipularea exportului creează un risc ridicat de zgârieturi și variații dimensionale.
| Opțiune de aprovizionare | Avantajul principal | Riscul principal | Cel mai potrivit |
|---|---|---|---|
| Foi întregi | Flexibilitate maximă pentru imbricare și modificări de design | Mai multă manipulare internă, configurație de tăiere, control al deșeurilor și risc de suprafață | Producători cu capacități stabilite de tăiere și inspecție |
| Separatoare dreptunghiulare tăiate la dimensiune | Manipulare redusă și dimensiuni repetabile ale semifabricatului | Greșelile de desen afectează întregul lot | Panouri repetate, pași, capace și componente ale cutiei de instrumente |
| Primele articole și piese de producție tăiate în profil | Variație mai mică a proceselor interne și responsabilitate mai clară a furnizorului | Necesită desene complete, înregistrări de aprobare și controlul modificărilor | Profile complexe, piese vizibile și ansambluri controlate de proiect |
Ce ar trebui să includă un RFQ pentru o foaie de aluminiu cu banda de rulare diamantată?
Un RFQ complet ar trebui să permită furnizorilor să ofere aceleași cerințe de material, domeniu de tăiere, inspecție și ambalare. Cumpărătorii ar trebui să furnizeze:
- Aplicația, desenul piesei finite, numărul de revizuire și cantitatea
- Cerință de aliaj și temperatură sau o solicitare ca furnizorul să propună o opțiune
- Grosimea metalului de bază, dimensiunea foii, modelul benzii de rulare și orientarea modelului
- Față vizibilă, cerință de film de protecție și stare acceptabilă a suprafeței
- Metoda de tăiere dacă este stabilită de cumpărător sau cerințele de performanță dacă furnizorul poate propune procesul
- Dimensiunile finisate, toleranțele, perpendicularitatea, precizia profilului și cerințele pentru găuri
- Direcția bavurilor, finisarea marginilor, tratarea colțurilor și cerințele privind marginile expuse
- Linii de îndoire, direcție de îndoire, aplatizare acceptabilă a modelului și sudare sau acoperire în aval
- Cantitatea primului articol, metoda de inspecție, eșantionarea, înregistrările și procesul de neconformitate
- Marcarea piesei, numărul desenului, marcajele de orientare, intercalarea, limitele paleților, destinația și Incoterm
- MOQ, prognoză, ținta de livrare și dacă sunt permise expedieri parțiale
Întrebări frecvente
Grosimea benzii de rulare cu diamant ar trebui să includă modelul în relief?
RFQ ar trebui să distingă grosimea metalului de bază de înălțimea totală a modelului. Configurarea mașinii, calculele rezistenței, planificarea îndoirii și acceptarea pot fi incorecte atunci când cele două valori sunt tratate ca aceeași măsurătoare.
Foaia de aluminiu cu banda de rulare diamantată poate fi tăiată cu un ferăstrău?
Da, tăierea cu ferăstrău se potrivește tăierilor drepte de fabricație atunci când aliajul și grosimea reală sunt testate. Suport stabil, prindere protejată, avans controlat, protecția suprafeței și inspecția bavurilor sunt esențiale.
Forfecarea dăunează modelului de diamant?
Forfecarea poate deforma sau aplatiza modelul lângă marginea tăiată. Dacă acest lucru este acceptabil depinde de cerințele feței vizibile, de expunerea marginilor, de toleranță și de formarea în aval. Ar trebui aprobat un studiu reprezentativ.
Poate rămâne folie de protecție pe foaie în timpul tăierii?
Doar atunci când filmul este confirmat ca fiind potrivit pentru procesul selectat. Pelicula necunoscută poate arde, contamina marginea, poate capta umezeala, poate crea reziduuri sau poate produce daune inacceptabile ale suprafeței.
Când ar trebui luată în considerare tăierea cu jet de apă sau cu laser?
Acestea pot fi luate în considerare pentru profile complexe sau cerințe de proces mai stricte. Cumpărătorul ar trebui să compare sensibilitatea la căldură, starea marginilor, toleranța, curățarea, compatibilitatea filmului, volumul și costul total folosind materialul real.
Contează direcția bavurilor?
Da. Direcția bavurilor contează atunci când marginea este vizibilă, manipulată de operatori, montată pe o altă componentă, acoperită, etanșată sau îndoită. Desenul trebuie să identifice partea admisă a bavurilor și cerințele de finisare.
Când este necesar un prim articol?
Un prim articol este valoros pentru desene noi, toleranțe strânse, suprafețe vizibile, profile complexe, îndoire secundară, cerințe de peliculă protejată sau producție repetată, unde va fi folosită o singură configurație pentru întreaga comandă.
Solicitați o revizuire a foii de rulare tăiate la dimensiune
Pentru o revizuire specifică proiectului, furnizați aliajul și temperatură, grosimea bazei, dimensiunea foii, modelul benzii de rulare, desenul finit, fața vizibilă, toleranța de tăiere, direcția bavurilor, cerințele de îndoire, cantitatea, inspecția, ambalarea, destinația și programul de livrare prin pagina de cotație și revizuire tehnică TOP METAL. Furnizorul poate examina apoi disponibilitatea materialului, fezabilitatea tăierii la dimensiune, cerințele de eșantion, domeniul de procesare, inspecție, ambalare la export, MOQ, termenul de livrare și excluderile de cotație înainte de producție.
Solicitați o cotație de tablă de aluminiu cu banda de rulare diamantată cu aliajul, tempera, grosimea bazei, modelul benzii de rulare, desenul finit, toleranța de tăiere, fața vizibilă, îndoirea, inspecția, ambalarea și detaliile de livrare necesare pentru o ofertă comparabilă.