İmalatçılar kesme yöntemini sacın ana metal kalınlığı, yükseltilmiş desen yüksekliği, kenar toleransı, görünür yüz gereksinimi, ısı hassasiyeti ve aşağı yönde bükülme arasından seçmelidir. Levha tamamen desteklenmeli, korumalı temas noktalarından sıkıştırılmalı, deneme onaylı bir işlemle kesilmeli ve lastik sırtı düzleştirilmeden veya görünür yüzeye zarar verilmeden çapakları alınmalıdır.
Bu konu metal imalatçıları, döşeme yüklenicileri, alet kutusu imalatçıları, araç karoseri imalatçıları, erişim platformu tedarikçileri ve endüstriyel panel alıcıları için önemlidir. Bir prosesi seçmeden önce, alıcıların malzemeyi ve mevcut konfigürasyonları doğrulaması gerekir. alüminyum levha ürün kategorisi ve adanmış alüminyum elmas sırt sacı serisi.
Elmas Sırtı Alüminyum Levhanın Kesilmesi Neden Düz Levhaya Göre Daha Zordur?
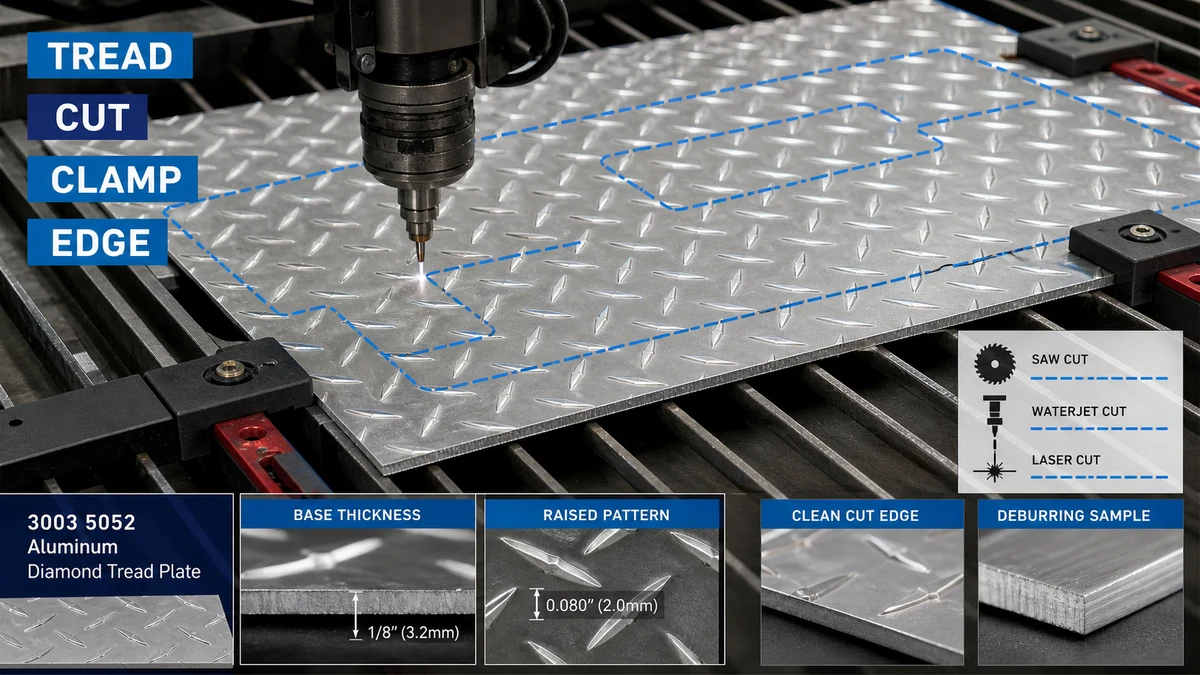
Elmas lastik sırtı, kesici takıma tek tip bir yüzey sunmaz. Yükseltilmiş desen eşit olmayan bir temas yaratırken taban tabakası yapısal kalınlığı taşır. Makine ayarları taban kalınlığı yerine toplam yüksekliğe göre yapılıyorsa imalatçı yanlış kesme açıklığı, testere kurulumu, destek aralığı veya bükme toleransını seçebilir.
| Kesme Değişkeni | Neyin Onaylanması Gerekiyor? | Göz ardı edilmesi durumunda risk |
|---|---|---|
| Ana metal kalınlığı | Kalınlık yükseltilmiş lastik sırtından ayrı olarak ölçülür | Yanlış makine kapasitesi, kesme kurulumu ve aşağı yönde bükme hesaplamaları |
| Desen yüksekliği ve yönü | Yükseltilmiş desen profili, görünür yüz ve bitmiş parçanın yönü | Düzleştirilmiş elmaslar, tutarsız görünüm veya yanlış panel yönü |
| Kenar toleransı | Gerekli kesim boyutu, karelik, profil doğruluğu ve çapak kabulü | Kaynak, bükme, sabitleme veya montaj sırasında parçalar uymuyor |
| Yüzey durumu | Frezelenmiş yüzey, dekoratif yüzey, koruyucu film ve çizik kabulü | Kelepçe izleri, yanmış film, kirlenme veya gözle görülür kullanım hasarı |
| Aşağı akış süreci | Bükme, haddeleme, kaynaklama, kaplama, sabitleme veya kenar açığa çıkarma | Boş olarak kabul edilebilir bir kesim, daha sonra şekillendirme veya bitirme sırasında başarısız olabilir |
İmalatçılar Taban Kalınlığını ve Desen Yüksekliğini Nasıl Ölçmeli?
Taban kalınlığı ve genel desen yüksekliği ayrı ayrı kaydedilmelidir. Yükseltilmiş elmaslar, nominal ana metal kalınlığının yerine geçmez, yüzey geometrisinin bir parçasıdır. Tedarik için çizimler ve teklif talepleri hangi kalınlık değerinin kabulü kontrol ettiğini belirtmelidir.
Yararlı bir teslim alma çeki şunları içerir:
- Nominal ana metal kalınlığı ve izin verilen tolerans
- Genel sayfa boyutları ve karelik
- Desen türü, yönlendirme ve görünen yüz
- Yükseltilmiş lastik sırtının neden olduğu düzlük ve yerel sallanma
- Yüzey çizikleri, lekeler, kenar hasarı ve koruyucu film durumu
- İzlenebilirlik için parti veya paket tanımlaması
Alıcının tekrarlanan boşluklara ihtiyacı olduğunda çizim ayrıca boyutların kesim kenarından mı, desenin merkez çizgisinden mi yoksa başka bir kontrollü referanstan mı ölçüldüğünü tanımlamalıdır. Bu, tedarikçinin ve imalatçının farklı muayene yöntemleri kullanmasının önüne geçer.
Hangi Kesim Yöntemi Düz Kesimlere, Profillere ve Dar Toleranslara Uygundur?
Doğru proses parça geometrisine, toleransa, hacme, kenar kalitesine, ısı hassasiyetine ve mevcut ekipmana bağlıdır. Her elmas kaplı alüminyum levha için tek bir kesme yöntemi otomatik olarak en iyi değildir.
| Kesme Yöntemi | Uygun Kullanım | Ana Kontrol Noktası | Olası Sınırlama |
|---|---|---|---|
| Testere kesme | Düz atölye kesimleri, tekrarlanan dikdörtgen boşluklar ve ortak imalat işleri | Tam tabaka desteği, kontrollü ilerleme, korumalı bağlama ve gerçek alaşım ve kalınlık üzerinde deneme | Destek zayıfsa titreşim, kenar çapaklanması, yüzey çizilmesi veya desen hareketi |
| Kesme | Sınırlı kenar ve desen deformasyonunun kabul edilebilir olduğu hızlı düz kesimler | Görünür yüzün taban kalınlığı, açıklığı, bıçağın durumu ve yönü | Kesilen kenarın yakınında lastik sırtı yuvarlanabilir, düzleşebilir veya bozulabilir |
| Lazer kesim | Proses kapasitesi ve kenar gerekliliklerinin gerektirdiği karmaşık profiller veya tekrarlanan şekiller | Isı girişi, koruyucu film uyumluluğu, kenar renginin solması, kirlenme ve deneme onayı | Görünür veya sonradan bitmiş parçalar için termal etkiler veya film hasarı kabul edilemez olabilir |
| Su jeti ile kesme | Termal etkilerin sınırlandırılmasının önemli olduğu karmaşık profiller | Destek, su ve aşındırıcı kontrolü, kenar durumu, kurutma ve kesim sonrası temizleme | Proje için proses maliyeti, ıslak yol tutuşu ve kenar durumu değerlendirilmelidir |
| Tedarikçinin boyuta göre kesme hizmeti | Tekrarlanan boşluklar, ihracat projeleri ve daha düşük dahili işlem çeşitliliği isteyen alıcılar | Onaylı çizim, tolerans, çapak yönü, görünür yüz, işaretleme, paketleme ve inceleme | Üretim sonrası değişiklikler yerel yeniden kesim yerine değiştirme gerektirebilir |
Kaymaya dayanıklı zemin kaplamaları, basamaklar, platformlar ve endüstriyel paneller için alıcılar elmas sırtı kaymaya karşı dayanıklı alüminyum levha konfigürasyon. Bir diğer ilgili referans ise alüminyum baklavalı levha seçenek. Kesin kesme yönteminin yine de teklif edilen alaşıma, kalınlığa, desene ve bitmiş parçaya göre onaylanması gerekir.
Sac Nasıl Desteklenmeli ve Sıkıştırılmalıdır?
Düzensiz destek, titreşimin, gevezeliğin, hatalı kesimlerin ve düzleşmenin yaygın bir nedenidir. Yükseltilmiş desen, az sayıda temas noktasına dayandığında levhayı kaya haline getirebilir. Bu nedenle destek çalışma alanını kapsamalı ve kesme işlemi boyunca sabit kalmalıdır.
İyi destek ve kenetleme uygulaması şunları içermelidir:
- Görünen yüzü çizmeyen temiz bir destek yüzeyi
- Hareketi veya düşme hasarını önlemek için kesimin her iki tarafında yeterli destek
- Yükseltilmiş elmasları ezmeyen veya parlatmayan korumalı kelepçe temas noktaları
- Mümkün olduğunda son görünür alandan uzağa konumlandırılmış kelepçeleme
- Dekoratif yüzün ve desen yönünün net bir şekilde tanımlanması
- Kesim tamamlandıktan sonra panelin bükülmemesi için büyük boşluklara yönelik taşıma planları
Sıkıştırma kuvveti, sırt desenini kontrolsüz bir basınç noktası olarak kullanmadan malzemeyi güvenli bir şekilde tutmalıdır. Tekrarlanan üretim için, alıcı ve imalatçı her tabakanın geçici olarak yerleştirilmesine güvenmek yerine bir fikstür veya destek düzenlemesini onaylamalıdır.
Isı, Çapak ve Kenar Bozulması Nasıl Kontrol Edilebilir?
Termal kesme ve mekanik kesme farklı riskler oluşturur. Termal işlemler koruyucu filmi etkileyebilir, kenarın rengini değiştirebilir veya yerel ısı bozulmasına neden olabilir. Mekanik işlemler çapak, yuvarlanmış kenarlar, çatırtı izleri veya desende yerel düzleşme oluşturabilir.
Isı Kontrolü Soruları
- Koruyucu film seçilen kesme işlemi için onaylanmış mı?
- Montajdan sonra kenar görünür kalacak mı?
- Parça kesildikten sonra kaynak yapılacak mı, kaplanacak mı, anotlanacak mı, yapıştırılacak mı veya mühürlenecek mi?
- Alıcı yerel renk bozulmasına izin veriyor mu yoksa görsel olarak temiz bir kenar mı istiyor?
- Film kalıntısı, kirlilik, nem veya aşındırıcı parçacıklar nasıl giderilecek?
Çapak ve Kenar Bitirme Soruları
- Kesimden sonra çapak hangi tarafa taşınabilir?
- Kenar operatörlere, müşterilere, contalara, kablolara veya diğer bileşenlere açık mı?
- Diş görünümü değişmeden önce ne kadar çapak alınmasına izin verilir?
- Köşeler yuvarlatılmalı mı, pahlanmalı mı yoksa korumalı mı?
- Kenar bitirme, son boyutları veya montaj toleransını değiştirir mi?
Büküm veya Montajdan Önce Neden Desen Yönü Planlanmalıdır?
Desen yönü görünümü, drenajı, kavrama yönünü, panel eşleşmesini ve üretim düzenini etkiler. Parçalar yalnızca malzeme verimini en üst düzeye çıkarmak için iç içe yerleştirilirse, bitişik paneller kurulumdan sonra farklı diş yönleri gösterebilir.
Kesmeden önce çizim şunları tanımlamalıdır:
- Görünen yüz
- Gerekli sırt yönü
- Bükme çizgisi ve bükme yönü
- Desenin aletle düzleştirilebileceği alanlar
- Bitişik paneller arasındaki bağlantı hatları
- Bağlantı elemanı, kaynak, menteşe ve kenar konumları
Yükseltilmiş desen alet temasını değiştirdiğinden bükme gerçek malzeme üzerinde denenmelidir. Alıcı, büküm yakınındaki yerel model düzleşmesinin kabul edilebilir olup olmadığını ve parçanın şekillendirmeden önce mi yoksa sonra mı inceleneceğini tanımlamalıdır.
Tipik Bir Endüstriyel Basamak Paneli Siparişinde Ne Olur?
Senaryo: Kesilmiş ve Bükülmüş Basamak Panelleri
İş Geçmişi: Bir ekipman üreticisi, erişim basamakları ve çıkarılabilir servis panelleri için elmas kaplı alüminyum levha sipariş ediyor. Parçalar düz kesimler, birkaç delik, iki büküm ve görünür bir frezeleme yüzeyi gerektirir.
Sorun: İlk parti genel boyutlara uyuyor ancak montaj sırasında birkaç panel sallanıyor, kesilmiş kenarların yakınındaki lastik sırtı düzleşiyor ve montajdan sonra kelepçe işaretleri görünür durumda kalıyor. Bazı bükülmüş parçalar da tutarsız desen yönü gösterir.
Sebep: Teklif talebi genel kalınlığı ve sayfa boyutunu listeledi ancak taban kalınlığını desen yüksekliğinden ayırmadı. Ayrıca görünür yüz, çapak yönü, desen yönü, sıkma koruması, kesme sonrası düzlük ve bükümlerin yakınında kabul edilebilir desen deformasyonu da göz ardı edildi.
Önerilen Çözüm: Alıcı, taban kalınlığını, diş yönünü, bitmiş boyutları, görünen yüzü, kesilme toleransını, çapak tarafını, bükülme çizgilerini ve kabul edilebilir yerel düzleştirmeyi tanımlamak için çizimi günceller. Temsili bir ilk ürün, toplu üretimden önce kesilir ve bükülür. Tedarikçi daha sonra parçaları çizim numarasına ve yönüne göre korumalı ayırıcılarla paketler.
Alıcı Karar Değeri: Eklenen çizim ve ilk ürün kontrolü, sıralamayı, yeniden çalışmayı, yanlış kurulumu ve yüzey reddini azaltır. Doğru karşılaştırma, yalnızca levha başına fiyat değil, kabul edilen fabrikasyon panel başına maliyettir.
Boyuta göre kesilmiş malzeme satın almak ne zaman tam sayfa kesmekten daha iyidir?
İmalatçının sabit ekipmanı, esnek yerleştirme gereksinimleri ve yeterli taşıma kapasitesi varsa, tam tabakaların satın alınması uygun olabilir. Aynı boşlukların tekrarlandığı, yüzeyin oldukça görünür olduğu veya ihracat işlemlerinin yüksek çizilme ve boyutsal değişiklik riski oluşturduğu durumlarda, boyuta göre kesilmiş tedarik daha ekonomik olabilir.
| Tedarik Seçeneği | Ana Avantaj | Ana Risk | En Uygun |
|---|---|---|---|
| Tam sayfalar | Yerleştirme ve tasarım değişiklikleri için maksimum esneklik | Daha fazla dahili kullanım, kesme kurulumu, hurda kontrolü ve yüzey riski | Yerleşik kesme ve inceleme kapasitesine sahip imalatçılar |
| Dikdörtgen boyuta göre kesilmiş boşluklar | Azaltılmış kullanım ve tekrarlanabilir boş boyutlar | Çizim hataları tüm partiyi etkiler | Tekrarlanan paneller, adımlar, kapaklar ve araç kutusu bileşenleri |
| Profil kesimli ilk ürünler ve üretim parçaları | Daha düşük dahili süreç değişkenliği ve daha net tedarikçi sorumluluğu | Eksiksiz çizimler, onay kayıtları ve değişiklik kontrolü gerektirir | Karmaşık profiller, görünür parçalar ve proje kontrollü montajlar |
Elmas Sırtı Alüminyum Levha RFQ Neleri İçermelidir?
Tam bir RFQ, tedarikçilerin aynı malzeme, kesim kapsamı, inceleme ve paketleme gerekliliklerini teklif etmelerine olanak sağlamalıdır. Alıcılar şunları sağlamalıdır:
- Uygulama, bitmiş parça çizimi, revizyon numarası ve miktarı
- Alaşım ve temper gereksinimi veya tedarikçinin bir seçenek önermesi talebi
- Ana metal kalınlığı, sac boyutu, sırt deseni ve desen yönü
- Görünür yüz, koruyucu film gereksinimi ve kabul edilebilir yüzey durumu
- Alıcı tarafından belirlenmişse kesme yöntemi veya tedarikçi süreci öneriyorsa performans gereksinimleri
- Bitmiş boyutlar, toleranslar, karelik, profil doğruluğu ve delik gereksinimleri
- Çapak yönü, kenar bitirme, köşe işleme ve açık kenar gereksinimleri
- Bükme çizgileri, bükme yönü, kabul edilebilir desen düzleştirme ve aşağı yönde kaynak veya kaplama
- Birinci ürün miktarı, muayene yöntemi, numune alma, kayıtlar ve uygunsuzluk süreci
- Parça işaretleme, çizim numarası, yönlendirme işaretleri, serpiştirme, palet sınırları, varış yeri ve Incoterm
- MOQ, tahmin, teslimat hedefi ve kısmi gönderilere izin verilip verilmediği
Sıkça Sorulan Sorular
Elmas lastik sırtı kalınlığı, yükseltilmiş deseni de içermeli mi?
RFQ, ana metal kalınlığını genel model yüksekliğinden ayırmalıdır. İki değer aynı ölçüm olarak ele alındığında makine kurulumu, mukavemet hesaplamaları, büküm planlaması ve kabulü yanlış olabilir.
Elmas kaplı alüminyum levha testereyle kesilebilir mi?
Evet, gerçek alaşım ve kalınlık denendiğinde testere kesimi düz imalat kesimlerine uygun olabilir. Stabil destek, korumalı bağlama, kontrollü ilerleme, yüzey koruması ve çapak denetimi çok önemlidir.
Kesme işlemi elmas desenine zarar verir mi?
Kesme, kesme kenarının yakınında deseni deforme edebilir veya düzleştirebilir. Bunun kabul edilebilir olup olmadığı görünür yüz gereksinimine, kenar görünümüne, toleransa ve aşağı yönde şekillendirmeye bağlıdır. Temsili bir deneme onaylanmalıdır.
Kesim sırasında koruyucu film sacın üzerinde kalabilir mi?
Yalnızca filmin seçilen işleme uygun olduğu onaylandığında. Bilinmeyen film yanabilir, kenarı kirletebilir, nemi hapsedebilir, kalıntı oluşturabilir veya kabul edilemez yüzey hasarı oluşturabilir.
Su jeti veya lazer kesim ne zaman düşünülmelidir?
Karmaşık profiller veya daha sıkı süreç gereksinimleri için düşünülebilirler. Alıcı, gerçek malzemeyi kullanarak ısı hassasiyetini, kenar durumunu, toleransı, temizliği, film uyumluluğunu, hacmi ve toplam maliyeti karşılaştırmalıdır.
Çapak yönü önemli mi?
Evet. Kenar görünür olduğunda, operatörler tarafından kullanıldığında, başka bir bileşene takıldığında, kaplandığında, kapatıldığında veya büküldüğünde çapak yönü önemlidir. Çizim izin verilen çapak tarafını ve bitirme gerekliliğini tanımlamalıdır.
İlk makale ne zaman gereklidir?
İlk ürün, yeni çizimler, dar toleranslar, görünür yüzeyler, karmaşık profiller, ikincil bükme, korumalı film gereksinimleri veya tüm sipariş için tek bir kurulumun kullanılacağı tekrarlanan üretimler için değerlidir.
Boyuta Göre Kesilmiş Sırt Sayfası İncelemesi İsteyin
Projeye özel bir inceleme için alaşımı ve temperi, taban kalınlığını, sac boyutunu, sırt desenini, bitmiş çizimi, görünür yüzü, kesme toleransını, çapak yönünü, bükme gerekliliklerini, miktarı, muayeneyi, paketlemeyi, varış yerini ve teslimat programını TOP METAL teklif ve teknik inceleme sayfası aracılığıyla sağlayın. Tedarikçi daha sonra üretimden önce malzeme kullanılabilirliğini, boyuta göre kesim fizibilitesini, numune gerekliliklerini, işleme kapsamını, denetimi, ihracat ambalajını, MOQ'u, teslim süresini ve hariç tutulan fiyat tekliflerini inceleyebilir.
Elmas kaplı alüminyum levha teklifi isteyin Karşılaştırılabilir bir teklif için gereken alaşım, temper, taban kalınlığı, sırt deseni, bitmiş çizim, kesme toleransı, görünür yüz, bükme, muayene, paketleme ve teslimat ayrıntılarıyla birlikte.