1/8-inç Alüminyum Levha Çatlamadan Nasıl Bükülür
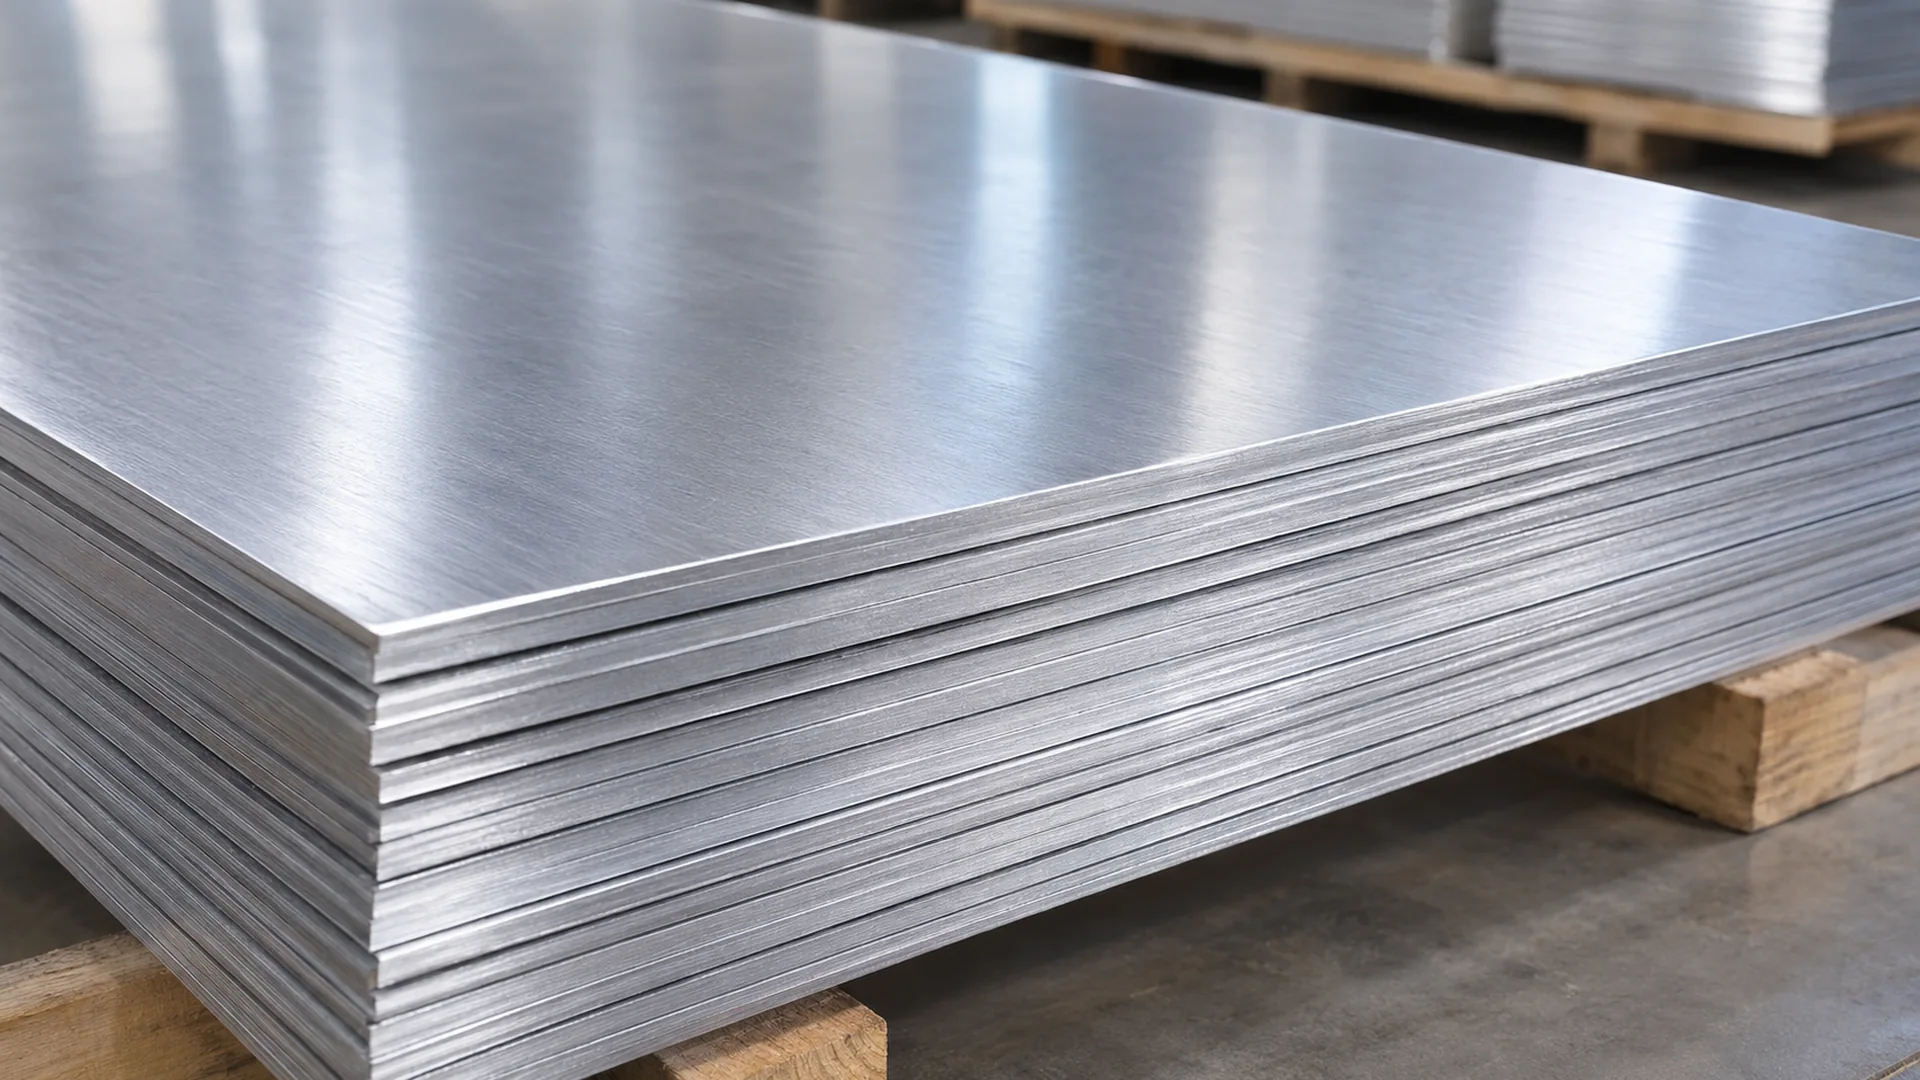
Evet, 1/8 inç (0,125 inç, 3,175 mm) alüminyum levha çatlamadan bükülebilir ancak kalınlık tek başına güvenli bir bükülme yarıçapı belirleyemez. Alaşım, temper, iç yarıçapta oluşan, haddeleme yönüne göre bükme çizgisi yönelimi, kesme kenarı kalitesi ve şekillendirme işleminin tümü sonucu etkiler. Zorlu 90 derecelik bir bükme için, bir imalatçı malzemenin tam durumunu tanımlamalı, belgelenen bükülebilirliğini amaçlanan geometriyle karşılaştırmalı, gerekli olanı üreten takımları seçmelidir. gerçek iç yarıçapı ve kurulumu temsili malzeme üzerinde kanıtlayın. Daha fazla baskı kuvveti uygulanarak daha sıkı bir bükme otomatik olarak elde edilemez.
TOP METAL, 3003 ve 5052'yi listeliyor alüminyum levha ürün seçenekleri. Listelenen materyaller, materyal araştırması için bir başlangıç noktası sağlar; her temper veya kalınlık için garantili bir bükülme yarıçapı oluşturmazlar.
1/8-inç Alüminyum Levhayı Çatlamadan Bükebilir misiniz?
1/8-İnç Levhayı İnce Alüminyum Levhadan Farklı Kılan Nedir?
1/8 inçlik bir sayfa 3,175 mm kalınlığındadır. Bükme sırasında bükümün dış yüzeyi gerilirken iç yüzeyi sıkıştırılır. Talep edilen deformasyon, tedarik edilen alaşımın ve temperin ilgili yönde karşılayabileceğini aştığında malzemenin çatlama olasılığı artar. Kritik geometri tek başına kalınlık değil, gerçek iç yarıçapa ve gerekli bükülme açısına göre kalınlıktır.
Örneğin, 1,5 mm'lik levhadan 3,175 mm'lik levhaya geçerken aynı 3 mm'lik yarıçapı korumak, bükümü kalınlığa göre çok daha sıkı hale getirir. Bu, her iki iş parçası da nominal olarak "alüminyum" olsa bile şekillendirme talebini değiştirir. Bu nedenle bir parçanın minimum iç yarıçapı malzemeye özel doğrulama gerektirir.
Bükmeden Önce Hangi Koşullar Kontrol Edilmelidir?
| Faktör | Neyi onaylamanız gerekiyor? | Neden önemli? |
|---|---|---|
| Alaşım | 3003, 5052, 6061 vb. | Farklı kompozisyon ve güçlendirme sistemleri |
| Öfke | O, H14, H32, T4, T6, uygun olduğu şekilde | Mukavemet ve süneklik farklıdır |
| Kalınlık | 3.175 mm nominal ve tolerans | Yarıçap-kalınlık oranını değiştirir |
| İç bükülme yarıçapı | Bitmiş parça gereksinimi | Bükülme şiddetini kontrol eder |
| Oryantasyon | Yuvarlanma yönüne göre bükülme çizgisi | Malzeme yönlülüğü çatlamayı etkileyebilir |
| Kenar kalitesi | Çapaklar, çentikler, kesik hasarı | Kusurlar çatlakları başlatabilir |
| Yöntem | Havayla bükme, dibe vurma ve diğer onaylanmış işlemler | Gerçek yarıçap ve yükleme sürece bağlıdır |
Hangi Alüminyum Alaşımlarının ve Temperlerin Bükülmesi Daha Kolaydır?
Genel Şekillendirme için 3003 Alüminyum Levha
3003, genellikle şekillendirilmiş metal levha parçalar için düşünülen, ısıl işlem görmeyen bir alüminyum-manganez alaşımıdır. Özellikleri öfkeye bağlıdır. Tavlanmış 3003-O genellikle işlenerek sertleştirilmiş alternatiflere göre daha zorlu şekillendirmeler için yararlı bir başlangıç noktasıdır, ancak bitmiş bileşen hala yeterli güce ve boyutsal stabiliteye ihtiyaç duyar. H14 ve H22 gibi temper tanımlamaları, özellik limitleri ve bükülme verileri gözden geçirilmeden kolayca değiştirilemez.
TOP METAL'ler 3003 sayfa listesi O ve çeşitli H temperlerini ürün seçenekleri olarak tanımlar. Alıcının, kategori listesinden stok çıkarımı yapmak yerine, gerçek bir sipariş için önerilen 3,175 mm kalınlık/pürüzlülük kombinasyonunu onaylaması gerekir.
Şekillendirilmiş Endüstriyel Parçalar için 5052 Alüminyum Levha
5052, korozyon direnci, mukavemet ve şekillendirme performansının önemli olduğu durumlarda kullanılan, ısıl işlem görmeyen bir alüminyum-magnezyum alaşımıdır. O, H32 ve H34 farklı koşulları tanımlamaktadır; İşlenerek sertleştirme yoluyla mukavemetin arttırılması genellikle şiddetli şekillendirme için mevcut genişliği azaltır. Cömert bir kıvrıma sahip bir 5052-H32 braketi, her ikisi de 1/8 inçlik stok olarak başlasa bile, 5052-H34'teki dar yarıçaplı bir bükülme ile aynı sorun değildir.
Bir mahfaza veya bükülmüş panel için 5052'yi seçmeden önce yalnızca bükülme yarıçapını değil aynı zamanda parçanın servis yüklerini, maruz kalma koşullarını, bitmiş flanş uzunluğunu ve mevcut takımları da inceleyin. Daha yumuşak bir kıvam şekillendirmeye yardımcı olabilir ancak yine de bitmiş parçanın gerekli gücünü karşılamalıdır.
6061-T6 Neden Bükülme Yarıçapına Daha Fazla Dikkat Gerektiriyor?
6061 ısıl işlem görebilen bir alüminyum alaşımıdır. T6 durumu, çözelti işlemi ve yapay yaşlandırma ile güçlendirilir ve genellikle dar virajlarda daha şekillendirilebilir bir duruma göre daha fazla dikkat gerektirir. Bu yapar değil 6061-T6 levhanın asla bükülemeyeceği anlamına gelir. Belirli bir bükümün işe yarayıp yaramayacağı belirtilen yarıçapa, malzeme yönüne, kalınlığa, işlem geçmişine ve kabul kriterine bağlıdır.
6061-T4, bir şekillendirme işlemi daha fazla serbestlik gerektirdiğinde değerlendirilebilir, ancak T6'nın T4 ile değiştirilmesi anlık bir değişiklik değildir: nihai mekanik özellik gereklilikleri ve sonraki işlemler tasarımcı ve imalatçı tarafından değerlendirilmelidir.
1/8 İnç Sac için Alaşım ve Temper Seçimi
| aday | Dikkate alma | Kullanmadan önce kontrol edin |
|---|---|---|
| 3003-O | Şekillendirme için değerlendirmeye değer tavlanmış durum | Nihai mukavemet ve bükülme gereksinimleri |
| 3003-H14 | Çalışmayla sertleştirilmiş durum | Yarıçap, yön ve uzama sınırları |
| 5052-H32 | Çeşitli gereksinimleri dengeleyen endüstriyel sac seçeneği | Gerçek büküm verileri ve yüzey/kenar kalitesi |
| 6061-T4 | İnceleme oluşturmanın alternatif koşulu | Nihai öfke ve özellik gereksinimleri |
| 6061-T6 | Sıkı virajlar özel inceleme gerektirir | Malzemeye özel yarıçap verileri ve deneme sonuçları |
Bu bir tarama tablosudur, minimum yarıçap veya garantili şekillendirilebilirlik sıralaması değildir.
Bükülme Yarıçapı 1/8 İnç Alüminyumda Çatlamayı Nasıl Etkiler?
İç Bükülme Yarıçapı Nedir?
İç bükülme yarıçapı, üzerindeki kavisli yarıçap anlamına gelir. oluşturulan parçanın iç yüzeyi. Zımba ucu yarıçapına veya kalıp açıklığına mutlaka eşit olması gerekmez. Özellikle havalı bükmede takımlama ve proses koşulları nihai yarıçapı etkiler. Çizimde bir iç yarıçap belirtiliyorsa, nominal alet etiketinin sonucu belirlediğini varsaymak yerine, şekillendirilen parçayı bu gereksinime göre inceleyin.
Bükülme Yarıçapı-Kalınlık Oranı Nasıl Hesaplanır?
Temel oran R/t = iç yarıçap ÷ sac kalınlığı içinde oluşturulmuş. 3,175 mm malzeme için:
| Örnek yarıçap içi | Kalınlık | R/t |
|---|---|---|
| 1,50 mm | 3.175mm | 0.47 |
| 3,00 mm | 3.175mm | 0.94 |
| 5,00 mm | 3.175mm | 1.57 |
| 6,35 mm | 3.175mm | 2.00 |
Bu şekiller yalnızca geometriyi göstermektedir. 3003, 5052, 6061 veya başka herhangi bir alaşım için güvenli minimum yarıçapı belirlemezler.
Neden Daha Büyük Bir Yarıçap Çatlama Riskini Azaltabilir?
Diğer her şey eşit olduğunda, oluşturulan yarıçapın arttırılması genellikle belirli bir açıdaki bir bükülmenin gerektirdiği dış yüzey gerilimini azaltır. Bu nedenle bir tasarımcı geniş bir virajda çok keskin bir köşeye göre daha fazla genişliğe sahip olabilir. Ancak sayısal bir R/t değeri alaşım, temper, kalınlık aralığı, bükülme yönü ve bükülme açısı için gerçek minimum yarıçap verilerinin yerini alamaz. Örneğin 90 derecelik bir viraj için yayınlanan bir öneri, 180 derecelik bir dönüş virajına değiştirilmeden aktarılmamalıdır.
Uygun Bir Bükülme Yarıçapı Nasıl Onaylanır?
Belirtilen alaşım ve temperle başlayın, nominal kalınlığı doğrulayın, açıyı ve yönü belirleyin, ilgili belgelenmiş bükme verilerine başvurun ve takımın üreteceği gerçek yarıçap üzerinde anlaşın. Malzeme verileri veya süreç kombinasyonu belirsizse, temsili örnekleri bükün ve üretimi yayınlamadan önce bunları proje kabul kriterlerine göre inceleyin. Bir deneme, farklı bir malzeme partisini, temperlemeyi veya kalıp konfigürasyonunu otomatik olarak nitelendiremez.
Tane Yönü Alüminyum Sac Bükmeyi Etkiler mi?
Alüminyum Levhada Yuvarlanma Yönü Nedir?
Haddeleme yönü, levhanın haddeleme sırasında hareket ettiği yönü ifade eder. İşleme geçmişi, alüminyumun yöne bağlı şekillendirme davranışını verebilir. Görünür yüzey çizgileri, özellikle fırçalama, son işlem veya boş kesim sonrasında bu yönü güvenilir şekilde tanımlamayabilir; Yönlendirmenin önemli olduğu durumlarda izlenebilir malzeme tanımlamasına güvenin.
Büküm Çizgisi Yönü Çatlamayı Nasıl Etkiler?
Birçok alüminyum levha koşulu, daha iyi bükülebilirlik gösterir. bükülme çizgisi haddeleme yönüne dik olarak uzanır paralel gittiği zamana göre daha fazladır, çünkü asıl çekme gerilimi bu durumda farklı bir malzeme yönü boyunca etki eder. Farkın büyüklüğü alaşıma ve tava bağlıdır; evrensel bir garanti değildir. Yayınlanan bir bükme tablosunun "boyuna" ve "enine" terimlerini nasıl tanımladığını her zaman kontrol edin; çünkü bu terimler bükme eksenini veya test numunesi yönelimini ifade edebilir.
Bir Teknik Resimde Büküm Yönünü Belirleme
Yakın yarıçaplı bir büküm için, seçilen şekillendirme kılavuzu gerektirdiğinde, malzeme haddeleme yönünü ve büküm çizgisi yönelimini boş düzende işaretleyin. Bu, yerleştirme verimini etkileyebilir: sayfa alanından tasarruf sağlayan bir düzen, kritik bükümü daha az tercih edilen bir yöne yerleştirebilir. Onaylanan yönlendirmeyi kesim sırasında şansa bırakmak yerine süreç planına kaydedin.
Abkant Pres ile 1/8 İnç Alüminyum Levha Nasıl Bükülür
Adım 1 — Alaşımı, Temperi ve Hedef Geometriyi Doğrulayın
Frezeyi veya satın alma kimliğini, nominal 3,175 mm kalınlığı, gerekli iç yarıçapı, bükme açısını, bükme çizgisi uzunluğunu, flanş boyutlarını ve geçme toleranslarını kontrol edin. Malzeme yalnızca "alüminyum" olarak tanımlanıyorsa kurulum zorlu bir üretim aşamasına hazır değildir. Minimum yarıçap önerisi uygulanmadan önce alaşım ve temper bilinmelidir.
Adım 2 — Bükme Yöntemini ve Aletleri Seçin
Hava bükmede, iş parçası V kalıbı tarafından desteklenir ve zımba, levhayı kalıba tamamen bastırmadan bükümü kontrol eder. Dipte farklı bir temas koşulu kullanılır. Hem zımba burnu hem de V açıklığı teması, yüklemeyi ve ulaşılabilir geometriyi etkiler, ancak hiçbiri tek başına bitmiş iç yarıçapı garanti etmez. Bir imalatçının, tüm 1/8 inçlik alüminyum için evrensel bir V-kalıp boyutu değil, sürece özel takım kılavuzu ve makine kapasitesi kontrolü kullanması gerekir.
Adım 3 — Sayfa Kenarlarını ve Yüzeyini Hazırlayın
Kesilen kenarları kesme çapakları, çentikler veya görünür çatlaklar açısından inceleyin. Uygun, kontrollü bir sonlandırma işlemi kullanarak zarar veren çapakları giderin ve kozmetik son işlemin önemli olduğu yüzey işaretlerini önleyin. Aksi takdirde kabul edilebilir bir bükme tasarımı, eğer bir kesme kusuru büküm kenarında bir gerilim yoğunlaşması yaratırsa yine de yerel olarak başarısız olabilir. Nitelik numuneleri ve üretim boşlukları arasındaki kenar işlemeyi tutarlı tutun.
Adım 4 — Temsili bir Deneme Bükmesi Gerçekleştirin
Amaçlanan üretim alaşımına, temperine, kalınlığına ve haddeleme yönüne uygun stok kullanın. Zımba ve kalıp tanımlamasını, şekillendirme yöntemini, bükme açısını, ölçülen iç yarıçapı, kenar hazırlığını ve görünür yüzey durumunu kaydedin. Temsili bir numune, boşaltma sonrasında herhangi bir açı değişikliğini de yakalamalıdır. İzole edilmiş başarılı bir kupon, daha sonraki her partinin aynı şekilde davranacağının kanıtı değil, süreç gelişimi için yararlı bir kanıttır.
Adım 5 — Bükülmeyi İnceleyin ve Süreci Ayarlayın
Dış büküm yüzeyini ve kenarları çatlaklara karşı inceleyin, ardından gerçek açıyı, yarıçapı, flanş konumunu ve yüzey işaretlerini kontrol edin. Çatlama meydana gelirse malzemenin durumunu, bükülme şiddetini, yönünü, kenar kalitesini ve takımları inceleyin. Sınırlayıcı faktörü belirlemeden baskı kuvvetini artırarak yanıt vermeyin. Parçanın çatlak olmadan yanlış açıya geri dönmesi durumunda bu, uygun proses telafisi ve boyut doğrulaması gerektiren farklı bir sorundur.
1/8-inç Alüminyum Levhayı Abkant Pres Olmadan Bükebilir misiniz?
Manuel veya Doğaçlama Yöntemler Ne Zaman Uygunsuzdur?
Sınırlı uzunlukta, düşük hassasiyetli işler bazen kontrollü alternatif ekipmanlarla oluşturulabilir, ancak geçici kenetleme veya kaldıraç kullanarak tanımlanmış bir yarıçapı ve tekrarlanabilir açıyı korumak zordur. Uzun büküm hatları, dar yarıçap gereklilikleri, üretim partileri ve görünür dış paneller, yeterli alet ve fikstür ihtiyacını artırmaktadır. Elle bükmeyi, belirli bir endüstriyel parça için nitelikli bir abkant pres işlemine eşdeğer olarak ele almayın.
Tekrarlanabilirlik Açısından Kontrollü Takımlama Neden Önemlidir?
Takım, büküm boyunca yükün ve desteğin nasıl uygulanacağını belirler. Boş konumun, desteğin ve kalıp geometrisinin kontrolü, ardışık parçalar arasındaki farkları azaltır ve arızaların teşhis edilmesini kolaylaştırır. Abkantsız bir yöntem seçmeden önce kabul edilebilir açıyı, yarıçapı, yüzey durumunu ve üretim miktarını tanımlayın; Yöntem bu koşulları kontrol edemiyorsa, incelemeyi sessizce gevşetmek yerine süreci değiştirin.
1/8 İnç Alüminyum Levha Bükme Sırasında Neden Çatlıyor?
Bir kusurun yeri ve şekli araştırmayı daraltabilir. Aşağıdaki örnekler tanılama istemleridir, belirli bir TOP METAL testinin veya müşteri vakasının kanıtı değildir.
| Gözlemlenen durum | Olası mekanizma | İlk önce kontrol edin |
|---|---|---|
| Dış yaydaki çatlaklar | Aşırı yerel çekme gerilimi | Alaşım/temper, yarıçap ve açı |
| Çatlak kesik kenarda başlar | Başlangıç noktası görevi gören çentik veya çapak | Kesim yöntemi ve kenar hazırlığı |
| Boşlukları döndürdükten sonra farklı sonuçlar | Yuvarlanma yönü anizotropisi | Bükülme çizgisi yönelimi |
| Boşaltma sonrasında açı açılır | Elastik geri yaylanma, mutlaka çatlama gerektirmez | Proses ve açı telafisi |
| Kırıksız görünür kalıp izleri | Takım teması ve yüzey işleme | Takım bitirme ve koruma |
| Bazı partiler başarısız olurken diğerleri geçiyor | Malzeme veya kurulum varyasyonu | İzlenebilirlik ve kaydedilen parametreler |
Virajın Dış Tarafında Çatlama
Dış yüzey çatlaması, çekme deformasyon talebinin yerel olarak çok şiddetli hale geldiğini gösteriyor. Karşılaştırın ölçülen Tasarıma göre oluşturulan yarıçapı belirleyin, ardından gerçek malzeme kıvamını ve yönünü doğrulayın. Pres kuvvetinin arttırılması açıyı tamamlayabilir ancak düşük sünekliği veya yetersiz yarıçapı onarmaz.
Kesik Kenarlarda Çatlama Başlatıldı
Geniş bükülme yüzeyi kabul edilebilir görünse bile küçük bir kenar çentiği ilk çatlak yeri olabilir. Kusurun kesilmiş bir kenarda mı yoksa lazerle kesilmiş bir kenarda mı başladığını, kenardaki çapakların alınıp alınmadığını ve deneme numunelerinin üretim ham parçalarıyla aynı şekilde hazırlanıp hazırlanmadığını kontrol edin.
Neden Geri Yayılma Çatlamayla Aynı Değildir?
Geri esneme, şekillendirme yükünün kaldırılmasından sonra elastik bir toparlanmadır. İstenilen açıdan açılan bir flanşta çatlak olmayabilir ancak yine de boyutsal inceleme başarısız olabilir. Tersine, yüzey çatlakları oluşurken bir parça nominal açıya ulaşabilir. Bunlar ayrı kabul kontrolleridir; Abkant pres programının her ikisine de hitap etmesi gerekiyor.
Tekrarlanan Bükme Arızaları Nasıl Araştırılır?
Bir değişiklik günlüğü tutun. Önce malzeme tanımlamasını ve parti kayıtlarını doğrulayın, ardından sac kalınlığını ve bitmiş yarıçapı ölçün. Bükülme yönünü, kesme kenarı hazırlığını ve takımlamayı karşılaştırın; Mümkün olan her anda kontrollü bir durumu değiştirin. Ayarlamalardan sonra temsili bir incelemeyi yeniden çalıştırın. İzlenebilir kurulum verileri olmadan başarılı bir ayarın yeniden üretilmesi imkansız olabilir.
Bükülmeden Önce 1/8 İnç Alüminyum Levhayı Isıtmanız Gerekir mi?
Isıtma Neden Evrensel Bir Çözüm Değildir?
Isıtma, alüminyumun işlenme koşullarını değiştirir; etkisi alaşıma, tava ve termal geçmişe bağlıdır. Yerel, kontrolsüz ısı, mukavemeti, kaplama durumunu ve boyutsal davranışı değiştirebilir. Yumuşatılmış bir tabakanın şekillendirilmesi daha kolay hale gelebilir ancak artık orijinal kıvamdan beklenen mekanik özellikleri karşılayamayabilir. Bu nedenle "tabakayı bükmeden önce ısıtın" çatlama için evrensel bir düzeltici eylem değildir.
Isı Destekli Şekillendirmeyi Kullanmadan Önce Nelerin Doğrulanması Gerekir?
Önerilen herhangi bir termal proses, malzemeye özel, kontrollü bir prosedüre ve gerekli nihai özelliklerin gözden geçirilmesine ihtiyaç duyar. Isıl işlemin veya eskitmenin onaylı üretim yolunun bir parçası olup olmadığını ve bitmiş parçanın nasıl test edileceğini, sıcaklık geçmişini doğrulayın. Belirli bir 6061-T6 veya 5052-H32 bileşeni için genel çevrimiçi tavsiyelerden alev sıcaklığı veya ısıtma süresi seçmeyin.
Alıcılar 1/8 İnç Alüminyum Sac Bükme Projeleri İçin Ne Belirtmeli?
Malzeme ve Boyut Gereksinimleri
Yararlı bir sorgulama, malzemeyi adlandırır ve sonraki imalatçının ne üretmesi gerektiğini açıklar. Aşağıdaki, garantili stok kataloğu veya bitmiş parça bükme hizmetleri vaadi değil, açıklayıcı bir kontrol listesidir:
| Gereksinim | Ne sağlanmalı |
|---|---|
| Alaşım ve öfke | İncelenmek üzere belirtilen not/koşul veya adaylar |
| Kalınlık | 0,125 inç (3,175 mm), toleranslı |
| Bükme geometrisi | Açı, bitmiş iç yarıçap, flanş boyutları |
| Yön | Kritikse büküm çizgisi yönelimi |
| Bitmiş parça | Çizim ve kabul kriterleri |
| Yüzey | Gerekli kaplama ve görünür taraf koşulu |
| miktar | Boş miktar ve boyut |
| İzlenebilirlik | Gerekiyorsa belirtilen malzeme belgeleri |
Üretim Öncesi Hangi Malzeme Bilgilerinin Doğrulanması Gerekir?
Malzeme tedariki ve alt imalat sorumluluklarını ayırın. Malzeme tedarikçisinden sipariş için alaşımı, temperi, boyutları, mevcut ürün formunu ve istenen belgeleri onaylaması istenebilir. İmalatçı, önerilen malzeme ve prosesin çizimin büküm ve yüzey gereksinimlerini karşılayıp karşılamadığını doğrulamalıdır. TOP METAL'in sitesinde alüminyum levha ve ebatlama seçenekleri açıklanmaktadır, ancak yayınlanan sayfalar TOP METAL'in bitmiş parça abkant bükümünü gerçekleştirdiğinin garantisi olarak okunmamalıdır. Malzeme gereksinimlerini TOP METAL teklif isteme sayfası Tedarik incelemesi için.
Sıkça Sorulan Sorular
1/8 inçlik alüminyum levha 90 dereceye kadar bükülebilir mi?
Evet, malzemenin durumu, bükülme yarıçapı, yön ve şekillendirme yönteminin uygun olması koşuluyla 90 derecelik bir bükme yapılabilir. Kalınlık tek başına minimum güvenli yarıçapı belirleyemez veya çatlaksız bir parçayı garanti edemez.
Hangi alüminyum alaşımının 1/8 inç kalınlıkta bükülmesi daha kolaydır?
Tavlanmış, daha şekillendirilebilir koşullar genellikle zorlu bükümler için dikkate alınmaya değerdir; 3003 ve uygun 5052 temperleri yaygın adaylardır. Yalnızca alaşım sıralaması kullanmak yerine gerçek alaşım/temperleme bükme verilerini gereken yarıçapla karşılaştırın.
1/8 inçlik alüminyum levha için hangi bükülme yarıçapını kullanmalıyım?
Evrensel bir sayısal yarıçap yoktur. Kalınlık, bükülme açısı ve yönelim için malzemeye ve sertliğe özel referansı kontrol edin ve ardından gerçek süreci doğrulayın. R/t hesaplaması tek başına izin verilen deformasyonu belirlemez.
6061-T6 alüminyum sac bükme esnasında çatlayabilir mi?
Evet. 6061-T6'daki sıkı bükümler, sertleştirilmiş durumu nedeniyle daha büyük çatlama riski oluşturabilir ancak bu, tüm bükmelerin imkansız olduğu anlamına gelmez. Önerilen yarıçapı, yönü ve kabul kriterlerini doğrulayın.
Alüminyum levhanın ısıtılması bükülme çatlaklarını önler mi?
Güvenilir değil. Kontrolsüz ısıtma, malzeme özelliklerini değiştirebilir ve parçanın istenilen sıcaklığın dışında kalmasına neden olabilir. Nitelikli, alaşıma özgü bir termal işlemi yalnızca bitmiş özellikler ve denetim planı desteklediğinde kullanın.
Sonuç olarak: 1/8 inçlik alüminyum levha için alaşımı ve temperi gerekli geometriyle eşleştirerek, gerçek bükülme yarıçapını ve yönünü kontrol ederek, kenarları hazırlayarak ve işlemi temsili örneklerle kanıtlayarak çatlamayı önleyin. Boşlukları tedarik ederken TOP METAL'leri inceleyin alüminyum levha aralığı ve imalattan önce kesin malzeme özelliklerini onaylayın.