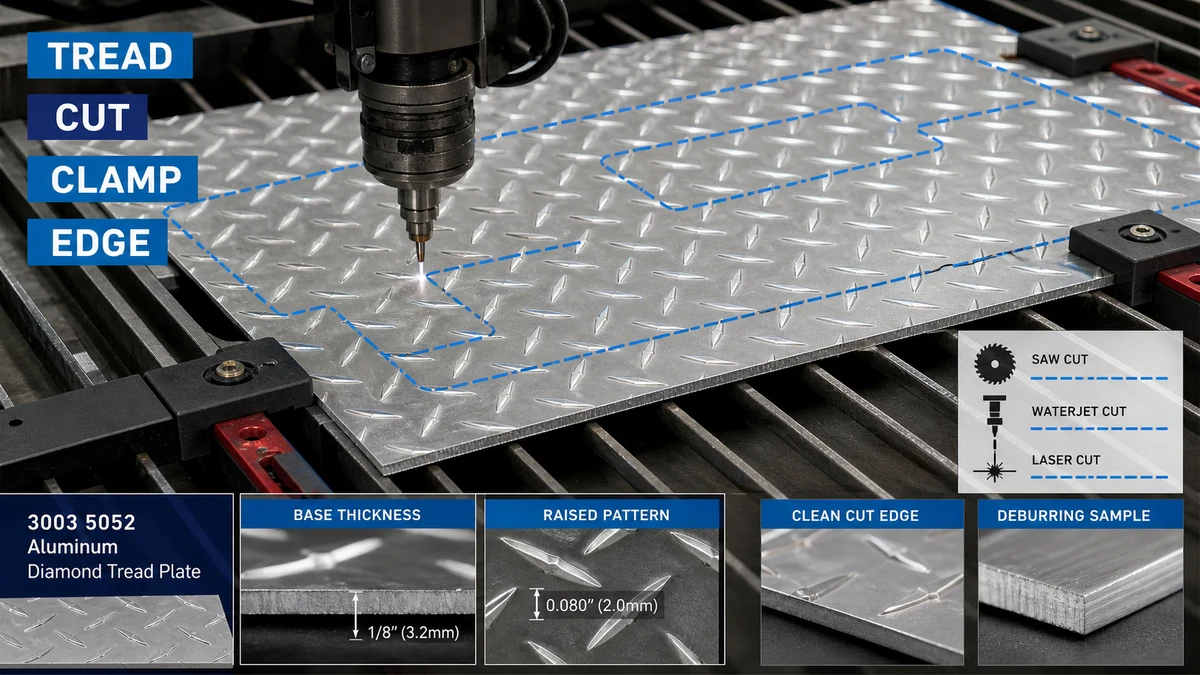
Výrobci by si měli vybrat způsob řezání z tloušťky základního kovu, výšky vyvýšeného vzoru, tolerance hrany, požadavku na viditelnou plochu, citlivosti na teplo a ohýbání po proudu. Plech musí být plně podepřen, upnut přes chráněné kontaktní body, řezán zkušebním postupem a zbaven otřepů, aniž by došlo ke zploštění běhounu nebo poškození viditelného povrchu.
Tato otázka je důležitá pro výrobce kovů, dodavatele podlah, výrobce boxů na nářadí, výrobce karoserií vozidel, dodavatele přístupových platforem a nákupčí průmyslových panelů. Před výběrem procesu by kupující měli potvrdit materiál a dostupné konfigurace prostřednictvím kategorie výrobků z hliníkových plechů a oddaný řada hliníkových diamantových běhounových plechů.
Proč je řezání hliníkového plechu s diamantovým běhounem těžší než u plochého plechu?
Diamantový běhoun nepředstavuje pro řezný nástroj jeden jednotný povrch. Vyvýšený vzor vytváří nerovnoměrný kontakt, zatímco základní deska nese strukturální tloušťku. Pokud jsou nastavení stroje založena na celkové výšce namísto tloušťky základny, může výrobce zvolit nesprávnou smykovou vůli, nastavení pily, rozteč podpěr nebo přídavek na ohyb.
| Variabilní řezání | Co musí být potvrzeno | Riziko, pokud je ignorováno |
|---|---|---|
| Tloušťka základního kovu | Tloušťka měřená odděleně od zvýšeného běhounu | Nesprávná kapacita stroje, nastavení řezání a výpočty ohybů po proudu |
| Výška a směr vzoru | Profil se zvýšeným vzorem, viditelná plocha a orientace na hotové součásti | Zploštělé diamanty, nekonzistentní vzhled nebo nesprávná orientace panelu |
| Tolerance hran | Požadovaná velikost řezu, pravoúhlost, přesnost profilu a přijatelnost otřepů | Díly nesedí během svařování, ohýbání, upevňování nebo montáže |
| Stav povrchu | Povrchová úprava frézováním, dekorativní povrch, ochranný film a odolnost proti poškrábání | Stopy po svorkách, spálený film, znečištění nebo viditelné poškození při manipulaci |
| Následný proces | Ohýbání, válcování, svařování, potahování, upevňování nebo odkrývání hran | Řez přijatelný jako polotovar může později během tvarování nebo dokončování selhat |
Jak by měli výrobci měřit tloušťku základny a výšku vzoru?
Tloušťka základny a celková výška vzoru by měly být zaznamenány samostatně. Vyvýšené diamanty jsou součástí povrchové geometrie, nenahrazují nominální tloušťku základního kovu. Pro nákup by měly výkresy a RFQ uvádět, která hodnota tloušťky řídí přijetí.
Užitečná kontrola příjmu zahrnuje:
- Jmenovitá tloušťka základního kovu a povolená tolerance
- Celkové rozměry plechu a pravoúhlost
- Typ vzoru, orientace a viditelná plocha
- Rovinnost a místní houpání způsobené zvýšeným běhounem
- Povrchové škrábance, skvrny, poškození hran a stav ochranného filmu
- Identifikace šarže nebo balení pro dohledatelnost
When the buyer needs repeated blanks, the drawing should also define whether dimensions are measured from the cut edge, the centerline of the pattern, or another controlled reference. To zabraňuje dodavateli a výrobci používat různé kontrolní metody.
Která metoda řezání vyhovuje přímým řezům, profilům a úzkým tolerancím?
Správný proces závisí na geometrii součásti, toleranci, objemu, kvalitě břitu, citlivosti na teplo a dostupném vybavení. Žádná metoda řezání není automaticky nejlepší pro každý hliníkový plech s diamantovým běhounem.
| Metoda řezání | Vhodné použití | Hlavní kontrolní bod | Možné omezení |
|---|---|---|---|
| Řezání pilou | Rovné dílenské řezy, opakované obdélníkové polotovary a běžné výrobní práce | Plná podpora plechu, řízený posuv, chráněné upnutí a zkouška na skutečné slitině a tloušťce | Vibrace, otřepy na hranách, poškrábání povrchu nebo pohyb vzoru, pokud je podpora špatná |
| Stříhání | Rychlé rovné řezy, kde je přípustná omezená deformace hran a vzoru | Tloušťka základny, vůle, stav čepele a orientace viditelné plochy | V blízkosti řezné hrany se může běhoun svinout, zploštit nebo zdeformovat |
| Řezání laserem | Složité profily nebo opakující se tvary tam, kde to odůvodňují procesní schopnosti a požadavky na hrany | Přívod tepla, kompatibilita s ochranným filmem, změna barvy hran, kontaminace a zkušební schválení | Tepelné efekty nebo poškození filmu mohou být nepřijatelné u viditelných nebo po proudu dokončených dílů |
| Řezání vodním paprskem | Komplexní profily, kde je důležité omezení tepelných účinků | Podpora, kontrola vody a abraziva, stav hran, sušení a čištění po řezání | Pro projekt musí být vyhodnoceny náklady na proces, manipulace za mokra a stav hran |
| Dodavatelská služba na míru | Opakované polotovary, exportní projekty a nákupčí hledající nižší vnitřní variace manipulace | Schválený výkres, tolerance, směr otřepů, viditelná plocha, značení, balení a kontrola | Změny po výrobě mohou vyžadovat výměnu spíše než místní přeřezávání |
U protiskluzových podlah, schůdků, plošin a průmyslových panelů si mohou kupující prohlédnout a diamantový protiskluzový hliníkový plech konfigurace. Další relevantní odkaz je hliníková kostkovaná deska volba. Přesná metoda řezání by měla být stále schválena podle uvedené slitiny, tloušťky, vzoru a hotové součásti.
Jak by měla být deska podepřena a upnuta?
Nerovnoměrná podpora je častou příčinou vibrací, chvění, nepřesných řezů a zploštělého běhounu. Vyvýšený vzor může způsobit, že se plech rozkývá, když spočívá na malém počtu kontaktních bodů. Podpěra by proto měla pokrývat pracovní plochu a zůstat stabilní po celou dobu řezání.
Dobrá praxe podpory a upínání by měla zahrnovat:
- Čistý nosný povrch, který nepoškrábe viditelnou plochu
- Dostatečná podpora na obou stranách střihu, aby se zabránilo poškození při pohybu nebo pádu
- Chráněné kontaktní body svěrek, které nedrtí ani neleští vyvýšené diamanty
- Pokud je to možné, umístěte upínání mimo konečnou viditelnou oblast
- Jasná identifikace dekorativní plochy a směru vzoru
- Manipulační plány pro velké polotovary, aby se panel po dokončení řezu neohýbal
Upínací síla by měla materiál bezpečně držet bez použití dezénu jako nekontrolovaného tlakového bodu. For repeated production, the buyer and fabricator should approve a fixture or support arrangement rather than relying on temporary placement for every sheet.
Jak lze kontrolovat teplo, otřepy a zkreslení hran?
Tepelné řezání a mechanické řezání představují různá rizika. Tepelné procesy mohou ovlivnit ochranný film, změnit barvu okraje nebo způsobit místní tepelné zkreslení. Mechanické procesy mohou vytvářet otřepy, válcované hrany, stopy po chvění nebo místní zploštění vzoru.
Otázky týkající se regulace tepla
- Je ochranná fólie schválena pro zvolený proces řezání?
- Zůstane hrana po sestavení viditelná?
- Bude součást po řezání svařena, potažena, eloxována, lepena nebo utěsněna?
- Umožňuje kupující místní zabarvení nebo požaduje vizuálně čistý okraj?
- Jak budou odstraněny zbytky filmu, kontaminace, vlhkost nebo abrazivní částice?
Otázky týkající se otřepů a hran
- Která strana může nést otřepy po řezání?
- Je okraj vystaven operátorům, zákazníkům, těsněním, kabelům nebo jiným součástem?
- Kolik odjehlování je povoleno, než se změní vzhled běhounu?
- Musí být rohy zaoblené, zkosené nebo chráněné?
- Změní dokončování hran konečné rozměry nebo toleranci lícování?
Proč musí být směr vzoru naplánován před ohýbáním nebo montáží?
Směr vzoru ovlivňuje vzhled, odvodnění, orientaci uchopení, přizpůsobení panelů a rozvržení výroby. Pokud jsou díly vnořené pouze za účelem maximalizace výtěžnosti materiálu, mohou sousední panely po instalaci vykazovat různé směry běhounu.
Před řezáním by měl výkres identifikovat:
- Viditelná tvář
- Požadovaný směr běhounu
- Linie ohybu a směr ohybu
- Oblasti, kde může být vzor zploštěn pomocí nástrojů
- Spoje mezi sousedními panely
- Pozice spojovacího prvku, svaru, závěsu a okraje
Ohýbání by se mělo vyzkoušet na skutečném materiálu, protože vyvýšený vzor mění kontakt nástroje. Kupující by měl definovat, zda je přijatelné místní zploštění vzoru v blízkosti ohybu a zda bude součást zkontrolována před nebo po tváření.
Co se stane v typickém průmyslovém pořadí stupňovitých panelů?
scénář: Řezané a ohýbané panely běhounu
Obchodní zázemí: Výrobce zařízení objednává hliníkový plech s diamantovým běhounem pro přístupové schůdky a odnímatelné servisní panely. Díly vyžadují rovné řezy, několik otvorů, dva ohyby a viditelný povrch frézování.
Problém: První várka odpovídá celkovým rozměrům, ale několik panelů se během montáže kývá, běhoun v blízkosti střižených hran je zploštělý a po instalaci zůstávají viditelné značky svorek. Některé ohnuté části také vykazují nekonzistentní směr vzoru.
Příčina: RFQ uváděla celkovou tloušťku a velikost listu, ale nerozlišovala základní tloušťku od výšky vzoru. Rovněž vynechal viditelnou plochu, směr otřepů, orientaci vzoru, ochranu proti upnutí, rovinnost po řezání a přijatelnou deformaci vzoru v blízkosti ohybů.
Doporučené řešení: Kupující aktualizuje výkres, aby identifikoval tloušťku základny, směr běhounu, hotové rozměry, viditelnou plochu, toleranci řezu, stranu otřepů, ohybové linie a přijatelné místní zploštění. Reprezentativní první výrobek je řezán a ohýbán před hromadnou výrobou. Dodavatel pak zabalí díly podle čísla výkresu a orientace s chráněnými separátory.
Hodnota rozhodnutí kupujícího: Přidaná kontrola kreslení a prvního artiklu snižuje třídění, přepracování, nesprávnou instalaci a vyřazování povrchu. Správné srovnání je cena za přijatý vyrobený panel, nejen cena za list.
Kdy je nákup materiálu nařezaného na velikost lepší než řezání celých archů?
Nákup celých plechů může být vhodný, pokud má výrobce stabilní vybavení, flexibilní požadavky na vkládání a dostatečnou manipulační kapacitu. Dodávka na míru může být ekonomičtější, když se stejné polotovary opakují, povrch je dobře viditelný nebo manipulace s exportem vytváří vysoké riziko poškrábání a rozměrových odchylek.
| Možnost dodávky | Hlavní výhoda | Hlavní riziko | Nejlepší fit |
|---|---|---|---|
| Plné listy | Maximální flexibilita pro vnořování a změny designu | Více vnitřní manipulace, nastavení řezání, kontrola zmetkovitosti a riziko povrchu | Výrobci se zavedenou schopností řezání a kontroly |
| Obdélníkové přířezy nařezané na velikost | Snížená manipulace a opakovatelné rozměry polotovaru | Chyby ve výkresu ovlivňují celou dávku | Opakované panely, kroky, kryty a součásti sady nástrojů |
| Profilově řezané první články a výrobní díly | Menší variace interních procesů a jasnější odpovědnost dodavatele | Vyžaduje kompletní výkresy, záznamy o schválení a kontrolu změn | Složité profily, viditelné díly a projektem řízené sestavy |
Co by měl obsahovat hliníkový plech s diamantovým běhounem?
Kompletní RFQ by mělo dodavatelům umožnit nabízet stejný materiál, rozsah řezání, kontrolu a požadavky na balení. Kupující by měli poskytnout:
- Aplikace, výkres hotového dílu, číslo revize a množství
- Požadavek na slitinu a temperování nebo požadavek na dodavatele, aby navrhl možnost
- Tloušťka základního kovu, velikost plechu, vzorek běhounu a orientace vzorku
- Viditelná tvář, požadavek na ochrannou fólii a přijatelný stav povrchu
- Metoda řezání, pokud je stanovena kupujícím, nebo požadavky na výkon, pokud dodavatel může navrhnout proces
- Hotové rozměry, tolerance, pravoúhlost, přesnost profilu a požadavky na otvory
- Směr otřepů, povrchová úprava hran, úprava rohů a požadavky na odkryté hrany
- Ohybové linie, směr ohybu, přijatelné zploštění vzoru a následné svařování nebo povlakování
- Množství prvního artiklu, metoda kontroly, vzorkování, záznamy a proces neshody
- Označení kusů, číslo výkresu, orientační značky, prokládání, limity palet, místo určení a Incoterm
- MOQ, předpověď, cíl doručení a zda jsou povoleny částečné dodávky
Často kladené otázky
Měla by tloušťka diamantového běhounu zahrnovat zvýšený vzorek?
RFQ by měla rozlišovat tloušťku základního kovu od celkové výšky vzoru. Nastavení stroje, pevnostní výpočty, plánování ohybu a akceptace mohou být nesprávné, pokud jsou tyto dvě hodnoty považovány za stejné měření.
Lze hliníkový plech s diamantovým běhounem řezat pilou?
Ano, řezání pilou může vyhovovat přímým výrobním řezům, když se zkouší skutečná slitina a tloušťka. Stabilní podpora, chráněné upnutí, řízený posuv, ochrana povrchu a kontrola otřepů jsou zásadní.
Poškozuje stříhání diamantový vzor?
Stříhání může deformovat nebo zploštit vzor poblíž řezné hrany. Zda je to přijatelné, závisí na požadavcích na viditelnou plochu, expozici hran, toleranci a následném tvarování. Měl by být schválen reprezentativní pokus.
Může při řezání na plechu zůstat ochranná fólie?
Teprve když je fólie potvrzena jako vhodná pro zvolený proces. Neznámý film se může spálit, kontaminovat okraj, zachytit vlhkost, vytvořit zbytky nebo způsobit nepřijatelné poškození povrchu.
Kdy je třeba zvážit řezání vodním paprskem nebo laserem?
Mohou být zvažovány pro složité profily nebo přísnější požadavky na proces. Kupující by měl porovnat tepelnou citlivost, stav hran, toleranci, čištění, kompatibilitu filmu, objem a celkové náklady pomocí skutečného materiálu.
Záleží na směru otřepů?
Ano. Na směru otřepů záleží, když je hrana viditelná, manipuluje s ní obsluha, přiléhá k jiné součásti, je potažena, utěsněna nebo ohnutá. Na výkresu by měla být uvedena povolená strana otřepu a požadavek na konečnou úpravu.
Kdy je nutný první článek?
První článek je cenný pro nové výkresy, úzké tolerance, viditelné povrchy, složité profily, sekundární ohýbání, požadavky na chráněnou fólii nebo opakovanou výrobu, kde se pro celou zakázku použije jedno nastavení.
Vyžádejte si kontrolu běhounu na míru
Pro kontrolu konkrétního projektu uveďte slitinu a temperaci, tloušťku základny, velikost plechu, vzorek běhounu, hotový výkres, viditelnou plochu, toleranci řezání, směr otřepů, požadavky na ohýbání, množství, kontrolu, balení, místo určení a harmonogram dodávek prostřednictvím stránky nabídky TOP METAL a technické kontroly. Dodavatel pak může zkontrolovat dostupnost materiálu, proveditelnost řezu na velikost, požadavky na vzorky, rozsah zpracování, kontrolu, exportní balení, MOQ, dodací lhůtu a vyloučení cenových nabídek před výrobou.
Vyžádejte si cenovou nabídku hliníkového plechu s diamantovým běhounem se slitinou, temperováním, základní tloušťkou, dezénem běhounu, hotovým výkresem, řeznou tolerancí, viditelným čelem, ohýbáním, kontrolou, balením a dodacími detaily požadovanými pro srovnatelnou nabídku.