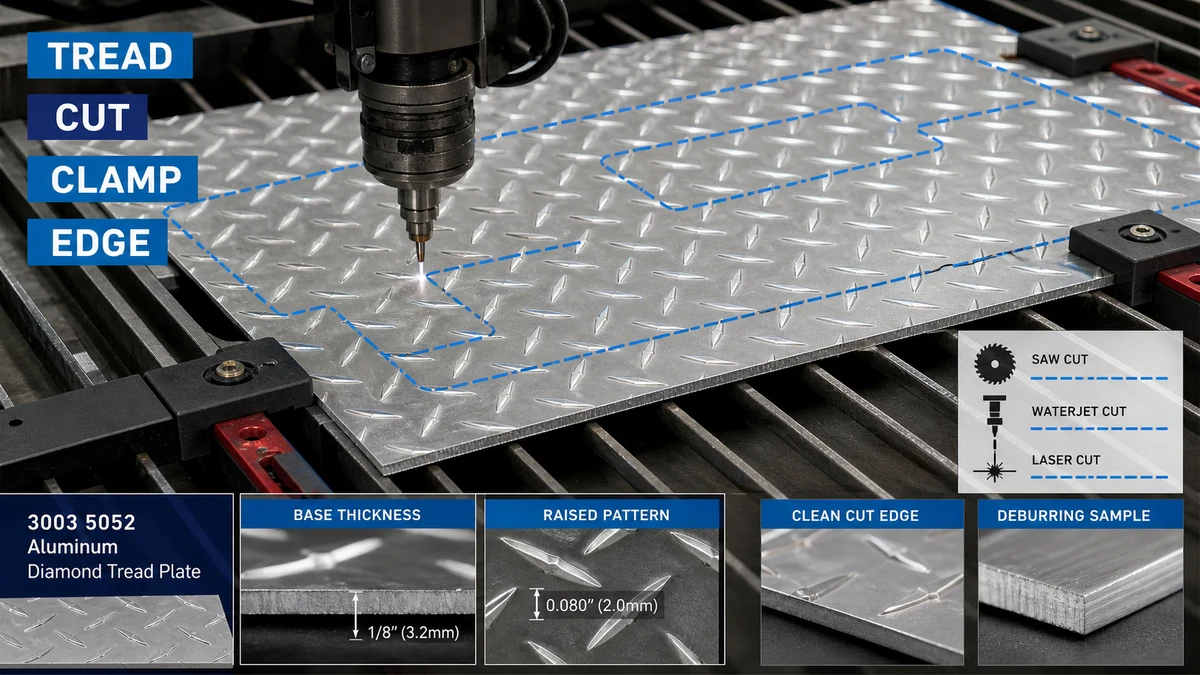
Produsenter bør velge skjæremetoden fra arkets grunnmetalltykkelse, hevede mønsterhøyde, kanttoleranse, krav til synlig overflate, varmefølsomhet og nedstrøms bøying. Platen må støttes helt, klemmes gjennom beskyttede kontaktpunkter, kuttes med en prøvegodkjent prosess og avgrades uten å flate ut slitebanen eller skade den synlige overflaten.
Dette problemet er viktig for metallprodusenter, gulventreprenører, verktøykasseprodusenter, bilbyggere, leverandører av tilgangsplattformer og kjøpere av industripaneler. Før du velger en prosess, bør kjøpere bekrefte materialet og tilgjengelige konfigurasjoner gjennom produktkategori av aluminiumsplater og de dedikerte serie av slitebaneplater av aluminium diamant.
Hvorfor er aluminiumsplate med diamantmønster vanskeligere å kutte enn flate plater?
Diamant slitebaneplate har ikke én jevn overflate til skjæreverktøyet. Det hevede mønsteret skaper ujevn kontakt, mens grunnplaten bærer den strukturelle tykkelsen. Hvis maskininnstillingene er basert på totalhøyde i stedet for bunntykkelse, kan produsenten velge feil skjæravstand, sagoppsett, støtteavstand eller bøying.
| Cutting Variable | Hva må bekreftes | Risiko hvis det blir ignorert |
|---|---|---|
| Uedelmetall tykkelse | Tykkelse målt separat fra den hevede slitebanen | Feil maskinkapasitet, skjæreoppsett og nedstrøms bendberegninger |
| Mønsterhøyde og retning | Hevet mønsterprofil, synlig ansikt og orientering på den ferdige delen | Utflatede diamanter, inkonsekvent utseende eller feil panelretning |
| Kanttoleranse | Nødvendig kuttestørrelse, firkantethet, profilnøyaktighet og gradaksept | Deler passer ikke under sveising, bøying, festing eller montering |
| Overflatetilstand | Fresefinish, dekorativt ansikt, beskyttende film og aksept for riper | Klemmemerker, brent film, forurensning eller synlig håndteringsskade |
| Nedstrøms prosess | Bøying, rulling, sveising, belegg, festing eller kanteksponering | Et kutt som er akseptabelt som et emne, kan mislykkes senere under forming eller etterbehandling |
Hvordan bør produsenter måle basetykkelse og mønsterhøyde?
Basetykkelse og total mønsterhøyde bør registreres separat. De hevede diamantene er en del av overflategeometrien, ikke en erstatning for den nominelle tykkelsen av uedelt metall. For anskaffelser bør tegninger og tilbudsforespørsel angi hvilken tykkelsesverdi som styrer aksept.
En nyttig mottakssjekk inkluderer:
- Nominell basismetalltykkelse og tillatt toleranse
- Overordnede arkdimensjoner og firkantethet
- Mønstertype, orientering og synlig ansikt
- Flathet og lokal gynging forårsaket av den hevede slitebanen
- Overflateriper, flekker, kantskader og beskyttende filmtilstand
- Parti- eller pakkeidentifikasjon for sporbarhet
Når kjøper har behov for gjentatte emner, skal tegningen også definere om dimensjoner måles fra den kuttede kanten, senterlinjen til mønsteret eller en annen kontrollert referanse. Dette hindrer leverandøren og produsenten i å bruke ulike inspeksjonsmetoder.
Hvilken skjæremetode passer til rette kutt, profiler og tette toleranser?
Riktig prosess avhenger av delens geometri, toleranse, volum, kantkvalitet, varmefølsomhet og tilgjengelig utstyr. Ingen enkelt skjæremetode er automatisk best for hvert diamanttrå aluminiumsplate.
| Skjæremetode | Egnet bruk | Hovedkontrollpunkt | Mulig begrensning |
|---|---|---|---|
| Sagskjæring | Rette butikkkutt, gjentatte rektangulære emner og vanlig fabrikasjonsarbeid | Full platestøtte, kontrollert mating, beskyttet fastspenning og prøve på den faktiske legeringen og tykkelsen | Vibrasjon, kantgrad, overflateriper eller mønsterbevegelse hvis støtten er dårlig |
| Klipping | Raske rette kutt hvor begrenset kant- og mønsterdeformasjon er akseptabelt | Basetykkelse, klaring, bladtilstand og orientering av det synlige ansiktet | Kan rulle, flate eller forvrenge slitebanen nær den kuttede kanten |
| Laserskjæring | Komplekse profiler eller gjentatte former der prosessevne og kantkrav begrunner det | Varmetilførsel, beskyttelsesfilmkompatibilitet, kantmisfarging, forurensning og prøvegodkjenning | Termiske effekter eller filmskader kan være uakseptable for synlige eller nedstrøms ferdige deler |
| Vannstråleskjæring | Komplekse profiler hvor begrensende termiske effekter er viktig | Støtte, vann- og slipemiddelkontroll, kanttilstand, tørking og rengjøring etter kutt | Prosesskostnad, våthåndtering og kanttilstand må evalueres for prosjektet |
| Leverandør skåret til størrelse | Gjentatte blanketter, eksportprosjekter og kjøpere som søker lavere intern håndteringsvariasjon | Godkjent tegning, toleranse, gradretning, synlig ansikt, merking, pakking og inspeksjon | Endringer etter produksjon kan kreve utskifting i stedet for lokal kutting |
For sklisikre gulv, trinn, plattformer og industripaneler, kan kjøpere vurdere en diamond slitebane sklisikre aluminiumsplate konfigurasjon. En annen relevant referanse er rutete aluminiumsplate alternativ. Den nøyaktige skjæremetoden bør fortsatt godkjennes i forhold til den angitte legeringen, tykkelsen, mønsteret og den ferdige delen.
Hvordan bør arket støttes og klemmes?
Ujevn støtte er en vanlig årsak til vibrasjoner, skravling, unøyaktige kutt og flatt slitebane. Det hevede mønsteret kan få arket til å rokke når det hviler på et lite antall kontaktpunkter. Støtten bør derfor dekke arbeidsområdet og forbli stabil under hele skjæringen.
God støtte og klemmepraksis bør inkludere:
- En ren støtteflate som ikke riper opp det synlige ansiktet
- Tilstrekkelig støtte på begge sider av kuttet for å forhindre bevegelse eller fall-skade
- Beskyttede klemkontaktpunkter som ikke knuser eller polerer de hevede diamantene
- Klemming plassert vekk fra det endelige synlige området når det er mulig
- Tydelig identifikasjon av det dekorative ansiktet og mønsterretningen
- Håndteringsplaner for store emner slik at panelet ikke bøyer seg etter at kuttet er fullført
Klemkraft skal holde materialet sikkert uten å bruke slitebanemønsteret som et ukontrollert trykkpunkt. For gjentatt produksjon bør kjøperen og produsenten godkjenne en armatur eller støtteordning i stedet for å stole på midlertidig plassering for hvert ark.
Hvordan kan varme, grader og kantforvrengning kontrolleres?
Termisk kutting og mekanisk kutting skaper ulike risikoer. Termiske prosesser kan påvirke beskyttelsesfilmen, misfarge kanten eller introdusere lokal varmeforvrengning. Mekaniske prosesser kan skape grader, rullede kanter, skravlemerker eller lokal utflatning av mønsteret.
Spørsmål om varmekontroll
- Er beskyttelsesfilmen godkjent for den valgte skjæreprosessen?
- Vil kanten forbli synlig etter montering?
- Vil delen bli sveiset, belagt, anodisert, limt eller forseglet etter kutting?
- Tillater kjøper lokal misfarging eller krever en visuelt ren kant?
- Hvordan vil filmrester, forurensning, fuktighet eller slipende partikler fjernes?
Spørsmål om burr og kantfinishing
- Hvilken side kan bære graten etter kutting?
- Er kanten utsatt for operatører, kunder, tetninger, kabler eller andre komponenter?
- Hvor mye avgrading er tillatt før slitebanens utseende endres?
- Må hjørner være avrundet, avfaset eller beskyttet?
- Vil kantbearbeiding endre de endelige dimensjonene eller tilpasningstoleransen?
Hvorfor må mønsterretning planlegges før bøying eller montering?
Mønsterretningen påvirker utseende, drenering, greporientering, paneltilpasning og fabrikasjonslayout. Hvis deler er nestet kun for å maksimere materialutbyttet, kan tilstøtende paneler vise forskjellige slitebaneretninger etter installasjon.
Før du skjærer, skal tegningen identifisere:
- Det synlige ansiktet
- Den nødvendige slitebaneretningen
- Bøyelinjen og bøyeretningen
- Områder hvor mønsteret kan flates ut ved hjelp av verktøy
- Fugelinjer mellom tilstøtende paneler
- Festemidler, sveiser, hengsler og kantposisjoner
Bøying bør prøves på det faktiske materialet fordi det hevede mønsteret endrer verktøykontakten. Kjøper bør definere om lokal mønsterutflating nær svingen er akseptabel og om delen skal inspiseres før eller etter forming.
Hva skjer i en typisk industriell trinnpanelordre?
Scenario: Kutt og bøyd slitebanepaneler
Forretningsbakgrunn: En utstyrsprodusent bestiller aluminiumsplate med diamanttrinn for tilgangstrinn og avtakbare servicepaneler. Delene krever rette kutt, flere hull, to bøyninger og en synlig fresende overflate.
Problem: Den første batchen passer til de overordnede dimensjonene, men flere paneler gynger under montering, slitebanen nær de klippede kantene blir flatet ut, og klemmerker forblir synlige etter montering. Noen bøyde deler viser også inkonsekvent mønsterretning.
Årsak: RFQ listet opp total tykkelse og arkstørrelse, men skilte ikke basetykkelse fra mønsterhøyde. Den utelot også den synlige flaten, gradretningen, mønsterorienteringen, klembeskyttelsen, flatheten etter kutting og akseptabel mønsterdeformasjon nær bøyninger.
Anbefalt løsning: Kjøperen oppdaterer tegningen for å identifisere bunntykkelse, slitebaneretning, ferdige dimensjoner, synlig overflate, kutttoleranse, gradside, bøyelinjer og akseptabel lokal flating. En representativ første artikkel kuttes og bøyes før bulkproduksjon. Leverandøren pakker deretter deler etter tegningsnummer og orientering med beskyttede skillestykker.
Kjøperbeslutningsverdi: Den ekstra tegningen og den første artikkelkontrollen reduserer sortering, omarbeiding, feil installasjon og overflateavvisning. Den korrekte sammenligningen er kostnaden per akseptert produsert panel, ikke bare prisen per ark.
Når er det bedre å kjøpe klipp i størrelse enn å kutte hele ark?
Å kjøpe helark kan være egnet når produsenten har stabilt utstyr, fleksible hekkekrav og tilstrekkelig håndteringskapasitet. Tilførsel av kuttet til størrelse kan være mer økonomisk når de samme emnene gjentar seg, overflaten er godt synlig, eller eksporthåndtering skaper høy risiko for riper og dimensjonsvariasjoner.
| Tilførselsalternativ | Hovedfordel | Hovedrisiko | Beste passform |
|---|---|---|---|
| Hele ark | Maksimal fleksibilitet for hekking og designendringer | Mer intern håndtering, kutteoppsett, skrotkontroll og overflaterisiko | Produsenter med etablert kutte- og inspeksjonsevne |
| Rektangulære emner som kuttes i størrelse | Redusert håndtering og repeterbare emnedimensjoner | Tegningsfeil påvirker hele batchen | Gjentatte paneler, trinn, deksler og verktøykassekomponenter |
| Profilkuttede første artikler og produksjonsdeler | Lavere intern prosessvariasjon og tydeligere leverandøransvar | Krever komplette tegninger, godkjenningsprotokoller og endringskontroll | Komplekse profiler, synlige deler og prosjektstyrte sammenstillinger |
Hva bør en RFQ for diamanttråd aluminiumsplater inkludere?
En fullstendig tilbudsforespørsel bør tillate leverandører å sitere samme materiale, skjæringsomfang, inspeksjon og pakkingskrav. Kjøpere bør oppgi:
- Søknad, ferdig deltegning, revisjonsnummer og mengde
- Legerings- og tempereringskrav, eller en forespørsel om at leverandøren foreslår et alternativ
- Basemetalltykkelse, arkstørrelse, slitebanemønster og mønsterretning
- Synlig ansikt, krav til beskyttelsesfilm og akseptabel overflatetilstand
- Skjæremetode dersom kjøper har fastsatt, eller ytelseskrav dersom leverandør kan foreslå prosessen
- Ferdige dimensjoner, toleranser, firkantethet, profilnøyaktighet og hullkrav
- Gradretning, kantfinish, hjørnebehandling og krav til synlige kanter
- Bøyelinjer, bøyningsretning, akseptabel mønsterutflatning og nedstrøms sveising eller belegg
- Første artikkel mengde, inspeksjonsmetode, prøvetaking, registreringer og avviksprosess
- Stykkemerking, tegningsnummer, orienteringsmerker, interleaving, pallegrenser, destinasjon og Incoterm
- MOQ, prognose, leveringsmål og om delvise forsendelser er tillatt
Ofte stilte spørsmål
Bør tykkelsen på diamantmønsteret inkludere det hevede mønsteret?
RFQ bør skille tykkelsen av uedelmetall fra den generelle mønsterhøyden. Maskinoppsett, styrkeberegninger, bøyplanlegging og aksept kan være feil når de to verdiene behandles som samme måling.
Kan diamanttrå aluminiumsplate kuttes med sag?
Ja, sagskjæring kan passe til rette fabrikasjonssnitt når den faktiske legeringen og tykkelsen prøves. Stabil støtte, beskyttet innspenning, kontrollert mating, overflatebeskyttelse og gradinspeksjon er avgjørende.
Skader skjæring diamantmønsteret?
Skjæring kan deformere eller flate ut mønsteret nær den kuttede kanten. Hvorvidt det er akseptabelt avhenger av kravet til synlig ansikt, kanteksponering, toleranse og nedstrøms forming. En representativ rettssak bør godkjennes.
Kan beskyttelsesfilm forbli på arket under skjæring?
Først når filmen er bekreftet som egnet for den valgte prosessen. Ukjent film kan brenne, forurense kanten, fange opp fuktighet, lage rester eller gi uakseptabel overflateskade.
Når bør vannstråle- eller laserskjæring vurderes?
De kan vurderes for komplekse profiler eller strengere prosesskrav. Kjøperen bør sammenligne varmefølsomhet, kanttilstand, toleranse, rengjøring, filmkompatibilitet, volum og totalkostnad ved å bruke det faktiske materialet.
Betyr gradretningen noe?
Ja. Gradretningen er viktig når kanten er synlig, håndteres av operatører, monteres mot en annen komponent, er belagt, forseglet eller bøyd. Tegningen skal identifisere tillatt gradside og etterbehandlingskrav.
Når er en første artikkel nødvendig?
En første artikkel er verdifull for nye tegninger, tette toleranser, synlige overflater, komplekse profiler, sekundær bøying, krav til beskyttet film eller gjentatt produksjon der ett oppsett vil bli brukt for hele bestillingen.
Be om en gjennomgang av slitebaneark i kuttet størrelse
For en prosjektspesifikk gjennomgang, oppgi legering og temperament, bunntykkelse, arkstørrelse, slitebanemønster, ferdig tegning, synlig overflate, skjæretoleranse, gradretning, bøyekrav, mengde, inspeksjon, pakking, destinasjon og leveringsplan gjennom TOP METALL tilbud og teknisk gjennomgang siden. Leverandøren kan deretter gjennomgå materialtilgjengelighet, mulighet for kutting til størrelse, prøvekrav, behandlingsomfang, inspeksjon, eksportpakking, MOQ, ledetid og tilbudsekskluderinger før produksjon.
Be om tilbud på diamanttrå aluminiumsplater med legering, temperament, bunntykkelse, slitebanemønster, ferdig tegning, kuttetoleranse, synlig overflate, bøying, inspeksjon, pakking og leveringsdetaljer som kreves for et sammenlignbart tilbud.