
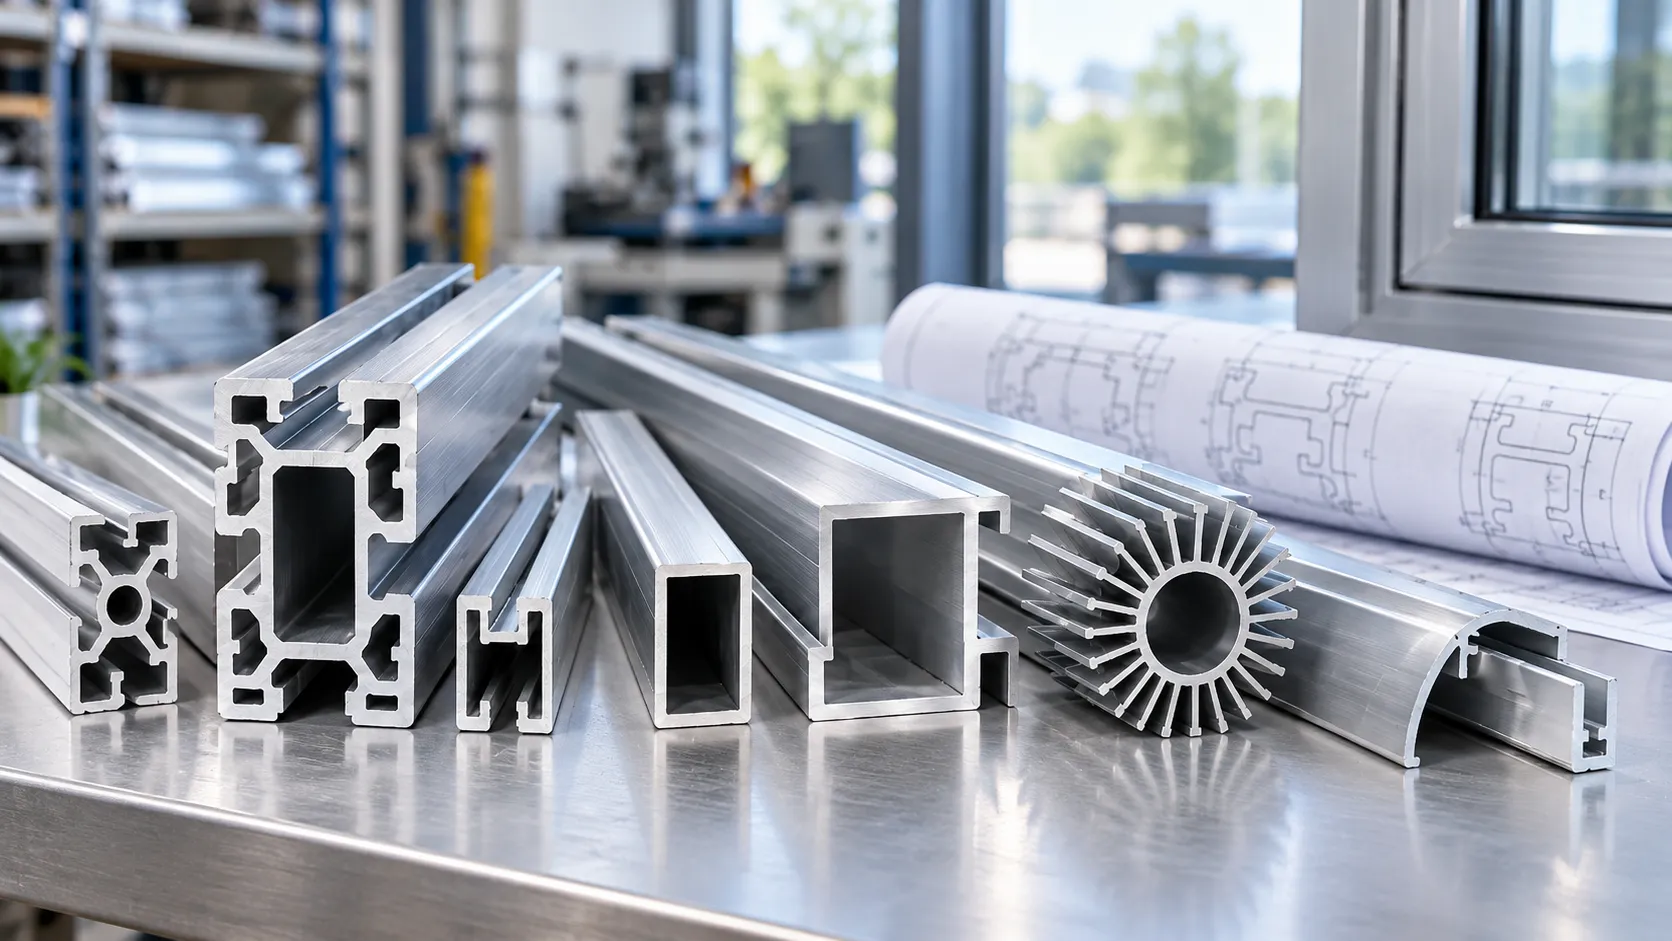
En aluminiumsprofil er et produkt av aluminium eller aluminiumslegering med en definert tverrsnittsform som fortsetter langs dens lengde. I konstruksjon og industriell forsyning refererer begrepet vanligvis til en ekstrudert seksjon: en oppvarmet, solid emne presses gjennom en formet dyse for å produsere den nødvendige formen. Profiler kan ha åpne kanaler, lukkede hulrom, ribber eller monteringsspor. Formen deres kan hjelpe dem med å støtte, lokalisere, koble til eller omslutte andre komponenter. Tverrsnittet identifiserer basisproduktet, men legering, temperament, overflatefinish og dimensjonskrav bestemmer spesifikasjonen som trengs for en bestemt applikasjon.
Hva definerer en aluminiumsprofil?
Tverrsnittet beskriver mer enn omrisset
Se på den kuttede enden av en profil. Den ytre konturen viser sin generelle form; veggene, innvendige rom og spor avslører hvordan den kan samhandle med andre deler. En kanal kan motta en panelkant, mens et spor kan gi en plassering for en sammenkoblingskomponent. Disse funksjonene fortsetter langs ekstruderingen i stedet for å gjenskapes separat ved hver posisjon.
Dette forholdet mellom form og funksjon skiller en nyttig profilbeskrivelse fra en vag forespørsel om "aluminiumsmateriale." En hulprofil, en innramming og en dekorativ kant kan alle være aluminiumsprofiler, selv om de løser ulike problemer. TOP METALs utvalg av aluminiumsprofiler inkluderer seksjoner for rammer, trimmer, kabinetter og fabrikkerte sammenstillinger.
En profil, en ekstrudering og en ferdig komponent er forskjellige beskrivelser
"Profil" understreker seksjonsgeometrien. "Ekstrudering" refererer til produksjonsprosessen og brukes også kommersielt for produksjonen. En ferdig komponent kan begynne som en ekstrudering, men deretter kuttes, bores, freses, bøyes, skjøtes eller overflatebehandles. The Aluminium Extruders Council beskriver disse påfølgende operasjonene som trinnene som gjør ekstrudering til funksjonelle komponenter.
Et sammenhengende tverrsnitt beskriver derfor startlengden, ikke en absolutt regel om at den siste delen ikke kan inneholde hull eller utskjæringer. Likeledes vil det å be om en profil ikke fastslå om bestillingen gjelder lange lengder eller installasjonsklare komponenter. Det skillet må avgjøres før du sammenligner sitater.
Hvordan lages aluminiumsprofiler?
Dien danner seksjonen fra en solid bill
Ved konvensjonell varm ekstrudering blir aluminiumsstykket og verktøyet forvarmet. Trykk tvinger deretter det myknede emnet gjennom dysen, og produserer en lengde med den tiltenkte seksjonen. Emnet forblir solid under ekstrudering; det er ikke smeltet aluminium som helles gjennom en form. Smelting og støping tilhører den tidligere produksjonen av emner, ikke formingshandlingen i ekstruderingspressen.
Etter å ha forlatt formen, følger profilen den kjøle-, mekaniske behandlings- og aldringsveien som passer til legeringen og den nødvendige tilstanden. Disse trinnene betyr noe fordi formen definerer formen, mens behandlingen også påvirker materialegenskapene. En skissetegning alene beskriver ikke begge deler.
Lokale funksjoner krever ofte ytterligere behandling
Et langsgående spor eller innvendig passasje kan innlemmes i ekstruderingsseksjonen. Et hull på tvers av profilen i en bestemt posisjon, en endelomme eller en lokalisert monteringsutskjæring er en annen type funksjon. Boring, tapping og fresing er blant de sekundære operasjonene som brukes til å lage slike detaljer.
Tenk på en kabinettskinne med et kontinuerlig lokaliseringsspor og to monteringshull nær endene. Sporet tilhører ekstruderingsgeometrien; hullplasseringene tilhører den ferdige deltegningen. Å sitere bare ekstruderingen etterlater hullposisjonene og maskineringsomfanget udefinert. Dette illustrerende eksemplet viser hvorfor "ekstrudert til form" ikke nødvendigvis betyr "klar til å montere."
Typer aluminiumsprofiler: Form og funksjon
Solide, hule og halvhule seksjoner
Ekstruderte seksjoner er vanligvis gruppert som solide, hule eller semi-hule. En hul seksjon omslutter fullt ut minst ett hulrom. En solid seksjon er verken hul eller halvhul og kan fortsatt inneholde fremspring eller andre funksjoner. En vinkel, for eksempel, kan kvalifisere som en solid ekstrudering; begrepet er ikke begrenset til solide rektangulære stenger. En semi-hul seksjon omslutter delvis et rom, men grensen mellom solid og semi-hul kan kreve en ekstruder vurdering.
Andre kjente beskrivelser klassifiserer en annen egenskap ved produktet. "T-spor", "tilpasset" og "anodisert" er ikke alternativer til "hul"; en enkelt profil kan passe til mer enn én av disse beskrivelsene.
| Beskrivelse | Hva den identifiserer | Hva den ikke fastslår |
|---|---|---|
| Solid, hul eller semi-hul | Seksjonens arrangement av metall og innvendig plass | Legering, temperament eller lastekapasitet |
| Kanal, vinkel eller T-spor | En gjenkjennelig form eller funksjonell funksjon | Hver dimensjon eller parringsdel passer |
| Standard eller tilpasset | Om det kreves en eksisterende seksjon eller prosjektdefinert geometri | Lagertilgjengelighet eller ferdig maskineringsomfang |
| Fresefinish, anodisert eller belagt | Nødvendig overflatetilstand | Den komplette material- eller dimensjonsspesifikasjonen |
Beskrivelsene fungerer sammen. For eksempel trenger "tilpasset hulprofil med anodisert finish" fortsatt en tegning, materialtilstand og etterbehandlingskrav før det blir en identifiserbar ordre. Klassifisering er et utgangspunkt, ikke en erstatning for spesifikasjonen.
Standard vs tilpassede aluminiumsprofiler
En eksisterende seksjon er verdt å vurdere når grensesnittene og den generelle formen allerede passer sammenstillingen. En tilpasset seksjon blir nyttig når delen trenger en spesiell kombinasjon av spor, ribber, hulrom eller monteringsfunksjoner. Integrering av disse funksjonene kan redusere separate operasjoner eller komponenter, men fordelen avhenger av hele designet i stedet for ordet "tilpasset".
Ekstruderbarhet setter fortsatt begrensninger for designet. Samlet seksjonsstørrelse, metallfordeling, dype smale trekk og veggtykkelsesbalanse påvirker hvor praktisk en profil er å produsere. Brå overganger mellom tykke og tynne områder kan komplisere metallflyt og dimensjonskontroll. Å gjøre hver vegg tynnere er derfor ikke en automatisk vei til en bedre eller mer økonomisk del.
For en prosjektspesifikk del, TOP METALs tilpassede industrielle ekstruderingsprofiler av aluminium kan diskuteres mot tiltenkte grensesnitt og nødvendig geometri. Den foreslåtte tegningen, snarere enn et lignende katalogfotografi, bør definere delen.
Hva brukes aluminiumsprofiler til?
Vindusrammer, glass og arkitektonisk trim
Arkitektoniske profiler gir deler av vindus- og dørrammer, innglassing og trim. Seksjonen deres må romme komponentene som møter den, ikke bare skape en attraktiv synlig kant. For en foreslått ramme dreier den nyttige diskusjonen seg om hvor glass, sammenfallende profiler og tilhørende komponenter sitter, og hvilke overflater som forblir synlige etter montering.
Vindusprofiler i ekstrudert aluminium er ett eksempel i produktutvalget. De er komponenter, ikke bevis på ytelsen til et komplett vindu. Termiske, akustiske eller værbestandige krav for et sammensatt system krever bevis for det systemet; de skal ikke utledes fra en individuell aluminiumseksjon.
Maskinrammer, kabinetter og funksjonelle deler
Industrielle profiler kan støtte rammer, danne beskyttende hus og gi grensesnitt mellom komponenter. En seksjon designet for en innhegning kan kombinere et hulrom med lokaliseringsfunksjoner for et deksel. En varmeavledende komponent kan inkludere finner og festefunksjoner i samme ekstrudering. I hvert tilfelle gjør seksjonen nyttig arbeid utover å gi en utvendig form.
T-spor aluminiumsprofiler illustrerer tilkoblingsrollen spesielt tydelig: sporet gir et grensesnitt for kompatibel sammenføyningsmaskinvare. Men to profiler med samme utvendige bredde er ikke nødvendigvis utskiftbare. En annen spalteåpning eller innvendig holdeform kan endre om en mutter går inn i, sitter på plass eller går i inngrep. Dette er en geometrisjekk, ikke noe etablert ved å kalle begge produktene "industrielle profiler."
Heller ikke et profilbilde fastslår rammekapasitet eller varmeavlederytelse. En fullstendig vurdering krever også relevante monterings-, belastnings- eller termiske forhold. Dette er applikasjonsspesifikke spørsmål, mens profilbeskrivelsen identifiserer komponenten som vurderes.
Hvorfor kan samme profilform ha forskjellige spesifikasjoner?
Legering og temperament beskriver den materielle tilstanden
Legering identifiserer materialsammensetningen; temperament beskriver tilstanden etter behandling. Endring av temperament kan endre oppførselen til den samme legeringen, så "6063-profil" er mindre komplett enn et krav som identifiserer både legering og tilstand. Temperering må også passe til etterfølgende fabrikasjon, i stedet for å bli lagt til som en ettertanke.
For eksempel er 6063 mye brukt der ekstruderingskvalitet og et anodisert utseende er viktig, inkludert arkitektoniske og synlige industriprofiler. 6061 er ofte vurdert for strukturelle og fabrikkerte komponenter der maskinering eller sveising er en del av produksjonsruten. Dette er nyttige seleksjonstendenser, ikke en universell rangering av en legering over den andre.
Tegningen og materialspesifikasjonen må fortsatt etablere de nødvendige egenskapene. En styrkeverdi fra et annet temperament eller produktform kan ikke bare tilordnes den foreslåtte profilen. Der det er snakk om sveising hører også skjøtedesign og nødvendig ettersveisetilstand med i vurderingen; å identifisere en sveisbar legering er ikke det samme som å etablere ytelse ved ferdigmontering.
Overflatebelegg i aluminiumsprofil oppfyller ulike krav
Overflatefinish er atskilt fra seksjonsgeometri. Mill-finish materiale har ikke fått et ekstra dekorativt belegg eller anodisert behandling. Hvorvidt den tilstanden er egnet avhenger av utseende og eksponering, mens malte, anodiserte eller mekanisk ferdige overflater tilbyr forskjellige måter å møte påføringskravet på.
Anodisering er en elektrokjemisk behandling som utvikler et oksidlag integrert med aluminiumsoverflaten. Pulverlakkering påfører tørt pulver elektrostatisk og herder det deretter til et belegg, i stedet for å vokse et oksidlag fra selve aluminiumet. Ordene "anodisert" eller "pulverlakkert" alene definerer ikke alle relevante egenskaper, og et fargenavn etablerer ikke korrosjonsytelse.
For anodiserte aluminiumsprofiler, identifiser de synlige ansiktene, nødvendig utseende og gjeldende finishspesifikasjoner. En prøve kan bidra til å bli enige om utseende, mens en spesifisert inspeksjon eller test tar for seg et annet spørsmål. Verken et sølvfarget utseende eller en finishetikett er bevis på universell utendørs brukstid.
Etterbehandling krysser også passform. Tilsatt belegg opptar plass ved parrende overflater. For en tettsittende spalte eller skyvegrensesnitt, må tegningen angi om dimensjonsgrensene gjelder før eller etter etterbehandling. Å akseptere en ubestrøket prøve alene fastslår ikke at de ferdige komponentene fortsatt vil passe sammen.
Aluminiumsprofildimensjoner og toleranser Kontrolltilpasning
Total bredde og høyde er bare en del av dimensjonsdefinisjonen. Veggtykkelse, innvendige åpninger, spordimensjoner, retthet, vridning og kuttlengde kan også styre monteringen. Aluminum Extruders Council understreker at det bør avtales toleransekrav for komponenten; en enkelt setning som "presisjonsekstrudering" erstatter ikke definerte grenser.
Tenk på en representativ designendring: de ytre dimensjonene forblir de samme, men en vegg er fortykket mot innsiden. Den indre åpningen blir mindre. Hvis en passende innsats ble designet rundt den originale åpningen, kan det hende at den ikke passer lenger selv om en utvendig måling ser riktig ut. Endringen endrer også paragrafen, slik at den ikke kun kan vurderes som en kosmetisk revisjon.
Tegningen bør derfor identifisere den funksjonelle åpningen og dens tillatte rekkevidde, sammen med dimensjonene til sammenkoblingsdelen. Inspeksjon kan da sjekke funksjonen som kontroller passer i stedet for bare den enkleste dimensjonen å måle. Dette eksemplet forklarer hvorfor å erstatte en profil krever mer enn å matche ytre omriss.
Hva bør en aluminiumsprofiltegning og -forespørsel inneholde?
Begynn med en snitttegning og en kort forklaring på hva delen skal gjøre. Identifiser revisjonen og merk dimensjonene som kontrollerer tilkoblinger, klaringer eller synlige overflater. For en eksisterende vare kan en delbetegnelse og prøve støtte identifikasjon, men kravet må fortsatt skille nominell form fra dimensjonene som styrer passformen.
Definer deretter leveringsstadiet: lang ekstrudering, kuttelengde eller fabrikkert komponent. Inkluder legering og temperament, finish og eventuelle nødvendige hull, lommer eller endeoperasjoner. Dette forhindrer at en ubearbeidet lengde og en ferdig komponent behandles som tilsvarende tilbud. Et definert tverrsnitt, materialtilstand, lengde, finish og mengde gir leverandøren et tydelig tilbudsgrunnlag.
Mengde og emballasje fullfører forespørselen. Angi hvordan synlige overflater skal beskyttes, og identifiser eventuelle inspeksjons- eller materielle dokumenter som trengs for aksept. En dimensjonsrapport bør ta for seg tegningens kritiske funksjoner; en materialjournal skal identifisere den spesifiserte legeringen og tilstanden. Tilbudet skal tydeliggjøre hvilke operasjoner, pakking og dokumentasjon som er inkludert, med eventuelle avvik fra kravet uttrykkelig angitt.
Del din applikasjon og spesifikasjon med TOP METAL gjennom forespørsel om profiltilbud. Der en tegning fortsatt er under utvikling, beskriv sammenkoblingskomponentene og begrensningene i stedet for å velge en profil bare fordi omrisset ser kjent ut.