Hur påverkar perforerad aluminiumplåt luftflöde och tryckfall?
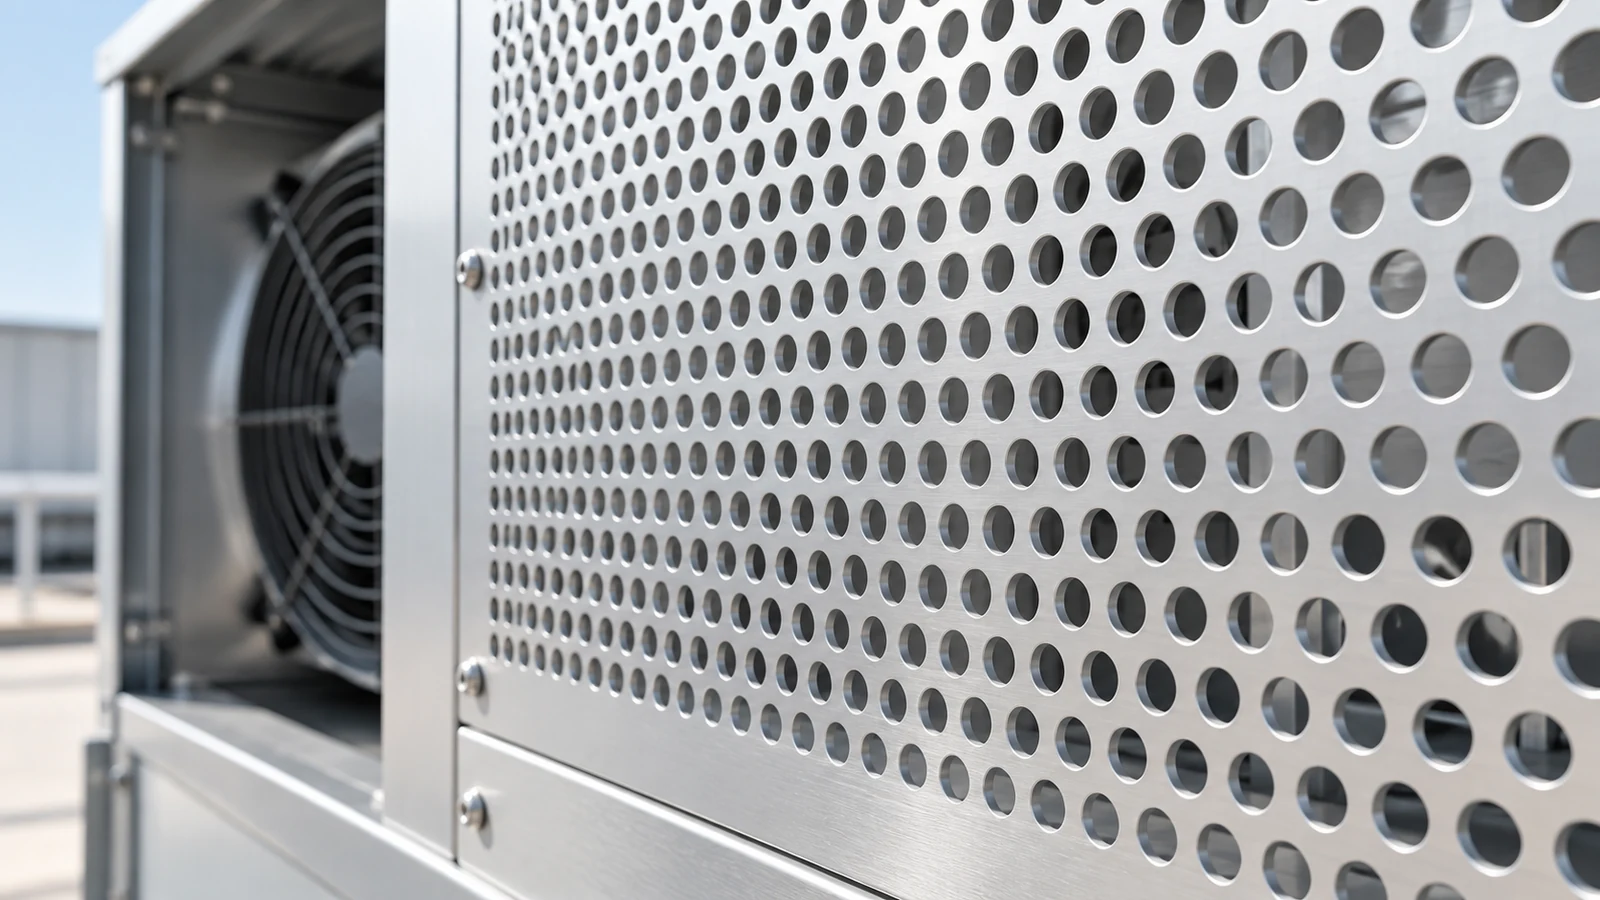
Perforerad aluminiumplåt kan ge en ventilationsväg, men procentandelen öppen yta är inte ett luftflöde eller tryckfall. Börja med hålmönstret, beräkna vilka öppningar som finns tillgängliga efter att solida gränser och installationshinder har beaktats, och utvärdera sedan tryckförlusten vid det erforderliga flödet. Två paneler med samma andel öppningar kan bete sig olika när deras håldimensioner, tjocklek eller flödesförhållanden skiljer sig åt.
För ventilationsskydd och tillverkade paneler i TOP METAL’s sortiment av perforerade aluminiumplåtar, ska specifikationen koppla panelritningen till erforderligt luftflöde och tillåtet tryckfall. Beräkningarna nedan är hypotetiska konstruktionsavläsningsexempel, inte resultat från produktluftflödestest eller standardkatalogmått.
Beräkna öppen area från hålmönstret, inte enbart diametern
Jämför raka och 60-graders förskjutna runda hål
För perforerad aluminiumplåt med runda hål är håldiametern endast en ingång. Mitt-till-centrum-avstånd, även kallat stigning, och arrangemanget av hålen avgör hur mycket metall som tas bort från det upprepande mönstret.
Låt d vara hålets diameter och p vara centrum-till-centrum-delningen, uttryckt i samma enheter. Låt φ vara den öppna arean av det vanliga perforerade fältet. För raka rader, antag lika horisontell och vertikal stigning. För ett 60-graders förskjutet mönster, använd samma stigning som närmaste granne i det triangulära arrangemanget.
Hypotetiska 3 mm hål på 5 mm centrum
| Runthålsarrangemang | Öppet område fraktion | Beräknad procent |
|---|---|---|
| Raka, lika centra i båda riktningarna | φ = (π ÷ 4) × (d ÷ p)² | 28,27 % |
| 60 grader förskjuten | φ = [π ÷ (2√3)] × (d ÷ p)² | 32,65 % |
Båda exemplen använder samma diameter och stigning, men deras repeterande celler har olika områden. Att dividera det cirkulära hålområdet med lämplig cellarea ger skillnaden. Multiplicera bråket med 100 för att uttrycka det i procent.
Håll mönsterprocenten åtskild från den färdiga panelen
Dessa formler beskriver ett vanligt hålfält, inte automatiskt hela det färdiga arket. De tar inte hänsyn till solida marginaler, inre tomma zoner, oregelbundna mönster eller ofullständiga rader vid gränsen. Använd den kontrollerade ritningen, CAD-geometrin eller det faktiska antalet hål när det färdiga öppningsområdet måste fastställas exakt.
När du anger a perforerad aluminiumpanel från TOP METAL, identifiera hålets form, stigning, mönsterriktning, tjocklek och solida zoner på samma ritning. Detta gör geometrin som används i luftflödesbedömningen tydlig och undviker att behandla en mönsterprocent som öppningsarean för den monterade panelen.
Konvertera mönster öppet område till installerat fritt område och hastighet
Subtrahera fasta marginaler och blockerade områden från luftflödesbanan
Applicera mönsterfraktionen endast på det perforerade området som utsätts för det avsedda luftflödet. Solida kanter innehåller inga öppningar, medan en ram, överlappning eller inre fäste kan blockera hål som annars skulle vara tillgängliga. Skilj geometrisk öppningsarea från en ekvivalent flödesarea justerad med en utloppskoefficient.
Tänk på en hypotetisk 500 × 500 mm panel med en 25 mm solid marginal på varje sida. Det återstående perforerade fältet är 450 × 450 mm. Använder det 60-graders förskjutna mönstret ovan och antar inga ytterligare hinder:
Ungefärlig hålarea = 0,450 × 0,450 × 0,3265 ≈ 0,0661 m².
I förhållande till 0,2500 m² ytterpanelyta upptar öppningarna ungefär 26,45 %, inte 32,65 %. Den större andelen beskriver det perforerade fältet; den mindre inkluderar den heldragna gränsen i sin nämnare.
Skilj ythastighet från medelhastighet genom hålen
När volymflödet Q är känt är medelhastigheten över ett specificerat område Q/A. Antag, enbart för detta exempel, att 0,20 m³/s, motsvarande 720 m³/h, passerar genom panelen utan något bypass-läckage.
Olika areadefinitioner ger olika referenshastigheter vid samma antagna flöde
| Arealbas | Område | Medelhastighet vid Q = 0,20 m³/s |
|---|---|---|
| Utvändig panelyta | 0,2500 m² | 0,80 m/s |
| Perforerat fält, inklusive metall mellan hål | 0,2025 m² | 0,99 m/s |
| Ungefärlig total hålarea | 0,0661 m² | 3,03 m/s |
Det finns ingen motsättning mellan dessa hastigheter: deras referensområden skiljer sig åt. En tryckförlustrapport som använder den aktiva öppningen eller kanalområdet som sin yta-hastighetsbas kan inte jämföras direkt med en som använder ytterpanelområdet om inte definitionerna stäms av.
Beräkningen använder en periodisk mönsterapproximation och ignorerar diskreta gränshålseffekter. Det förutsätter också ett stadigt flöde med låg kompressibilitet genom de tillgängliga öppningarna. Den genomsnittliga hålhastigheten är inte en lokal topphastighet. Viktigast av allt, flödet tillfördes som en ingång; beräkningen av öppet område förutsade inte det.
Varför Equal Open Area inte garanterar lika tryckfall
Tänk på förhållandet tjocklek-till-hål-diameter och flödesschema
Lika öppen yta definierar inte unikt flödesmotstånd, även när samma flöde och exponerade panelyta beaktas. Förhållandet mellan plåttjocklek och håldiameter, t/d, och flödesregimen har också betydelse. Luft som kommer in i och lämnar hålen möter förändringar i flödesriktning och hastighet, inklusive separation, sammandragning och nedströms expansion.
Till exempel har 3 mm hål på 5 mm centrum och 6 mm hål på 10 mm centers samma d/p-förhållande. Om båda använder samma 60-graders förskjutna arrangemang, har de samma idealiska öppna område. Med en antagen plåttjocklek på 1,5 mm är dock deras t/d-förhållanden 0.50 och 0.25, respektive. Lika procentandelar har inte producerat identisk passagegeometri.
Li, Davidson och Pengs studie från 2024 modellerar tryckförlust genom cirkulära perforeringar i laminärt och turbulent flöde, med uppmärksamhet på porositet och tjocklek. Dess relevans här är att geometri och flödesregim måste betraktas tillsammans. Det motiverar inte en universell regel att tjockare plåt alltid ger mer tryckförlust, eller att en modell för runda hål gäller för varje dekorativt mönster. [1]
Använd inte en universell tryckförlustkoefficient
En tryckförlustkoefficient är användbar endast med dess angivna geometri, flödesschema och referenshastighet. En koefficient baserad på uppströms ythastighet är inte utbytbar med en baserad på medelhastighet genom hålen. Inte heller bör en modell för cirkulära hål tilldelas utan validering till dekorativa utskärningar eller slitsar.
När du jämför alternativ, håll driftpunkten och referensförhållandena konstanta. Be om tryckfall vid samma flöde genom samma exponerade område, kontrollera sedan hålets geometri och tjocklek bakom varje resultat. Utan dessa villkor kan ett lägre annonserat tryckfallsnummer helt enkelt beskriva ett annat test.
Behandla ventilationspanelen som en del av fläkt- och systemdriftpunkten
En friluftsfläkt är inte det installerade luftflödet
En fläkts fria luftflödesklassificering fastställer inte flödet efter att en perforerad panel har installerats. Driftpunkten är där fläktens tryckflödeskurva möter systemets motståndskurva. Panelen bidrar till det motståndet tillsammans med filter, passager och andra komponenter. [2]
För en fläkt med fast hastighet på en stabil driftgren kommer en ökning av motståndet i allmänhet att minska luftflödet. Ett reglerat system kan istället ändra fläkthastigheten för att bibehålla flödet inom sitt tillgängliga driftsområde. Ingen av situationerna kan lösas enbart utifrån hålprocenten.
Läs av paneltryckfallet vid önskat flöde
Börja med applikationens erforderliga flöde och tillåten tryckförlust för panelen. Jämför kandidatpaneler vid samma flöde, exponerade yta och angivna luftförhållanden. Ett tryckfallsvärde uppmätt vid ett lägre flöde är inte bevis för att en panel är det bättre valet.
Ta sedan med panelen i bedömningen av hela luftflödesvägen, tillsammans med filter, kanaler och andra relevanta komponenter. Håll tryckdefinitionerna i överensstämmelse med fläktens prestandadata; en statisk trycksiffra och en total tryckförlust är inte utbytbara. Kontrollera om fläkt- och systemkurvorna möts vid eller över önskat flöde. [2]
Om systemet misslyckas, omvärdera den exponerade panelytan, hållayouten eller fläktvalet och kontrollera sedan det reviderade arrangemanget. Enbart att öka andelen öppen yta är inte en komplett lösning om installationen fortfarande begränsar luftflödet eller om förändringen äventyrar styvhet eller skydd. Det tidigare exemplet på 720 m³/h förblir en antagen ingång, inte ett förutspått prestandavärde.
För kapslingsprojekt, TOP METAL's elektronik och kapslingsaluminiumlösningar ge en utgångspunkt för material, panelgeometri och krav på finish. Samordna dessa val med utrustningsdesignerns luftflödesbedömning: ett lämpligt aluminiumhölje måste fortfarande fungera inom hela kylsystemets design.
Kräv luftflödesbevis som matchar den färdiga monteringen
Matcha geometri, referenshastighet och testförhållanden
En tryckfallskurva är meningsfull endast när dess testexemplar och förhållanden kan relateras till den föreslagna installationen. Till exempel beskriver Erdles publicerade vägledning för luftförlust tunna prover under enhetligt, icke-virvlande luftflöde riktat vinkelrätt mot plattan. Den varnar för att förvrängt eller vinklat inflygningsflöde ändrar förlusten. [3]
Ett resultat utan ark bör därför inte presenteras som ett verifierat resultat för en sammansättning med ram, filter, stödnät eller ett annat flödesmönster. Använd rapporten för att fastställa vad som testades, inte bara för att extrahera ett trycknummer.
Villkor att stämma av innan man jämför paneltryckförlustdata
| Bevisobjekt | Vad som ska matcha eller förklaras |
|---|---|
| Provgeometri | Hålform, dimensioner, stigning, arrangemang, plåttjocklek och fasta områden |
| Yta och flödesbas | Exponerad area, volymetriskt flöde och arean som används för att beräkna eventuell angiven hastighet |
| Luftförhållanden | Temperatur, densitet eller andra angivna referensförhållanden |
| Tryckmätning | Tryckdefinition, mätplatser, enheter och metod |
| Närma dig flöde | Flödesriktning, enhetlighet och närliggande komponenter som påverkar inloppets tillstånd |
| Monteringsomfång | Bar plåt eller färdig panel, inklusive alla ramar, filter, nät och potentiella bypass-vägar |
Använd denna jämförelse för att identifiera de villkor som är likvärdiga och de som fortfarande behöver förtydligas. Ett saknat testtillstånd bör lösas innan resultat jämförs, inte ersättas med ett antaget värde.
Håll luftflöde, styvhet och skyddskrav åtskilda
En panel som uppfyller luftflödesmålet har inte automatiskt uppfyllt sina krav på styvhet, infästning eller skydd. Likaså bevisar inte en mindre öppning vald för en skyddsfunktion att den färdiga kapslingen får tillräckligt med luft. Granska dessa krav tillsammans, men behåll separata bevis för varje.
Den offertguide för perforerad aluminiumplåt täcker det bredare material-, tillverknings- och leveranspaketet. Behåll luftflödesbeviset med den specifikationen, istället för att ersätta det med en målprocentandel för öppet område.
En användbar ventilationsspecifikation ansluter hålets geometri, tillgänglig öppningsarea, erforderligt flöde och en tillämplig tryckförlustbasis. För att diskutera perforerad aluminiumplåt med TOP METAL, lämna in panelritning och ventilationskrav, inklusive hålmönster, tjocklek, exponerad yta, installationsarrangemang, erforderligt flöde, maximalt tillåtet tryckfall och kvantitet. Begär tillgänglig stödinformation för den föreslagna konfigurationen så att panelen och systemet utvärderas mot samma krav.
Tekniska referenser
[1] Li, S.; Davidson, L.; Peng, S.-H. (2024). En tryckförlustmodell för perforerade plattor med runda hål med måttlig porositet och tjocklek i laminära och turbulenta flödesregimer. International Journal of Heat and Mass Transfer, 226, 125490. DOI: 10.1016/j.ijheatmasstransfer.2024.125490.
[2] Howarth, W. (2020). Räta ut fläktkurvor. AMCA inMotion, 1 oktober 2020. Se driftpunkt, tryck och systemkurva förklaringar.
[3] Erdle Perforering. Tryckförlust, avsnitt "Tryckförlust genom perforerad platta (luft)." Odaterad teknisk vägledning; åtkoms 27 oktober 2026. Används här för dess testförhållanden och gränser, inte som en TOP METAL-produktklassificering.