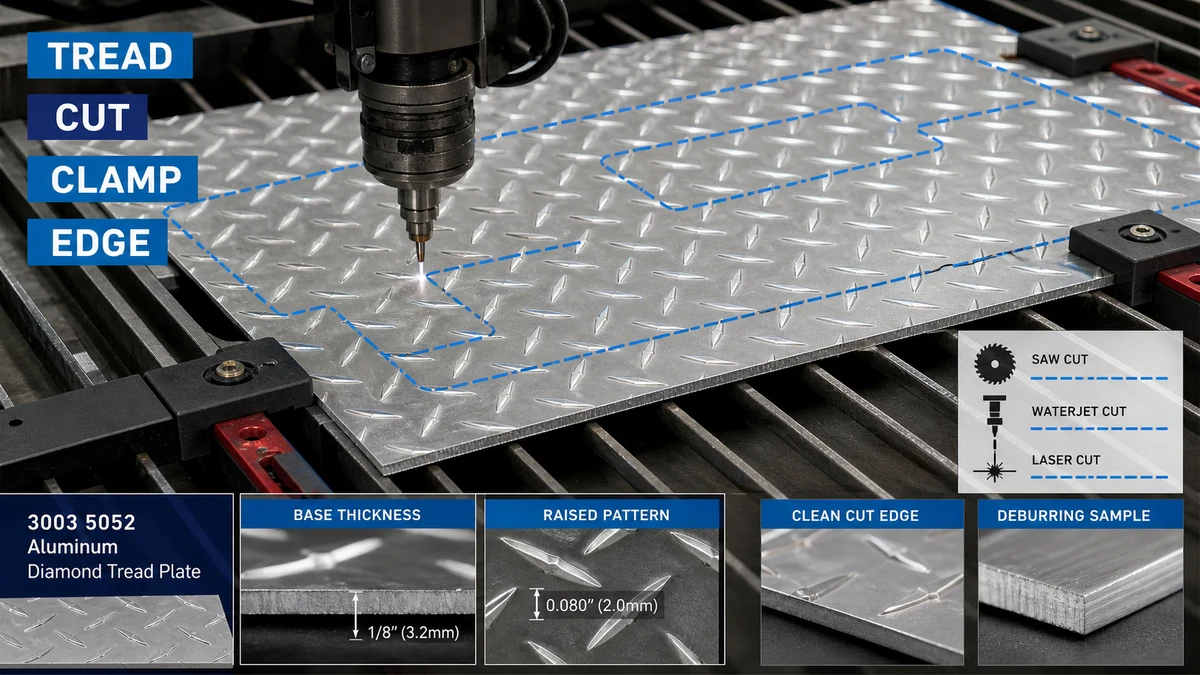
Tillverkare bör välja skärmetoden från plåtens basmetalltjocklek, upphöjda mönsterhöjd, kanttolerans, krav på synlig yta, värmekänslighet och nedströmsböjning. Plåten måste stödjas helt, klämmas fast genom skyddade kontaktpunkter, kapas med en provgodkänd process och avgradas utan att platta slitbanan eller skada den synliga ytan.
Denna fråga är viktig för metalltillverkare, golventreprenörer, verktygslådtillverkare, fordonskarossbyggare, leverantörer av accessplattformar och köpare av industripaneler. Innan du väljer en process bör köpare bekräfta materialet och tillgängliga konfigurationer genom produktkategori av aluminiumplåt och de hängivna sortiment av slitbaneskivor av aluminiumdiamant.
Varför är diamanttrampad aluminiumplåt svårare att skära än platt plåt?
Diamantslitbana har inte en enhetlig yta för skärverktyget. Det upphöjda mönstret skapar ojämn kontakt, medan basplåten bär den strukturella tjockleken. Om maskininställningar baseras på total höjd istället för bastjocklek, kan tillverkaren välja felaktigt skjuvavstånd, såguppsättning, stödavstånd eller böjtillåtenhet.
| Skärvariabel | Vad måste bekräftas | Risk om det ignoreras |
|---|---|---|
| Basmetalltjocklek | Tjockleken mäts separat från den upphöjda slitbanan | Felaktig maskinkapacitet, skärinställning och nedströms böjberäkningar |
| Mönsterhöjd och riktning | Upphöjd mönsterprofil, synligt ansikte och orientering på den färdiga delen | Tillplattade diamanter, inkonsekvent utseende eller felaktig panelorientering |
| Kanttolerans | Erforderlig skärstorlek, rätvinklighet, profilnoggrannhet och gradacceptans | Delar passar inte under svetsning, böjning, fastsättning eller montering |
| Ytans skick | Fräsfinish, dekorativ yta, skyddsfilm och repacceptans | Klämmärken, bränd film, kontaminering eller synliga hanteringsskador |
| Nedströms process | Böjning, rullning, svetsning, beläggning, fästning eller kantexponering | Ett snitt som är acceptabelt som ett ämne kan misslyckas senare under formning eller efterbehandling |
Hur ska tillverkare mäta bastjocklek och mönsterhöjd?
Bastjocklek och total mönsterhöjd bör registreras separat. De upphöjda diamanterna är en del av ytgeometrin, inte en ersättning för den nominella basmetalltjockleken. Vid upphandling ska ritningar och offertförfrågningar ange vilket tjockleksvärde som styr acceptansen.
En användbar mottagningscheck inkluderar:
- Nominell basmetalltjocklek och tillåten tolerans
- Övergripande plåtmått och fyrkantighet
- Mönstertyp, orientering och synligt ansikte
- Planhet och lokal gung orsakad av den upphöjda slitbanan
- Ytrepor, fläckar, kantskador och skyddande filmtillstånd
- Parti- eller förpackningsidentifiering för spårbarhet
När köparen behöver upprepade ämnen ska ritningen också definiera om dimensionerna mäts från den skurna kanten, mönstrets mittlinje eller annan kontrollerad referens. Detta förhindrar leverantören och tillverkaren från att använda olika inspektionsmetoder.
Vilken skärmetod passar raka snitt, profiler och snäva toleranser?
Den korrekta processen beror på detaljens geometri, tolerans, volym, kantkvalitet, värmekänslighet och tillgänglig utrustning. Ingen enskild skärmetod är automatiskt bäst för varje diamanttrampad aluminiumplåt.
| Skärmetod | Lämplig användning | Huvudkontrollpunkt | Möjlig begränsning |
|---|---|---|---|
| Sågkapning | Raka butikssnitt, upprepade rektangulära ämnen och vanligt tillverkningsarbete | Helplåtsstöd, kontrollerad matning, skyddad fastspänning och provning av den faktiska legeringen och tjockleken | Vibrationer, kantgrad, ytrepor eller mönsterrörelse om stödet är dåligt |
| Klippning | Snabba raka snitt där begränsad kant- och mönsterdeformation är acceptabel | Bastjocklek, spelrum, bladets skick och orienteringen av den synliga ytan | Kan rulla, platta till eller förvränga slitbanan nära den skurna kanten |
| Laserskärning | Komplexa profiler eller upprepade former där processförmåga och kantkrav motiverar det | Värmetillförsel, skyddande filmkompatibilitet, kantmissfärgning, kontaminering och provgodkännande | Termiska effekter eller filmskador kan vara oacceptabla för synliga eller nedströms färdiga delar |
| Vattenskärning | Komplexa profiler där det är viktigt att begränsa termiska effekter | Stöd, vatten- och slipmedelskontroll, kantskick, torkning och rengöring efter skärning | Processkostnad, våthantering och kantskick måste utvärderas för projektet |
| Leverantör skräddarsydd service | Upprepade ämnen, exportprojekt och köpare som söker lägre intern hanteringsvariation | Godkänd ritning, tolerans, gradriktning, synlig yta, märkning, packning och inspektion | Ändringar efter produktion kan kräva utbyte snarare än lokal skärning |
För halksäkra golv, trappsteg, plattformar och industripaneler kan köpare granska en diamond slitbana halkbeständig aluminiumplåt konfiguration. En annan relevant referens är rutig aluminiumplåt alternativ. Den exakta skärmetoden bör fortfarande godkännas mot den angivna legeringen, tjockleken, mönstret och den färdiga delen.
Hur ska arket stödjas och klämmas fast?
Ojämnt stöd är en vanlig orsak till vibrationer, pladder, felaktiga snitt och tillplattad slitbana. Det upphöjda mönstret kan få plåten att gunga när den vilar på ett litet antal kontaktpunkter. Stödet bör därför täcka arbetsområdet och förbli stabilt under hela skärningen.
Bra stöd och klämpraxis bör innefatta:
- En ren stödyta som inte repar det synliga ansiktet
- Tillräckligt stöd på båda sidor av snittet för att förhindra rörelse eller fallskador
- Skyddade klämkontaktpunkter som inte krossar eller polerar de upphöjda diamanterna
- Klämning placerad bort från det sista synliga området när det är möjligt
- Tydlig identifiering av det dekorativa ansiktet och mönsterriktningen
- Hanteringsplaner för stora ämnen så att panelen inte böjs efter att snittet är klart
Klämkraften ska hålla materialet säkert utan att använda slitbanan som en okontrollerad tryckpunkt. För upprepad produktion bör köparen och tillverkaren godkänna en fixtur eller stödarrangemang snarare än att förlita sig på tillfällig placering för varje ark.
Hur kan värme, grader och kantförvrängning kontrolleras?
Termisk skärning och mekanisk skärning skapar olika risker. Termiska processer kan påverka skyddsfilmen, missfärga kanten eller introducera lokal värmeförvrängning. Mekaniska processer kan skapa grader, rullade kanter, skrammelmärken eller lokal tillplattning av mönstret.
Frågor om värmekontroll
- Är skyddsfilmen godkänd för den valda skärprocessen?
- Kommer kanten att förbli synlig efter montering?
- Kommer delen att svetsas, beläggas, anodiseras, limmas eller förseglas efter kapning?
- Tillåter köparen lokal missfärgning eller kräver en visuellt ren kant?
- Hur kommer filmrester, kontaminering, fukt eller slipande partiklar att tas bort?
Frågor om Burr och Edge Finishing
- Vilken sida får bära graden efter kapning?
- Är kanten utsatt för operatörer, kunder, tätningar, kablar eller andra komponenter?
- Hur mycket gradning tillåts innan slitbanans utseende ändras?
- Måste hörn vara rundade, avfasade eller skyddade?
- Kommer kantbearbetning att ändra de slutliga måtten eller passningstoleransen?
Varför måste mönsterriktningen planeras innan böjning eller montering?
Mönsterriktningen påverkar utseende, dränering, grepporientering, panelmatchning och tillverkningslayout. Om delar är kapslade endast för att maximera materialutbytet, kan intilliggande paneler visa olika slitbaneriktningar efter installationen.
Innan du skär ska ritningen identifiera:
- Det synliga ansiktet
- Den nödvändiga slitbaneriktningen
- Böjlinjen och böjriktningen
- Områden där mönstret kan tillplattas med hjälp av verktyg
- Foglinjer mellan intilliggande paneler
- Fästelement, svets, gångjärn och kantlägen
Böjning bör provas på det faktiska materialet eftersom det upphöjda mönstret ändrar verktygskontakt. Köparen bör definiera om lokal mönsterutjämning nära kröken är acceptabel och om delen ska inspekteras före eller efter formning.
Vad händer i en typisk industriell stegpanelordning?
Scenario: Kapade och böjda slitbanepaneler
Affärsbakgrund: En utrustningstillverkare beställer diamanttrampad aluminiumplåt för åtkomststeg och avtagbara servicepaneler. Delarna kräver raka snitt, flera hål, två böjar och en synlig fräsyta.
Problem: Den första satsen passar de övergripande måtten, men flera paneler gungar under monteringen, slitbanan nära de klippta kanterna är tillplattad och klämmärken förblir synliga efter installationen. Vissa böjda delar visar också inkonsekvent mönsterriktning.
Orsak: Anbudsförfrågan angav övergripande tjocklek och arkstorlek men skilde inte bastjocklek från mönsterhöjd. Den utelämnade också den synliga ytan, gradriktningen, mönsterorienteringen, klämskyddet, planheten efter kapning och acceptabel mönsterdeformation nära böjar.
Rekommenderad lösning: Köparen uppdaterar ritningen för att identifiera bastjocklek, slitbaneriktning, färdiga mått, synlig yta, skärtolerans, gradsida, böjningslinjer och acceptabel lokal tillplattadhet. En representativ första artikel skärs och böjs före bulkproduktion. Leverantören packar sedan delar efter ritningsnummer och orientering med skyddade avskiljare.
Köparbeslutsvärde: Den tillagda ritningen och kontrollen av första artikeln minskar sortering, omarbetning, felaktig installation och ytbortfall. Den korrekta jämförelsen är kostnaden per accepterad tillverkad panel, inte bara priset per ark.
När är det bättre att köpa material i klipp till storlek än att klippa hela ark?
Att köpa helark kan vara lämpligt när tillverkaren har stabil utrustning, flexibla häckningskrav och tillräcklig hanteringskapacitet. Försörjning i storlek kan vara mer ekonomiskt när samma ämnen upprepas, ytan är mycket synlig eller exporthantering skapar en hög risk för repor och dimensionsvariationer.
| Försörjningsalternativ | Huvudfördel | Huvudrisk | Bästa passform |
|---|---|---|---|
| Hela lakan | Maximal flexibilitet för kapsling och designändringar | Mer intern hantering, skärinställningar, skrotkontroll och ytrisk | Tillverkare med etablerad kapnings- och inspektionsförmåga |
| Rektangulära ämnen i storlek | Minskad hantering och repeterbara ämnesmått | Ritningsfel påverkar hela partiet | Upprepade paneler, steg, lock och verktygslådkomponenter |
| Profilskurna första artiklar och produktionsdelar | Lägre intern processvariation och tydligare leverantörsansvar | Kräver fullständiga ritningar, godkännandeprotokoll och ändringskontroll | Komplexa profiler, synliga delar och projektstyrda sammansättningar |
Vad bör en RFQ för diamanttrampaluminiumplåt innehålla?
En fullständig offertförfrågan bör tillåta leverantörer att citera samma material, skärningsomfång, inspektion och förpackningskrav. Köpare bör tillhandahålla:
- Ansökan, färdigritning, revisionsnummer och kvantitet
- Legerings- och tempereringskrav, eller en begäran om att leverantören ska föreslå ett alternativ
- Basmetalltjocklek, plåtstorlek, slitbanemönster och mönsterorientering
- Synligt ansikte, krav på skyddsfilm och acceptabelt ytförhållande
- Skärmetod om köparen har bestämt, eller prestandakrav om leverantören kan föreslå processen
- Färdiga mått, toleranser, fyrkantighet, profilnoggrannhet och hålkrav
- Gradriktning, kantfinish, hörnbehandling och krav på utsatta kanter
- Böjlinjer, böjriktning, acceptabel mönsterutjämning och nedströms svetsning eller beläggning
- Första artikelkvantitet, inspektionsmetod, provtagning, register och avvikelseprocess
- Styckmärkning, ritningsnummer, orienteringsmärken, interfoliering, pallgränser, destination och Incoterm
- MOQ, prognos, leveransmål och om delleveranser är tillåtna
Vanliga frågor
Bör diamantslitbanans tjocklek inkludera det upphöjda mönstret?
RFQ bör särskilja basmetalltjocklek från övergripande mönsterhöjd. Maskininställning, hållfasthetsberäkningar, böjplanering och acceptans kan vara felaktiga när de två värdena behandlas som samma mått.
Kan diamanttrampad aluminiumplåt skäras med en såg?
Ja, sågskärning kan passa raka tillverkningssnitt när den faktiska legeringen och tjockleken prövas. Stabilt stöd, skyddad fastspänning, kontrollerad matning, ytskydd och gradinspektion är väsentliga.
Skadar klippning diamantmönstret?
Klippning kan deformera eller platta till mönstret nära klippkanten. Om det är acceptabelt beror på kravet på synligt ansikte, kantexponering, tolerans och nedströms formning. En representativ prövning bör godkännas.
Kan skyddsfilm sitta kvar på plåten under skärning?
Först när filmen har bekräftats som lämplig för den valda processen. Okänd film kan bränna, kontaminera kanten, fånga in fukt, skapa rester eller orsaka oacceptabel ytskada.
När bör man överväga att skära vattenstrålar eller laser?
De kan komma i fråga för komplexa profiler eller strängare processkrav. Köparen bör jämföra värmekänslighet, kantskick, tolerans, rengöring, filmkompatibilitet, volym och totalkostnad med det faktiska materialet.
Spelar gradriktningen någon roll?
Ja. Gradriktningen spelar roll när kanten är synlig, hanteras av operatörer, monteras mot en annan komponent, belagd, förseglad eller böjd. Ritningen ska identifiera tillåten gradsida och efterbehandlingskrav.
När behövs en första artikel?
En första artikel är värdefull för nya ritningar, snäva toleranser, synliga ytor, komplexa profiler, sekundär bockning, krav på skyddad film eller upprepad produktion där en uppsättning kommer att användas för hela beställningen.
Begär en granskning av slitbanan i storlek
För en projektspecifik granskning, ange legering och härdning, bastjocklek, plåtstorlek, slitbanemönster, färdig ritning, synlig yta, skärtolerans, gradriktning, böjningskrav, kvantitet, inspektion, packning, destination och leveransschema via sidan TOP METAL offert och teknisk granskning. Leverantören kan sedan granska materialtillgänglighet, genomförbarhet i storlek, provkrav, bearbetningsomfång, inspektion, exportförpackning, MOQ, ledtid och uteslutningar av offerter före produktion.
Begär offert för diamanttrampad aluminiumplåt med legering, temperering, bastjocklek, slitbanemönster, färdig ritning, skärtolerans, synlig yta, böjning, inspektion, packning och leveransdetaljer som krävs för ett jämförbart erbjudande.