
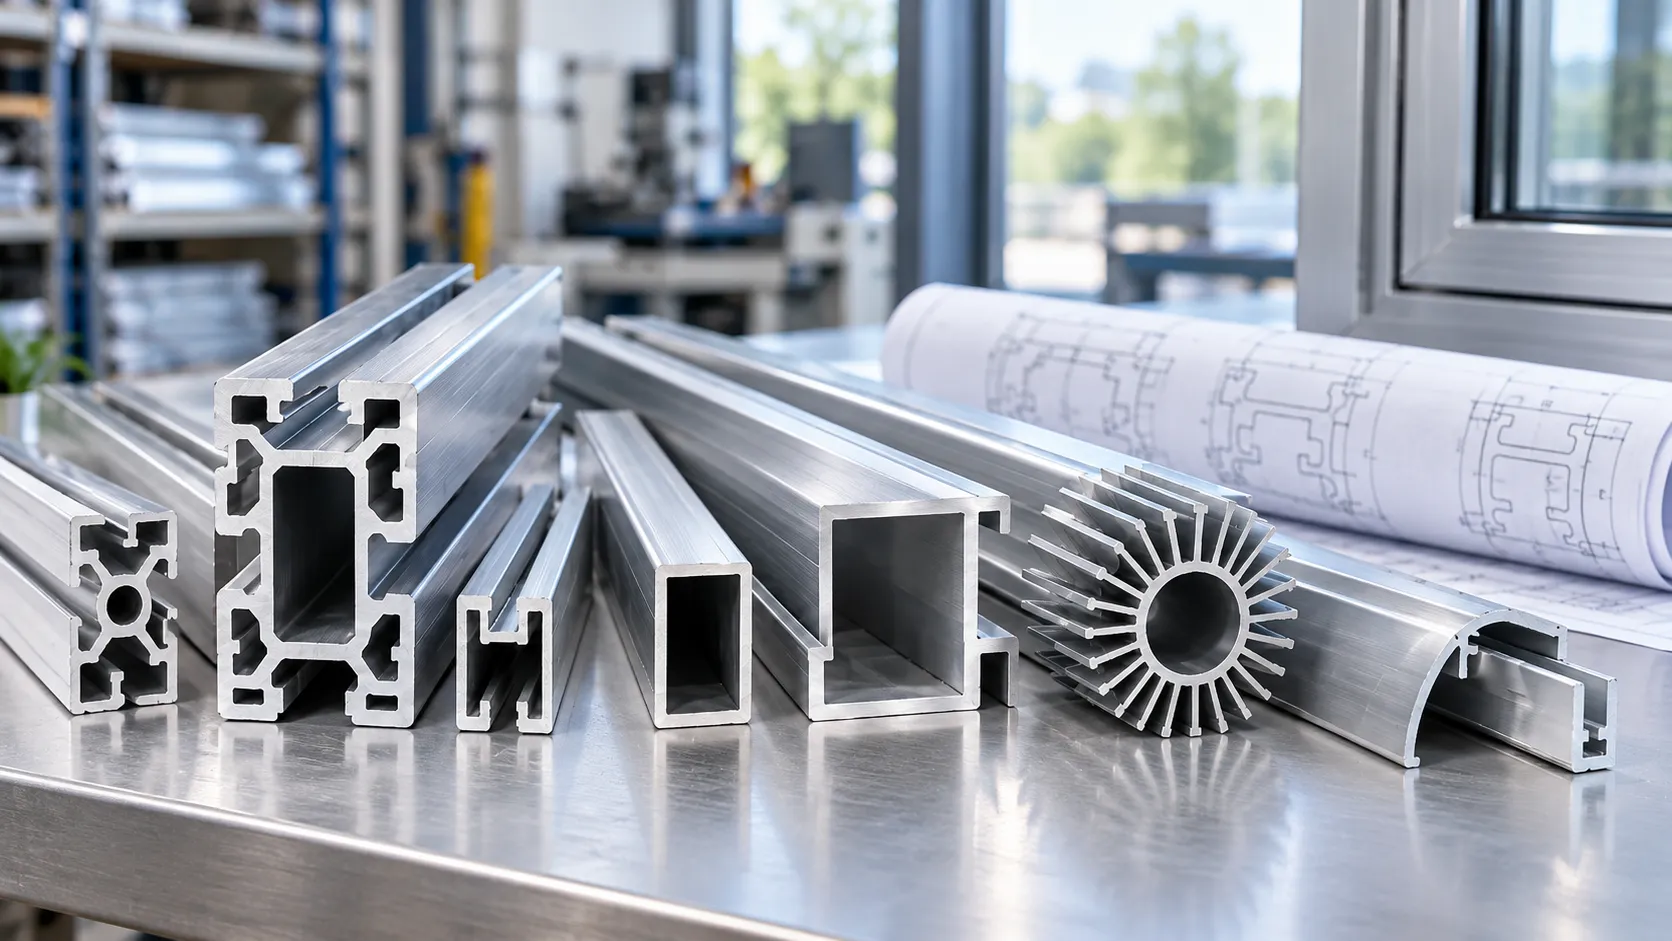
En aluminiumprofil är en produkt av aluminium eller aluminiumlegering med en definierad tvärsnittsform som fortsätter längs dess längd. Inom konstruktion och industriförsörjning hänvisar termen vanligtvis till en extruderad sektion: en uppvärmd, fast ämne pressas genom en formad form för att producera den önskade formen. Profiler kan ha öppna kanaler, slutna hålrum, ribbor eller monteringsspår. Deras form kan hjälpa dem att stödja, lokalisera, ansluta eller omsluta andra komponenter. Tvärsnittet identifierar basprodukten, men legering, härdning, ytfinish och dimensionskrav avgör specifikationen som behövs för en viss applikation.
Vad definierar en aluminiumprofil?
Tvärsnittet beskriver mer än konturen
Titta på den skurna änden av en profil. Den yttre konturen visar sin övergripande form; väggarna, de inre utrymmena och spåren avslöjar hur den kan samverka med andra delar. En kanal kan ta emot en panelkant, medan ett spår kan tillhandahålla en plats för en passande komponent. Dessa egenskaper fortsätter längs extruderingen istället för att återskapas separat vid varje position.
Det förhållandet mellan form och funktion skiljer en användbar profilbeskrivning från en vag begäran om "aluminiummaterial." En ihålig sektion, en inramning och en dekorativ kant kan alla vara aluminiumprofiler, även om de löser olika problem. TOP METALs sortiment av aluminiumprofiler inkluderar sektioner för ramar, trim, kapslingar och tillverkade sammansättningar.
En profil, en extrudering och en färdig komponent är olika beskrivningar
"Profil" betonar sektionsgeometrin. "Extrudering" hänvisar till tillverkningsprocessen och används också kommersiellt för sin produktion. En färdig komponent kan börja som en extrudering men sedan skäras, borras, fräsas, bockas, fogas eller ytbehandlas. The Aluminium Extruders Council beskriver dessa efterföljande operationer som stegen som gör extruderingar till funktionella komponenter.
Ett kontinuerligt tvärsnitt beskriver därför startlängden, inte en absolut regel att den sista delen inte kan innehålla hål eller utskärningar. Att begära en profil avgör inte heller om beställningen är för långa längder eller installationsklara komponenter. Den skillnaden måste göras innan man jämför offerter.
Hur tillverkas aluminiumprofiler?
Munstycket bildar sektionen från en solid Billet
Vid konventionell varmsträngsprutning förvärms aluminiumämnet och verktyget. Tryck tvingar sedan det mjukgjorda ämnet genom formen, vilket ger en längd med den avsedda sektionen. Ämnet förblir fast under extrudering; det är inte smält aluminium som hälls genom en form. Smältning och gjutning hör till den tidigare produktionen av ämne, inte formningsverkan i extruderingspressen.
Efter att ha lämnat formen följer profilen den kylnings-, mekaniska behandlings- och åldringsväg som är lämplig för dess legering och erforderliga tillstånd. Dessa steg har betydelse eftersom formen definierar formen, medan bearbetningen också påverkar materialegenskaperna. En konturritning ensam beskriver inte båda.
Lokala funktioner kräver ofta ytterligare bearbetning
Ett längsgående spår eller inre passage kan införlivas i extruderingssektionen. Ett hål tvärs över profilen vid en viss position, en ändficka eller en lokal monteringsurskärning är en annan typ av funktion. Borrning, gängning och fräsning hör till de sekundära operationerna som används för att göra sådana detaljer.
Tänk på en höljesskena med ett kontinuerligt lokaliseringsspår och två monteringshål nära dess ändar. Spåret tillhör extruderingsgeometrin; hålplatserna tillhör den färdiga detaljritningen. Att endast citera extruderingen lämnar hålpositionerna och bearbetningsomfånget odefinierat. Detta illustrativa exempel visar varför "extruderad till form" inte nödvändigtvis betyder "färdig att montera."
Typer av aluminiumprofiler: Form och funktion
Solida, ihåliga och halvhåliga sektioner
Extruderade sektioner är vanligtvis grupperade som solida, ihåliga eller halv-ihåliga. En ihålig sektion omsluter helt åtminstone ett tomrum. En solid sektion är varken ihålig eller halv-ihålig och kan fortfarande innehålla utsprång eller andra särdrag. En vinkel, till exempel, kan kvalificeras som en solid extrudering; termen är inte begränsad till solida rektangulära stänger. En halv-ihålig sektion omsluter delvis ett utrymme, men gränsen mellan solid och semi-hollow kan kräva en extruders bedömning.
Andra välbekanta beskrivningar klassificerar en annan egenskap hos produkten. "T-spår", "anpassad" och "anodiserad" är inte alternativ till "ihålig"; en enskild profil kan passa mer än en av dessa beskrivningar.
| Beskrivning | Vad den identifierar | Vad den inte slår fast |
|---|---|---|
| Solid, ihålig eller halv-ihålig | Sektionens arrangemang av metall och inre utrymme | Legering, temperament eller lastkapacitet |
| Kanal, vinkel eller T-spår | En igenkännbar form eller funktionell egenskap | Varje dimension eller passande del passar |
| Standard eller anpassad | Oavsett om en befintlig sektion eller projektdefinierad geometri krävs | Lagertillgänglighet eller färdig bearbetningsomfattning |
| Fräsfinish, anodiserad eller belagd | Erforderligt yttillstånd | Den kompletta material- eller dimensionsspecifikationen |
Beskrivningarna samverkar. Till exempel behöver "anpassad ihålig profil med anodiserad yta" fortfarande en ritning, materialskick och ytbehandlingskrav innan det blir en identifierbar beställning. Klassificering är en utgångspunkt, inte en ersättning för specifikationen.
Standard vs anpassade aluminiumprofiler
En befintlig sektion är värd att överväga när dess gränssnitt och övergripande form redan passar sammansättningen. En anpassad sektion blir användbar när delen behöver en speciell kombination av spår, ribbor, håligheter eller monteringsfunktioner. Att integrera dessa funktioner kan minska separata operationer eller komponenter, men fördelen beror på den kompletta designen snarare än ordet "anpassad".
Extruderbarhet sätter fortfarande gränser för designen. Total sektionsstorlek, metallfördelning, djupa smala detaljer och väggtjockleksbalans påverkar hur praktisk en profil är att producera. Plötsliga övergångar mellan tjocka och tunna områden kan komplicera metallflöde och dimensionskontroll. Att göra varje vägg tunnare är därför inte en automatisk väg till en bättre eller mer ekonomisk del.
För ett projektspecifikt avsnitt, TOP METALs skräddarsydda industriella extruderingsprofiler av aluminium kan diskuteras mot avsedda gränssnitt och erforderlig geometri. Den föreslagna ritningen, snarare än ett liknande katalogfotografi, bör definiera delen.
Vad används aluminiumprofiler till?
Fönsterbågar, inglasning och arkitektonisk trim
Arkitektoniska profiler tillhandahåller delar av fönster- och dörrkarmar, glasmontage och inredning. Deras sektion måste rymma de komponenter som möter den, inte bara skapa en attraktiv synlig kant. För en föreslagen ram handlar den nyttiga diskussionen om var glaset, passande profiler och tillhörande komponenter sitter och vilka ytor som förblir synliga efter montering.
Extruderade fönsterprofiler i aluminium är ett exempel i produktsortimentet. De är komponenter, inte bevis på prestanda för ett komplett fönster. Termiska, akustiska eller väderbeständiga påståenden för ett monterat system kräver bevis för det systemet; de ska inte härledas från en enskild aluminiumsektion.
Maskinramar, kapslingar och funktionella delar
Industriella profiler kan stödja ramar, bilda skyddshöljen och ge gränssnitt mellan komponenter. En sektion utformad för en inneslutning kan kombinera en hålighet med lokaliseringsfunktioner för ett lock. En värmeavledande komponent kan införliva fenor och fästelement i samma profil. I varje fall gör sektionen ett användbart arbete utöver att ge en yttre form.
T-slits aluminiumprofiler illustrerar anslutningsrollen särskilt tydligt: slitsen ger ett gränssnitt för kompatibel sammanfogningshårdvara. Två profiler med samma ytterbredd är dock inte nödvändigtvis utbytbara. En annan slitsöppning eller inre låsform kan ändra om en mutter går in i, sitter fast eller griper ordentligt. Detta är en geometrikontroll, inte något som etablerats genom att kalla båda produkterna "industriella profiler."
Inte heller visar ett profilfoto ramkapacitet eller kylflänsprestanda. En fullständig bedömning kräver också relevanta monterings-, belastnings- eller termiska förhållanden. Dessa är applikationsspecifika frågor, medan profilbeskrivningen identifierar den komponent som utvärderas.
Varför kan samma profilform ha olika specifikationer?
Legering och härdning beskriver materialtillståndet
Legering identifierar materialsammansättningen; temperament beskriver dess tillstånd efter bearbetning. Att ändra temperament kan ändra beteendet hos samma legering, så "6063-profil" är mindre komplett än ett krav som identifierar både legering och skick. Temperation måste också passa efterföljande tillverkning, snarare än att läggas till som en eftertanke.
Till exempel används 6063 flitigt där extruderingskvalitet och ett anodiserat utseende är viktigt, inklusive arkitektoniska och synliga industriprofiler. 6061 anses vanligtvis för strukturella och tillverkade komponenter där bearbetning eller svetsning är en del av produktionsvägen. Dessa är användbara urvalstendenser, inte en universell rangordning av en legering över den andra.
Ritningen och materialspecifikationen måste fortfarande fastställa de erforderliga egenskaperna. Ett hållfasthetsvärde från ett annat temperament eller produktform kan inte bara tilldelas den föreslagna profilen. Där svetsning är inblandad, hör även fogdesign och erforderligt eftersvetsförhållande med i utvärderingen; Att identifiera en svetsbar legering är inte detsamma som att fastställa prestanda vid färdig montering.
Ytbeläggningar av aluminiumprofiler uppfyller olika krav
Ytfinish är separat från sektionsgeometri. Mill-finish material har inte fått en extra dekorativ beläggning eller anodiserad behandling. Om det tillståndet är lämpligt beror på utseende och exponering, medan målade, anodiserade eller mekaniskt färdiga ytor erbjuder olika sätt att möta applikationskravet.
Anodisering är en elektrokemisk behandling som utvecklar ett oxidskikt integrerat med aluminiumytan. Pulverlackering applicerar torrt pulver elektrostatiskt och härdar sedan till en beläggning, snarare än att odla ett oxidskikt från själva aluminiumet. Orden "anodiserad" eller "pulverlackerad" definierar inte enbart alla relevanta egenskaper, och ett färgnamn fastställer inte korrosionsprestanda.
För anodiserade aluminiumprofiler, identifiera de synliga ytorna, önskat utseende och tillämplig finishspecifikation. Ett prov kan hjälpa till att komma överens om utseende, medan en specificerad inspektion eller test tar upp en annan fråga. Varken ett silverfärgat utseende eller en finishetikett är bevis på en universell livslängd utomhus.
Efterbehandling korsar också passform. Tillagd beläggning tar upp plats vid matchande ytor. För en tättslutande slits eller glidgränssnitt måste ritningen ange om dess dimensionsbegränsningar gäller före eller efter efterbehandling. Att enbart acceptera ett obestruket prov innebär inte att de färdiga komponenterna fortfarande passar ihop.
Aluminiumprofil Dimensioner och toleranser Kontrollpassning
Total bredd och höjd är bara en del av dimensionsdefinitionen. Väggtjocklek, invändiga öppningar, spårdimensioner, rakhet, vridning och skärlängd kan också styra monteringen. Aluminium Extruders Council betonar att toleranskrav bör överenskommas för komponenten; ett enda påstående som "precisionsextrudering" ersätter inte definierade gränser.
Tänk på en representativ designändring: yttermåtten förblir desamma, men en vägg är förtjockad mot insidan. Den inre öppningen blir mindre. Om en passande insats designades runt den ursprungliga öppningen kanske den inte längre passar även om ett yttermått ser korrekt ut. Ändringen ändrar också avsnittet, så det kan inte bedömas enbart som en kosmetisk revision.
Ritningen bör därför identifiera den funktionella öppningen och dess tillåtna intervall, tillsammans med de passande delarnas mått. Inspektion kan sedan kontrollera funktionen som kontroller passar snarare än bara den enklaste dimensionen att mäta. Det här exemplet förklarar varför det krävs mer än att matcha den yttre konturen för att ersätta en profil.
Vad ska en aluminiumprofilritning och -förfrågan innehålla?
Börja med en snittritning och en kort förklaring av vad delen ska göra. Identifiera dess revidering och markera de dimensioner som styr anslutningar, spel eller synliga ytor. För en befintlig artikel kan en delbeteckning och prov stödja identifiering, men kravet måste fortfarande skilja nominell form från dimensionerna som styr passformen.
Definiera sedan leveransstadiet: lång extrudering, skärlängd eller tillverkad komponent. Inkludera legering och temperering, finish och eventuella nödvändiga hål, fickor eller ändoperationer. Detta förhindrar att en obearbetad längd och en färdig komponent behandlas som likvärdiga erbjudanden. Ett definierat tvärsnitt, materialskick, längd, finish och kvantitet ger leverantören ett tydligt underlag för offert.
Kvantitet och förpackning kompletterar förfrågan. Ange hur synliga ytor ska skyddas och identifiera eventuella inspektioner eller materialdokument som behövs för godkännande. En dimensionsrapport bör ta upp ritningens kritiska egenskaper; ett materialregister bör identifiera den specificerade legeringen och skicket. I offerten ska det framgå vilka operationer, förpackningar och dokumentation som ingår, med eventuella avvikelser från kravet uttryckligen.
Dela din applikation och specifikation med TOP METAL genom profil offertförfrågan. Om en ritning fortfarande är under utveckling, beskriv de matchande komponenterna och begränsningarna istället för att välja en profil bara för att dess kontur ser bekant ut.