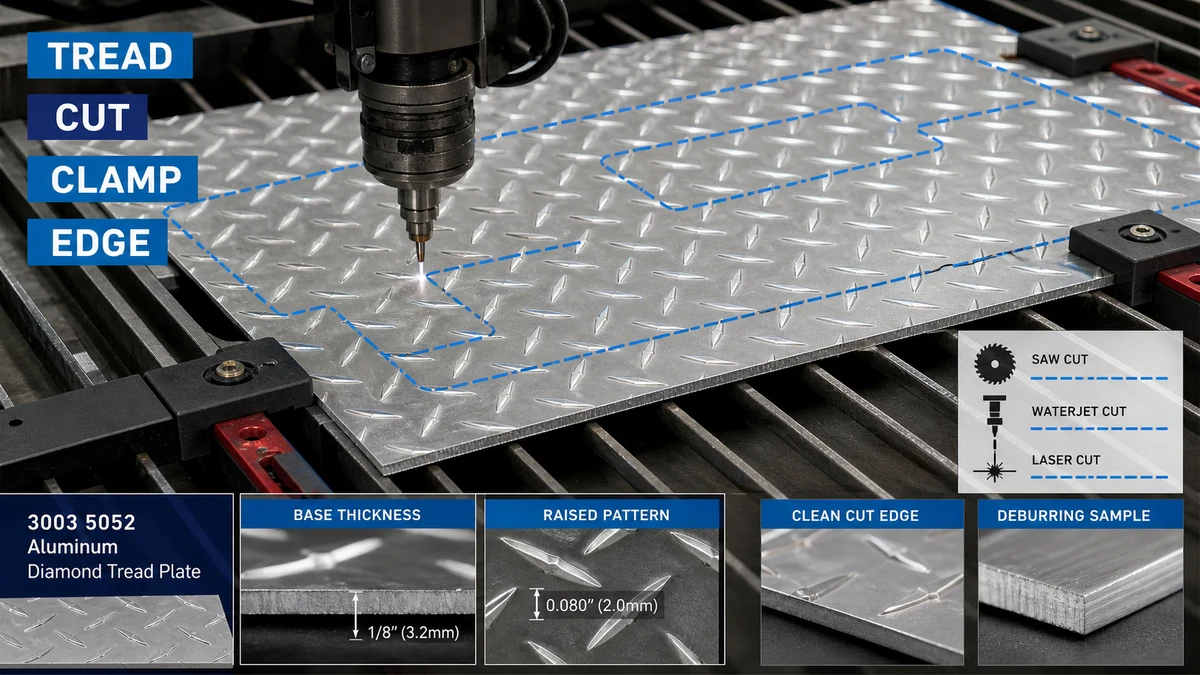
Виробники повинні вибрати метод різання з урахуванням товщини основного металу листа, висоти рельєфу, допуску на край, вимоги до видимої поверхні, чутливості до тепла та вигину за потоком. Лист має бути повністю підтриманий, затиснутий через захищені точки контакту, розрізаний за допомогою схваленого для випробування процесу та видалених задирок без розплющування протектора чи пошкодження видимої поверхні.
Це питання важливе для виробників металів, підрядників з укладання підлог, виробників ящиків для інструментів, виробників кузовів транспортних засобів, постачальників платформ доступу та покупців промислових панелей. Перш ніж вибрати процес, покупці повинні підтвердити матеріал і доступні конфігурації через категорія виробів з алюмінієвого листа і присвяч діамантовий алюмінієвий протектор.
Чому алюмінієвий лист з алмазним протектором важче різати, ніж плоский лист?
Алмазний протекторний лист не представляє єдиної однорідної поверхні для ріжучого інструменту. Рельєфний малюнок створює нерівномірний контакт, тоді як базовий лист несе структурну товщину. Якщо параметри машини засновані на загальній висоті, а не на товщині основи, виробник може вибрати неправильний зазор на зсув, налаштування пилки, відстань між опорами або припуск на згин.
| Різка змінна | Що має бути підтверджено | Ризик, якщо його ігнорувати |
|---|---|---|
| Товщина основного металу | Товщина вимірюється окремо від піднятого протектора | Неправильна потужність машини, налаштування різання та розрахунки вигину за потоком |
| Висота та напрям візерунка | Рельєфний профіль візерунка, видима грань і орієнтація готової деталі | Сплющені ромби, неоднорідний вигляд або неправильна орієнтація панелі |
| Крайовий допуск | Необхідний розмір різу, прямокутність, точність профілю та допустимість задирок | Деталі не підходять під час зварювання, згинання, кріплення або складання |
| Стан поверхні | Фрезерне покриття, декоративна поверхня, захисна плівка та можливість подряпин | Сліди від затискачів, спалена плівка, забруднення або видимі пошкодження під час використання |
| Низхідний процес | Згинання, прокатка, зварювання, покриття, кріплення або оголення країв | Розріз, прийнятний як заготовка, може вийти з ладу пізніше під час формування або обробки |
Як виробники повинні вимірювати товщину основи та висоту шаблону?
Товщина основи та загальна висота малюнка повинні бути записані окремо. Рельєфні ромби є частиною геометрії поверхні, а не заміною номінальної товщини основного металу. Для закупівель у кресленнях і запитах пропозицій має бути зазначено, яке значення товщини контролює прийняття.
Корисний чек на отримання включає:
- Номінальна товщина основного металу та допустимий допуск
- Габаритні розміри та квадратура листа
- Тип візерунка, орієнтація та видиме обличчя
- Рівність і локальне розгойдування, викликане піднятим протектором
- Подряпини на поверхні, плями, пошкодження країв і стан захисної плівки
- Ідентифікація партії або упаковки для відстеження
Якщо покупцеві потрібні повторні заготовки, на кресленні також має бути вказано, чи вимірюються розміри від обрізаного краю, центральної лінії візерунка чи іншого контрольованого посилання. Це не дозволяє постачальнику та виробнику використовувати різні методи перевірки.
Який метод різання підходить для прямих різів, профілів і жорстких допусків?
Правильний процес залежить від геометрії деталі, допуску, об’єму, якості краю, чутливості до тепла та наявного обладнання. Жоден метод різання автоматично не є найкращим для кожного алюмінієвого листа з алмазним протектором.
| Метод різання | Відповідне використання | Головний контрольний пункт | Можливе обмеження |
|---|---|---|---|
| Розпил | Прямі фабричні розрізи, повторювані прямокутні заготовки та звичайна виробнича робота | Повна підтримка листа, контрольована подача, захищене затискання та перевірка фактичного сплаву та товщини | Вібрація, задирки на краю, подряпини на поверхні або рух візерунка, якщо опора погана |
| Стрижка | Швидкі прямі розрізи, де допустима обмежена деформація краю та малюнка | Товщина основи, зазор, стан леза та орієнтація видимої поверхні | Може скочуватися, сплющуватися або спотворювати протектор біля зрізаного краю |
| Лазерне різання | Складні профілі або повторювані форми, де це виправдовують можливості процесу та вимоги до країв | Підведення тепла, сумісність із захисною плівкою, знебарвлення країв, забруднення та випробування | Термічні ефекти або пошкодження плівки можуть бути неприпустимими для видимих або оброблених частин |
| Гідроабразивне різання | Складні профілі, де важливо обмежити тепловий вплив | Підтримка, контроль води та абразиву, стан країв, сушка та очищення після різання | Для проекту необхідно оцінити вартість процесу, обробку вологих умов і стан краю |
| Послуги постачальника з розкрою за розміром | Повторювані заготовки, експортні проекти та покупці, які прагнуть зменшити внутрішні варіації обробки | Затверджений креслення, допуск, напрямок задирок, видима поверхня, маркування, упаковка та перевірка | Зміни після виробництва можуть вимагати заміни, а не локального повторного нарізання |
Для стійких до ковзання підлог, сходів, платформ і промислових панелей покупці можуть переглянути a діамантовий протектор, стійкий до ковзання алюмінієвий лист конфігурація. Іншим відповідним посиланням є алюмінієва картата пластина варіант. Точний метод різання все ще має бути затверджений на основі цитованого сплаву, товщини, малюнка та готової частини.
Як слід підтримувати та затискати лист?
Нерівна опора є поширеною причиною вібрації, стукоту, неточних зрізів і сплощеного протектора. Рельєфний візерунок може зробити лист скелею, коли він спирається на невелику кількість контактних точок. Тому опора повинна покривати робочу зону і залишатися стабільною під час різання.
Хороша практика опори та затискання повинна включати:
- Чиста опорна поверхня, яка не дряпає видиме обличчя
- Достатня опора з обох боків розрізу, щоб запобігти переміщенню або пошкодженню при падінні
- Захищені контактні точки затискача, які не подрібнюють і не полірують виступаючі алмази
- Затискач розташований подалі від кінцевої видимої області, коли це можливо
- Чітке визначення декоративної грані та напрямку візерунка
- Плани обробки великих заготовок, щоб панель не згиналася після завершення розрізу
Сила затиску повинна надійно утримувати матеріал без використання малюнка протектора як точки неконтрольованого тиску. Для повторного виробництва покупець і виробник повинні затвердити кріплення або опору, а не покладатися на тимчасове розміщення кожного аркуша.
Як можна контролювати нагрівання, задирки та викривлення країв?
Термічний і механічний різання створюють різні ризики. Термічні процеси можуть впливати на захисну плівку, знебарвлювати край або викликати локальне теплове спотворення. Механічні процеси можуть створити задирки, закатані краї, сліди від тріскотіння або локальне сплощення малюнка.
Питання контролю тепла
- Чи схвалена захисна плівка для вибраного процесу різання?
- Чи залишиться край видимим після складання?
- Чи буде деталь зварена, покрита, анодована, склеєна чи запечатана після різання?
- Чи допускає покупець локальне знебарвлення чи вимагає візуально чистий край?
- Як буде видалено залишки плівки, забруднення, вологу чи абразивні частинки?
Питання щодо задирок і обробки країв
- На якій стороні може бути задирок після різання?
- Чи край відкритий для операторів, клієнтів, ущільнень, кабелів чи інших компонентів?
- Скільки дозволено зняття задирок до зміни зовнішнього вигляду протектора?
- Кути повинні бути закругленими, скошеними чи захищеними?
- Чи змінить обробка країв остаточні розміри чи допуск на підгонку?
Чому перед згинанням або складанням необхідно спланувати напрямок візерунка?
Напрям візерунка впливає на зовнішній вигляд, дренаж, орієнтацію рукоятки, відповідність панелі та макет виготовлення. Якщо частини вкладені лише для максимізації виходу матеріалу, сусідні панелі можуть мати різні напрямки протектора після встановлення.
Перед розкроєм на кресленні слід визначити:
- Видиме обличчя
- Необхідний напрямок протектора
- Лінія згину і напрямок згину
- Ділянки, де візерунок може бути згладжений інструментом
- Лінії стиків між сусідніми панелями
- Розташування кріплення, зварного шва, петлі та краю
Згинання слід випробувати на фактичному матеріалі, оскільки рельєфний малюнок змінює контакт інструменту. Покупець повинен визначити, чи допустиме локальне сплющування візерунка біля згину та чи буде деталь перевірятися до чи після формування.
Що відбувається в типовому промисловому порядку ступінчатих панелей?
Сценарій: Вирізані та зігнуті панелі протектора
Бізнес фон: Виробник обладнання замовляє алюмінієвий лист з діамантовим проступом для сходів і знімних сервісних панелей. Деталі потребують прямих надрізів, кількох отворів, двох згинів і видимої фрезерної поверхні.
проблема: Перша партія відповідає габаритним розмірам, але кілька панелей хитаються під час складання, протектор біля зрізаних країв вирівнюється, а сліди затискачів залишаються видимими після монтажу. Деякі зігнуті частини також демонструють непослідовний напрям візерунка.
Причина: У запиті на пропозицію вказується загальна товщина та розмір листа, але не розрізняється товщина основи та висота малюнка. Він також не вказував видиму поверхню, напрямок задирок, орієнтацію малюнка, захист від затискання, площинність після різання та прийнятну деформацію малюнка біля вигинів.
Рекомендоване рішення: Покупець оновлює креслення, щоб визначити товщину основи, напрямок протектора, кінцеві розміри, видиму поверхню, допуск на зріз, сторону задирок, лінії згину та прийнятне локальне сплющення. Типовий перший виріб розрізають і згинають перед масовим виробництвом. Потім постачальник пакує деталі за номером креслення та орієнтацією із захищеними роздільниками.
Значення рішення покупця: Доданий малюнок і контроль першої статті зменшують сортування, переробку, неправильне встановлення та бракування поверхні. Правильним порівнянням є вартість прийнятої виготовленої панелі, а не тільки ціна за лист.
Коли купувати розрізаний матеріал краще, ніж розрізати аркуші?
Купівля повних аркушів може бути доцільною, якщо виробник має стабільне обладнання, гнучкі вимоги до вкладення та достатню потужність обробки. Розрізання за розміром може бути економнішим, коли однакові заготовки повторюються, поверхня добре помітна або експортне оброблення створює високий ризик подряпин і зміни розмірів.
| Варіант постачання | Основна перевага | Основний ризик | Найкраще підходить |
|---|---|---|---|
| Повні аркуші | Максимальна гнучкість для вкладень і змін дизайну | Більше внутрішньої обробки, налаштувань різання, контролю браку та ризику поверхні | Виробники зі сформованими можливостями різання та перевірки |
| Прямокутні нарізні заготовки | Зменшене використання та повторювані розміри заготовки | Помилки малювання впливають на повну партію | Повторювані панелі, сходинки, кришки та компоненти ящика для інструментів |
| Профільні перші вироби та деталі виробництва | Зниження внутрішніх коливань процесів і чіткіша відповідальність постачальника | Потрібні повні креслення, записи про затвердження та контроль змін | Складні профілі, видимі частини та проектно-контрольовані вузли |
Що повинен містити запит на пропозицію алюмінієвого листа з алмазним протектором?
Повний запит на пропозицію повинен дозволити постачальникам запропонувати той самий матеріал, обсяг різання, перевірку та вимоги до упаковки. Покупці повинні надати:
- Застосування, креслення готової частини, номер редакції та кількість
- Вимоги до сплаву та відпуску або прохання до постачальника запропонувати варіант
- Товщина основного металу, розмір листа, малюнок протектора та орієнтація малюнка
- Видиме обличчя, вимоги до захисної плівки та прийнятний стан поверхні
- Метод різання, якщо встановлено покупцем, або вимоги до продуктивності, якщо постачальник може запропонувати процес
- Готові розміри, допуски, прямокутність, точність профілю та вимоги до отворів
- Напрямок задирок, обробка країв, обробка кутів і вимоги до відкритих країв
- Лінії згину, напрямок згину, прийнятне вирівнювання візерунка та зварювання або покриття за потоком
- Кількість першої статті, метод перевірки, вибірка, записи та процес невідповідності
- Маркування одиниць, номер креслення, позначки орієнтації, чергування, обмеження палет, пункт призначення та Інкотермс
- MOQ, прогноз, мета доставки та чи дозволені часткові поставки
Часті запитання
Чи має товщина діамантового протектора включати рельєфний малюнок?
Запит на пропозицію має відрізняти товщину основного металу від загальної висоти малюнка. Налаштування машини, розрахунки міцності, планування згину та приймання можуть бути неправильними, якщо два значення розглядаються як одне вимірювання.
Чи можна різати алюмінієвий лист з алмазним протектором пилкою?
Так, пиляння може відповідати прямим фабричним розрізам, коли фактичний сплав і товщина перевіряються. Важливими є стабільна опора, захищене затискання, контрольована подача, захист поверхні та перевірка задирок.
Чи пошкоджує зріз ромбовидний малюнок?
Зрізання може деформувати або згладжувати візерунок біля зрізаного краю. Чи прийнятно це, залежить від вимоги до видимої поверхні, експозиції країв, допуску та формування внизу. Має бути затверджено репрезентативне випробування.
Чи може залишатися захисна плівка на аркуші під час різання?
Тільки тоді, коли буде підтверджено, що плівка підходить для обраного процесу. Невідома плівка може підгоріти, забруднити край, утримувати вологу, утворювати залишки або спричиняти неприпустимі пошкодження поверхні.
Коли слід розглянути можливість гідроабразивного або лазерного різання?
Їх можна розглядати для складних профілів або жорсткіших вимог до процесу. Покупець повинен порівняти теплочутливість, стан краю, толерантність, очищення, сумісність плівки, обсяг і загальну вартість, використовуючи фактичний матеріал.
Чи має значення напрямок задирок?
так Напрямок задирок має значення, коли край видимий, обробляється оператором, встановлений на іншому компоненті, покритий, запечатаний або зігнутий. На кресленні має бути вказано допустиму сторону задирок і вимоги до обробки.
Коли потрібна перша стаття?
Перший артикул цінний для нових креслень, жорстких допусків, видимих поверхонь, складних профілів, вторинного згинання, вимог до захищеної плівки або повторного виробництва, коли одна установка буде використовуватися для повного замовлення.
Надішліть запит на перевірку протектора на розмір
Для перевірки конкретного проекту надайте сплав і стан, товщину основи, розмір листа, малюнок протектора, готовий малюнок, видиму поверхню, допуск на різання, напрямок задирок, вимоги до вигину, кількість, перевірку, упаковку, пункт призначення та графік доставки на сторінці пропозиції та технічного огляду TOP METAL. Після цього постачальник може перевірити наявність матеріалів, можливість розкрою за розміром, вимоги до зразків, обсяг обробки, інспекцію, експортне пакування, мінімальне замовлення, час виконання та виключення цін перед виробництвом.
Запит на пропозицію алюмінієвого листа з алмазним протектором зі сплавом, характером, товщиною основи, малюнком протектора, готовим малюнком, допуском на різання, видимою поверхнею, вигином, перевіркою, упаковкою та деталями доставки, необхідними для порівняльної пропозиції.