
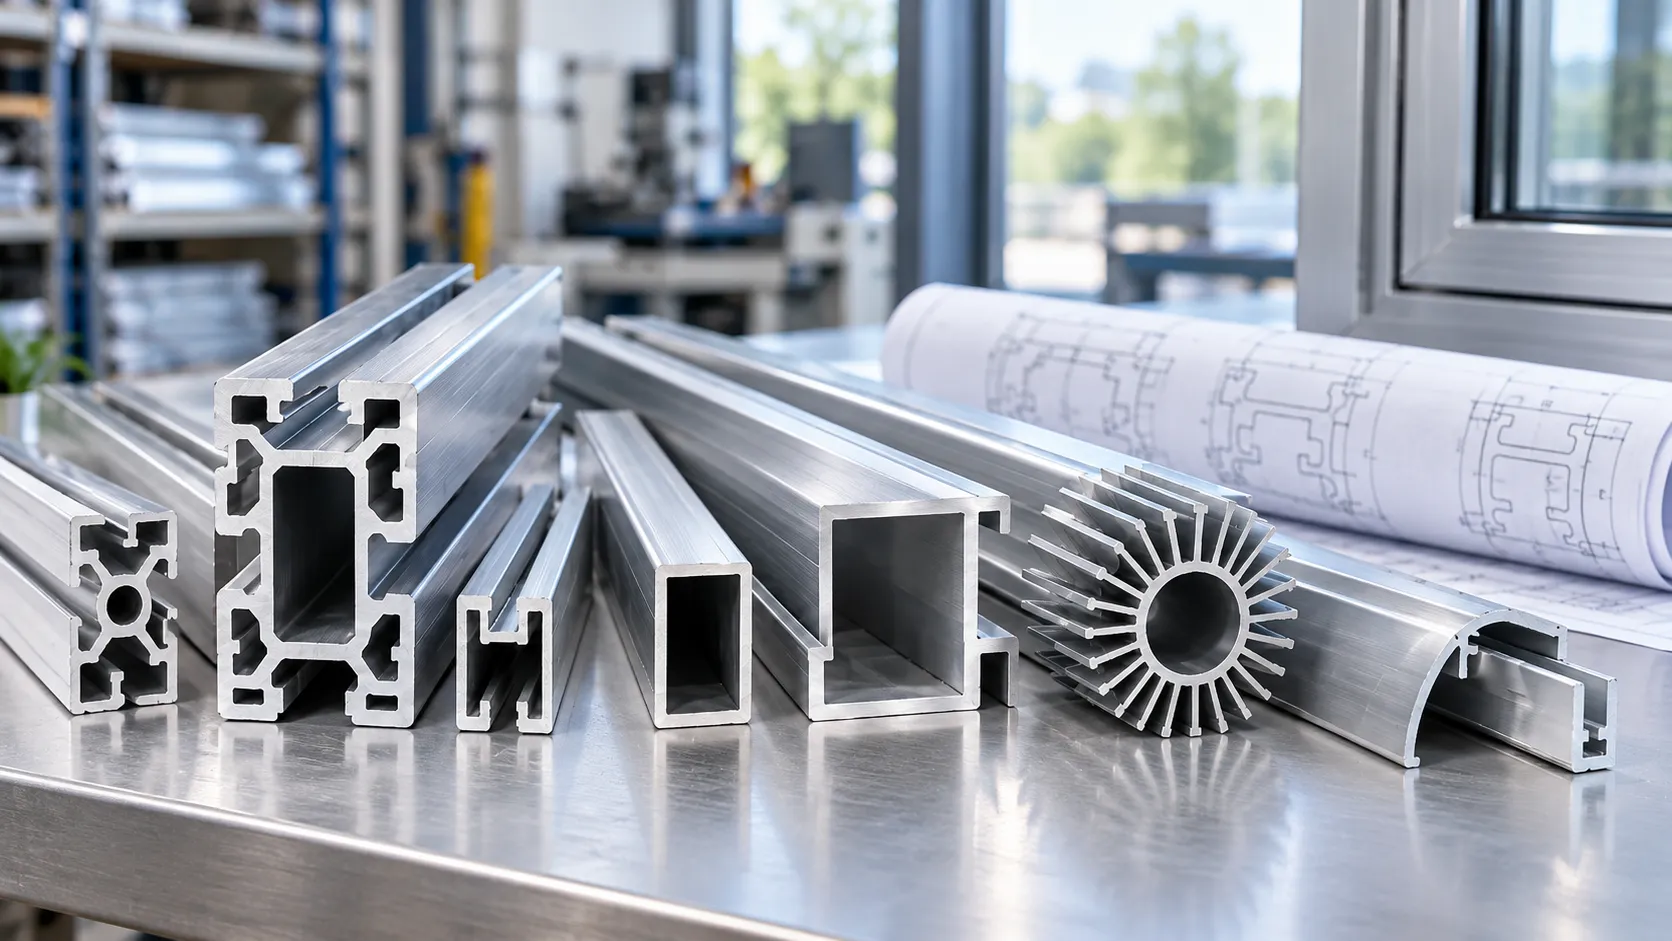
Nhôm định hình là một sản phẩm nhôm hoặc hợp kim nhôm có hình dạng mặt cắt xác định kéo dài dọc theo chiều dài của nó. Trong xây dựng và cung cấp công nghiệp, thuật ngữ này thường dùng để chỉ một phần ép đùn: một phôi rắn, được nung nóng được ép qua khuôn định hình để tạo ra hình dạng cần thiết. Cấu hình có thể có các rãnh mở, các khoang kín, các gân hoặc rãnh lắp. Hình dạng của chúng có thể giúp chúng hỗ trợ, định vị, kết nối hoặc bao bọc các thành phần khác. Mặt cắt xác định sản phẩm cơ bản, nhưng các yêu cầu về hợp kim, nhiệt độ, độ hoàn thiện bề mặt và kích thước xác định thông số kỹ thuật cần thiết cho một ứng dụng cụ thể.
Điều gì xác định một hồ sơ nhôm?
Mặt cắt mô tả nhiều hơn phần phác thảo
Nhìn vào phần cuối bị cắt của một hồ sơ. Đường viền bên ngoài thể hiện hình dáng tổng thể của nó; các bức tường, không gian bên trong và các rãnh tiết lộ cách nó có thể tương tác với các bộ phận khác. Một kênh có thể nhận được một cạnh của bảng điều khiển, trong khi một rãnh có thể cung cấp vị trí cho một bộ phận giao phối. Các tính năng này tiếp tục trong quá trình ép đùn thay vì được tạo lại riêng biệt ở mọi vị trí.
Mối quan hệ giữa hình dạng và chức năng giúp phân biệt một mô tả hồ sơ hữu ích với một yêu cầu mơ hồ về “vật liệu nhôm”. Phần rỗng, bộ phận khung và phần trang trí đều có thể là nhôm định hình, mặc dù chúng giải quyết được các vấn đề khác nhau. Dòng sản phẩm nhôm định hình của TOP METAL bao gồm các phần dành cho khung, phần trang trí, vỏ bọc và các cụm lắp ráp được chế tạo.
Cấu hình, ép đùn và thành phần hoàn thiện là những mô tả khác nhau
“Profile” nhấn mạnh hình học của mặt cắt. "Đùn" dùng để chỉ quá trình sản xuất và cũng được sử dụng thương mại cho đầu ra của nó. Một bộ phận hoàn thiện có thể bắt đầu dưới dạng ép đùn nhưng sau đó được cắt, khoan, xay, uốn cong, nối hoặc xử lý bề mặt. Hội đồng máy đùn nhôm mô tả các hoạt động tiếp theo này là các bước biến quá trình ép đùn thành các bộ phận chức năng.
Do đó, mặt cắt liên tục mô tả chiều dài bắt đầu, không phải là quy tắc tuyệt đối rằng phần cuối cùng không được có lỗ hoặc vết cắt. Tương tự như vậy, việc yêu cầu một hồ sơ không xác định được liệu đơn đặt hàng là dành cho các bộ phận có độ dài dài hay sẵn sàng lắp đặt. Sự khác biệt đó cần được giải quyết trước khi so sánh các trích dẫn.
Hồ sơ nhôm được tạo ra như thế nào?
Khuôn tạo thành mặt cắt từ phôi rắn
Trong ép đùn nóng thông thường, phôi nhôm và dụng cụ được làm nóng trước. Sau đó, áp lực ép phôi đã được làm mềm qua khuôn, tạo ra chiều dài phù hợp với tiết diện dự định. Phôi vẫn rắn chắc trong quá trình ép đùn; nó không phải là nhôm nóng chảy được đổ qua khuôn. Nấu chảy và đúc thuộc về quá trình sản xuất phôi trước đó, không phải là hoạt động tạo hình trong máy ép đùn.
Sau khi rời khỏi khuôn, biên dạng sẽ tuân theo lộ trình làm mát, xử lý cơ học và lão hóa phù hợp với hợp kim và điều kiện yêu cầu của nó. Các bước này quan trọng vì khuôn xác định hình dạng, đồng thời quá trình xử lý cũng ảnh hưởng đến các đặc tính của vật liệu. Chỉ một bản vẽ phác thảo thôi thì không mô tả được cả hai.
Các tính năng cục bộ thường yêu cầu xử lý thêm
Một rãnh dọc hoặc đường đi bên trong có thể được tích hợp vào phần đùn. Một lỗ trên mặt cắt ở một vị trí cụ thể, một túi cuối hoặc một lỗ khoét lắp cục bộ là một loại tính năng khác. Khoan, khai thác và phay là một trong những nguyên công phụ được sử dụng để tạo ra các chi tiết đó.
Hãy xem xét một đường ray bao quanh có rãnh định vị liên tục và hai lỗ lắp ở gần đầu của nó. Rãnh thuộc về hình học đùn; các vị trí lỗ thuộc bản vẽ phần hoàn thiện. Việc chỉ trích dẫn quá trình ép đùn sẽ không xác định được vị trí lỗ và phạm vi gia công. Ví dụ minh họa này cho thấy tại sao “đùn thành hình” không nhất thiết có nghĩa là “sẵn sàng lắp ráp”.
Các loại định hình nhôm: Hình dạng và chức năng
Phần rắn, rỗng và bán rỗng
Các phần ép đùn thường được nhóm lại thành rắn, rỗng hoặc bán rỗng. Phần rỗng bao quanh hoàn toàn ít nhất một khoảng trống. Mặt cắt đặc không rỗng cũng không nửa rỗng và vẫn có thể bao gồm các phần nhô ra hoặc các đặc điểm khác. Ví dụ, một góc có thể được coi là một khối đùn rắn; thuật ngữ này không giới hạn ở các thanh hình chữ nhật đặc. Phần bán rỗng bao quanh một phần không gian, nhưng ranh giới giữa đặc và bán rỗng có thể yêu cầu đánh giá của máy đùn.
Các mô tả quen thuộc khác phân loại một tính năng khác của sản phẩm. “Khe cắm chữ T”, “tùy chỉnh” và “anodized” không phải là lựa chọn thay thế cho “rỗng”; một hồ sơ có thể phù hợp với nhiều hơn một trong những mô tả này.
| Sự miêu tả | Nó xác định cái gì | Những gì nó không thiết lập |
|---|---|---|
| Rắn, rỗng hoặc nửa rỗng | Bố trí mặt cắt của kim loại và không gian bên trong | Hợp kim, nhiệt độ hoặc khả năng chịu tải |
| Kênh, góc hoặc khe chữ T | Hình dạng hoặc đặc điểm chức năng có thể nhận biết được | Mọi kích thước hoặc bộ phận giao phối đều phù hợp |
| Tiêu chuẩn hoặc tùy chỉnh | Liệu một phần hiện có hoặc hình học do dự án xác định có cần thiết hay không | Hàng sẵn có hoặc phạm vi gia công đã hoàn thành |
| Hoàn thiện nhà máy, anodized hoặc tráng | Điều kiện bề mặt yêu cầu | Thông số kỹ thuật về vật liệu hoặc kích thước hoàn chỉnh |
Các mô tả làm việc cùng nhau. Ví dụ: “cấu hình rỗng tùy chỉnh với lớp hoàn thiện anodized” vẫn cần có bản vẽ, tình trạng vật liệu và yêu cầu hoàn thiện trước khi trở thành đơn đặt hàng có thể xác định được. Phân loại là điểm khởi đầu, không thay thế cho đặc tả.
Hồ sơ nhôm tiêu chuẩn và tùy chỉnh
Một phần hiện có đáng được xem xét khi các giao diện và hình thức tổng thể của nó đã phù hợp với tổ hợp. Phần tùy chỉnh trở nên hữu ích khi bộ phận đó cần sự kết hợp cụ thể của các rãnh, gân, khoang hoặc tính năng lắp đặt. Việc tích hợp các tính năng đó có thể giảm bớt các hoạt động hoặc thành phần riêng biệt, nhưng lợi ích phụ thuộc vào thiết kế hoàn chỉnh hơn là từ “tùy chỉnh”.
Khả năng ép đùn vẫn đặt ra những hạn chế trong thiết kế. Kích thước mặt cắt tổng thể, sự phân bố kim loại, các đặc điểm hẹp sâu và sự cân bằng độ dày của thành ảnh hưởng đến mức độ thực tế của việc sản xuất một biên dạng. Sự chuyển đổi đột ngột giữa các vùng dày và mỏng có thể làm phức tạp hóa dòng chảy kim loại và việc kiểm soát kích thước. Do đó, làm mỏng từng bức tường không phải là một con đường tự động để đạt được phần tốt hơn hoặc tiết kiệm hơn.
Đối với một phần dành riêng cho dự án, Cấu hình đùn nhôm công nghiệp tùy chỉnh của TOP METAL có thể được thảo luận dựa trên các giao diện dự định và hình học cần thiết. Bản vẽ được đề xuất, thay vì một bức ảnh danh mục trông tương tự, sẽ xác định được phần đó.
Hồ sơ nhôm được sử dụng để làm gì?
Khung cửa sổ, kính và trang trí kiến trúc
Hồ sơ kiến trúc cung cấp các bộ phận của khung cửa sổ và cửa ra vào, cụm kính và đồ trang trí. Phần của chúng phải chứa các thành phần đáp ứng được nó chứ không chỉ tạo ra một góc nhìn hấp dẫn. Đối với khung được đề xuất, cuộc thảo luận hữu ích liên quan đến vị trí lắp kính, mặt cắt ghép nối và các bộ phận liên quan cũng như bề mặt nào vẫn có thể nhìn thấy được sau khi lắp ráp.
Hồ sơ cửa sổ nhôm ép đùn là một ví dụ trong phạm vi sản phẩm. Chúng là các thành phần chứ không phải bằng chứng về hiệu suất của một cửa sổ hoàn chỉnh. Các tuyên bố về khả năng chịu nhiệt, âm thanh hoặc thời tiết đối với một hệ thống đã lắp ráp cần có bằng chứng về hệ thống đó; chúng không nên được suy ra từ một phần nhôm riêng lẻ.
Khung máy, vỏ và các bộ phận chức năng
Cấu hình công nghiệp có thể hỗ trợ khung, tạo thành vỏ bảo vệ và cung cấp giao diện giữa các bộ phận. Phần được thiết kế cho vỏ bọc có thể kết hợp một hốc với các đặc điểm định vị cho nắp. Bộ phận tản nhiệt có thể kết hợp các cánh tản nhiệt và các tính năng đính kèm vào cùng một thiết bị ép đùn. Trong mỗi trường hợp, phần này thực hiện công việc hữu ích ngoài việc cung cấp hình dạng bên ngoài.
Cấu hình nhôm có khe chữ T minh họa vai trò kết nối một cách đặc biệt rõ ràng: khe cung cấp giao diện cho phần cứng nối tương thích. Tuy nhiên, hai cấu hình có cùng chiều rộng bên ngoài không nhất thiết phải thay thế cho nhau. Hình dạng khe mở hoặc phần giữ bên trong khác nhau có thể thay đổi liệu đai ốc có đi vào, ngồi hay ăn khớp đúng cách hay không. Đây là phép kiểm tra hình học, không phải thứ được thiết lập bằng cách gọi cả hai sản phẩm là “hồ sơ công nghiệp”.
Ảnh hồ sơ cũng không xác định được dung lượng khung hình hoặc hiệu suất tản nhiệt. Việc đánh giá đầy đủ cũng cần có các điều kiện lắp ráp, tải trọng hoặc nhiệt độ liên quan. Đây là những câu hỏi dành riêng cho ứng dụng, trong khi mô tả hồ sơ xác định thành phần đang được đánh giá.
Tại sao cùng một hình dạng hồ sơ có thể có các thông số kỹ thuật khác nhau?
Hợp kim và nhiệt độ Mô tả tình trạng vật liệu
Hợp kim xác định thành phần vật liệu; tính khí mô tả tình trạng của nó sau khi xử lý. Việc thay đổi tính khí có thể thay đổi hoạt động của cùng một hợp kim, do đó, “hồ sơ 6063” chưa đầy đủ so với yêu cầu xác định cả hợp kim và tình trạng. Nhiệt độ cũng cần phải phù hợp với quá trình chế tạo tiếp theo, thay vì được thêm vào sau đó.
Ví dụ, 6063 được sử dụng rộng rãi trong đó chất lượng ép đùn và bề ngoài được anod hóa là quan trọng, bao gồm cả các cấu hình công nghiệp và kiến trúc có thể nhìn thấy được. 6061 thường được xem xét cho các bộ phận kết cấu và chế tạo trong đó gia công hoặc hàn là một phần của lộ trình sản xuất. Đây là những xu hướng lựa chọn hữu ích, không phải là một bảng xếp hạng chung về hợp kim này cao hơn hợp kim kia.
Bản vẽ và đặc điểm kỹ thuật của vật liệu vẫn phải thiết lập các đặc tính cần thiết. Giá trị cường độ từ dạng sản phẩm hoặc trạng thái khác không thể được gán đơn giản cho cấu hình được đề xuất. Trong trường hợp liên quan đến hàn, thiết kế mối nối và điều kiện sau hàn yêu cầu cũng thuộc phạm vi đánh giá; việc xác định một hợp kim có thể hàn được không giống như việc thiết lập hiệu suất lắp ráp hoàn thiện.
Hoàn thiện bề mặt nhôm định hình phục vụ các yêu cầu khác nhau
Bề mặt hoàn thiện tách biệt với hình dạng mặt cắt. Vật liệu hoàn thiện chưa được phủ thêm lớp phủ trang trí hoặc xử lý anodized. Điều kiện đó có phù hợp hay không tùy thuộc vào hình thức bên ngoài và độ tiếp xúc, trong khi các bề mặt được sơn, anod hóa hoặc hoàn thiện cơ học sẽ đưa ra những cách khác nhau để đáp ứng yêu cầu ứng dụng.
Anodizing là phương pháp xử lý điện hóa tạo ra một lớp oxit tích hợp với bề mặt nhôm. Sơn tĩnh điện áp dụng bột khô tĩnh điện và sau đó xử lý nó thành một lớp phủ, thay vì tạo ra một lớp oxit từ chính nhôm. Chỉ riêng từ “anodized” hoặc “sơn tĩnh điện” không xác định được mọi đặc tính liên quan và tên màu không xác định được hiệu suất ăn mòn.
cho hồ sơ nhôm anodized, xác định các bề mặt nhìn thấy được, hình thức bên ngoài được yêu cầu và thông số kỹ thuật hoàn thiện có thể áp dụng. Một mẫu có thể giúp thống nhất về hình thức, trong khi một cuộc kiểm tra hoặc thử nghiệm cụ thể sẽ giải quyết một câu hỏi khác. Bề ngoài màu bạc hay nhãn hoàn thiện đều không phải là bằng chứng về tuổi thọ sử dụng ngoài trời phổ biến.
Hoàn thiện cũng giao nhau với sự phù hợp. Lớp phủ bổ sung chiếm không gian ở các bề mặt giao phối. Đối với khe vừa khít hoặc giao diện trượt, bản vẽ cần nêu rõ giới hạn kích thước của nó được áp dụng trước hay sau khi hoàn thiện. Chỉ chấp nhận một mẫu không tráng phủ không có nghĩa là các thành phần hoàn thiện vẫn khớp với nhau.
Kiểm soát kích thước và dung sai của cấu hình nhôm
Chiều rộng và chiều cao tổng thể chỉ là một phần của định nghĩa chiều. Độ dày của thành, các lỗ bên trong, kích thước rãnh, độ thẳng, độ xoắn và chiều dài cắt cũng có thể kiểm soát việc lắp ráp. Hội đồng máy đùn nhôm nhấn mạnh rằng các yêu cầu về dung sai phải được thống nhất cho thành phần; một tuyên bố đơn lẻ như “đùn chính xác” không thay thế các giới hạn đã xác định.
Hãy xem xét một sự thay đổi thiết kế tiêu biểu: kích thước bên ngoài vẫn giữ nguyên nhưng bức tường dày hơn về phía bên trong. Việc mở bên trong trở nên nhỏ hơn. Nếu một miếng đệm ăn khớp được thiết kế xung quanh lỗ mở ban đầu thì nó có thể không còn vừa khít ngay cả khi số đo bên ngoài có vẻ chính xác. Sự thay đổi này cũng làm thay đổi phần này, vì vậy nó không thể được đánh giá chỉ là một bản sửa đổi mang tính thẩm mỹ.
Do đó, bản vẽ phải xác định được lỗ mở chức năng và phạm vi cho phép của nó, cùng với các kích thước của bộ phận tiếp giáp. Sau đó, việc kiểm tra có thể kiểm tra tính năng kiểm soát sự phù hợp thay vì chỉ kiểm tra kích thước dễ đo lường nhất. Ví dụ này giải thích tại sao việc thay thế một biên dạng đòi hỏi nhiều hơn việc khớp với đường viền bên ngoài.
Bản vẽ và yêu cầu hồ sơ nhôm nên bao gồm những gì?
Bắt đầu bằng bản vẽ từng phần và giải thích ngắn gọn những gì phần đó phải làm. Xác định bản sửa đổi của nó và đánh dấu các kích thước kiểm soát các kết nối, khoảng trống hoặc bề mặt nhìn thấy được. Đối với một hạng mục hiện có, ký hiệu bộ phận và mẫu có thể hỗ trợ việc nhận dạng, nhưng yêu cầu vẫn cần phân biệt hình dạng danh nghĩa với các kích thước chi phối sự phù hợp.
Sau đó, xác định giai đoạn phân phối: ép đùn dài, cắt chiều dài hoặc thành phần chế tạo. Bao gồm hợp kim và nhiệt độ, lớp hoàn thiện và mọi lỗ, túi hoặc thao tác cuối cần thiết. Điều này ngăn không cho chiều dài chưa được gia công và thành phần đã hoàn thiện được coi là các ưu đãi tương đương. Mặt cắt, tình trạng vật liệu, chiều dài, độ hoàn thiện và số lượng được xác định sẽ cung cấp cho nhà cung cấp cơ sở rõ ràng để báo giá.
Số lượng và bao bì hoàn thành yêu cầu. Nêu rõ cách bảo vệ các bề mặt nhìn thấy được và xác định mọi tài liệu kiểm tra hoặc tài liệu cần thiết để được nghiệm thu. Báo cáo chiều phải đề cập đến các tính năng quan trọng của bản vẽ; hồ sơ vật liệu phải xác định hợp kim và tình trạng được chỉ định. Báo giá phải nêu rõ những hoạt động, bao bì và tài liệu nào được bao gồm, và có bất kỳ sự khác biệt nào so với yêu cầu được nêu rõ ràng.
Chia sẻ ứng dụng và thông số kỹ thuật của bạn với TOP METAL thông qua yêu cầu báo giá hồ sơ. Khi một bản vẽ vẫn đang được phát triển, hãy mô tả các thành phần tương ứng và các ràng buộc thay vì chỉ chọn một cấu hình vì đường viền của nó trông quen thuộc.