
Алюмініевы ліст 5052
Алюмініевы ліст 5052 - гэта універсальны сплаў Al-Mg, які забяспечвае выдатную каразійную ўстойлівасць, добрую працаздольнасць і трываласць ад сярэдняй да высокай. Даступны ў тэмпературах O, H32, H34, H36 і H38 таўшчынёй ад 0,2 мм да 6,0 мм.
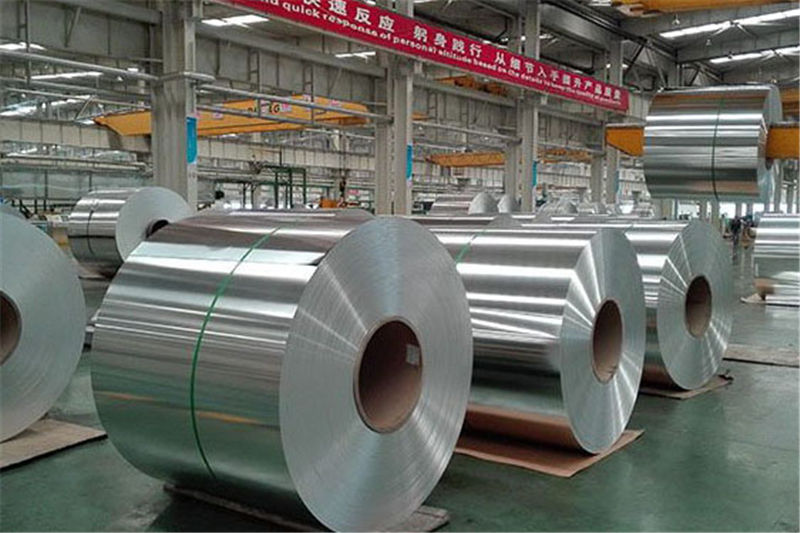
Агляд
Алюмініевы ліст 5052 - гэта сплаў Al-Mg (алюміній-магній), які з'яўляецца найбольш шырока выкарыстоўваным у прамысловасці ліставым сплавам, які не паддаецца тэрмічнай апрацоўцы. З утрыманнем магнію 2,2-2,8% ён забяспечвае выдатную камбінацыю ўмеранай і высокай трываласці, выдатную ўстойлівасць да карозіі і выдатную працаздольнасць, што робіць яго прыдатным для вельмі шырокага спектру прымянення.
Гэты сплаў дэманструе асабліва моцную ўстойлівасць да карозіі ў салёнай вадзе і марской атмасферы, што зрабіла яго абраным матэрыялам для марскога абсталявання, карпусоў лодак і прыбярэжных архітэктур. Яго добрая здольнасць да фарміравання ў отожженном (O) стане дазваляе атрымаць складаныя формы з дапамогай выгінання, штампоўкі і глыбокай выцяжкі, у той час як загартаваныя дэфармацыяй (H32, H34) забяспечваюць больш высокую трываласць для выкарыстання ў канструкцыях.
Алюмініевы ліст 5052 лёгка зварваецца ўсімі распаўсюджанымі метадамі, уключаючы TIG, MIG і кантактную зварку. Яно звычайна ўказваецца для марскіх кампанентаў, панэляў кузава аўтамабіляў, паліўных бакаў, хімічнага абсталявання, харчовага абсталявання, электронных карпусоў і агульных вырабаў з ліставога металу, дзе каразійная ўстойлівасць з'яўляецца прыярытэтам.
Хімічны склад
У адпаведнасці са стандартнай спецыфікацыяй ASTM B209 для лістоў і пліт з алюмінія і алюмініевых сплаваў.
| элемент | Si | Fe | Cu | Мн | Mg | кр | Зн | Іншыя (кожны) | Ал |
|---|---|---|---|---|---|---|---|---|---|
| Макс % | 0.25 | 0.40 | 0.10 | 0.10 | 2,2 - 2,8 | 0,15 - 0,35 | 0.10 | 0.15 | Баланс |
Механічныя ўласцівасці
Уласцівасці вар'іруюцца ў залежнасці ад пазначэння тэмпературы. Усе значэнні тыповыя для лістоў таўшчынёй 1,0 - 6,0 мм.
| Тэмпература | Трываласць на разрыў (МПа) | Мяжа цякучасці (МПа) | Падаўжэнне (%) | Цвёрдасць (HB) |
|---|---|---|---|---|
| О (адпаленая) | 170 - 215 | 65 | 25 | 47 |
| H32 | 215 - 265 | 160 | 12 | 60 |
| H34 | 235 - 285 | 180 | 10 | 68 |
Даступныя спецыфікацыі
Індывідуальныя памеры даступныя па запыце. Усе прадукты адпавядаюць стандартам допуску ASTM B209.
| Параметр | Дыяпазон | Заўвагі |
|---|---|---|
| Таўшчыня | 0,2 - 6,0 мм | Допуск дакладнасці ў адпаведнасці з ASTM B209 |
| Шырыня | 100 - 2500 мм | Даступная індывідуальная нарэзка |
| Даўжыня | 500 - 12000 мм | Паслуга раскрою |
| Норавы | O / H32 / H34 / H36 / H38 | H32 і H34 найбольш часта захоўваюцца |
| Талерантнасць | ASTM B209 | Больш жорсткія допускі па запыце |
Прыкладанні
Алюмініевы ліст 5052 абслугоўвае шырокі спектр галін прамысловасці дзякуючы выдатнаму балансу трываласці, каразійнай устойлівасці і здольнасці фармавацца.

Марскі і караблебудаванне
Карпусы лодак, марское абсталяванне, докавыя платформы і кампаненты, якія падвяргаюцца ўздзеянню салёнай вады. Выдатная ўстойлівасць да марской вады і марской атмасферы.
Аўтамабільныя кузаўныя панэлі
Унутраныя і знешнія панэлі кузава, паліўныя бакі, маслаправоды і канструкцыйныя кранштэйны. Добрая формуемость для складаных аўтамабільных формаў.
Хімічнае і харчовае абсталяванне
Рэзервуары для захоўвання, ёмістасці пад ціскам, харчовае абсталяванне і кантэйнеры для хімікатаў. Не таксічны і ўстойлівы да карозіі.
Электроніка і карпусы
Электронныя шасі, радыятары, корпусы прыбораў і шыльды. Добрая аздабленне паверхні і рэакцыя на анадаванне.