
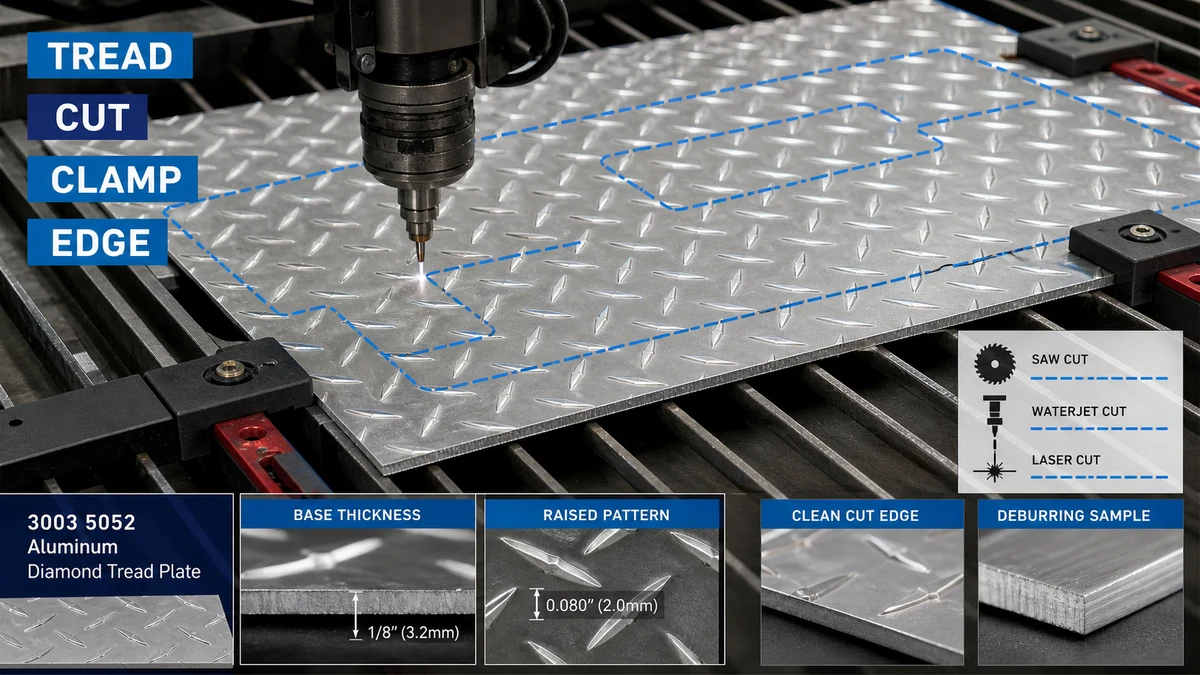
سازندگان باید روش برش را از بین ضخامت فلز پایه، ارتفاع الگوی برجسته، تحمل لبه، نیاز به صورت مرئی، حساسیت حرارتی و خمش پایین دست انتخاب کنند. ورق باید به طور کامل حمایت شود، از طریق نقاط تماس محافظت شده گیره شود، با یک فرآیند تایید شده آزمایشی بریده شود، و بدون صاف کردن آج یا آسیب به سطح قابل مشاهده، سوراخ شود.
این موضوع برای سازندگان فلز، پیمانکاران کفپوش، سازندگان جعبه ابزار، سازندگان بدنه خودرو، تامین کنندگان پلت فرم دسترسی و خریداران پانل های صنعتی مهم است. قبل از انتخاب یک فرآیند، خریداران باید مواد و تنظیمات موجود را از طریق آن تأیید کنند دسته بندی محصولات ورق آلومینیوم و اختصاص داده شده محدوده ورق آج الماس آلومینیومی.
چرا برش ورق آلومینیومی آج الماس سخت تر از ورق صاف است؟
ورق آج الماس یک سطح یکنواخت را به ابزار برش نشان نمی دهد. الگوی برجسته تماس ناهموار ایجاد می کند، در حالی که ورق پایه ضخامت ساختاری را حمل می کند. اگر تنظیمات دستگاه بر اساس ارتفاع کل به جای ضخامت پایه باشد، سازنده ممکن است فاصله برشی نادرست، تنظیم اره، فاصله نگهدارنده یا خمش را انتخاب کند.
| متغیر برش | آنچه باید تایید شود | در صورت نادیده گرفته شدن ریسک |
|---|---|---|
| ضخامت فلز پایه | ضخامت به طور جداگانه از آج برجسته اندازه گیری می شود | ظرفیت نادرست دستگاه، تنظیم برش، و محاسبات خمیدگی پایین دست |
| ارتفاع و جهت الگو | نمایه الگوی برجسته، چهره قابل مشاهده و جهت روی قسمت تمام شده | الماس پهن، ظاهر ناسازگار، یا جهت گیری نادرست پانل |
| تحمل لبه | اندازه برش، مربع، دقت پروفیل و پذیرش فرز مورد نیاز | قطعات در حین جوشکاری، خم شدن، بست یا مونتاژ مناسب نیستند |
| وضعیت سطح | پایان آسیاب، صورت تزئینی، فیلم محافظ و پذیرش خراش | آثار گیره، فیلم سوخته، آلودگی، یا آسیب قابل مشاهده در جابجایی |
| فرآیند پایین دستی | خمش، نورد، جوش، پوشش، چفت و بست، یا قرار گرفتن در معرض لبه | یک برش قابل قبول به عنوان یک خالی ممکن است بعداً در طول شکلدهی یا تکمیل شکست بخورد |
چگونه سازندگان باید ضخامت پایه و ارتفاع الگو را اندازه گیری کنند؟
ضخامت پایه و ارتفاع کلی الگو باید به طور جداگانه ثبت شود. الماس های برجسته بخشی از هندسه سطح هستند، نه جایگزینی برای ضخامت اسمی فلز پایه. برای تدارکات، نقشه ها و RFQها باید نشان دهند که کدام مقدار ضخامت پذیرش را کنترل می کند.
چک دریافتی مفید شامل موارد زیر است:
- ضخامت اسمی فلز پایه و تحمل مجاز
- ابعاد و مربع کلی ورق
- نوع الگو، جهت و چهره قابل مشاهده
- صافی و تکان خوردن موضعی ناشی از آج بالا
- خراش های سطحی، لکه ها، آسیب لبه ها، و وضعیت فیلم محافظ
- شناسایی لات یا بسته برای قابلیت ردیابی
هنگامی که خریدار به جاهای خالی مکرر نیاز دارد، نقشه همچنین باید مشخص کند که آیا ابعاد از لبه برش، خط مرکزی الگو، یا مرجع کنترلشده دیگری اندازهگیری میشوند. این امر مانع از استفاده تامین کننده و سازنده از روش های مختلف بازرسی می شود.
کدام روش برش با برش های مستقیم، پروفیل ها و تلورانس های تنگ مناسب است؟
فرآیند صحیح به هندسه قطعه، تحمل، حجم، کیفیت لبه، حساسیت حرارتی و تجهیزات موجود بستگی دارد. هیچ روش برشی به طور خودکار برای هر ورق آلومینیومی آج الماس بهترین نیست.
| روش برش | استفاده مناسب | نقطه کنترل اصلی | محدودیت احتمالی |
|---|---|---|---|
| برش اره | برش های مستقیم مغازه، خالی های مستطیلی مکرر، و کارهای ساخت رایج | پشتیبانی از ورق کامل، تغذیه کنترل شده، گیره محافظت شده، و آزمایش بر روی آلیاژ و ضخامت واقعی | لرزش، بریدگی لبه، خراش سطح، یا حرکت الگو در صورت ضعیف بودن پشتیبانی |
| برش زدن | برش های مستقیم سریع در جایی که تغییر شکل محدود لبه و الگو قابل قبول است | ضخامت پایه، فاصله، وضعیت تیغه، و جهت چهره قابل مشاهده | ممکن است آج نزدیک لبه بریده شده غلت بخورد، صاف شود یا منحرف شود |
| برش لیزری | پروفایل های پیچیده یا اشکال تکراری که قابلیت فرآیند و الزامات لبه آن را توجیه می کند | ورودی گرما، سازگاری با فیلم محافظ، تغییر رنگ لبه، آلودگی و تایید آزمایشی | اثرات حرارتی یا آسیب فیلم ممکن است برای قطعات قابل مشاهده یا پایانه شده در پایین دست غیرقابل قبول باشد |
| برش واترجت | پروفیل های پیچیده که در آنها محدود کردن اثرات حرارتی مهم است | پشتیبانی، کنترل آب و ساینده، وضعیت لبه، خشک کردن، و تمیز کردن پس از برش | هزینه فرآیند، حمل و نقل مرطوب و شرایط لبه باید برای پروژه ارزیابی شود |
| عرضه کننده خدمات به اندازه کوچک | خالی های مکرر، پروژه های صادراتی، و خریدارانی که به دنبال تغییرات داخلی کمتر هستند | طراحی تایید شده، تحمل، جهت سوراخ، صورت قابل مشاهده، علامت گذاری، بسته بندی و بازرسی | تغییرات پس از تولید ممکن است به جای برش محلی نیاز به تعویض داشته باشد |
برای کفپوش های مقاوم در برابر لغزش، پله ها، سکوها و پانل های صنعتی، خریداران می توانند الف را بررسی کنند ورق آلومینیومی ضد لغزش آج الماس پیکربندی مرجع مرتبط دیگر صفحه شطرنجی آلومینیومی گزینه روش دقیق برش همچنان باید در برابر آلیاژ، ضخامت، الگوی و قسمت نهایی مورد تایید قرار گیرد.
چگونه باید ورق را پشتیبانی کرد و بست؟
تکیه گاه ناهموار یکی از دلایل رایج لرزش، پچ پچ، بریدگی های نادرست و صاف شدن آج است. الگوی برجسته می تواند زمانی که ورق بر روی تعداد کمی از نقاط تماس قرار می گیرد، سنگ را ایجاد کند. بنابراین تکیه گاه باید ناحیه کار را بپوشاند و در طول برش ثابت بماند.
تمرین خوب حمایت و بستن باید شامل موارد زیر باشد:
- یک سطح نگهدارنده تمیز که صورت قابل مشاهده را خراش نمی دهد
- پشتیبانی کافی در دو طرف برش برای جلوگیری از آسیب حرکت یا افتادن
- نقاط تماس گیره محافظت شده که الماس های برجسته را خرد یا جلا نمی دهد
- بست در صورت امکان دور از ناحیه قابل مشاهده نهایی قرار می گیرد
- شناسایی واضح چهره تزئینی و جهت الگو
- طرحها را برای جاهای خالی بزرگ انجام دهید تا پانل پس از اتمام برش خم نشود
نیروی گیره باید بدون استفاده از الگوی آج به عنوان نقطه فشار کنترل نشده، مواد را محکم نگه دارد. برای تولید مکرر، خریدار و سازنده باید به جای تکیه بر قرار دادن موقت برای هر ورق، یک چیدمان ثابت یا پشتیبانی را تأیید کنند.
چگونه می توان گرما، سوراخ و اعوجاج لبه را کنترل کرد؟
برش حرارتی و برش مکانیکی خطرات مختلفی ایجاد می کند. فرآیندهای حرارتی می توانند بر روی لایه محافظ تأثیر بگذارند، لبه را تغییر رنگ دهند یا اعوجاج حرارتی موضعی ایجاد کنند. فرآیندهای مکانیکی میتوانند باعث ایجاد سوراخ، لبههای چرخانده شده، علامتهای پچ پچ، یا صاف شدن موضعی الگو شوند.
سوالات کنترل حرارت
- آیا فیلم محافظ برای فرآیند برش انتخابی تایید شده است؟
- آیا لبه پس از مونتاژ نمایان می شود؟
- آیا قطعه پس از برش جوش داده می شود، پوشش داده می شود، آنودایز می شود، باند می شود یا مهر و موم می شود؟
- آیا خریدار اجازه تغییر رنگ محلی را می دهد یا به لبه بصری تمیز نیاز دارد؟
- بقایای فیلم، آلودگی، رطوبت یا ذرات ساینده چگونه حذف می شوند؟
سوالات حفره و لبه پایان
- کدام طرف ممکن است سوراخ را پس از برش حمل کند؟
- آیا لبه در معرض اپراتورها، مشتریان، مهر و موم ها، کابل ها یا سایر اجزا است؟
- قبل از تغییر ظاهر آج، چه مقدار خراش دهی مجاز است؟
- آیا گوشه ها باید گرد، پخ یا محافظت شده باشند؟
- آیا تکمیل لبه ابعاد نهایی یا تحمل اتصالات را تغییر می دهد؟
چرا باید جهت الگو را قبل از خم شدن یا مونتاژ برنامه ریزی کرد؟
جهت الگو بر ظاهر، زهکشی، جهت گرفتن، تطبیق پانل و طرح ساخت تأثیر می گذارد. اگر قطعات فقط برای به حداکثر رساندن بازده مواد تو در تو قرار گرفته باشند، پانل های مجاور ممکن است جهت آج متفاوتی را پس از نصب نشان دهند.
قبل از برش، نقاشی باید مشخص کند:
- صورت قابل مشاهده
- جهت آج مورد نیاز
- خط خمش و جهت خم
- مناطقی که ممکن است الگو با استفاده از ابزار مسطح شود
- خطوط مشترک بین پانل های مجاور
- موقعیت بست، جوش، لولا و لبه
خم شدن باید روی ماده واقعی آزمایش شود زیرا الگوی برجسته تماس ابزار را تغییر می دهد. خریدار باید مشخص کند که آیا صاف کردن الگوی محلی در نزدیکی خم قابل قبول است و آیا قطعه قبل یا بعد از شکلگیری بازرسی میشود.
در یک سفارش پلهپنل صنعتی معمولی چه اتفاقی میافتد؟
سناریو: برش و خم شدن پانل های آج
پیشینه کسب و کار: یک تولید کننده تجهیزات، ورق آلومینیومی آج الماس را برای پله های دسترسی و پانل های سرویس قابل جابجایی سفارش می دهد. قطعات به برش های مستقیم، چندین سوراخ، دو خم و سطح قابل رویت میل نیاز دارند.
مشکل: دسته اول با ابعاد کلی مطابقت دارد، اما چندین پانل در طول مونتاژ تکان میخورند، آج نزدیک لبههای بریده شده صاف میشود و آثار گیره پس از نصب قابل مشاهده باقی میماند. برخی از قطعات خمیده نیز جهت الگوی ناسازگاری را نشان می دهند.
علت: RFQ ضخامت کلی و اندازه ورق را ذکر کرد اما ضخامت پایه را از ارتفاع الگو متمایز نکرد. همچنین چهره قابل مشاهده، جهت سوراخ، جهت الگو، حفاظت از گیره، صافی پس از برش، و تغییر شکل قابل قبول الگو در نزدیکی خم ها را حذف کرد.
راه حل پیشنهادی: خریدار نقشه را به روز می کند تا ضخامت پایه، جهت آج، ابعاد تمام شده، صورت قابل مشاهده، تحمل برش، سمت سوراخ، خطوط خمشی، و مسطح شدن موضعی قابل قبول را شناسایی کند. اولین مقاله نماینده قبل از تولید فله بریده و خم می شود. سپس تامین کننده قطعات را با ترسیم شماره و جهت با جداکننده های محافظت شده بسته بندی می کند.
ارزش تصمیم خریدار: طراحی اضافه شده و کنترل مقاله اول مرتب سازی، کار مجدد، نصب نادرست و رد سطح را کاهش می دهد. مقایسه صحیح هزینه هر پانل ساخته شده پذیرفته شده است، نه تنها قیمت هر ورق.
چه زمانی خرید مواد برش به اندازه بهتر از برش ورق های کامل است؟
خرید ورق های کامل ممکن است زمانی مناسب باشد که سازنده تجهیزات پایدار، الزامات لانه سازی انعطاف پذیر و ظرفیت حمل کافی داشته باشد. عرضه برش به اندازه ممکن است زمانی مقرون به صرفه تر باشد که همان قسمت های خالی تکرار شوند، سطح به خوبی قابل مشاهده باشد، یا حمل و نقل صادراتی خطر خراش و تغییرات ابعادی را ایجاد کند.
| گزینه تامین | مزیت اصلی | ریسک اصلی | بهترین تناسب |
|---|---|---|---|
| برگه های کامل | حداکثر انعطاف برای لانه سازی و تغییرات طراحی | حمل و نقل داخلی بیشتر، راه اندازی برش، کنترل ضایعات، و خطر سطح | سازندگان با قابلیت برش و بازرسی ثابت |
| جاهای خالی برش به اندازه مستطیل شکل | کاهش حمل و نقل و ابعاد خالی قابل تکرار | اشتباهات ترسیمی روی دسته کامل تأثیر می گذارد | پانل ها، مراحل، پوشش ها و اجزای جعبه ابزار تکراری |
| اولین مقالات و قطعات تولیدی برش مشخصات | تنوع فرآیند داخلی کمتر و مسئولیت تامین کننده واضح تر | به نقشه های کامل، سوابق تایید و کنترل تغییر نیاز دارد | پروفایل های پیچیده، قطعات قابل مشاهده و مجموعه های کنترل شده توسط پروژه |
RFQ ورق آلومینیومی آج الماس باید شامل چه مواردی باشد؟
یک RFQ کامل باید به تامین کنندگان اجازه دهد که همان مواد، محدوده برش، بازرسی، و الزامات بسته بندی را نقل قول کنند. خریداران باید ارائه دهند:
- کاربرد، طراحی قسمت تمام شده، شماره ویرایش و کمیت
- نیاز به آلیاژ و مزاج، یا درخواست از تامین کننده برای پیشنهاد یک گزینه
- ضخامت فلز پایه، اندازه ورق، الگوی آج و جهت الگو
- صورت قابل مشاهده، نیاز به فیلم محافظ و وضعیت سطح قابل قبول
- روش برش در صورت تعیین توسط خریدار، یا الزامات عملکرد در صورتی که تامین کننده ممکن است فرآیند را پیشنهاد دهد
- ابعاد نهایی، تلورانس ها، مربع بودن، دقت پروفیل و الزامات سوراخ
- جهت سوراخ، پایان لبه، درمان گوشه، و الزامات لبه در معرض
- خطوط خم، جهت خم، صاف کردن الگوی قابل قبول، و جوشکاری یا پوشش پایین دست
- مقدار مقاله اول، روش بازرسی، نمونه برداری، سوابق و فرآیند عدم انطباق
- علامت گذاری قطعه، شماره ترسیم، علائم جهت، درهم آمیزی، محدودیت های پالت، مقصد، و اینکوترم
- MOQ، پیشبینی، هدف تحویل، و اینکه آیا محمولههای جزئی مجاز هستند یا خیر
سوالات متداول
آیا ضخامت ورق آج الماس باید شامل الگوی برجسته باشد؟
RFQ باید ضخامت فلز پایه را از ارتفاع کلی الگو متمایز کند. راه اندازی ماشین، محاسبات قدرت، برنامه ریزی خم و پذیرش زمانی که این دو مقدار به عنوان اندازه گیری یکسان در نظر گرفته می شوند، می توانند نادرست باشند.
آیا می توان ورق آلومینیوم آج الماس را با اره برش داد؟
بله، هنگامی که آلیاژ و ضخامت واقعی آزمایش می شود، برش اره می تواند برش های ساخت مستقیم را انجام دهد. پشتیبانی پایدار، گیره محافظت شده، تغذیه کنترل شده، حفاظت از سطح و بازرسی سوراخ ضروری هستند.
آیا قیچی به الگوی الماس آسیب می زند؟
برش می تواند الگو را در نزدیکی لبه برش تغییر شکل داده یا صاف کند. اینکه آیا این مورد قابل قبول است بستگی به نیاز چهره مرئی، نوردهی لبه، تحمل و شکل گیری پایین دست دارد. یک محاکمه نماینده باید تایید شود.
آیا فیلم محافظ در طول برش روی ورق باقی می ماند؟
فقط زمانی که فیلم مناسب برای فرآیند انتخاب شده تایید شود. فیلم ناشناخته ممکن است بسوزد، لبه را آلوده کند، رطوبت را به دام بیندازد، بقایایی ایجاد کند یا آسیب سطحی غیرقابل قبولی ایجاد کند.
چه زمانی باید برش واترجت یا لیزر را در نظر گرفت؟
آنها ممکن است برای پروفایل های پیچیده یا الزامات فرآیند سخت تر در نظر گرفته شوند. خریدار باید حساسیت حرارتی، شرایط لبه، تحمل، تمیز کردن، سازگاری فیلم، حجم و هزینه کل را با استفاده از مواد واقعی مقایسه کند.
آیا جهت سوراخ کردن مهم است؟
بله جهت سوراخ زمانی اهمیت دارد که لبه قابل رویت باشد، توسط اپراتورها کنترل شود، بر روی اجزای دیگر نصب شود، پوشش داده شده، مهر و موم شده یا خمیده شود. نقشه باید سمت سوراخ مجاز و الزامات تکمیلی را مشخص کند.
چه زمانی اولین مقاله ضروری است؟
مقاله اول برای نقشههای جدید، تحملهای محکم، سطوح قابل مشاهده، پروفیلهای پیچیده، خمش ثانویه، الزامات فیلم محافظتشده، یا تولید مکرر که در آن از یک تنظیم برای سفارش کامل استفاده میشود، ارزشمند است.
درخواست بررسی ورق آج با اندازه برش دهید
برای بررسی خاص پروژه، آلیاژ و دما، ضخامت پایه، اندازه ورق، الگوی آج، نقشه تمام شده، صورت قابل مشاهده، تحمل برش، جهت خم شدن، الزامات خمش، کمیت، بازرسی، بسته بندی، مقصد و برنامه تحویل را از طریق صفحه نقل قول و بررسی فنی TOP METAL ارائه دهید. سپس تامینکننده میتواند در دسترس بودن مواد، امکانسنجی برش به اندازه، الزامات نمونه، محدوده پردازش، بازرسی، بستهبندی صادراتی، MOQ، زمان تحویل و استثنائات قیمتگذاری را قبل از تولید بررسی کند.
درخواست قیمت ورق آلومینیومی آج الماس با آلیاژ، مزاج، ضخامت پایه، الگوی آج، کشش تمام شده، تحمل برش، چهره قابل مشاهده، خمش، بازرسی، بسته بندی و جزئیات تحویل مورد نیاز برای یک پیشنهاد قابل مقایسه است.