
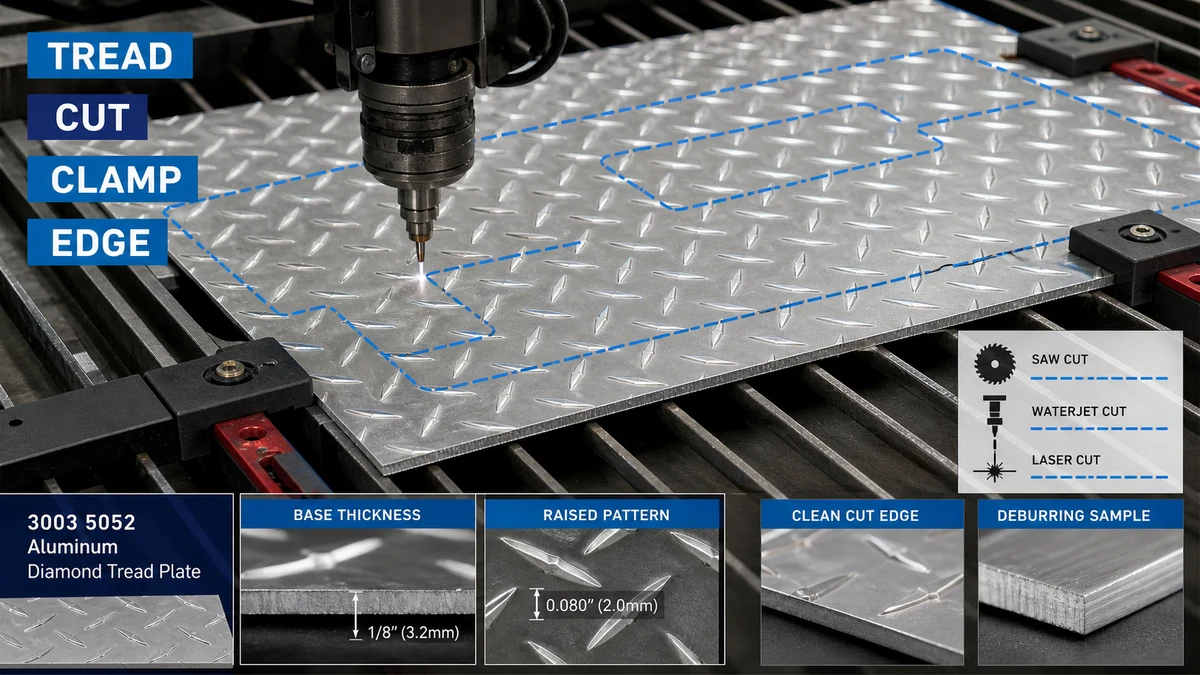
製造者は、シートのベースメタルの厚さ、隆起パターンの高さ、エッジ公差、可視面の要件、熱感度、および下流の曲げから切断方法を選択する必要があります。シートは完全にサポートされ、保護された接触点を通してクランプされ、試験的に承認されたプロセスで切断され、トレッドを平らにしたり目に見える表面を損傷することなくバリ取りされなければなりません。
この問題は、金属加工業者、床材請負業者、工具箱メーカー、車体製造業者、アクセス プラットフォームのサプライヤー、および産業用パネルの購入者にとって重要です。プロセスを選択する前に、購入者は、材料と利用可能な構成を確認する必要があります。 アルミシート製品カテゴリー そして専用の アルミニウム ダイヤモンド トレッド シート シリーズ.
ダイヤモンドトレッドアルミシートはなぜ平板よりも切断が難しいのですか?
ダイヤモンド トレッド シートは、切削工具に対して単一の均一な表面を提供しません。隆起したパターンは不均一な接触を生み出しますが、ベースシートは構造的な厚みを持ちます。機械の設定がベースの厚さではなく全体の高さに基づいている場合、製造業者は間違ったせん断クリアランス、鋸のセットアップ、サポート間隔、または曲げ許容値を選択する可能性があります。
| 切断変数 | 確認しなければならないこと | 無視された場合のリスク |
|---|---|---|
| 母材の厚み | 隆起トレッドとは別に測定した厚さ | 間違った機械能力、切断セットアップ、および下流の曲げ計算 |
| パターンの高さと方向 | 完成品の隆起パターンのプロファイル、目に見える面、および方向 | 平らなダイヤモンド、一貫性のない外観、または間違ったパネルの向き |
| エッジ公差 | 必要なカットサイズ、直角度、プロファイル精度、バリ許容量 | 溶接、曲げ、締め付け、組み立て中に部品が合わない |
| 表面状態 | ミル仕上げ、装飾面、保護フィルム、傷の許容 | クランプ跡、フィルムの焼け、汚れ、または目に見える取り扱いによる損傷 |
| 下流工程 | 曲げ、圧延、溶接、塗装、締結、またはエッジ露出 | ブランクとして許容されるカットは、後の成形または仕上げ中に失敗する可能性があります |
ファブリケーターはベースの厚さとパターンの高さをどのように測定する必要がありますか?
ベースの厚さとパターン全体の高さは個別に記録する必要があります。隆起したダイヤモンドは表面形状の一部であり、ベースメタルの公称厚さの代わりとなるものではありません。調達の場合、図面と RFQ には、どの厚さの値が受け入れを決定するかを記載する必要があります。
便利な受信チェックには次のものが含まれます。
- 公称母材厚さと許容公差
- シート全体の寸法と直角度
- パターンの種類、方向、表示面
- トレッドの隆起による平坦性と局部的な揺れ
- 表面の傷、汚れ、エッジのダメージ、保護フィルムの状態
- トレーサビリティのためのロットまたはパッケージの識別
購入者が繰り返しのブランクを必要とする場合、寸法がカットエッジ、パターンの中心線、または別の管理された基準から測定されるかどうかも図面で定義する必要があります。これにより、サプライヤーと製造業者が異なる検査方法を使用することがなくなります。
直線カット、プロファイル、および厳しい公差に適した切断方法はどれですか?
正しいプロセスは、部品の形状、公差、体積、エッジの品質、熱感度、および利用可能な機器によって異なります。すべてのダイヤモンド トレッド アルミニウム シートに自動的に最適な単一の切断方法はありません。
| 切断方法 | 適切な用途 | メインコントロールポイント | 考えられる制限 |
|---|---|---|---|
| 鋸切断 | 直線的なショップカット、繰り返される長方形のブランク、および一般的な製造作業 | 完全なシートサポート、制御された送り、保護されたクランプ、実際の合金と厚さのトライアル | サポートが不十分な場合の振動、エッジのバリ、表面の傷、またはパターンの移動 |
| せん断 | 限られたエッジとパターンの変形が許容される場合の高速直線切断 | ベースの厚さ、クリアランス、ブレードの状態、および目に見える面の向き | 切断端近くのトレッドが転がったり、平らになったり、歪んだりする可能性があります |
| レーザー切断 | プロセス能力とエッジ要件が正当化される複雑なプロファイルまたは繰り返し形状 | 入熱、保護フィルム適合性、エッジ変色、汚染、試験承認 | 熱影響やフィルムの損傷は、目に見える部品や下流で完成した部品では許容できない場合があります |
| ウォータージェット切断 | 熱影響を制限することが重要な複雑なプロファイル | サポート、水と研磨剤の管理、エッジの状態、乾燥、カット後の洗浄 | プロジェクトのプロセスコスト、ウェットハンドリング、エッジ状態を評価する必要があります |
| サプライヤーによるサイズに合わせたカットサービス | 繰り返されるブランク、輸出プロジェクト、社内での取り扱いのばらつきを抑えることを求めるバイヤー | 承認図、公差、バリ方向、可視面、マーキング、梱包、検査 | 製造後の変更には、局所的な再切断ではなく交換が必要になる場合があります |
滑りにくい床材、ステップ、プラットフォーム、産業用パネルについては、購入者は ダイヤモンドトレッド滑り止めアルミシート 構成。もう 1 つの関連参考文献は、 アルミチェッカープレート オプション。正確な切断方法は、引用された合金、厚さ、パターン、完成部品に対して承認される必要があります。
シートはどのように支えてクランプすればよいですか?
サポートが不均一であると、振動、ビビリ、不正確な切断、トレッドの平坦化の一般的な原因となります。隆起したパターンにより、少数の接触点にシートが置かれるとシートが揺れる可能性があります。したがって、サポートは作業領域をカバーし、切断中は安定した状態を保つ必要があります。
適切なサポートとクランプの実践には次のものが含まれる必要があります。
- 目に見える面に傷を付けないきれいな支持面
- カットの両側で十分なサポートがあり、動きや脱落による損傷を防ぎます。
- 隆起したダイヤモンドを押しつぶしたり研磨したりしない保護されたクランプ接点
- 可能な場合は、最終的に見える領域から離れた位置にクランプを配置します
- 装飾面と模様の方向を明確に識別
- 切断完了後にパネルが曲がらないように、大きなブランクの処理計画を立てる
クランプ力は、トレッドパターンを制御不能な圧力点として使用せずに、材料をしっかりと保持する必要があります。繰り返し生産する場合、購入者と製造者は、各シートの一時的な配置に依存するのではなく、固定具またはサポートの配置を承認する必要があります。
熱、バリ、エッジの歪みはどのように制御できますか?
熱切断と機械切断では異なるリスクが生じます。熱処理により、保護フィルムに影響を与えたり、エッジが変色したり、局所的な熱歪みが発生したりする可能性があります。機械プロセスでは、バリ、エッジのロール、ビビリマーク、またはパターンの局所的な平坦化が発生する可能性があります。
熱管理に関する質問
- 保護フィルムは選択した切断プロセスで承認されていますか?
- 組み立て後もエッジは見えたままになりますか?
- 部品は切断後に溶接、コーティング、陽極酸化、接着、またはシールされますか?
- 購入者は局所的な変色を許容しますか、それとも視覚的にきれいなエッジを要求しますか?
- フィルムの残留物、汚染、湿気、または研磨粒子はどのように除去されますか?
バリとエッジ仕上げに関する質問
- 切断後のバリはどちら側に残る可能性がありますか?
- エッジはオペレーター、顧客、シール、ケーブル、またはその他のコンポーネントにさらされていますか?
- トレッドの外観が変化するまでのバリ取りはどの程度まで許容されますか?
- 角は丸くするか、面取りするか、保護する必要がありますか?
- エッジの仕上げによって最終寸法やはめあいの公差は変わりますか?
曲げや組み立ての前にパターンの方向を計画する必要があるのはなぜですか?
パターンの方向は、外観、排水性、グリップの向き、パネルのマッチング、製造レイアウトに影響します。材料の歩留りを最大化するためだけにパーツをネストした場合、取り付け後に隣接するパネルのトレッド方向が異なる場合があります。
切断する前に、図面で以下を確認する必要があります。
- 目に見える顔
- 必要なトレッド方向
- 曲げ線と曲げ方向
- ツールによってパターンが平らになる可能性がある領域
- 隣接するパネル間の継ぎ目ライン
- ファスナー、溶接、ヒンジ、エッジの位置
凸パターンにより工具の接触が変化するため、実際の素材で曲げを試してください。購入者は、曲げ付近の局所的なパターンの平坦化が許容されるかどうか、および部品を成形前または成形後に検査するかどうかを定義する必要があります。
典型的な工業用ステップパネルの注文では何が起こりますか?
シナリオ: カットして曲げたトレッドパネル
事業背景: 機器メーカーは、アクセス ステップと取り外し可能なサービス パネル用にダイヤモンド トレッド アルミニウム シートを注文しました。この部品には、直線の切断、いくつかの穴、2 つの曲げ、および目に見えるフライス仕上げ面が必要です。
問題: 最初のバッチは全体の寸法に適合しますが、組み立て中にいくつかのパネルが揺れ、せん断されたエッジ近くのトレッドが平らになり、取り付け後にクランプの跡が見えたままになります。一部の曲げ部分ではパターンの方向が一貫していない場合もあります。
原因: RFQ には全体の厚さとシート サイズが記載されていますが、ベースの厚さとパターンの高さを区別していませんでした。また、目に見える面、バリの方向、パターンの方向、クランプ保護、切断後の平坦度、および曲げ付近の許容可能なパターン変形も省略しました。
推奨される解決策: 購入者は図面を更新して、ベースの厚さ、トレッドの方向、仕上がり寸法、表示面、切断公差、バリ側面、曲げ線、および許容可能な局所的な平坦度を特定します。代表的な最初の製品は、大量生産の前に切断され、曲げられます。その後、サプライヤーは図面番号と方向に従って保護されたセパレーターを使用して部品を梱包します。
購入者の決定値: 追加された図面と最初の製品の管理により、選別、やり直し、誤った取り付け、および表面の拒否が減少します。正しい比較は、シートあたりの価格ではなく、受け入れられた製造パネルあたりのコストです。
フルシートをカットするよりも、サイズに合わせてカットされた素材を購入した方が良い場合は?
フルシートの購入は、製造業者が安定した設備、柔軟なネスティング要件、および十分な処理能力を備えている場合に適している可能性があります。同じブランクが繰り返される場合、表面が非常に目立つ場合、または輸出時の取り扱いで傷や寸法のばらつきが生じるリスクが高い場合は、サイズに合わせてカットして供給する方が経済的である可能性があります。
| 供給オプション | 主な利点 | 主なリスク | ベストフィット |
|---|---|---|---|
| フルシート | ネスティングや設計変更に対する最大限の柔軟性 | 内部処理、切断セットアップ、スクラップ管理、および表面リスクの増加 | 確立された切断および検査能力を備えたファブリケーター |
| サイズに合わせてカットされた長方形のブランク | 取り扱いの軽減と再現可能なブランク寸法 | 描画ミスはバッチ全体に影響を与える | 繰り返されるパネル、ステップ、カバー、およびツールボックスのコンポーネント |
| プロファイルカットされた最初の製品と生産部品 | 内部プロセスのばらつきが少なくなり、サプライヤーの責任が明確になります | 完全な図面、承認記録、変更管理が必要 | 複雑なプロファイル、可視部品、プロジェクト制御のアセンブリ |
ダイヤモンド トレッド アルミニウム シートの RFQ には何を含めるべきですか?
完全な RFQ により、サプライヤーは同じ材料、切断範囲、検査、梱包要件を見積もることができます。購入者は以下を提供する必要があります:
- 用途、完成品図、改訂番号、数量
- 合金と焼き戻しの要件、またはサプライヤーへのオプションの提案要求
- ベースメタルの厚さ、シートサイズ、トレッドパターン、パターンの向き
- 可視面、保護フィルムの要件、および許容可能な表面状態
- バイヤーが決定した場合は切断方法、サプライヤーがプロセスを提案した場合は性能要件
- 仕上がり寸法、公差、直角度、輪郭精度、穴の要件
- バリの方向、エッジの仕上げ、コーナー処理、およびエッジ露出の要件
- 曲げ線、曲げ方向、許容可能なパターンの平坦化、および下流の溶接またはコーティング
- 初品数量、検査方法、サンプリング、記録、不適合プロセス
- ピースマーキング、図面番号、方向マーク、インターリーブ、パレット制限、仕向地、インコタームズ
- MOQ、予測、納期目標、分割出荷が許可されるかどうか
よくある質問
ダイヤモンド トレッド シートの厚さには隆起パターンも含めるべきですか?
RFQ では、ベースメタルの厚さをパターン全体の高さと区別する必要があります。 2 つの値が同じ測定値として扱われると、機械のセットアップ、強度計算、曲げ計画、および受け入れが不正確になる可能性があります。
ダイヤモンドトレッドアルミシートはノコギリで切断できますか?
はい、実際の合金と厚さを試してみると、鋸切断は直線的な製造切断に適しています。安定したサポート、保護されたクランプ、制御された送り、表面保護、バリ検査が不可欠です。
せん断によりダイヤモンドパターンが損傷しますか?
せん断により、切断端近くのパターンが変形したり、平らになったりする可能性があります。それが許容されるかどうかは、可視面の要件、エッジの露出、公差、および下流の成形によって決まります。代表的な治験は承認されるべきである。
カット時に保護フィルムがシート上に残ることはありますか?
フィルムが選択されたプロセスに適していると確認された場合に限ります。未知のフィルムは、焼けたり、エッジを汚染したり、湿気を閉じ込めたり、残留物を生成したり、許容できない表面損傷を引き起こしたりする可能性があります。
ウォータージェットまたはレーザー切断を検討する必要があるのはどのような場合ですか?
複雑なプロファイルやより厳しいプロセス要件のために考慮される場合があります。購入者は、実際の素材を使用して、熱感度、エッジの状態、公差、洗浄、フィルムの適合性、体積、および総コストを比較する必要があります。
バリの方向は関係ありますか?
はい。バリの方向は、エッジが見える場合、オペレーターによって扱われる場合、別のコンポーネントに取り付けられる場合、コーティングされる場合、シールされる場合、または曲げられる場合に重要です。図面では、許容されるバリ面と仕上げ要件を特定する必要があります。
最初の記事はいつ必要ですか?
最初の製品は、新しい図面、厳しい公差、目に見える表面、複雑なプロファイル、二次曲げ、保護フィルムの要件、または 1 つのセットアップで完全な注文に使用される繰り返し生産の場合に役立ちます。
サイズに合わせてカットしたトレッドシートのレビューをリクエストする
プロジェクト固有のレビューの場合は、TOP METALの見積および技術レビュー ページを通じて、合金と質、ベースの厚さ、シート サイズ、トレッド パターン、仕上がり図、表示面、切削公差、バリの方向、曲げ要件、数量、検査、梱包、目的地、納期スケジュールを提供します。サプライヤーは、生産前に、材料の入手可能性、サイズに合わせたカットの実現可能性、サンプル要件、処理範囲、検査、輸出梱包、MOQ、リードタイム、および見積除外事項を確認できます。
ダイヤモンドトレッドアルミニウムシートの見積もりを依頼する 同等の製品に必要な、合金、焼き戻し、ベースの厚さ、トレッドパターン、完成図、切削公差、可視面、曲げ、検査、梱包、および配送の詳細が含まれます。