
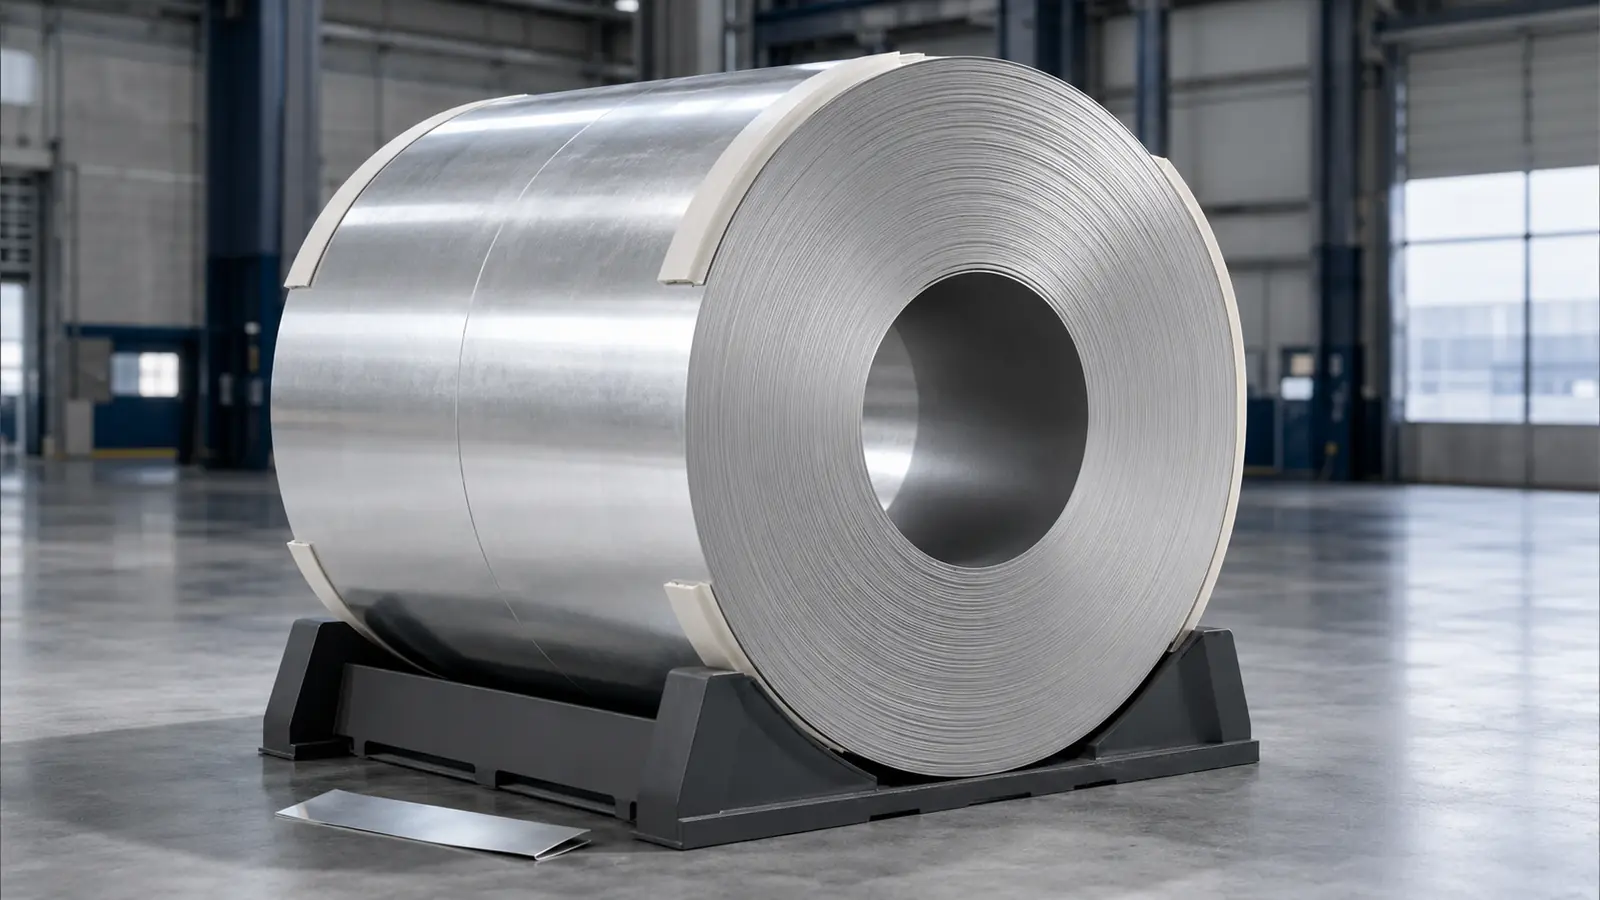
Sebelum produksi, pembeli harus membekukan standar bahan baku kumparan aluminium 5083, temper, ketebalan dan toleransi, kondisi lebar dan tepi, diameter dalam kumparan, diameter luar maksimum atau berat kumparan, kondisi permukaan, persyaratan pengujian dan ketertelusuran, metode pengepakan dan rencana penerimaan. Penerapan dan proses hilirnya juga harus disebutkan. “Kumparan aluminium kelas laut 5083” adalah deskripsi produk yang berguna, namun ini bukan spesifikasi produksi yang lengkap.
Tujuannya bukan untuk menciptakan RFQ yang lebih panjang. Hal ini untuk menghapus keputusan yang seharusnya diambil setelah harga diterima. Pesanan kumparan sangat sensitif karena perubahan temper, lebar, diameter dalam, atau berat kumparan maksimum dapat mempengaruhi pemotongan, pengumpanan, pembentukan, pengelasan, penyimpanan, dan pengangkutan. Penyelidikan yang lengkap secara teknis memungkinkan pemasok mengembalikan penawaran yang sebanding dan memberikan dasar yang jelas kepada pabrik penerima untuk menerima penawaran tersebut.
Bekukan dulu aplikasi dan standar pemerintahannya
Mulailah dengan menjelaskan di mana bahan tersebut akan digunakan dan apa yang akan terjadi setelah bahan tersebut diserahkan. Paparan laut dapat berarti kontak langsung dengan air laut, atmosfer pantai, komponen atau peralatan buatan interior yang hanya sesekali terkena percikan. Kondisi servis tersebut dapat menyebabkan persyaratan pengujian material dan korosi yang berbeda. Rute pembentukan juga penting: kumparan yang ditujukan untuk pembuatan roll forming, blanking, stamping atau welded tidak boleh ditentukan hanya oleh industri pengguna akhir.
Kemudian sebutkan standar yang berlaku dan edisi wajib jika kontrak bergantung padanya. ASTM B209/B209M mencakup lembaran datar aluminium dan paduan aluminium, lembaran melingkar dan pelat pada paduan dan temper yang terdaftar. Untuk produk paduan magnesium tinggi yang ditujukan untuk layanan kelautan dan lingkungan serupa, ASTM B928/B928M mencakup produk tambahan dan ketentuan terkait korosi untuk temper paduan yang terdaftar. Gambar, persyaratan klasifikasi, atau spesifikasi pelanggan dapat menerapkan standar lain. Pembeli harus mengidentifikasi dokumen mana yang mengontrol alih-alih meminta “materi ASTM” tanpa sebutan.
Jika tidak ada standar yang dipilih, berikan lingkungan layanan, dasar desain, dan bukti yang diperlukan kepada pemasok, kemudian minta standar dan sifat yang diusulkan untuk diumumkan. Persetujuan teknik harus dilakukan sebelum produksi, bukan setelah sertifikat material tiba.
Mengapa paduan 5083 saja tidak cukup
5083 mengidentifikasi rentang komposisi paduan aluminium-magnesium. Itu tidak mengidentifikasi temper, bentuk produk, batas properti, rute pengujian korosi atau toleransi dimensi. Dua kumparan dapat disebut 5083 namun tidak cocok untuk menggantikan satu sama lain dalam program fabrikasi terkontrol.
Temperatur adalah bidang pertama yang hilang. Ini mencatat kondisi yang dihasilkan oleh pemrosesan mekanis dan termal dan dikaitkan dengan persyaratan properti mekanis yang berlaku. H116 dan H321 umumnya dikaitkan dengan rute produk laut tertentu, namun temperamen yang tepat bergantung pada standar yang berlaku, layanan, dan operasi hilir. Persyaratan fabrikasi umum mungkin menggunakan temper lain. Perintah tersebut tidak boleh memperpendek sebutan yang dikontrol desain menjadi “5083” demi kenyamanan.
Pembeli juga harus membedakan kumparan dari lembaran atau pelat yang dipotong. Lembaran melingkar memiliki variabel penanganan dan geometri yang tidak muncul dengan cara yang sama pada masing-masing pelat. Jika bagian akhir memerlukan kerataan setinggi pelat setelah decoiling, ekspektasi tersebut perlu dinyatakan dengan metode pengukuran dan penerimaan yang sesuai.
Tabel pembekuan spesifikasi untuk koil 5083
| Bidang untuk dibekukan | masukan pembeli | Konfirmasi pemasok |
|---|---|---|
| Dasar materi | Paduan, temper, standar pengatur, dan edisi wajib | Penunjukan yang ditawarkan secara tepat dan penyimpangan apa pun |
| Dimensi | Ketebalan nominal, lebar, kelas toleransi dan satuan pengukuran | Toleransi yang dapat dicapai dan metode inspeksi |
| Pembuatan kumparan | Diameter dalam, diameter luar maksimum, target atau berat kumparan maksimum | Kisaran produksi aktual dan pengaturan belitan |
| Tepian | Tepi penggilingan atau tepi celah, duri dan batas kerusakan tepi jika kritis | Usulan metode pemotongan dan kontrol tepi |
| Permukaan | Penyelesaian pabrik atau penyelesaian yang disepakati, batas penampilan, lapisan pelindung jika diperlukan | Rute permukaan, sisi yang dilindungi dan tindakan pencegahan penanganan |
| Bukti kinerja | Catatan kimia, mekanik, korosi, atau catatan lain yang diperlukan proyek | Jenis sertifikat, dasar lot, pengambilan sampel dan referensi pengujian |
| Pengepakan | Orientasi mata, batas palet atau selip, perlindungan tepi dan kelembapan, label | Konstruksi pengemasan dan tanda pengiriman |
| Penerimaan | Titik inspeksi, rencana sampel, tinjauan dokumen dan proses ketidaksesuaian | Catatan inspeksi dan daftar penyimpangan |
Kunci emosi pada rute servis dan fabrikasi
Temperatur harus dipilih dengan mempertimbangkan kinerja layanan dan kemampuan manufaktur. Kondisi yang lebih kuat tidak serta merta menjadi lebih baik jika operasi hilir memerlukan pembengkokan yang kuat atau pembentukan yang dalam. Sebaliknya, memilih kondisi yang lebih lunak tanpa memeriksa properti desain dapat menimbulkan ketidaksesuaian struktural. Pengelasan, radius pembentukan, springback dan kondisi properti setelah fabrikasi harus ditinjau oleh insinyur proyek.
Untuk aplikasi kelautan, hindari menggunakan frase pemasaran “marine grade” sebagai pengganti ketentuan korosi dalam spesifikasi pengendalian. Paduan magnesium 5xxx yang tinggi dapat rentan terhadap korosi intergranular ketika kondisi mikrostruktur tidak mendukung. ASTM G67 adalah salah satu metode yang digunakan untuk mengevaluasi kerentanan kehilangan massa setelah paparan asam nitrat. Apakah pengujian tersebut, pengujian lain, atau persyaratan kemampuan produsen yang berlaku harus berasal dari standar produk yang mengatur dan dokumen proyek.
Oleh karena itu RFQ harus meminta penunjukan temper paduan yang tepat dan bukti kepatuhan yang relevan, bukan pernyataan umum bahwa kumparan tahan korosi. Jika proyek memiliki persyaratan klasifikasi, pemilik, atau pihak ketiga, identifikasi persyaratan tersebut pada tahap penyelidikan dan buat daftar dokumen yang harus ditinjau sebelum pengiriman.
Tetapkan toleransi ketebalan sebagai kontrol produksi, bukan catatan kaki
Ketebalan nominal hanyalah pusat dari persyaratan. Variasi yang diijinkan mempengaruhi massa bagian, beban pembentukan, pemasangan las, hasil material, dan pengaturan hilir. Nyatakan apakah toleransi tersebut berasal dari standar material yang berlaku atau dari persyaratan spesifik proyek. Jika toleransi yang lebih ketat diperlukan, letakkan pada gambar dan mintalah pemasok untuk mengkonfirmasi kemampuan sebelum persetujuan harga.
Detail pengukuran dapat menjadi penting jika rentangnya sempit. Tentukan sistem unit, kecuali zona tepi jika ditentukan, instrumen atau metode jika diperlukan secara kontrak, dan bagaimana pembacaan ujung koil akan diperlakukan. Jangan gabungkan toleransi SI dan inci-pon dari tabel yang berbeda. Standar dan sistem satuan yang dipilih harus digunakan secara konsisten.
Saat memperkirakan massa pesanan atau hasil perencanaan, gunakan dimensi nominal dan dasar kepadatan yang disepakati, namun jangan mengubah bobot teoretis menjadi pengganti pengukuran ketebalan dan lebar yang dapat diterima. Berat kumparan sebenarnya adalah bidang logistik dan kuantitas; kesesuaian dimensi adalah pemeriksaan terpisah.
Lebar, kondisi tepi dan camber harus sesuai dengan garis
Lebar kumparan harus dikaitkan dengan lebar yang dapat digunakan pada proses pelanggan. Kumparan tepi giling dan kumparan tepi celah dapat memiliki profil tepi, kemampuan lebar, dan ekspektasi duri yang berbeda. Jika material mengumpankan gulungan pemandu, cetakan progresif atau garis celah sempit, nyatakan toleransi lebar yang diizinkan, deviasi camber atau lateral, dan kondisi tepi yang dapat diterima oleh peralatan tersebut.
Arah duri mungkin penting untuk pencetakan, penanganan, atau tepian akhir. Gelombang tepi, penyok, dan teleskopik dapat mengganggu kestabilan pengumpanan meskipun lebar nominalnya benar. Jika kondisi ini kritis, tentukan bagaimana kondisi tersebut akan diperiksa dan apa yang dimaksud dengan penolakan. Ungkapan seperti “keunggulan” tidak dapat diukur.
Pembeli yang membandingkan opsi pasokan dapat meninjau terlebih dahulu kategori produk kumparan aluminium, lalu berikan persyaratan lebar, toleransi, dan tepi yang tepat untuk garis target. Rentang kategori berguna untuk navigasi; ini bukan pengganti spesifikasi kumparan khusus proses.
Sesuaikan diameter dan berat koil dengan peralatan penanganan
Diameter dalam harus sesuai dengan mandrel decoiler dan rentang ekspansi. Diameter luar maksimum harus sesuai dengan pelindung, dudukan, dan posisi penyimpanan. Berat kumparan harus tetap berada dalam kapasitas alat pengangkat, mandrel, gerobak, rak, dan sistem lantai. Ini adalah persyaratan antarmuka pabrik, jadi pembeli—bukan pabrik—yang harus mengonfirmasinya.
Nyatakan diameter dalam yang diperlukan dan variasi yang diizinkan, target atau berat kumparan maksimum, diameter luar maksimum, arah belitan jika relevan, dan apakah inti diperbolehkan atau diwajibkan. Jika beberapa gulungan dapat digunakan untuk memenuhi jumlah pesanan, tentukan distribusi berat yang dapat diterima atau berat kumparan minimum di mana pergantian saluran memerlukan biaya.
Juga tentukan orientasi mata untuk pengepakan dan transportasi. Penataan eye-to-sky dan eye-to-wall memerlukan rencana penanganan yang berbeda. Orientasi pengiriman, metode pengangkatan, dan batasan pembongkaran harus diselaraskan sebelum desain pengepakan dikonfirmasi.
Kontrol kondisi permukaan dan lapisan pelindung dengan sengaja
Penyelesaian pabrik masih memerlukan standar penerimaan visual. Nyatakan cacat mana yang penting pada bagian akhir: goresan, bekas terguling, noda, penyok saat penanganan, bekas air, atau kontaminasi permukaan. Jika hanya satu sisi yang terlihat, tentukan sisi prima dan kondisi kebalikannya yang dapat diterima. Jika kedua wajah diproses, katakan demikian.
Film pelindung harus ditentukan berdasarkan fungsinya, bukan diminta secara otomatis. Perekat harus sesuai dengan waktu penyimpanan, suhu, operasi pemotongan atau pembentukan, dan proses pelepasan pelanggan. Identifikasi sisi yang dilindungi, penerapan yang diperlukan, waktu retensi maksimum jika dikontrol, dan apakah film harus bertahan pada tahap hilir. Lapisan film yang berguna untuk perlindungan kosmetik dapat menimbulkan masalah residu atau proses jika kondisi ini tidak dipertimbangkan.
Sasarannya 5083 kumparan aluminium halaman mengidentifikasi kelompok materi yang relevan. Spesifikasi produksi pembeli harus menambahkan temper, dimensi, bentuk kumparan, dan penyelesaian yang tepat yang tidak dapat ditentukan oleh deskripsi situs web untuk lini tertentu.
Tentukan bukti yang akan bepergian dengan koil
Persyaratan dokumentasi harus jelas. “Diperlukan MTC” mungkin tidak memberi tahu pemasok mengenai nilai, dasar inspeksi, atau tingkat ketertelusuran yang diharapkan oleh proyek. Buat daftar jenis sertifikat atau laporan pengujian yang diwajibkan oleh kontrak dan identifikasi catatan yang harus disertakan. Tergantung pada proyeknya, hal ini mungkin mencakup komposisi kimia, sifat tarik, temper, pengujian terkait korosi, dimensi, hasil inspeksi, dan identifikasi pesanan.
Ketertelusuran harus menghubungkan label koil, daftar pengepakan, dan sertifikat ke tempat pemanasan, cetakan, koil induk, atau tempat inspeksi seperti yang disyaratkan oleh standar yang berlaku. Pembeli harus menentukan apakah ketertelusuran harus dilanjutkan setelah pemotongan atau pemotongan. Jika beberapa kumparan celah berasal dari satu kumparan induk, metode identifikasi harus tetap dapat dipahami hingga menerima inspeksi.
Jangan meminta sertifikat sebagai hiasan. Setiap catatan yang diperlukan harus menjawab pertanyaan penerimaan tertentu. Demikian pula, jangan berasumsi bahwa sertifikat membuktikan setiap karakteristik. Kondisi permukaan, kerusakan pengepakan dan beberapa dimensi masih memerlukan pemeriksaan penerimaan.
Hubungkan penerimaan material dengan pemrosesan hilir
Spesifikasi koil yang paling berguna ditulis mundur dari baris. Memberi pemasok rute proses dan batasan kritis: lebar celah, ukuran blanko, radius tikungan, arah pembentukan, proses pengelasan, tampilan kosmetik, batasan pelumasan, dan paparan termal apa pun. Informasi ini membantu mengungkap konflik sebelum produksi.
Arah butiran atau penggulungan dapat mempengaruhi hasil pembentukan dan tata letak bagian. Jika gambar mengontrol orientasi, sertakan gambar tersebut. Jika set kumparan atau kerataan setelah decoiling sangat penting, jelaskan peralatan perataan dan kondisi material yang akan diukur. Persyaratan kerataan yang dipinjam dari pelat potong mungkin tidak menggambarkan apa yang sebenarnya dibutuhkan oleh lini produksi.
Untuk komponen kelautan yang dilas, pemilihan material hanyalah salah satu bagian dari keputusan teknik. Desain sambungan, pemilihan pengisi, masukan panas, pengendalian distorsi, kondisi pasca pengelasan dan aturan desain yang berlaku harus dikelola dalam prosedur fabrikasi. Pemasok koil dapat mengkonfirmasi material yang dikirim, namun tidak dapat menyimpulkan rencana penerimaan pengelasan secara lengkap dari kata “penggunaan laut”.
Jadikan pengepakan sebagai bagian dari spesifikasi teknis
Kumparan aluminium dapat mencapai dimensi yang sesuai dan masih sulit digunakan jika pinggirannya hancur, membungkus teleskop, atau uap air terperangkap selama pengangkutan. Pengepakan harus menopang kumparan, melindungi bagian tepi dan permukaan, tahan terhadap lingkungan logistik yang diinginkan, dan memungkinkan pembongkaran muatan yang aman dengan peralatan pembeli.
Bekukan orientasi mata, format selip atau palet, pemblokiran, pelindung tepi, bahan pembungkus, penghalang kelembaban, pengering jika diperlukan oleh rencana pengiriman, batas berat paket dan titik pengangkatan. Sebutkan batasan apa pun pada kemasan kayu atau pelabelan tujuan. Untuk transportasi laut, rencana pengemasan harus memperhitungkan lingkungan kondensasi dan sarat garam tanpa memerangkap kelembapan yang merusak pada logam.
Mintalah deskripsi pengepakan dengan kutipan dan foto pengepakan atau catatan inspeksi ketika proyek memerlukannya. Label harus mereproduksi informasi pesanan pembelian yang diperlukan untuk mencocokkan kumparan dengan sertifikat dan rencana penerimaannya.
Gunakan pengembalian kutipan tiga bagian
RFQ yang kuat meminta pemasok mengembalikan tiga item yang dipisahkan dengan jelas, bukan satu garis harga.
| Bagian pengembalian | Apa yang harus dikandungnya | Keputusan pembeli |
|---|---|---|
| Penawaran teknis | Temperatur paduan yang tepat, standar, dimensi, dasar toleransi, bentuk kumparan, tepian, permukaan dan pengepakan | Apakah tawaran tersebut sesuai dengan jalur dan lamarannya? |
| Bukti penerimaan | Sertifikat, pengujian, ketertelusuran, catatan inspeksi, dan basis sampel yang diusulkan | Apakah kepatuhan dapat diverifikasi pada tingkat yang disyaratkan? |
| Penawaran komersial dan penyimpangan | Basis kuantitas, ketentuan pengiriman, validitas kutipan, pengecualian dan daftar deviasi bernomor | Apakah harga dan jadwal didasarkan pada cakupan teknis yang sama? |
Setiap kolom kosong harus diperlakukan sebagai pertanyaan teknis terbuka. Minta pemasok untuk menandai setiap persyaratan sebagai dikonfirmasi, alternatif yang diusulkan, atau dikecualikan. Penyimpangan yang dinyatakan dapat dievaluasi; asumsi yang tidak dinyatakan biasanya muncul kemudian sebagai masalah produksi atau penerimaan.
Apa yang harus dikirim oleh pembeli, dan apa yang harus dikembalikan oleh pemasok?
Paket pembeli harus mencakup spesifikasi atau gambar yang dikontrol revisi, penerapan dan paparan, paduan dan temper, standar yang mengatur, ketebalan dan lebar dengan toleransi, diameter dalam kumparan, diameter luar atau batas berat, kondisi tepi dan permukaan, kuantitas, dokumentasi, pengepakan dan tujuan. Tambahkan batasan antarmuka garis dan detail pemrosesan hilir yang dapat mengubah kemampuan manufaktur.
Pemasok harus mengembalikan jadwal teknis yang lengkap, standar dan temper yang ditawarkan secara tepat, rentang dimensi yang dapat dicapai, lot dan dasar pengujian yang diusulkan, deskripsi sertifikat, konstruksi pengepakan dan daftar penyimpangan yang jelas. Persetujuan teknis harus dicatat sebelum pesanan komersial dilepaskan ke produksi.
Pembeli dapat mengirimkan spesifikasi, batasan antarmuka koil, dan dokumentasi yang diperlukan melalui formulir kutipan koil aluminium. Pengajuan yang lengkap memungkinkan kutipan dibuat berdasarkan jalur produksi sebenarnya daripada deskripsi koil 5083 yang umum.
Bekukan antarmuka sebelum koil dibuat
Kesenjangan spesifikasi yang paling mahal seringkali berupa bidang kecil: diameter dalam yang tidak sesuai dengan mandrel, berat kumparan yang melebihi batas derek, tepi celah yang tidak dapat diterima oleh cetakan, atau penunjukan temper yang diperpendek selama pembelian. Bekukan antarmuka tersebut di samping persyaratan material. Ketika standar yang mengatur, temper, dimensi, bentuk kumparan, bukti, permukaan dan pengepakan semuanya eksplisit, kutipan kumparan aluminium 5083 menjadi lebih mudah untuk dibandingkan dan rencana penerimaan menjadi lebih mudah untuk dilaksanakan.