
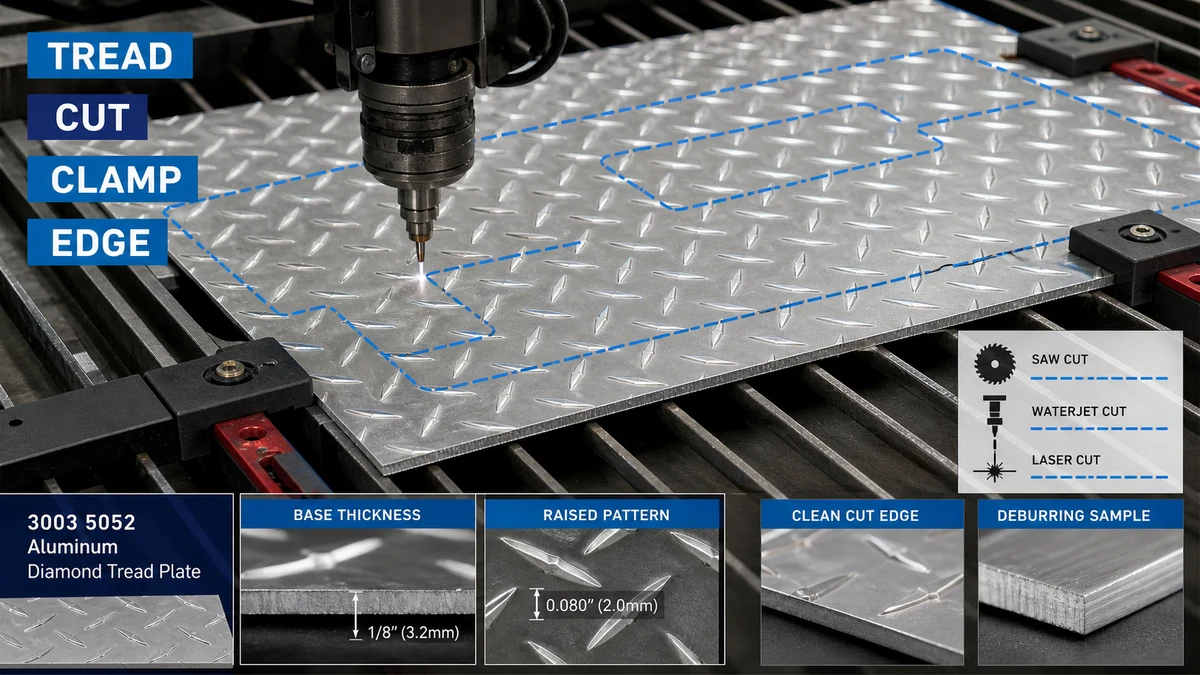
Fabricators kedah milih metodeu motong tina ketebalan dasar-logam lambar urang, jangkungna pola diangkat, kasabaran ujung, sarat katempo-beungeut, sensitipitas panas, sarta bending hilir. Lambaranana kedah dirojong sapinuhna, dijepit ngaliwatan titik kontak anu ditangtayungan, dipotong ku prosés anu disatujuan ku percobaan, sareng dicabut tanpa ngaratakeun tapak atanapi ngarusak permukaan anu katingali.
Masalah ieu penting pikeun pabrik logam, kontraktor lantai, pabrik toolbox, tukang kendaraan-awak, supplier aksés-platform, sareng pembeli panel industri. Sateuacan milih prosés, pembeli kedah ngonfirmasi bahan sareng konfigurasi anu sayogi ngalangkungan kategori produk lambaran aluminium jeung dedicated rentang lambar tapak tatu inten aluminium.
Naha Inten Tapak Lambaran Aluminium Langkung Hese Dipotong Ti Lambaran Datar?
Inten tapak suku lambar henteu nampilkeun hiji permukaan seragam kana alat motong. Pola anu digedékeun nyiptakeun kontak anu henteu rata, sedengkeun lambaran dasarna mawa ketebalan struktural. Lamun setelan mesin dumasar kana jangkungna total tinimbang ketebalan dasar, fabricator bisa milih clearance geser salah, setelan ragaji, spasi rojongan, atawa tunjangan bengkok.
| Variabel motong | Anu Kudu Dipastikeun | Résiko lamun teu dipaliré |
|---|---|---|
| Ketebalan base-logam | Ketebalan diukur misah ti tapak diangkat | Kapasitas mesin lepat, pangaturan motong, sareng itungan tikungan hilir |
| Jangkungna pola sareng arah | Propil pola anu digedékeun, rupa anu katingali, sareng orientasi dina bagian réngsé | Inten datar, penampilan henteu konsisten, atanapi orientasi panel anu salah |
| Toleransi tepi | Diperlukeun ukuran cut, squareness, akurasi profil, sarta ditampa burr | Bagian henteu pas nalika las, bending, fastening, atanapi assembly |
| Kaayaan permukaan | Ngagiling finish, beungeut hiasan, pilem pelindung, sarta ditampa scratch | Tanda clamp, pilem kaduruk, kontaminasi, atawa karuksakan penanganan katempo |
| Prosés hilir | Bending, rolling, las, palapis, fastening, atawa paparan ujung | A cut ditarima salaku kosong bisa gagal engké salila ngabentuk atawa pagawean |
Kumaha Kedahna Fabricators Ngukur Kandel Dasar sareng Jangkungna Pola?
Ketebalan dasar sareng jangkungna pola sadayana kedah dirékam nyalira. Inten anu diangkat mangrupikeun bagian tina géométri permukaan, sanés ngagentos ketebalan dasar-logam nominal. Pikeun ngayakeun, gambar sareng RFQ kedah nyatakeun nilai ketebalan mana anu ngatur ditampa.
Hiji cék narima mangpaat ngawengku:
- Ketebalan dasar-logam nominal sareng kasabaran anu diidinan
- Gemblengna lambar dimensi na squareness
- Jenis pola, orientasi, sareng rupa anu katingali
- Flatness sareng goyang lokal disababkeun ku tapak ngangkat
- Goresan permukaan, noda, ruksakna ujung, sareng kaayaan pilem pelindung
- Lot atanapi pakét idéntifikasi pikeun traceability
Lamun meuli perlu ulang blanks, gambar ogé kudu nangtukeun naha dimensi diukur tina ujung cut, garis tengah pola, atawa rujukan séjén dikawasa. Ieu nyegah supplier sareng fabricator tina ngagunakeun metode pamariksaan anu béda.
Métode Pemotongan Mana anu Cocog sareng Potongan Lempeng, Profil, sareng Toleransi Ketat?
Prosés anu leres gumantung kana bagian géométri, kasabaran, volume, kualitas ujung, sensitipitas panas, sareng alat anu sayogi. Taya metoda motong tunggal otomatis pangalusna pikeun unggal lambar aluminium tapak tatu inten.
| Métode motong | Pamakéan Cocog | Titik Kontrol Utama | Kamungkinan Watesan |
|---|---|---|---|
| Saw motong | Potongan toko lempeng, kosong rectangular diulang, sareng karya fabrikasi umum | rojongan lambar pinuh, feed dikawasa, clamping ditangtayungan, sarta sidang dina alloy sabenerna sarta ketebalan | Geter, burr ujung, scratching permukaan, atawa gerakan pola lamun rojongan goréng |
| Ngaguntingan | Potongan lempeng gancang dimana ujung kawates sareng deformasi pola tiasa ditampi | Ketebalan dasar, clearance, kaayaan sabeulah, sareng orientasi raray anu katingali | Bisa gulung, rarata, atawa distort tapak tatu deukeut ujung cut |
| motong laser | Propil kompléks atanapi bentuk anu diulang-ulang dimana kamampuan prosés sareng syarat ujungna menerkeunana | Input panas, kasaluyuan pilem pelindung, parobahan warna tepi, kontaminasi, sareng persetujuan percobaan | Balukar termal atawa karuksakan pilem bisa jadi unacceptable pikeun bagian katempo atawa hilir-réngsé |
| Waterjet motong | Profil kompléks dimana ngawatesan épék termal penting | Dukungan, cai sareng kontrol abrasive, kaayaan ujung, pengeringan, sareng beberesih saatos motong | Biaya prosés, penanganan baseuh, sareng kaayaan ujung kedah dievaluasi pikeun proyék éta |
| Panyadia jasa cut-to-ukuran | Kosong-terusan, proyék ékspor, sareng pembeli milarian variasi penanganan internal anu langkung handap | Disatujuan gambar, kasabaran, arah burr, beungeut katempo, nyirian, packing, sarta pamariksaan | Parobahan sanggeus produksi bisa merlukeun ngagantian tinimbang recutting lokal |
Pikeun flooring dieunakeun-tahan, léngkah, platform, sarta panels industri, pembeli tiasa marios a inten tapak lembar aluminium tahan slip konfigurasi. rujukan sejen relevan nyaeta plat aluminium checkered pilihan. Metodeu motong pasti masih kudu disatujuan ngalawan alloy dikutip, ketebalan, pola, jeung bagian rengse.
Kumaha Lambaranana Kudu Dirojong sareng Dijepit?
Rojongan anu henteu rata mangrupikeun panyabab umum tina geter, chatter, potongan anu teu akurat, sareng tapak anu rata. Pola anu digedékeun tiasa ngajantenkeun lambaran batu nalika aya dina sajumlah titik kontak. Rojongan kituna kedah nutupan wewengkon gawé sarta tetep stabil sapanjang motong.
Pangrojong anu hadé sareng prakték clamping kedah kalebet:
- Beungeut pangrojong anu bersih anu henteu ngagores raray anu katingali
- Pangrojong anu cekap dina dua sisi potongan pikeun nyegah gerakan atanapi karusakan serelek
- Ditangtayungan titik kontak clamp nu teu naksir atawa Polandia inten diangkat
- Clamping diposisikan jauh ti wewengkon katempo ahir lamun mungkin
- Idéntifikasi jelas tina raray hiasan sareng arah pola
- Nanganan rencana pikeun blanks badag jadi panel teu ngabengkokkeun sanggeus motong geus réngsé
gaya clamping kedah nahan bahan aman tanpa ngagunakeun pola tapak tatu salaku titik tekanan uncontrolled. Pikeun produksi ulang, nu meuli jeung fabricator kedah approve a fixture atawa rojongan susunan tinimbang ngandelkeun panempatan samentara pikeun unggal lambar.
Kumaha Panas, Burr, sareng Distorsi Tepi Dikadalikeun?
Motong termal sareng motong mékanis nyiptakeun résiko anu béda. Prosés termal tiasa mangaruhan pilem pelindung, ngawarnaan tepi, atanapi ngenalkeun distorsi panas lokal. Prosés mékanis bisa nyieun burr, digulung edges, tanda chatter, atawa flattening lokal tina pola.
Panas-Control Patarosan
- Naha pilem pelindung disatujuan pikeun prosés motong anu dipilih?
- Bakal ujung tetep katingali sanggeus assembly?
- Bakal bagian nu jadi dilas, coated, anodized, kabeungkeut, atawa disegel sanggeus motong?
- Naha nu meuli ngidinan discoloration lokal atawa merlukeun ujung visually bersih?
- Kumaha résidu pilem, kontaminasi, Uap, atanapi partikel abrasive bakal dipiceun?
Patarosan Burr sareng Tepi-Finishing
- Sisi mana anu tiasa nyandak burr saatos motong?
- Naha ujungna kakeunaan operator, palanggan, segel, kabel, atanapi komponén sanés?
- Sabaraha deburring anu diidinan sateuacan penampilan tapakna robah?
- Naha sudutna kedah dibuleud, dikonci, atanapi ditangtayungan?
- Bakal ujung pagawean ngarobah dimensi final atawa kasabaran pas?
Naha Arah Pola Kedah Direncanakeun Sateuacan Ngabengkokkeun atanapi Majelis?
Arah pola mangaruhan penampilan, drainase, orientasi cengkraman, cocog panel, sarta perenah fabrikasi. Lamun bagian anu nested ngan pikeun maksimalkeun pungsi ngahasilkeun bahan, panels padeukeut bisa nembongkeun arah tapak tatu béda sanggeus instalasi.
Sateuacan motong, gambar kedah ngaidentipikasi:
- Beungeut katempo
- Arah tapak nu diperlukeun
- Garis bending sareng arah bengkok
- Wewengkon dimana pola tiasa diratakeun ku alat
- Garis gabungan antara panel anu padeukeut
- Fastener, weld, hinge, sarta posisi ujung
Bending kudu trialed on bahan sabenerna sabab pola diangkat robah kontak alat. Nu meuli kudu nangtukeun naha pola lokal flattening deukeut ngalipet bisa ditarima jeung naha bagian bakal inspected saméméh atawa sanggeus ngabentuk.
Naon Anu Kajadian dina Urutan Lengkah-Panel Industri Biasa?
Skenario: Panels motong na Bent tapak tatu
Latar Usaha: Produsén peralatan mesen lambar alumunium tapak inten pikeun léngkah aksés sareng panel jasa anu tiasa dicabut. Bagian merlukeun motong lempeng, sababaraha liang, dua bends, sarta permukaan ngagiling-finish katempo.
Masalah: Angkatan kahiji cocog kana dimensi sakabéh, tapi sababaraha panels batu salila assembly, tapak tatu deukeut edges sheared ieu flattened, sarta tanda clamp tetep katingali sanggeus instalasi. Sababaraha bagian anu ngagulung ogé nunjukkeun arah pola anu teu konsisten.
Cukang lantaranana: The RFQ didaptarkeun sakabéh ketebalan sarta ukuran lambar tapi teu ngabedakeun ketebalan dasar tina jangkungna pola. Ogé disingkahkeun raray katempo, arah burr, orientasi pola, clamping panyalindungan, flatness sanggeus motong, sarta deformasi pola ditarima deukeut bends.
Solusi anu disarankeun: Anu meuli ngamutahirkeun gambar pikeun ngaidentipikasi ketebalan dasar, arah tapak, dimensi réngsé, rupa anu katingali, kasabaran motong, sisi burr, garis bengkok, sareng flattening lokal anu tiasa ditampi. A wawakil artikel munggaran dipotong sarta ngagulung saméméh produksi bulk. Supplier teras ngabungkus bagian ku cara ngagambar nomer sareng orientasi sareng pemisah anu ditangtayungan.
Nilai Putusan Pembeli: Gambar tambahan sareng kontrol artikel munggaran ngirangan asihan, damel ulang, pamasangan anu salah, sareng panolakan permukaan. Perbandingan anu leres nyaéta biaya per panel anu ditampi, sanés ngan ukur harga per lambar.
Iraha Meuli Bahan Potong-ka-Ukuran Langkung Saé tibatan Motong Lembar Pinuh?
Meuli cadar pinuh bisa jadi cocog lamun fabricator nu boga parabot stabil, syarat nyarang fléksibel, sarta kapasitas penanganan cukup. Pasokan cut-to-ukuran tiasa langkung ekonomis nalika kosong anu sami diulang, permukaanna katingali pisan, atanapi penanganan ékspor nyiptakeun résiko goresan sareng variasi dimensi.
| Pilihan suplai | Kauntungan Utama | Résiko Utama | Fit pangalusna |
|---|---|---|---|
| Lembar pinuh | Kalenturan maksimal pikeun nyarang sareng parobahan desain | Langkung penanganan internal, motong setup, kontrol besi tua, sarta résiko permukaan | Fabricators sareng kamampuan motong sareng pamariksaan anu mapan |
| Rectangular cut-to-ukuran blanks | Ngurangan penanganan sareng dimensi kosong anu tiasa diulang | Kasalahan gambar mangaruhan bets pinuh | Panel, léngkah-léngkah, panutup, sareng komponén toolbox diulang-ulang |
| Propil-cut artikel munggaran jeung bagian produksi | Turunkeun variasi prosés internal sareng tanggung jawab supplier anu langkung jelas | Merlukeun gambar lengkep, rékaman persetujuan, jeung kontrol robah | Propil kompléks, bagian anu katingali, sareng rakitan anu dikawasa ku proyék |
Naon anu kedah kalebet Inten Tread Aluminium Sheet RFQ?
A RFQ lengkep kedah ngidinan suppliers cutatan bahan sarua, motong wengkuan, inspeksi, sarta syarat packing. Pembeli kedah nyayogikeun:
- Aplikasi, gambar réngsé-bagian, nomer révisi, sareng kuantitas
- Paduan sareng sarat watek, atanapi pamenta pikeun panyadia ngajukeun pilihan
- Ketebalan dasar-logam, ukuran lambar, pola tapak, sareng orientasi pola
- Beungeut katingali, sarat pilem pelindung, sareng kaayaan permukaan anu tiasa ditampi
- Metoda motong lamun dibereskeun ku meuli, atawa sarat kinerja lamun supplier nu bisa ngajukeun prosés
- dimensi réngsé, tolerances, kuadrat, akurasi profil, sarta sarat liang
- Arah Burr, finish ujung, perlakuan sudut, jeung syarat kakeunaan-ujung
- garis Bend, arah ngalipet, flattening pola ditarima, sarta las hilir atawa palapis
- Kuantitas artikel kahiji, métode inspeksi, sampling, rékaman, jeung prosés nonconformance
- Nyirian potongan, nomer gambar, tanda orientasi, interleaving, wates palet, tujuan, sareng Incoterm
- MOQ, ramalan, target pangiriman, sareng naha kiriman parsial diidinan
Patarosan remen naroskeun
Naha ketebalan lambaran tapak inten kedah kalebet pola anu diangkat?
RFQ kedah ngabedakeun ketebalan dasar-logam tina jangkungna pola sakabéh. Setélan mesin, itungan kakuatan, tata tikungan, sareng katampi tiasa lepat nalika dua niléy diperlakukeun salaku ukuran anu sami.
Tiasa inten tapak lambaran aluminium dipotong ku ragaji?
Leres, motong ragaji tiasa nyaluyukeun potongan fabrikasi langsung nalika alloy sareng ketebalan saleresna diuji. Rojongan stabil, clamping ditangtayungan, feed dikawasa, panyalindungan permukaan, sarta inspeksi burr penting.
Naha shearing ngaruksak pola inten?
Shearing tiasa deform atanapi rarata pola deukeut ujung cut. Naha éta bisa ditarima gumantung kana sarat katempo-beungeut, paparan tepi, toleransi, sarta ngabentuk hilir. A sidang wawakil kudu disatujuan.
Tiasa pilem pelindung tetep dina lambaran nalika motong?
Ngan lamun film dikonfirmasi cocog pikeun prosés nu dipilih. Pilem anu teu dipikanyaho tiasa kaduruk, ngotorkeun ujung, bubu kalembaban, nyiptakeun résidu, atanapi ngahasilkeun karusakan permukaan anu teu katarima.
Nalika kedah waterjet atanapi motong laser dianggap?
Éta bisa dianggap propil kompléks atawa sarat prosés tighter. Anu meuli kedah ngabandingkeun sensitipitas panas, kaayaan ujung, kasabaran, beberesih, kasaluyuan pilem, volume, sareng total biaya nganggo bahan anu saleresna.
Naha arah burr penting?
Sumuhun. Arah Burr masalah lamun ujung katempona, diatur ku operator, dipasangan ngalawan komponén séjén, coated, disegel, atawa ngagulung. Gambar kedah ngaidentipikasi sisi burr anu diidinan sareng syarat pagawean.
Nalika artikel munggaran diperlukeun?
Hiji artikel munggaran anu berharga pikeun gambar anyar, tolerances ketat, surfaces katempo, propil kompléks, bending sekundér, syarat pilem ditangtayungan, atawa produksi ulang dimana hiji setelan bakal dipaké pikeun urutan pinuh.
Nyuhunkeun Tinjauan Lembar Tread Cut-to-Size
Pikeun review proyék-spésifik, nyadiakeun alloy na watek, ketebalan dasar, ukuran lambar, pola tapak tatu, gambar rengse, beungeut katempo, toleransi motong, arah burr, syarat bending, kuantitas, inspeksi, packing, tujuan, jeung jadwal pangiriman ngaliwatan cutatan TOP LOGAM jeung kaca review teknis. supplier nu lajeng bisa marios kasadiaan bahan, cut-to-ukuran feasibility, syarat sampel, wengkuan processing, inspeksi, packing ékspor, MOQ, waktos kalungguhan, sarta exclusions cutatan saméméh produksi.
Nyuhunkeun petik lambar aluminium tapak tatu inten kalawan alloy nu, watek, ketebalan dasar, pola tapak tatu, gambar rengse, motong kasabaran, beungeut katempo, bending, inspeksi, bungkusan na pangiriman rinci diperlukeun pikeun tawaran comparable.