
产品概述
概述
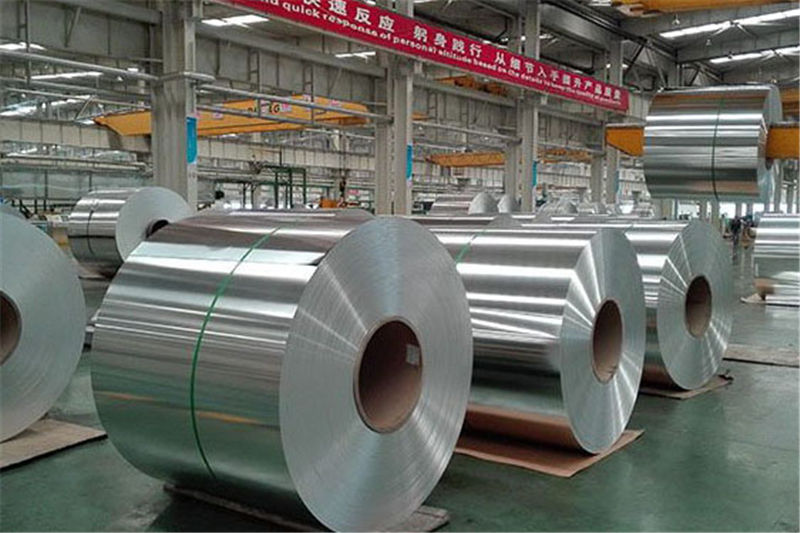
5052铝板是一种Al-Mg(铝镁)合金,是行业中使用最广泛的不可热处理板材合金。它的镁含量为 2.2-2.8%,具有中高强度、出色的耐腐蚀性和卓越的加工性的出色组合,使其适用于非常广泛的应用。
这种合金表现出特别强的耐盐水和海洋大气腐蚀能力,这使其成为船用硬件、船体和沿海建筑应用的首选材料。其在退火 (O) 状态下的良好成形性允许通过弯曲、冲压和深拉实现复杂的形状,而应变硬化状态 (H32、H34) 为结构用途提供更高的强度。
5052 铝板易于通过所有常用方法进行焊接,包括 TIG、MIG 和电阻焊。它通常指定用于船舶部件、汽车车身板、油箱、化学设备、食品加工机械、电子外壳和一般钣金制造,其中耐腐蚀性是优先考虑的。
合金数据
化学成分
符合 ASTM B209 铝及铝合金板材和板材的标准规范。
| 元素 | 硅 | 铁 | 铜 | 锰 | 镁 | 铬 | 锌 | 其他(各) | 铝 |
|---|---|---|---|---|---|---|---|---|---|
| 最大% | 0.25 | 0.40 | 0.10 | 0.10 | 2.2 - 2.8 | 0.15 - 0.35 | 0.10 | 0.15 | 平衡 |
性能数据
机械性能
特性因回火指定而异。所有值均适用于厚度为 1.0 - 6.0 毫米的板材。
| 脾气 | 拉伸强度(兆帕) | 屈服强度(MPa) | 伸长率(%) | 硬度(HB) |
|---|---|---|---|---|
| O(退火) | 170 - 215 | 65 | 25 | 47 |
| H32 | 215 - 265 | 160 | 12 | 60 |
| H34 | 235 - 285 | 180 | 10 | 68 |
我们提供什么
可用规格
可根据要求提供定制尺寸。所有产品均符合 ASTM B209 公差标准。
| 参数 | 范围 | 注释 |
|---|---|---|
| 厚度 | 0.2 - 6.0 毫米 | 精度公差符合 ASTM B209 |
| 宽度 | 100 - 2500 毫米 | 可定制分切 |
| 长度 | 500 - 12000 毫米 | 定长裁剪服务 |
| 脾气 | 欧/H32/H34/H36/H38 | H32 和 H34 最常库存 |
| 公差 | ASTM B209 | 根据要求更严格的公差 |
使用地点
应用领域
5052铝板因其强度、耐腐蚀性和成型性的出色平衡而服务于广泛的行业。

船舶与造船
船体、船用硬件、码头平台和暴露在盐水中的部件。对海水和海洋大气具有出色的耐受性。
汽车车身板
车身内外板、油箱、油管和结构支架。对于复杂的汽车形状具有良好的成型性。
化工及食品设备
储罐、压力容器、食品加工设备、化学品容器。无毒、耐腐蚀。
电子产品及外壳
电子底盘、散热器、电器外壳和标牌面板。良好的表面光洁度和阳极氧化反应。
常见问题
常见问题解答
5052 铝具有出色的耐腐蚀性,特别是在海洋和盐水环境中。由于其镁含量(2.2-2.8%)可形成保护性氧化层,因此其耐腐蚀性优于 3003 和 6061。它在耐海水、工业化学品和大气腐蚀方面被评为“优秀”。对于最苛刻的船舶应用,5083 提供了更好的性能,但成本更高,成型性更低。
是的,5052 被认为是最容易焊接的铝合金之一。它可以使用 TIG (GTAW)、MIG (GMAW) 和电阻焊方法进行焊接。对于结构焊缝,推荐的填充合金为 5356 或 5556,在可接受较低强度和较好流动性的情况下,推荐填充合金为 4043。请注意,焊接会将热影响区的应变硬化回火 (H32/H34) 强度降低至大约 O 回火水平。不需要焊后热处理。
两者都是铝镁合金,但 5083 的镁含量明显更高(4.0-4.9% vs 2.2-2.8%)。这使得 5083 的拉伸强度提高了约 40%,并且在恶劣的海洋环境中具有更好的耐腐蚀性。然而,5052 具有更好的成形性、更低的成本、更广泛的薄规格(0.2-6.0mm)可用性,并且更易于加工。通用和中等船舶用途选择5052;对于关键海洋结构、压力容器和需要海洋船级社认证的应用,请选择 5083。
5052 和 6061 有不同的用途。 5052 是不可热处理的,通过冷加工(H 状态)获得强度,而 6061 是可热处理的(T4、T6 状态),并在 T6 条件下达到更高的极限强度。 5052具有明显更好的耐腐蚀性,板材成型性更好,更适合海洋环境。 6061-T6 具有更高的强度和更好的机械加工性能,使其成为结构和机械加工部件的首选。对于需要弯曲和成型的钣金加工,5052 通常是更好的选择。
5052 的最小弯曲半径取决于回火和厚度。在 O 状态下,厚度不超过 3.0mm 的最小弯曲半径为 0t(其中 t = 板材厚度),这意味着它可以自行弯曲。在 H32 状态下,厚度不超过 3.0 毫米的最小值通常为 1 吨。 H34状态下,最小为1.5t。对于较厚的规格(3.0mm 以上),请在这些值上增加大约 0.5t。尽可能垂直于轧制方向弯曲,以获得最佳效果。