

6061-T6铝棒概述
6061是世界上应用最广泛的铝合金。 它的受欢迎程度源于机械性能、可加工性和成本效益的卓越平衡,在如此广泛的应用中,没有其他合金可以比拟。
的 T6脾气 经过固溶热处理和人工时效后具有优异的强度,拉伸强度达到310 MPa,屈服强度达到276 MPa。这使得它适用于必须承受重大载荷同时保持轻质的结构部件。
6061-T6 是 CNC加工的理想选择、结构部件和一般工程项目。它在大气条件下具有良好的耐腐蚀性,并且可以容易地进行阳极氧化以增强表面保护和美观。与高强度 7xxx 系列合金不同,6061 保持 优良的焊接性 同时使用 TIG 和 MIG 工艺,使其成为制造涉及连接操作时的首选合金。
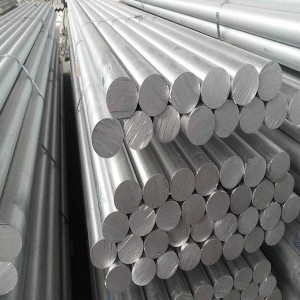
我们提供圆形、方形、扁平和六角形截面的 6061-T6 棒材,直径从 5 毫米到 500 毫米。所有材料均按照 ASTM B211 和 AMS 4120 标准生产,并具有全厂测试证书 (EN 10204 3.1)。
6061铝的化学成分
标称化学成分符合 ASTM B211 / AMS 4120 标准。所有值均以重量百分比 (%) 表示。
| 元素 | 硅 | 铁 | 铜 | 锰 | 镁 | 铬 | 锌 | 钛 | 铝 |
|---|---|---|---|---|---|---|---|---|---|
| 含量(%) | 0.40 – 0.80 | ≤0.70 | 0.15 – 0.40 | ≤0.15 | 0.80 – 1.20 | 0.04 – 0.35 | ≤0.25 | ≤0.15 | 平衡 |
回火机械性能
6061 铝棒在常见回火条件下的关键机械性能。
| 脾气 | 拉伸强度(兆帕) | 屈服强度(MPa) | 伸长率(%) | 硬度(HB) |
|---|---|---|---|---|
| T6 | 310 | 276 | 12 | 95 |
| T651 | 310 | 276 | 10 | 95 |
| O(退火) | 124 | 55 | 25 | — |
可用形状和尺寸
6061-T6 铝棒有四种标准横截面型材可供选择,以满足您的项目要求。
圆钢
长度:1000 – 6000 毫米。适用于 CNC 车削、轴、销和通用加工毛坯的最受欢迎的型材。
方酒吧
非常适合需要平坦参考面的结构框架、支架、安装座和铣削坯料。
扁钢
用于需要矩形横截面的基板、母线、连接带和装饰件。
六角棒
非常适合需要扳手握持几何形状的配件、紧固件、阀杆和部件。
6061-T6 CNC 加工指南
6061-T6 被评为最适合 CNC 加工的铝合金之一。以下是获得最佳结果的关键提示。
6061-T6 有一个 优异的机械加工性能等级,使其成为最适合 CNC 加工的铝合金之一。其均衡的镁和硅成分可产生干净利落的切屑,减少刀具磨损并提高表面光洁度质量。
切割速度
建议表面速度:硬质合金刀具为 200 – 400 m/min。使用 2-3 个槽立铣刀可实现最佳排屑效果。更高的速度产生更好的表面光洁度。
进给率
每齿进给量:0.05 – 0.15 毫米/齿。从保守开始,然后根据设置的刚性增加。深槽可能需要减少进给量。
冷却液
使用溢流冷却剂或雾来防止积屑瘤 (BUE)。浓度为 6-8% 的水溶性冷却剂效果很好。干式加工可以进行较轻的切削。
工具提示
使用带有抛光前刀面的锋利硬质合金刀具。避免使用钝的工具——它们会产生毛刺和粘性碎片。对于螺纹加工,单点刀片可获得最佳效果。
“6061-T6 被评为最适合 CNC 加工的铝合金之一 - 提供干净的切屑形成、出色的表面光洁度和较长的刀具寿命。”
6061-T6 铝棒的应用
从精密 CNC 零件到结构框架,6061-T6 服务于广泛的行业和应用。


数控加工部件
具有严格公差和出色表面光洁度的夹具、固定装置、工装板、原型零件和生产组件。
结构框架
需要可焊性和中等强度的扶手、支撑梁、框架构件和结构组件。
汽车零部件
汽车和赛车应用的传动轴、悬架部件、支架和轻质结构部件。
船用五金
船舶配件、夹板、铰链和甲板硬件在盐水环境中具有良好的耐腐蚀性是至关重要的。
常见问题解答
有关 6061-T6 铝棒的最常见问题的解答。