
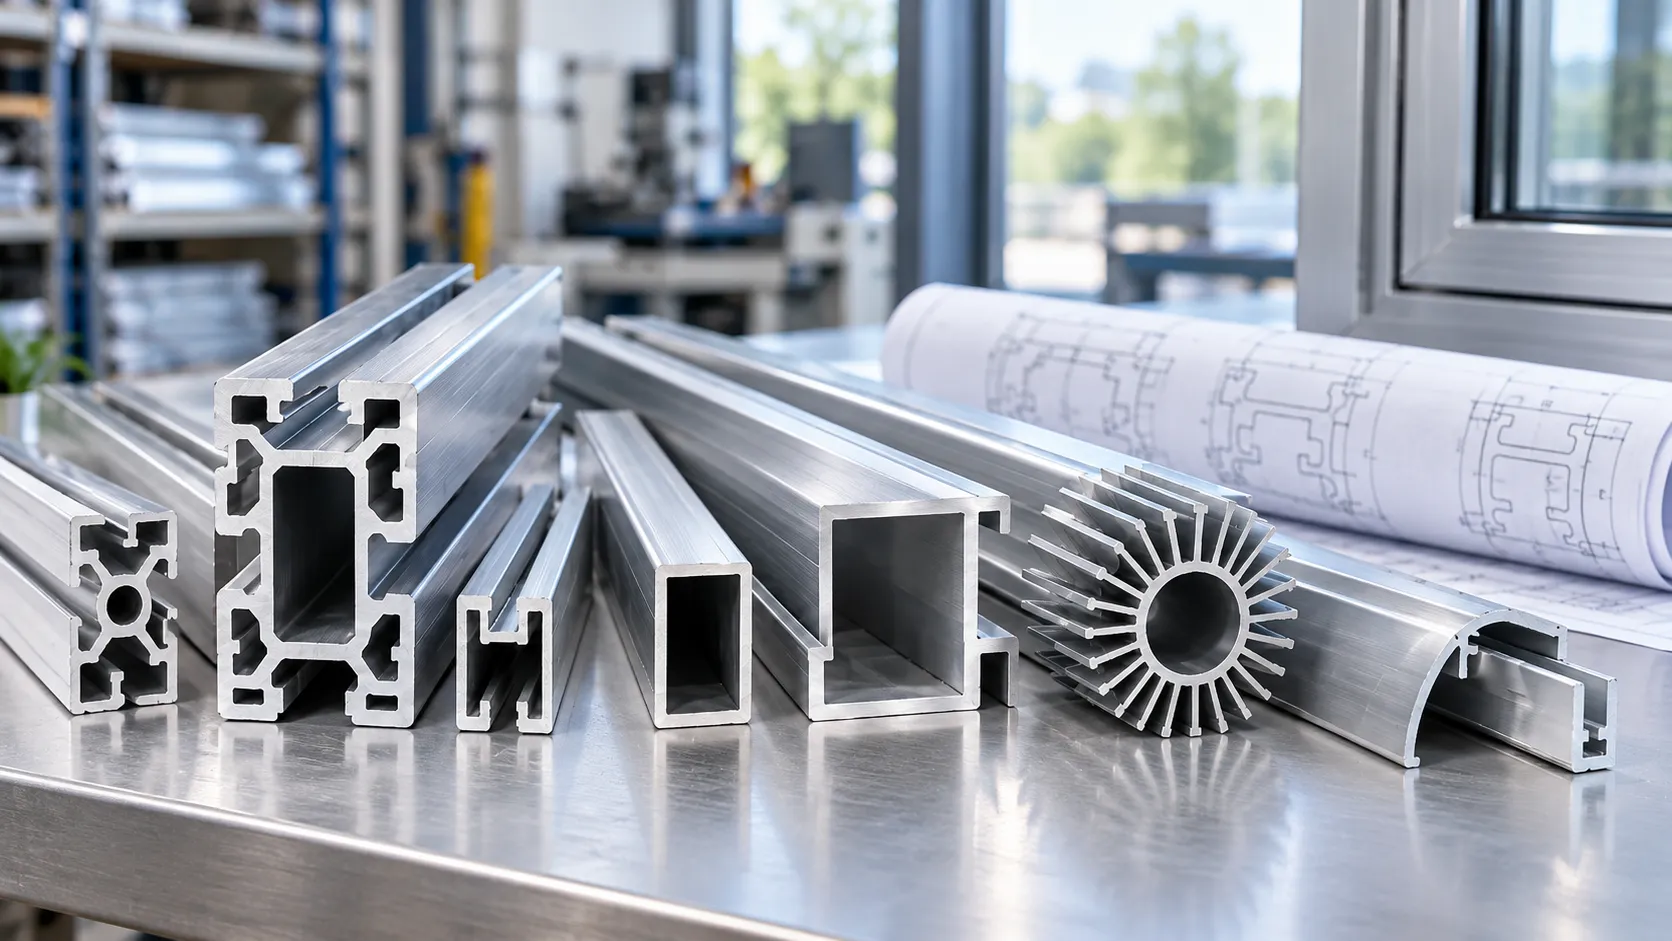
铝型材是一种铝或铝合金产品,具有沿其长度延伸的确定的横截面形状。在建筑和工业供应中,该术语通常指挤压型材:加热的实心坯料通过成型模具压制以产生所需的形状。型材可能有开放通道、封闭腔、肋或安装凹槽。它们的形状可以帮助它们支撑、定位、连接或包围其他组件。横截面标识了基本产品,但合金、回火、表面光洁度和尺寸要求决定了特定应用所需的规格。
铝型材的定义是什么?
横截面描述的不仅仅是轮廓
查看轮廓的切割端。外部轮廓显示其整体形态;墙壁、内部空间和凹槽揭示了它如何与其他部分相互作用。通道可以容纳面板边缘,而凹槽可以为配合部件提供位置。这些特征沿着挤压继续,而不是在每个位置单独重新创建。
形状和功能之间的关系将有用的轮廓描述与对“铝材料”的模糊要求区分开来。中空型材、框架构件和装饰件都可以是铝型材,尽管它们解决的问题不同。 TOP METAL 的铝型材系列 包括框架、装饰、外壳和装配式组件的部分。
型材、挤压件和成品部件是不同的描述
“轮廓”强调截面几何形状。 “挤出”是指制造过程,也因其输出而在商业上使用。成品部件可以从挤压件开始,然后进行切割、钻孔、铣削、弯曲、连接或表面处理。铝挤压机委员会将这些后续操作描述为将挤压件转变为功能部件的步骤。
因此,连续横截面描述了起始长度,而不是最终零件不能包含孔或切口的绝对规则。同样,请求配置文件并不能确定订单是长尺寸还是可安装的组件。在比较报价之前需要解决这种区别。
铝型材是如何制造的?
模具从实心坯料形成截面
在传统的热挤压中,铝坯和模具需要预热。然后压力迫使软化的坯料通过模具,产生具有预期截面的长度。坯料在挤压过程中保持固态;它不是通过模具浇注的熔融铝。熔化和铸造属于坯料的早期生产,而不是挤压机中的成形动作。
离开模具后,型材将遵循适合其合金和所需条件的冷却、机械处理和时效路线。这些步骤很重要,因为模具决定了形状,而加工也会影响材料特性。仅凭轮廓图并不能描述两者。
局部特征通常需要进一步处理
纵向凹槽或内部通道可以并入挤压部分。型材上特定位置的孔、端袋或局部安装切口是另一种特征。钻孔、攻丝和铣削是用于制造此类细节的二次加工。
考虑一个外壳导轨,其端部附近有一个连续的定位槽和两个安装孔。沟槽属于挤压几何形状;孔位置属于成品图。仅引用挤压会导致孔位置和加工范围未定义。这个说明性示例说明了为什么“挤压成形”并不一定意味着“准备组装”。
铝型材的类型:形状和功能
实心、空心和半空心型材
挤压型材通常分为实心、空心或半空心。中空截面完全包围至少一个空隙。实心部分既不是空心的也不是半空心的,并且仍然可以包括突出部或其他特征。例如,角度可以视为实体挤压;该术语不限于实心矩形条。半空心部分部分包围了一个空间,但实心和半空心之间的边界可能需要挤出机进行评估。
其他熟悉的描述对产品的不同功能进行了分类。 “T 型槽”、“定制”和“阳极氧化”不能替代“空心”;单个配置文件可以符合这些描述中的多个。
| 描述 | 它标识什么 | 它没有建立什么 |
|---|---|---|
| 实心、空心或半空心 | 剖面金属及内部空间布置 | 合金、状态或负载能力 |
| 槽钢、角钢或 T 形槽 | 可识别的形状或功能特征 | 每个尺寸或配合部件的配合 |
| 标准或定制 | 是否需要现有截面或项目定义的几何图形 | 库存状况或成品加工范围 |
| 磨光、阳极氧化或涂层 | 所需的表面状况 | 完整的材料或尺寸规格 |
这些描述一起发挥作用。例如,“阳极氧化表面处理的定制空心型材”在成为可识别订单之前仍然需要图纸、材料条件和表面处理要求。分类是一个起点,而不是规范的替代品。
标准与定制铝型材
当现有部分的接口和整体形式已经适合装配时,就值得考虑。当零件需要凹槽、肋、空腔或安装特征的特定组合时,定制截面变得有用。集成这些功能可以减少单独的操作或组件,但好处取决于完整的设计,而不是“定制”一词。
可挤压性仍然限制了设计。整体截面尺寸、金属分布、深窄特征和壁厚平衡会影响型材生产的实用性。厚区域和薄区域之间的突然过渡会使金属流动和尺寸控制变得复杂。因此,使每个壁变薄并不是获得更好或更经济部件的自动途径。
对于特定于项目的部分, TOP METAL 的定制工业铝挤压型材 可以针对预期的界面和所需的几何形状进行讨论。所提议的绘图,而不是类似的目录照片,应该定义该零件。
铝型材有什么用途?
窗框、玻璃和建筑装饰
建筑型材提供门窗框架、玻璃组件和装饰件的部件。它们的截面必须容纳与之相接的组件,而不仅仅是创造一个有吸引力的可见边缘。对于拟议的框架,有用的讨论涉及玻璃、配合型材和相关部件的位置,以及组装后哪些表面保持可见。
挤压铝窗型材 是产品系列中的一个例子。它们是组件,而不是完整窗户性能的证明。组装系统的热、声学或耐候性声明需要该系统的证据;它们不应该从单个铝型材中推断出来。
机架、外壳和功能部件
工业型材可以支撑框架、形成保护外壳并提供组件之间的接口。为外壳设计的部分可以将空腔与盖的定位特征结合起来。散热组件可以将散热片和连接特征合并到同一挤压件中。在每种情况下,该部分除了提供外部形状之外还做有用的工作。
T 形槽铝型材特别清楚地说明了连接作用:槽为兼容的连接硬件提供了接口。然而,具有相同外部宽度的两个型材不一定可以互换。不同的槽口或内部保持形状可以改变螺母是否正确进入、就位或接合。这是几何检查,而不是通过将这两种产品称为“工业型材”来建立的东西。
侧面照片也无法确定框架容量或散热器性能。完整的评估还需要相关的装配、负载或热条件。这些是特定于应用程序的问题,而配置文件描述则标识了正在评估的组件。
为什么相同的型材形状可以有不同的规格?
合金和状态描述了材料状况
合金标识材料成分;状态描述了加工后的状态。改变回火状态可以改变同一合金的行为,因此“6063 轮廓”不如识别合金和条件的要求完整。回火也需要适应后续的制造,而不是事后添加。
例如,6063 广泛用于挤压质量和阳极氧化外观很重要的场合,包括建筑和可见的工业型材。 6061 通常被考虑用于结构和制造部件,其中机械加工或焊接是生产路线的一部分。这些是有用的选择倾向,而不是一种合金高于另一种合金的普遍排名。
图纸和材料规范仍必须确定所需的属性。来自另一种状态或产品形式的强度值不能简单地分配给建议的轮廓。如果涉及焊接,接头设计和所需的焊后条件也属于评估范围;识别可焊接合金与确定成品组装性能不同。
铝型材表面处理满足不同的要求
表面光洁度与截面几何形状是分开的。磨光材料未接受额外的装饰涂层或阳极氧化处理。该条件是否合适取决于外观和暴露,而涂漆、阳极氧化或机械抛光的表面提供了不同的方式来满足应用要求。
阳极氧化是一种电化学处理,可在铝表面形成一层集成的氧化层。粉末涂料通过静电施加干粉末,然后将其固化成涂层,而不是从铝本身生长氧化层。 “阳极氧化”或“粉末涂层”一词本身并不能定义所有相关属性,并且颜色名称也不能确定腐蚀性能。
对于 阳极氧化铝型材,识别可见面、所需外观和适用的饰面规范。样品可以帮助就外观达成一致,而指定的检查或测试可以解决不同的问题。银色外观和饰面标签都不能证明通用的户外使用寿命。
整理也与合身相交叉。添加的涂层占据了配合表面的空间。对于紧密配合的槽或滑动界面,图纸需要说明其尺寸限制是在完成之前还是之后应用。单独接受未涂层的样品并不能证明成品部件仍然可以装配在一起。
铝型材尺寸和公差控制配合
总宽度和高度只是尺寸定义的一部分。壁厚、内部开口、凹槽尺寸、直线度、扭曲和切割长度也可以控制组装。铝挤压机委员会强调,应就部件的公差要求达成一致; “精密挤压”等单一表述并不能取代规定的限制。
考虑一个代表性的设计变化:外部尺寸保持不变,但墙壁向内加厚。内部开口变小。如果在原始开口周围设计了配合插入件,即使外部测量看起来正确,它也可能不再适合。此更改还更改了该部分,因此不能仅将其视为外观修订。
因此,图纸应标明功能开口及其允许的范围,以及配合部件的尺寸。然后,检查可以检查控制配合的特征,而不仅仅是最容易测量的尺寸。此示例解释了为什么替换轮廓需要的不仅仅是匹配外部轮廓。
铝型材图纸和询价应包括哪些内容?
从剖面图和零件必须做什么的简短说明开始。识别其修订版本并标记控制连接、间隙或可见表面的尺寸。对于现有产品,零件名称和样品可以支持识别,但要求仍然需要区分标称形状和控制配合的尺寸。
然后定义交付阶段:长挤压、切割长度或制造部件。包括合金和回火、表面处理以及任何所需的孔、型腔或端部操作。这可以防止未加工的长度和已完成的组件被视为同等报价。定义的横截面、材料状况、长度、表面处理和数量为供应商提供了明确的报价基础。
数量和包装符合要求。说明应如何保护可见表面,并确定验收所需的任何检查或材料文件。尺寸报告应说明图纸的关键特征;材料记录应标识指定的合金和条件。报价单应明确包括哪些操作、包装和文件,如有任何偏离明确规定的要求的情况。
通过以下方式与 TOP METAL 分享您的应用和规格 型材报价查询。如果图纸仍在开发中,请描述配合组件和约束,而不是仅因为轮廓看起来熟悉而选择轮廓。