
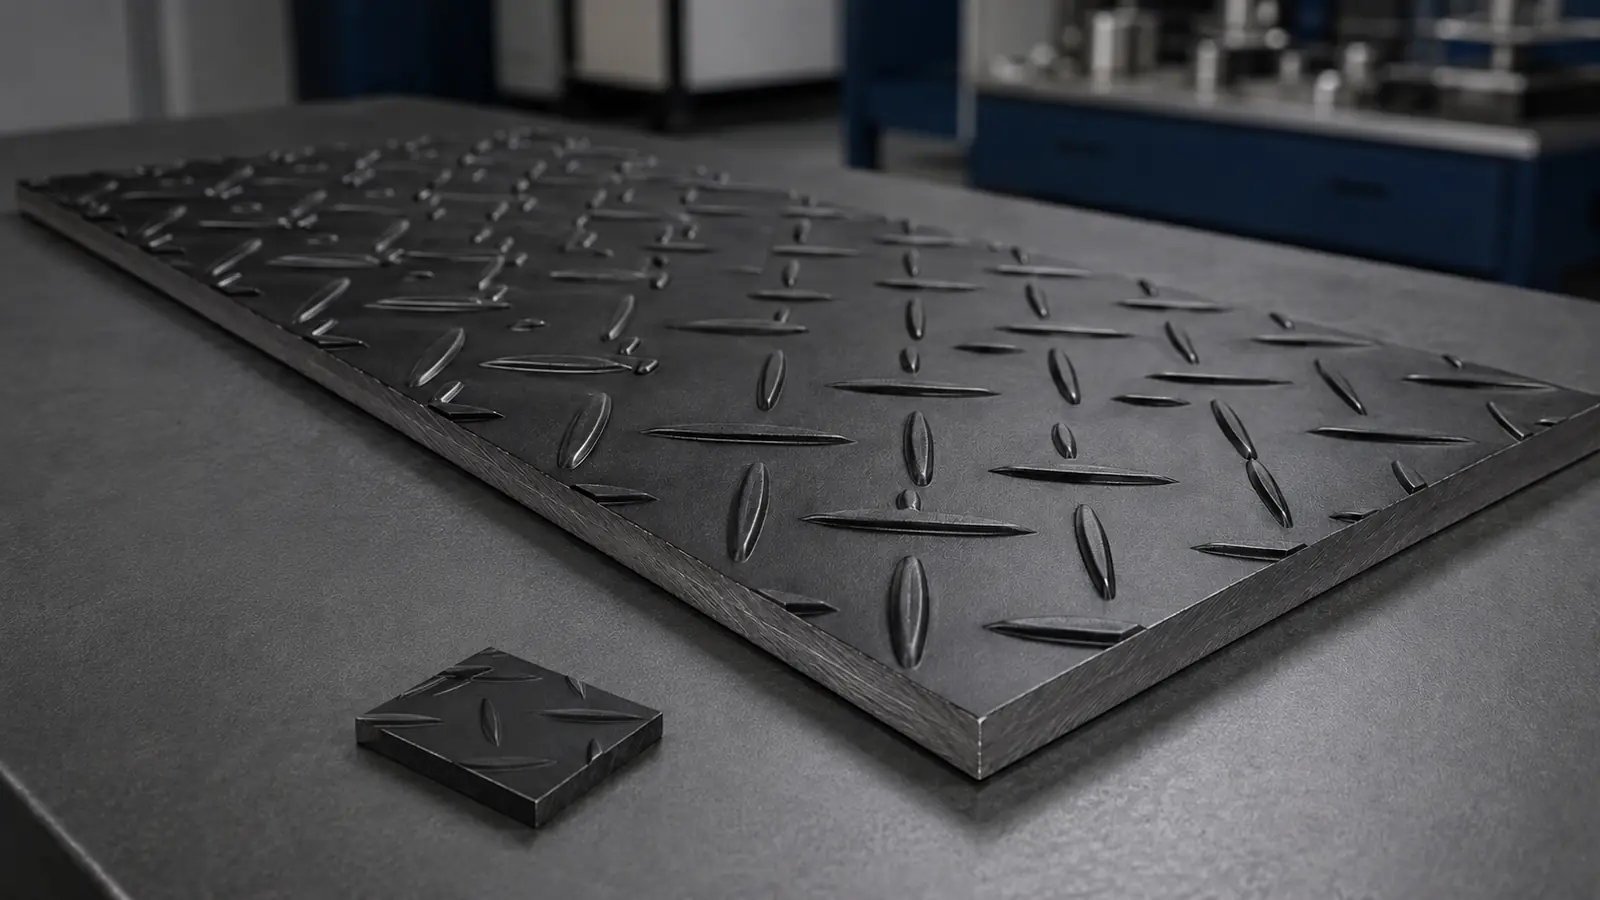
Los compradores deben evaluar la placa de rodadura de aluminio anodizado negro como una especificación completa de material y acabado, no solo como una superficie decorativa negra. Una especificación de compra viable identifica la aleación de aluminio y su temperamento, el patrón de la banda de rodadura, la base de medición del espesor, las dimensiones de la lámina o bobina, los requisitos de acabado anódico, la secuencia de fabricación, el método de inspección y la condición del embalaje. Si alguno de estos artículos permanece abierto, dos proveedores pueden cotizar productos que se ven similares en una fotografía pero se comportan de manera diferente durante el corte, el doblado, la instalación o el servicio.
Esta distinción es importante porque la “placa de rodadura anodizada negra” combina tres decisiones en un solo elemento: el sustrato, el patrón en relieve y el tratamiento de la superficie. El camino de adquisición más seguro es separar esas decisiones, definir cómo se verificará cada una y luego volver a conectarlas en una muestra aprobada y una especificación de pedido controlada.
¿Qué hay que definir antes de pedir un presupuesto?
Un comprador no necesita incluir un procedimiento de laboratorio en la primera consulta. Sin embargo, la RFQ necesita suficiente información para que los proveedores coticen el mismo alcance. Los siguientes campos constituyen un punto de partida práctico.
| Área de especificación | Lo que debe declarar el comprador | Por qué cambia la oferta |
|---|---|---|
| Solicitud | Ubicación interior o exterior, superficie decorativa o de tránsito, limpieza y fabricación esperadas. | Establece las prioridades de acabado, patrón y manipulación. |
| Materia prima | Aleación y temple requeridos, o la información de rendimiento necesaria para la selección. | Afecta la resistencia, el comportamiento de formación, el rendimiento contra la corrosión y la apariencia anodizada. |
| Geometría de la banda de rodadura | Tipo de patrón, orientación y referencia visual aprobada. | Cambia la apariencia, la superficie de contacto y el comportamiento de formación. |
| Espesor | Si el valor se refiere al espesor de la base o a la altura total del patrón en relieve | Previene una fuente común de desacuerdo dimensional |
| Acabado anodizado | Tono de negro, pretratamiento o textura, clase o espesor del recubrimiento, si corresponde, y requisito de sellado | Define el acabado más allá de la palabra "negro" |
| Dimensiones | Ancho, largo, cantidad y tolerancias permitidas. | Determina el rendimiento, procesamiento y empaque. |
| Fabricación | Cortes, agujeros, muescas, dobleces y si el procesamiento se produce antes del anodizado. | Afecta los bordes expuestos y la apariencia del acabado. |
| Aceptación | Documentos, plan de muestreo, estándar visual, controles dimensionales e inspección de embalaje. | Convierte las expectativas en criterios verificables |
Empiece por la aplicación, no por el color.
La misma descripción de la placa de escalón negra se puede utilizar para un panel de protección de pared, un componente de un vehículo, una cubierta de escalón o un recinto para equipos. Esos usos no imponen las mismas prioridades. Un panel interior visible puede otorgar mayor importancia a la consistencia del tono y la uniformidad de la superficie. Un componente que se manipula con frecuencia puede necesitar mayor atención a la abrasión, el estado de los bordes y la limpieza. Se debe evaluar una pieza formada para determinar la secuencia de plegado y el comportamiento de acabado. Una superficie para caminar requiere una evaluación específica del proyecto en cuanto al patrón, la instalación y el rendimiento antideslizante en lugar de una suposición basada en la apariencia.
Indique dónde se instalará la pieza, si hay agua, sal, aceites o productos químicos de limpieza, y si la cara de la banda de rodadura es decorativa o funcional. No describa una superficie como “antideslizante” sin identificar la prueba aplicable o el requisito de aceptación del proyecto. La geometría elevada puede mejorar la tracción en algunas condiciones, pero el rendimiento real del deslizamiento también depende de la contaminación, el calzado, el drenaje, la orientación y la instalación.
Especifique la aleación y el temple por separado del acabado anodizado.
La anodización no reemplaza la necesidad de seleccionar una aleación base adecuada. La aleación y el temple influyen en la resistencia, la conformabilidad, la soldabilidad, el comportamiento de corrosión y la forma en que una superficie responde al pretratamiento y anodizado. También pueden afectar el tono y la textura finales. Un acabado negro puede ocultar algunas diferencias visuales en una visión casual, pero no puede hacer que dos sustratos sean mecánicamente equivalentes.
Si el dibujo ya controla la aleación y el temple, reproduzca esas designaciones exactamente en la solicitud de presupuesto. Si no están arreglados, proporcione las prioridades de carga, operación de encofrado, exposición y apariencia para que el proveedor pueda devolver una propuesta claramente identificada. Los compradores que aún están reduciendo el material pueden revisar el sitio. guía de aleación de aluminioy luego confirme la selección final con el diseño del proyecto y las especificaciones que lo rigen.
Para placas de rodadura enrolladas, el estándar de compra debe coincidir con la forma del producto. ASTM B632/B632M es una especificación reconocida para placas de rodadura laminadas de aleación de aluminio, aunque pueden aplicarse otras normas regionales o de proyecto. Simplemente copiar una hoja estándar en un pedido de placa de huella puede dejar preguntas sobre patrones y medidas sin resolver. La orden de compra debe indicar el estándar requerido, la edición cuando sea contractualmente importante, la aleación, el temple y cualquier requisito complementario.
Definir el dibujo de la banda de rodadura y la base de medición del espesor.
Términos como placa diamantada, placa estriada y placa de rodadura a menudo se utilizan de manera vaga. El patrón puede ser una sola barra, varias barras u otra disposición elevada, y la dirección del patrón puede ser importante en un conjunto visible. Utilice un nombre de patrón sólo cuando ambas partes lo interpreten de la misma manera. Un dibujo, una imagen de referencia aprobada o una muestra física son más seguros para trabajos de apariencia crítica.
El grosor necesita el mismo cuidado. Un valor nominal podría interpretarse como el espesor del metal base debajo de las orejetas elevadas o como el espesor total medido en el punto más alto. Esos valores no son intercambiables. La RFQ debe indicar la base de medición, la tolerancia permitida y la ubicación de la prueba. Si el ajuste de la pieza terminada depende de la altura total, incluya ese requisito por separado.
En esta etapa, los compradores pueden revisar los disponibles. categoría de hoja de aluminio anodizado para comprender la familia de productos relevante, pero el nombre de la categoría no debe sustituir la especificación dimensional. La cotización aún debe identificar el patrón, el sustrato y el tamaño ofrecidos.
Describir el acabado negro anodizado en términos mensurables.
“Anodizado negro” identifica un proceso y una dirección general del color; no define completamente la apariencia o el desempeño. ISO 7599:2018 proporciona un método para especificar recubrimientos de oxidación anódica decorativos y protectores sobre aluminio y destaca la importancia del grado del sustrato y el pretratamiento para la apariencia final. Una especificación de proyecto también puede hacer referencia a otra norma nacional, de cliente o arquitectónica.
La sección final debe abordar los elementos que son importantes para la solicitud:
- el pretratamiento o textura superficial requerido, como un acabado industrial limpio, textura cepillada u otra preparación acordada;
- el tono de negro objetivo y el rango aceptable, respaldados por una muestra maestra aprobada donde la apariencia es importante;
- la clase de espesor del recubrimiento o el espesor mínimo cuando así lo requiera la especificación vigente;
- el sellado y las pruebas de desempeño requeridas por el proyecto;
- qué cara y aristas deben terminarse;
- si son aceptables las marcas de contacto en áreas no visibles;
- la distancia de visualización, la iluminación y el método de comparación utilizado para la aprobación visual.
La aprobación del color merece una disciplina especial. Una imagen digital se ve afectada por la iluminación, el procesamiento de la cámara y la configuración de visualización, por lo que no debería ser el único estándar de color. Para un proyecto visible, apruebe una muestra física representativa e identifíquela por fecha o código de muestra en los documentos de compra. La regla de aceptación de la producción también debe explicar cómo se evaluará la variación entre lotes.
Decidir si la fabricación se realiza antes o después del anodizado.
Cortar, perforar y doblar pueden exponer los bordes desnudos o alterar la superficie visual. La anodización después de la fabricación puede proporcionar un acabado más continuo en superficies accesibles, pero se deben considerar la geometría de la pieza, los puntos de inserción y la capacidad del proceso. La fabricación después del anodizado puede simplificar la producción de material plano, aunque es posible que los bordes cortados y las zonas de pliegue ya no coincidan con la cara.
No existe una secuencia universal para cada proyecto. El dibujo debe mostrar la pieza terminada, identificar las caras visibles, localizar agujeros y dobleces e indicar qué superficies requieren anodizado negro. Luego, la cotización del proveedor debe confirmar la secuencia propuesta y declarar las áreas que no pueden recibir la misma apariencia. Esto es más útil que solicitar "todos los bordes terminados" sin considerar cómo está hecha la pieza.
Cuando el pedido sea de material plano en lugar de piezas terminadas, aclare si se necesita una película protectora y si es compatible con el proceso planificado de corte, conformado y almacenamiento. El tipo de película, el lado de aplicación y el tiempo de eliminación deben acordarse en lugar de asumirse.
Utilice una muestra física para validar el resultado combinado.
Un cupón de acabado puede confirmar la dirección del color, pero un cupón plano pequeño puede no reproducir la textura y el reflejo de la luz de una placa de rodadura elevada. Cuando la apariencia es crítica, la muestra de aprobación debe utilizar la aleación, el temple, el patrón de la banda de rodadura, el pretratamiento y el proceso de anodizado propuestos. Su tamaño debe ser lo suficientemente grande para mostrar la repetición del patrón y la variación realista de la superficie.
El proveedor placa de control de aluminio anodizado negro La página identifica la familia de productos de destino. Antes de comprar, solicite una cotización que indique la construcción exacta ofrecida en lugar de confiar en la fotografía de la página del producto. La muestra, cotización y orden de compra aprobadas deben utilizar términos coincidentes.
Inspección de edificios en torno a los riesgos que afectan la instalación.
La inspección debe seguir el dibujo y las especificaciones de compra. No debe limitarse a comprobar si la superficie es negra. Para muchos proyectos, una inspección entrante enfocada incluye:
- verificación de la identificación del producto, documentación de aleación y temple requerida por el pedido;
- espesor de la base y, cuando proceda, altura total de la banda de rodadura medida mediante el método acordado;
- ancho, largo, escuadra, planitud o curvatura cuando afecten la instalación;
- tipo de patrón, dirección y consistencia;
- comparación visual con la muestra de acabado aprobada en las condiciones acordadas;
- pruebas o registros de recubrimiento requeridos por la norma de anodizado especificada;
- inspección de rayones, abolladuras, manchas, marcas de contacto y daños en los bordes;
- cantidad, etiquetas y estado del embalaje.
El plan de muestreo debe identificar la definición del lote, la cantidad de muestra y la respuesta a un resultado no conforme. Si todos los paneles visibles deben coincidir estrechamente, una declaración general de "inspección aleatoria" puede ser demasiado débil. Si la placa se va a cortar en piezas industriales pequeñas, una muestra práctica del lote puede ser suficiente. El plan de aceptación debe reflejar el costo del fracaso en la aplicación real.
Compare cotizaciones por alcance declarado, no solo por precio unitario
Una útil hoja de comparación hace visibles las suposiciones de los proveedores. Coloque cada oferta en los mismos campos y marque cada desviación antes de la aprobación comercial.
| Campo de cotización | cheque del comprador | Diferencia oculta típica |
|---|---|---|
| Materiales | Aleación ofrecida, temple y estándar de producto gobernante. | Una aleación sustituta o un temple no confirmado. |
| Geometría | Patrón, espesor de base, altura total, ancho y largo. | Base de diferente espesor o ancho útil |
| terminar | Pretratamiento, requisitos de anodizado, aprobación de color y caras terminadas. | Revestimiento negro interpretado como pintura u otro acabado. |
| Procesamiento | Corte, agujeros, plegados, desbarbado y secuencia de producción. | Trabajo secundario excluido del precio. |
| Inspección | Documentos, pruebas, aprobación de muestras y registros de inspección. | Aprobación visual sin referencia definida |
| Embalaje | Intercalado, film, protección de bordes, protección contra la humedad y etiquetas | Protección de acabado no incluida |
Esta comparación también agiliza las aclaraciones técnicas. En lugar de pedirle a un proveedor que “confirme todo”, el comprador puede pedir una respuesta línea por línea: cumplir, proponer una alternativa o no incluir. La cotización devuelta debe identificar explícitamente las suposiciones y desviaciones.
¿Qué debe contener un paquete de RFQ?
Para material plano, proporcione la aplicación, aleación y temple, dibujo de la banda de rodamiento, base de espesor, ancho, largo, cantidad, especificación de acabado, cara protegida y destino de entrega. Para componentes fabricados, agregue un dibujo controlado por revisión, detalles de orificios y dobleces, identificación de caras visibles, requisitos de bordes y la secuencia de fabricación prevista.
Solicite al proveedor que le devuelva la designación del material ofrecido, las tolerancias dimensionales, la ruta de acabado, el plan de muestra, los documentos de inspección, el método de embalaje, la validez de la cotización y cualquier desviación. Si se requiere una muestra física antes de la producción en masa, defina quién la aprueba y si la producción puede comenzar antes de la aprobación por escrito.
Un paquete completo y conciso reduce el riesgo de comparar ofertas diferentes. Los compradores pueden enviar estos campos a través del formulario de solicitud de producto de aluminio y adjuntar el plano o referencia de acabado necesario para revisión técnica.
Preguntas frecuentes
¿La placa de rodadura anodizada en negro es lo mismo que la placa de rodadura pintada de negro?
No. La anodización forma una capa de óxido mediante un proceso electroquímico, mientras que la pintura o el recubrimiento en polvo agregan una capa orgánica. Tienen diferente apariencia, comportamiento de los bordes, opciones de reparación y métodos de especificación. La orden de compra debe indicar el proceso de acabado requerido en lugar de utilizar "revestimiento negro" como sustituto.
¿Se debe medir el espesor de la placa de la banda de rodadura sobre el patrón elevado?
Sólo si la especificación así lo dice. Muchas disputas surgen porque una de las partes cita el espesor del metal base y la otra espera el espesor total en todo el patrón en relieve. Indique ambos valores cuando los cálculos de ajuste o carga dependan de ellos y defina el método de medición.
¿Puede un pequeño cupón anodizado aprobar el color de producción?
Un cupón puede establecer una referencia de color útil, pero es posible que no reproduzca el efecto visual del dibujo de la banda de rodadura o de un panel grande. Para trabajos de apariencia crítica, utilice el sustrato y patrón propuestos, apruebe una muestra representativa y defina las condiciones de visualización de producción y aceptación del lote.
¿Deben fabricarse las piezas antes de anodizarlas?
Esto depende de la geometría, los bordes visibles y la capacidad del proceso. La fabricación antes del anodizado puede mejorar la continuidad del acabado en los bordes accesibles, mientras que la fabricación después del anodizado puede dejar el metal expuesto en cortes y dobleces. El dibujo y la cotización deben identificar la secuencia acordada y cualquier contacto inevitable o áreas sin terminar.
Haga que las especificaciones de compra hagan el trabajo de calidad.
La placa de rodadura de aluminio anodizado negro es más fácil de comprar cuando el color se trata como una característica controlada dentro de una especificación completa. Comience con la aplicación, congele el sustrato y la geometría de la banda de rodadura, defina el acabado anodizado y la secuencia de fabricación, y acuerde la inspección y el embalaje antes de la producción. Este enfoque brinda a compras, ingeniería y al proveedor la misma referencia y hace que la cotización final sea realmente comparable.