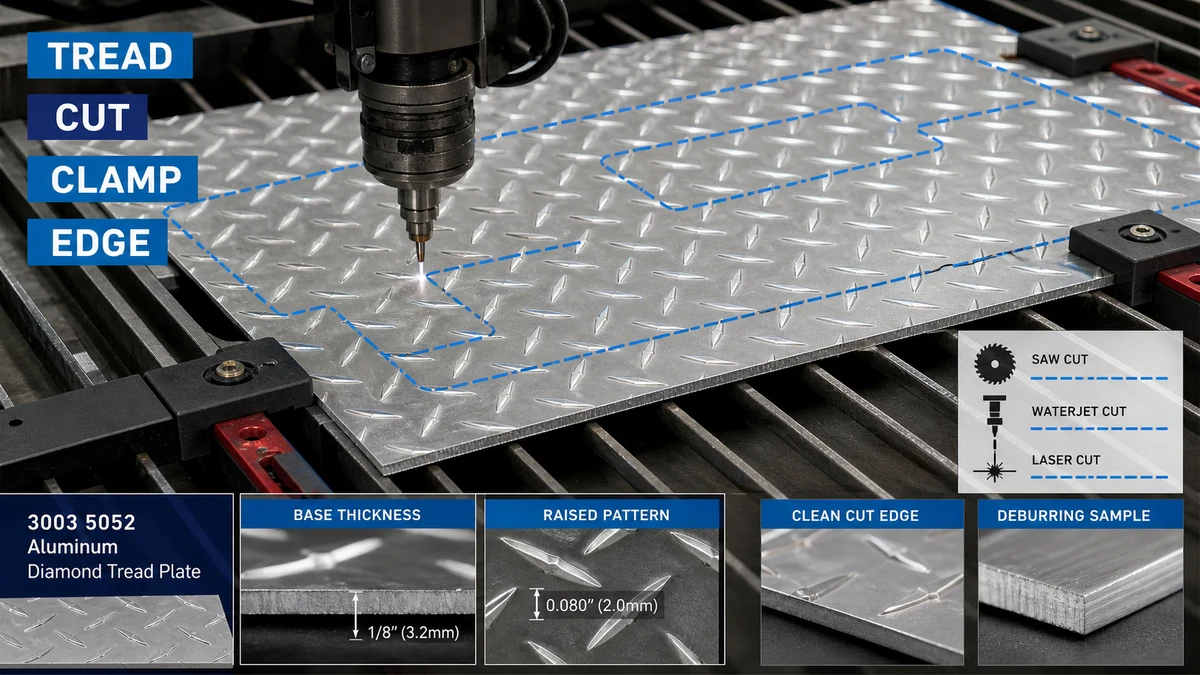
Los fabricantes deben elegir el método de corte entre el espesor del metal base de la lámina, la altura del patrón elevado, la tolerancia del borde, el requisito de la cara visible, la sensibilidad al calor y el doblado posterior. La lámina debe estar completamente soportada, sujeta a través de puntos de contacto protegidos, cortada con un proceso aprobado de prueba y desbarbada sin aplanar la banda de rodadura ni dañar la superficie visible.
Esta cuestión es importante para los fabricantes de metales, contratistas de pisos, fabricantes de cajas de herramientas, fabricantes de carrocerías de vehículos, proveedores de plataformas de acceso y compradores de paneles industriales. Antes de seleccionar un proceso, los compradores deben confirmar el material y las configuraciones disponibles a través del categoría de producto de lámina de aluminio y el dedicado gama de láminas de rodadura de diamante de aluminio.
¿Por qué la lámina de aluminio con banda de rodadura de diamante es más difícil de cortar que la lámina plana?
La lámina de diamante no presenta una superficie uniforme para la herramienta de corte. El patrón en relieve crea un contacto desigual, mientras que la lámina base soporta el espesor estructural. Si los ajustes de la máquina se basan en la altura total en lugar del espesor de la base, el fabricante puede elegir un espacio de corte, una configuración de la sierra, un espaciado de soporte o un margen de curvatura incorrectos.
| Variable de corte | Lo que debe confirmarse | Riesgo si se ignora |
|---|---|---|
| Espesor del metal base | Espesor medido por separado de la banda de rodadura elevada. | Capacidad de la máquina, configuración de corte y cálculos de curvatura posteriores incorrectos |
| Altura y dirección del patrón | Perfil en relieve, cara visible y orientación en la pieza terminada | Diamantes aplanados, apariencia inconsistente o orientación incorrecta del panel |
| Tolerancia de borde | Tamaño de corte, cuadratura, precisión del perfil y aceptación de rebabas requeridos | Las piezas no encajan durante la soldadura, el doblado, la fijación o el montaje. |
| Condición de la superficie | Acabado laminado, cara decorativa, película protectora y aceptación de rayones. | Marcas de abrazaderas, película quemada, contaminación o daños visibles por manipulación |
| Proceso posterior | Doblar, enrollar, soldar, recubrir, sujetar o exponer bordes | Un corte aceptable como pieza en bruto puede fallar más adelante durante el conformado o el acabado. |
¿Cómo deben medir los fabricantes el espesor de la base y la altura del patrón?
El espesor de la base y la altura total del patrón deben registrarse por separado. Los diamantes en relieve son parte de la geometría de la superficie, no sustituyen el espesor nominal del metal base. Para adquisiciones, los planos y las solicitudes de cotización deben indicar qué valor de espesor controla la aceptación.
Un cheque de recepción útil incluye:
- Espesor nominal del metal base y tolerancia permitida
- Dimensiones y cuadratura generales de la hoja.
- Tipo de patrón, orientación y cara visible
- Planitud y balanceo local causado por la banda de rodadura elevada.
- Rayones en la superficie, manchas, daños en los bordes y estado de la película protectora
- Identificación de lote o paquete para trazabilidad
Cuando el comprador necesita espacios en blanco repetidos, el dibujo también debe definir si las dimensiones se miden desde el borde cortado, la línea central del patrón u otra referencia controlada. Esto evita que el proveedor y el fabricante utilicen diferentes métodos de inspección.
¿Qué método de corte se adapta a cortes rectos, perfiles y tolerancias ajustadas?
El proceso correcto depende de la geometría, la tolerancia, el volumen, la calidad de los bordes, la sensibilidad al calor y el equipo disponible de la pieza. Ningún método de corte es automáticamente mejor para cada lámina de aluminio con banda de diamante.
| Método de corte | Uso adecuado | Punto de control principal | Posible limitación |
|---|---|---|---|
| Corte de sierra | Cortes rectos de taller, espacios en blanco rectangulares repetidos y trabajos de fabricación comunes | Soporte completo de la hoja, alimentación controlada, sujeción protegida y prueba de la aleación y el espesor reales | Vibración, rebabas en los bordes, rayaduras en la superficie o movimiento del patrón si el soporte es deficiente |
| esquila | Cortes rectos rápidos donde es aceptable una deformación limitada del borde y del patrón. | Espesor de la base, espacio libre, condición de la hoja y orientación de la cara visible | Puede rodar, aplanar o distorsionar la banda de rodadura cerca del borde cortado |
| Corte por láser | Perfiles complejos o formas repetidas donde la capacidad del proceso y los requisitos de los bordes lo justifican | Aporte de calor, compatibilidad con películas protectoras, decoloración de bordes, contaminación y aprobación de pruebas. | Los efectos térmicos o el daño de la película pueden ser inaceptables para piezas visibles o terminadas posteriormente. |
| Corte por chorro de agua | Perfiles complejos donde es importante limitar los efectos térmicos | Soporte, control de agua y abrasivos, estado de bordes, secado y limpieza post-corte. | Se deben evaluar el costo del proceso, el manejo en húmedo y la condición de los bordes para el proyecto. |
| Servicio de corte a medida del proveedor | Espacios en blanco repetidos, proyectos de exportación y compradores que buscan una menor variación en el manejo interno | Plano, tolerancia, dirección de rebaba, cara visible, marcado, embalaje e inspección aprobados | Los cambios después de la producción pueden requerir reemplazo en lugar de un recorte local |
Para pisos, escalones, plataformas y paneles industriales antideslizantes, los compradores pueden revisar una Hoja de aluminio antideslizante con banda de rodadura de diamante. configuración. Otra referencia relevante es la placa a cuadros de aluminio opción. El método de corte exacto aún debe aprobarse según la aleación, el espesor, el patrón y la pieza terminada citados.
¿Cómo se debe sostener y sujetar la lámina?
El soporte desigual es una causa común de vibración, traqueteo, cortes imprecisos y banda de rodadura aplanada. El patrón elevado puede hacer que la lámina se vuelva roca cuando descansa sobre una pequeña cantidad de puntos de contacto. Por lo tanto, el soporte debe cubrir el área de trabajo y permanecer estable durante el corte.
Las buenas prácticas de soporte y sujeción deben incluir:
- Una superficie de apoyo limpia que no raya la cara visible
- Suficiente soporte en ambos lados del corte para evitar daños por movimiento o caída.
- Puntos de contacto de abrazadera protegidos que no aplastan ni pulen los diamantes en relieve.
- Sujeción colocada lejos del área visible final cuando sea posible
- Identificación clara de la cara decorativa y la dirección del patrón.
- Planos de manipulación de espacios en blanco grandes para que el panel no se doble una vez completado el corte
La fuerza de sujeción debe sujetar el material de forma segura sin utilizar el dibujo de la banda de rodadura como punto de presión incontrolado. Para una producción repetida, el comprador y el fabricante deben aprobar un dispositivo o disposición de soporte en lugar de depender de una ubicación temporal para cada lámina.
¿Cómo se pueden controlar el calor, las rebabas y la distorsión de los bordes?
El corte térmico y el corte mecánico generan riesgos diferentes. Los procesos térmicos pueden afectar la película protectora, decolorar el borde o introducir distorsión local por calor. Los procesos mecánicos pueden crear rebabas, bordes enrollados, marcas de vibración o aplanamiento local del patrón.
Preguntas sobre control de calor
- ¿La película protectora está aprobada para el proceso de corte seleccionado?
- ¿El borde permanecerá visible después del montaje?
- ¿Se soldará, recubrirá, anodizará, unirá o sellará la pieza después del corte?
- ¿El comprador permite la decoloración local o requiere un borde visualmente limpio?
- ¿Cómo se eliminarán los residuos de película, la contaminación, la humedad o las partículas abrasivas?
Preguntas sobre rebabas y acabado de bordes
- ¿Qué lado puede llevar la rebaba después del corte?
- ¿Está el borde expuesto a operadores, clientes, sellos, cables u otros componentes?
- ¿Cuánto desbarbado se permite antes de que cambie la apariencia de la banda de rodadura?
- ¿Deben redondearse, achaflanarse o protegerse las esquinas?
- ¿El acabado de los bordes cambiará las dimensiones finales o la tolerancia de ajuste?
¿Por qué se debe planificar la dirección del patrón antes de doblarlo o ensamblarlo?
La dirección del patrón afecta la apariencia, el drenaje, la orientación del agarre, la coincidencia de paneles y el diseño de fabricación. Si las piezas se anidan sólo para maximizar el rendimiento del material, los paneles adyacentes pueden mostrar diferentes direcciones de huella después de la instalación.
Antes de cortar, el dibujo debe identificar:
- la cara visible
- La dirección requerida de la banda de rodadura
- La línea de plegado y la dirección de plegado.
- Áreas donde el patrón puede aplanarse mediante herramientas
- Líneas de unión entre paneles adyacentes
- Posiciones de sujetadores, soldaduras, bisagras y bordes
El doblado debe probarse en el material real porque el patrón elevado cambia el contacto de la herramienta. El comprador debe definir si el aplanamiento del patrón local cerca de la curvatura es aceptable y si la pieza será inspeccionada antes o después del conformado.
¿Qué sucede en un pedido típico de paneles escalonados industriales?
Escenario: Paneles de rodadura cortados y doblados
Antecedentes comerciales: Un fabricante de equipos solicita láminas de aluminio con banda de rodadura de diamante para escalones de acceso y paneles de servicio removibles. Las piezas requieren cortes rectos, varios agujeros, dos curvas y una superficie visible con acabado de fresado.
Problema: El primer lote se ajusta a las dimensiones generales, pero varios paneles se balancean durante el montaje, la banda de rodamiento cerca de los bordes cortados se aplana y las marcas de las abrazaderas permanecen visibles después de la instalación. Algunas partes dobladas también muestran una dirección de patrón inconsistente.
Causa: La RFQ enumeró el espesor general y el tamaño de la hoja, pero no distinguió el espesor de la base de la altura del patrón. También omitió la cara visible, la dirección de las rebabas, la orientación del patrón, la protección de sujeción, la planitud después del corte y la deformación aceptable del patrón cerca de las curvas.
Solución recomendada: El comprador actualiza el dibujo para identificar el espesor de la base, la dirección de la banda de rodadura, las dimensiones del acabado, la cara visible, la tolerancia de corte, el lado de las rebabas, las líneas de curvatura y el aplanamiento local aceptable. Un primer artículo representativo se corta y dobla antes de la producción a granel. Luego, el proveedor empaqueta las piezas según el número de dibujo y la orientación con separadores protegidos.
Valor de decisión del comprador: El dibujo adicional y el control del primer artículo reducen la clasificación, el retrabajo, la instalación incorrecta y el rechazo de superficies. La comparación correcta es el coste por panel fabricado aceptado, no sólo el precio por hoja.
¿Cuándo es mejor comprar material cortado a medida que cortar hojas completas?
Comprar láminas completas puede ser adecuado cuando el fabricante tiene un equipo estable, requisitos de anidamiento flexibles y suficiente capacidad de manipulación. El suministro cortado a medida puede ser más económico cuando se repiten los mismos espacios en blanco, la superficie es muy visible o el manejo de exportación crea un alto riesgo de rayones y variaciones dimensionales.
| Opción de suministro | Ventaja principal | Riesgo principal | Mejor ajuste |
|---|---|---|---|
| Hojas completas | Máxima flexibilidad para anidamiento y cambios de diseño. | Más manipulación interna, configuración de corte, control de desechos y riesgo superficial | Fabricantes con capacidad establecida de corte e inspección. |
| Piezas en bruto rectangulares cortadas a medida | Manipulación reducida y dimensiones en blanco repetibles. | Los errores de dibujo afectan al lote completo | Paneles, escalones, cubiertas y componentes de caja de herramientas repetidos |
| Primeros artículos y piezas de producción perfilados. | Menor variación del proceso interno y responsabilidad más clara del proveedor. | Requiere dibujos completos, registros de aprobación y control de cambios. | Perfiles complejos, piezas visibles y conjuntos controlados por proyecto |
¿Qué debe incluir una solicitud de cotización de lámina de aluminio con banda de rodadura de diamante?
Una solicitud de cotización completa debería permitir a los proveedores cotizar el mismo material, alcance de corte, inspección y requisitos de embalaje. Los compradores deben proporcionar:
- Aplicación, dibujo de pieza terminada, número de revisión y cantidad
- Requisito de aleación y temple, o una solicitud para que el proveedor proponga una opción.
- Espesor del metal base, tamaño de la hoja, dibujo de la banda de rodadura y orientación del patrón.
- Cara visible, requisito de película protectora y condición aceptable de la superficie.
- Método de corte si lo fija el comprador, o requisitos de desempeño si el proveedor puede proponer el proceso.
- Dimensiones de acabado, tolerancias, escuadra, precisión del perfil y requisitos de orificios.
- Dirección de las rebabas, acabado de los bordes, tratamiento de las esquinas y requisitos de los bordes expuestos
- Líneas de curvatura, dirección de curvatura, aplanamiento aceptable del patrón y soldadura o recubrimiento posterior
- Cantidad del primer artículo, método de inspección, muestreo, registros y proceso de no conformidad
- Marcado de piezas, número de dibujo, marcas de orientación, intercalado, límites de pallet, destino e Incoterm
- MOQ, pronóstico, objetivo de entrega y si se permiten envíos parciales
Preguntas frecuentes
¿El espesor de la lámina de diamante debe incluir el patrón en relieve?
La RFQ debe distinguir el espesor del metal base de la altura total del patrón. La configuración de la máquina, los cálculos de resistencia, la planificación de curvatura y la aceptación pueden ser incorrectos cuando los dos valores se tratan como la misma medida.
¿Se puede cortar una lámina de aluminio con banda de rodadura de diamante con una sierra?
Sí, el corte con sierra puede ser adecuado para cortes de fabricación rectos cuando se prueban la aleación y el espesor reales. Son esenciales un soporte estable, una sujeción protegida, un avance controlado, una protección de la superficie y una inspección de las rebabas.
¿El corte daña el patrón de diamante?
El corte puede deformar o aplanar el patrón cerca del borde cortado. Si eso es aceptable depende del requisito de la cara visible, la exposición del borde, la tolerancia y el conformado posterior. Se debe aprobar un ensayo representativo.
¿Puede quedar una película protectora en la hoja durante el corte?
Sólo cuando se confirme que la película es adecuada para el proceso seleccionado. La película desconocida puede quemarse, contaminar el borde, atrapar humedad, crear residuos o producir daños inaceptables en la superficie.
¿Cuándo se debe considerar el corte por chorro de agua o láser?
Se pueden considerar para perfiles complejos o requisitos de proceso más estrictos. El comprador debe comparar la sensibilidad al calor, el estado de los bordes, la tolerancia, la limpieza, la compatibilidad de la película, el volumen y el costo total utilizando el material real.
¿Importa la dirección de las rebabas?
Sí. La dirección de la rebaba es importante cuando el borde es visible, manipulado por los operadores, ajustado contra otro componente, recubierto, sellado o doblado. El dibujo debe identificar el lado de rebaba permitido y los requisitos de acabado.
¿Cuándo es necesario un primer artículo?
Un primer artículo es valioso para dibujos nuevos, tolerancias estrictas, superficies visibles, perfiles complejos, doblado secundario, requisitos de película protegida o producción repetida donde se utilizará una configuración para el pedido completo.
Solicite una revisión de la lámina de rodadura cortada a medida
Para una revisión específica del proyecto, proporcione la aleación y el temple, el espesor de la base, el tamaño de la hoja, el dibujo de la banda de rodadura, el dibujo terminado, la cara visible, la tolerancia de corte, la dirección de las rebabas, los requisitos de doblado, la cantidad, la inspección, el embalaje, el destino y el cronograma de entrega a través de la página de cotización y revisión técnica de TOP METAL. Luego, el proveedor puede revisar la disponibilidad del material, la viabilidad del corte a medida, los requisitos de muestra, el alcance del procesamiento, la inspección, el embalaje de exportación, el MOQ, el tiempo de entrega y las exclusiones de cotizaciones antes de la producción.
Solicite una cotización de lámina de aluminio con banda de rodadura de diamante con los detalles de aleación, temple, espesor de la base, dibujo de la banda de rodadura, dibujo terminado, tolerancia de corte, cara visible, doblado, inspección, embalaje y entrega necesarios para una oferta comparable.