
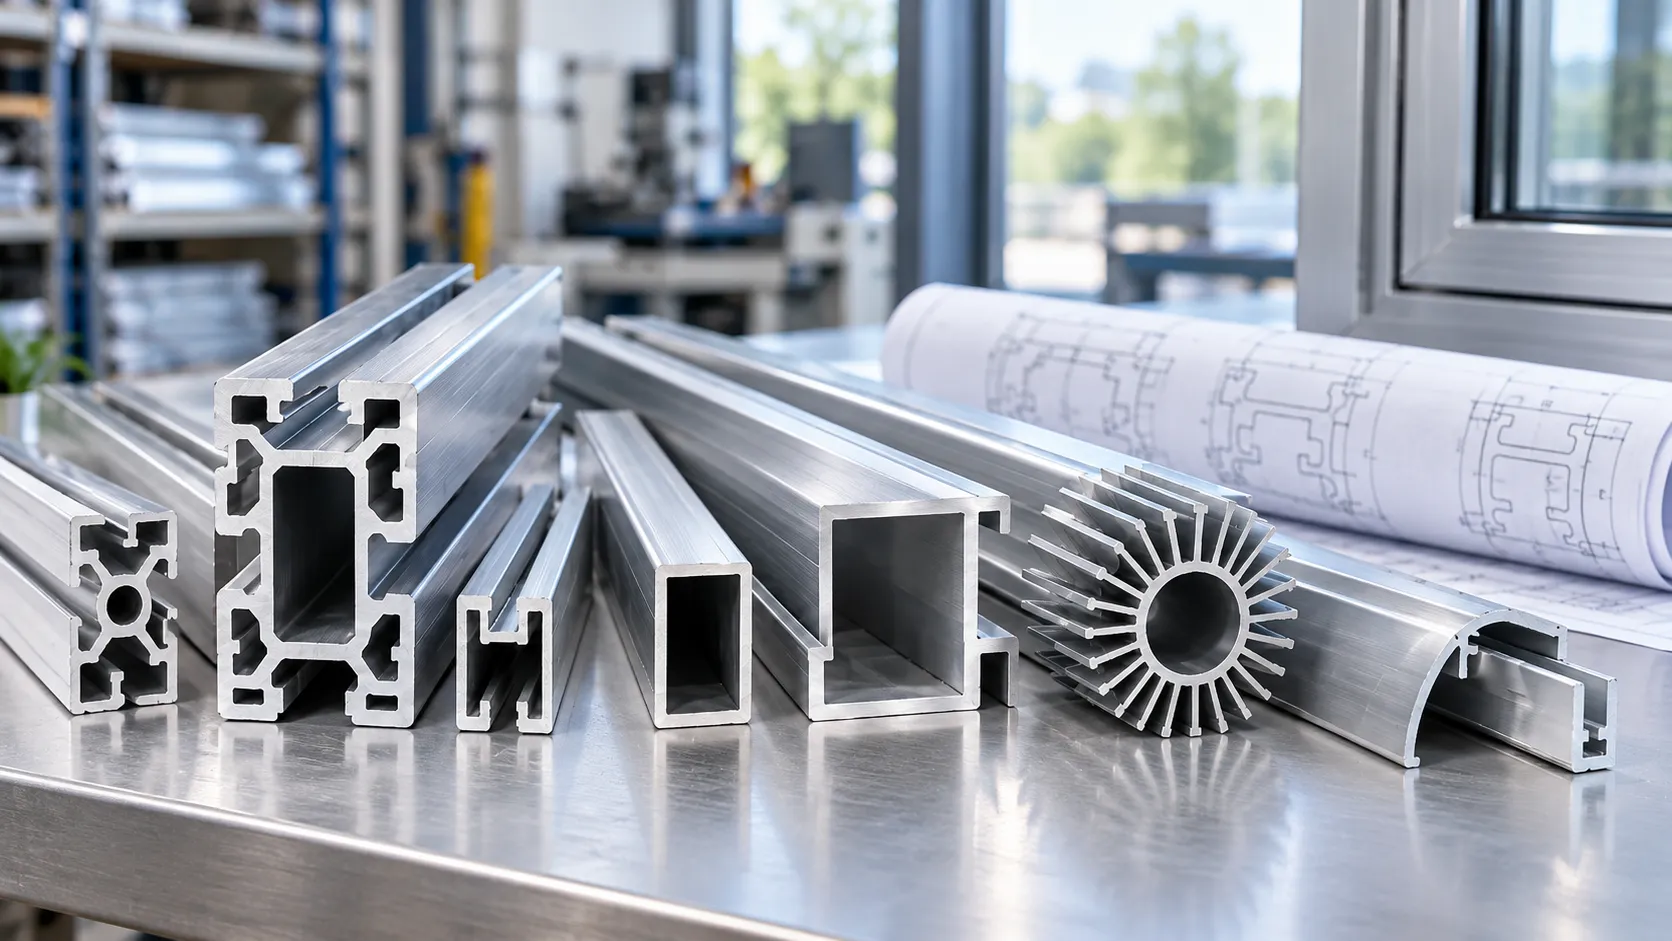
Un perfil de aluminio es un producto de aluminio o aleación de aluminio con una forma de sección transversal definida que continúa a lo largo de su longitud. En la construcción y el suministro industrial, el término comúnmente se refiere a una sección extruida: un tocho sólido calentado se presiona a través de una matriz moldeada para producir la forma requerida. Los perfiles pueden tener canales abiertos, cavidades cerradas, nervaduras o ranuras de montaje. Su forma puede ayudarles a soportar, localizar, conectar o encerrar otros componentes. La sección transversal identifica el producto básico, pero los requisitos de aleación, temple, acabado superficial y dimensiones determinan la especificación necesaria para una aplicación particular.
¿Qué define un perfil de aluminio?
La sección transversal describe más que el contorno
Mire el extremo cortado de un perfil. El contorno exterior muestra su forma general; las paredes, los espacios internos y las ranuras revelan cómo puede interactuar con otras partes. Un canal puede recibir un borde de panel, mientras que una ranura puede proporcionar una ubicación para un componente coincidente. Estas características continúan a lo largo de la extrusión en lugar de recrearse por separado en cada posición.
Esa relación entre forma y función distingue una descripción de perfil útil de una solicitud vaga de "material de aluminio". Un perfil hueco, un elemento estructural y un embellecedor decorativo pueden ser perfiles de aluminio, aunque solucionen problemas diferentes. Gama de perfiles de aluminio de TOP METAL Incluye secciones para marcos, molduras, cerramientos y conjuntos fabricados.
Un perfil, una extrusión y un componente terminado son descripciones diferentes
“Perfil” enfatiza la geometría de la sección. "Extrusión" se refiere al proceso de fabricación y también se utiliza comercialmente para su producción. Un componente terminado puede comenzar como una extrusión y luego cortarse, perforarse, fresarse, doblarse, unirse o tratarse la superficie. El Consejo de Extrusores de Aluminio describe estas operaciones posteriores como los pasos que convierten las extrusiones en componentes funcionales.
Por lo tanto, una sección transversal continua describe la longitud inicial, no una regla absoluta de que la pieza final no puede contener agujeros o recortes. Asimismo, la solicitud de un perfil no establece si el pedido es de grandes longitudes o de componentes listos para instalar. Esa distinción debe resolverse antes de comparar cotizaciones.
¿Cómo se fabrican los perfiles de aluminio?
El troquel forma la sección a partir de un tocho sólido
En la extrusión en caliente convencional, el tocho y las herramientas de aluminio se precalientan. Luego, la presión fuerza el tocho ablandado a través de la matriz, produciendo una longitud con la sección deseada. El tocho permanece sólido durante la extrusión; no es aluminio fundido vertido a través de un molde. La fusión y la fundición pertenecen a la producción inicial de palanquilla, no a la acción de conformación en la prensa de extrusión.
Después de salir de la matriz, el perfil sigue la ruta de enfriamiento, tratamiento mecánico y envejecimiento adecuado a su aleación y condición requerida. Estos pasos son importantes porque la matriz define la forma, mientras que el procesamiento también influye en las propiedades del material. Un esquema por sí solo no describe ambos.
Las características locales a menudo requieren un procesamiento adicional
Se puede incorporar una ranura longitudinal o paso interno en la sección de extrusión. Un agujero a través del perfil en una posición particular, un bolsillo en el extremo o un recorte de montaje localizado son un tipo diferente de característica. La perforación, el roscado y el fresado se encuentran entre las operaciones secundarias utilizadas para fabricar dichos detalles.
Considere un riel de gabinete con una ranura de ubicación continua y dos orificios de montaje cerca de sus extremos. La ranura pertenece a la geometría de extrusión; las ubicaciones de los agujeros pertenecen al dibujo de la pieza terminada. Citar solo la extrusión deja sin definir las posiciones de los orificios y el alcance del mecanizado. Este ejemplo ilustrativo muestra por qué "extruido para darle forma" no significa necesariamente "listo para ensamblar".
Tipos de perfiles de aluminio: forma y función
Secciones Macizas, Huecas y Semihuecas
Las secciones extruidas comúnmente se agrupan en sólidas, huecas o semihuecas. Una sección hueca encierra completamente al menos un vacío. Una sección sólida no es hueca ni semihueca y aún puede incluir proyecciones u otras características. Un ángulo, por ejemplo, puede considerarse una extrusión sólida; el término no se limita a barras rectangulares sólidas. Una sección semihueca encierra parcialmente un espacio, pero el límite entre sólido y semihueco puede requerir la evaluación de un extrusor.
Otras descripciones familiares clasifican una característica diferente del producto. “Ranura en T”, “personalizado” y “anodizado” no son alternativas a “hueco”; un solo perfil puede ajustarse a más de una de estas descripciones.
| Descripción | lo que identifica | Lo que no establece |
|---|---|---|
| Sólido, hueco o semihueco | La disposición de la sección del metal y el espacio interno. | Aleación, temple o capacidad de carga. |
| Canal, ángulo o ranura en T | Una forma reconocible o característica funcional. | Cada dimensión o pieza de acoplamiento se ajusta |
| Estándar o personalizado | Si se requiere una sección existente o una geometría definida por el proyecto | Disponibilidad de stock o alcance de mecanizado terminado |
| Acabado laminado, anodizado o recubierto. | La condición de la superficie requerida. | El material completo o la especificación dimensional. |
Las descripciones funcionan juntas. Por ejemplo, un “perfil hueco personalizado con acabado anodizado” aún necesita un dibujo, una condición del material y un requisito de acabado antes de que se convierta en un pedido identificable. La clasificación es un punto de partida, no un sustituto de la especificación.
Perfiles de aluminio estándar versus personalizados
Vale la pena considerar una sección existente cuando sus interfaces y su forma general ya se adaptan al conjunto. Una sección personalizada resulta útil cuando la pieza necesita una combinación particular de ranuras, nervaduras, cavidades o características de montaje. La integración de esas características puede reducir operaciones o componentes separados, pero el beneficio depende del diseño completo y no de la palabra "personalizado".
La capacidad de extrusión todavía impone límites al diseño. El tamaño general de la sección, la distribución del metal, las características estrechas y profundas y el equilibrio del espesor de la pared afectan la facilidad de producción de un perfil. Las transiciones abruptas entre áreas gruesas y delgadas pueden complicar el flujo del metal y el control dimensional. Por lo tanto, hacer cada pared más delgada no es una ruta automática hacia una pieza mejor o más económica.
Para una sección específica del proyecto, Perfiles de extrusión de aluminio industriales personalizados de TOP METAL se pueden discutir en relación con las interfaces previstas y la geometría requerida. El dibujo propuesto, en lugar de una fotografía de catálogo de aspecto similar, debe definir la pieza.
¿Para qué se utilizan los perfiles de aluminio?
Marcos de ventanas, acristalamientos y molduras arquitectónicas
Los perfiles arquitectónicos proporcionan partes de marcos de puertas y ventanas, conjuntos de acristalamiento y molduras. Su sección debe acomodar los componentes que la rodean, no simplemente crear un borde visible atractivo. Para un marco propuesto, la discusión útil se refiere a dónde se asientan el acristalamiento, los perfiles coincidentes y los componentes asociados, y qué superficies permanecen visibles después del ensamblaje.
Perfiles de ventana de aluminio extruido son un ejemplo en la gama de productos. Son componentes, no prueba del desempeño de una ventana completa. Las afirmaciones térmicas, acústicas o de resistencia a la intemperie para un sistema ensamblado requieren evidencia de ese sistema; no deben deducirse de una sección de aluminio individual.
Estructuras de máquinas, carcasas y piezas funcionales
Los perfiles industriales pueden soportar marcos, formar carcasas protectoras y proporcionar interfaces entre componentes. Una sección diseñada para un recinto puede combinar una cavidad con características de ubicación para una cubierta. Un componente disipador de calor puede incorporar aletas y elementos de fijación en la misma extrusión. En cada caso, la sección realiza un trabajo útil más allá de proporcionar una forma exterior.
Los perfiles de aluminio con ranura en T ilustran de forma especialmente clara la función de conexión: la ranura sirve de interfaz para herrajes de unión compatibles. Sin embargo, dos perfiles con el mismo ancho exterior no son necesariamente intercambiables. Una abertura de ranura diferente o una forma de retención interna diferente pueden cambiar si una tuerca entra, se asienta o se acopla correctamente. Se trata de una comprobación de la geometría, no de algo establecido llamando a ambos productos “perfiles industriales”.
Una fotografía de perfil tampoco establece la capacidad del marco o el rendimiento del disipador de calor. Una evaluación completa también necesita las condiciones de montaje, de carga o térmicas pertinentes. Estas son preguntas específicas de la aplicación, mientras que la descripción del perfil identifica el componente que se está evaluando.
¿Por qué la misma forma de perfil puede tener especificaciones diferentes?
La aleación y el temple describen la condición del material
La aleación identifica la composición del material; El temperamento describe su condición después del procesamiento. Cambiar el temperamento puede cambiar el comportamiento de la misma aleación, por lo que el “perfil 6063” es menos completo que un requisito que identifica tanto la aleación como la condición. El temperamento también debe adaptarse a la fabricación posterior, en lugar de agregarse como una ocurrencia tardía.
Por ejemplo, el 6063 se usa ampliamente donde la calidad de la extrusión y una apariencia anodizada son importantes, incluidos perfiles industriales visibles y arquitectónicos. El 6061 se considera comúnmente para componentes estructurales y fabricados donde el mecanizado o la soldadura son parte de la ruta de producción. Éstas son tendencias de selección útiles, no una clasificación universal de una aleación por encima de otra.
El dibujo y la especificación del material aún deben establecer las propiedades requeridas. No se puede asignar simplemente un valor de resistencia de otro estado o forma de producto al perfil propuesto. Cuando se trata de soldadura, el diseño de la junta y las condiciones requeridas después de la soldadura también pertenecen a la evaluación; Identificar una aleación soldable no es lo mismo que establecer el rendimiento del conjunto terminado.
Los acabados superficiales de los perfiles de aluminio satisfacen diferentes requisitos
El acabado de la superficie está separado de la geometría de la sección. El material con acabado laminado no ha recibido ningún revestimiento decorativo adicional ni tratamiento anodizado. Que esa condición sea adecuada depende de la apariencia y la exposición, mientras que las superficies pintadas, anodizadas o con acabado mecánico ofrecen diferentes formas de cumplir con los requisitos de la aplicación.
El anodizado es un tratamiento electroquímico que desarrolla una capa de óxido integrada en la superficie del aluminio. El recubrimiento en polvo aplica polvo seco electrostáticamente y luego lo cura hasta formar un recubrimiento, en lugar de generar una capa de óxido a partir del propio aluminio. Las palabras "anodizado" o "recubrimiento en polvo" por sí solas no definen todas las propiedades relevantes, y el nombre del color no establece el rendimiento contra la corrosión.
Para perfiles de aluminio anodizado, identifique las caras visibles, la apariencia requerida y la especificación de acabado aplicable. Una muestra puede ayudar a ponerse de acuerdo sobre la apariencia, mientras que una inspección o prueba específica aborda una pregunta diferente. Ni una apariencia plateada ni una etiqueta de acabado son evidencia de una vida útil universal al aire libre.
El acabado también se cruza con el ajuste. El revestimiento añadido ocupa espacio en las superficies de contacto. Para una ranura ajustada o una interfaz deslizante, el dibujo debe indicar si sus límites dimensionales se aplican antes o después del acabado. Aceptar una muestra sin recubrir por sí solo no establece que los componentes terminados seguirán encajando.
Ajuste de control de tolerancias y dimensiones del perfil de aluminio
El ancho y el alto total son sólo una parte de la definición dimensional. El espesor de la pared, las aberturas internas, las dimensiones de las ranuras, la rectitud, la torsión y la longitud del corte también pueden controlar el ensamblaje. El Consejo de Extrusores de Aluminio enfatiza que se deben acordar requisitos de tolerancia para el componente; una sola declaración como “extrusión de precisión” no reemplaza los límites definidos.
Considere un cambio de diseño representativo: las dimensiones exteriores siguen siendo las mismas, pero una pared se engrosa hacia el interior. La abertura interna se vuelve más pequeña. Si se diseñó un inserto coincidente alrededor de la abertura original, es posible que ya no encaje aunque la medida exterior parezca correcta. El cambio también altera el apartado, por lo que no puede valorarse únicamente como una revisión cosmética.
Por lo tanto, el dibujo debe identificar la apertura funcional y su rango permitido, junto con las dimensiones de las piezas acopladas. Luego, la inspección puede verificar la característica que controla el ajuste en lugar de solo la dimensión más fácil de medir. Este ejemplo explica por qué reemplazar un perfil requiere más que igualar el contorno exterior.
¿Qué debe incluir un dibujo y una consulta de perfil de aluminio?
Comience con un dibujo de sección y una breve explicación de lo que debe hacer la pieza. Identificar su revisión y marcar las dimensiones que controlan conexiones, holguras o superficies vistas. Para un artículo existente, la designación de una pieza y una muestra pueden respaldar la identificación, pero el requisito aún debe distinguir la forma nominal de las dimensiones que rigen el ajuste.
Luego defina la etapa de entrega: extrusión larga, longitud de corte o componente fabricado. Incluya la aleación y el temple, el acabado y cualquier orificio, cavidad u operación final requerida. Esto evita que una longitud sin mecanizar y un componente terminado sean tratados como ofertas equivalentes. Una sección transversal, condición del material, longitud, acabado y cantidad definidos brindan al proveedor una base clara para la cotización.
Cantidad y embalaje completan el pedido. Indique cómo se deben proteger las superficies visibles e identifique cualquier inspección o documentos de materiales necesarios para la aceptación. Un informe dimensional debe abordar las características críticas del dibujo; un registro de materiales debe identificar la aleación y la condición especificadas. La cotización debe dejar claro qué operaciones, embalaje y documentación se incluyen, y cualquier desviación del requisito se indica explícitamente.
Comparta su aplicación y especificaciones con TOP METAL a través del consulta de cotización de perfil. Cuando un dibujo aún esté en desarrollo, describa los componentes y las restricciones de acoplamiento en lugar de seleccionar un perfil sólo porque su contorno le resulta familiar.